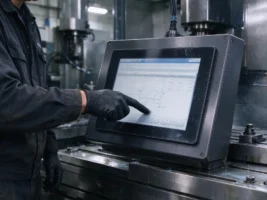
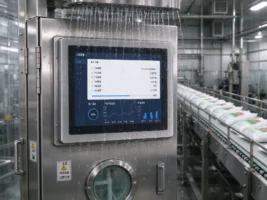
包装印刷线增加在线检测与柔性换产后,工位终端不再只是显示产量。操作员要调用工艺单,质检员要放大缺陷图,班组长还要核对物料批次。若只按办公室里的触控手感采购,到了墨雾、纸粉和频繁擦洗并存的现场,界面再流畅也可能变成误触入口。
10月28日,长沙经开印务高端包装印刷智能工厂投产,公开信息提到部署生产执行、仓储与监控系统,并引入在线检测和柔性切换。这类贯通订单、生产与物流的项目,更需要先划清每个终端的任务,再决定工业电容触摸屏的尺寸、安装与触控参数。
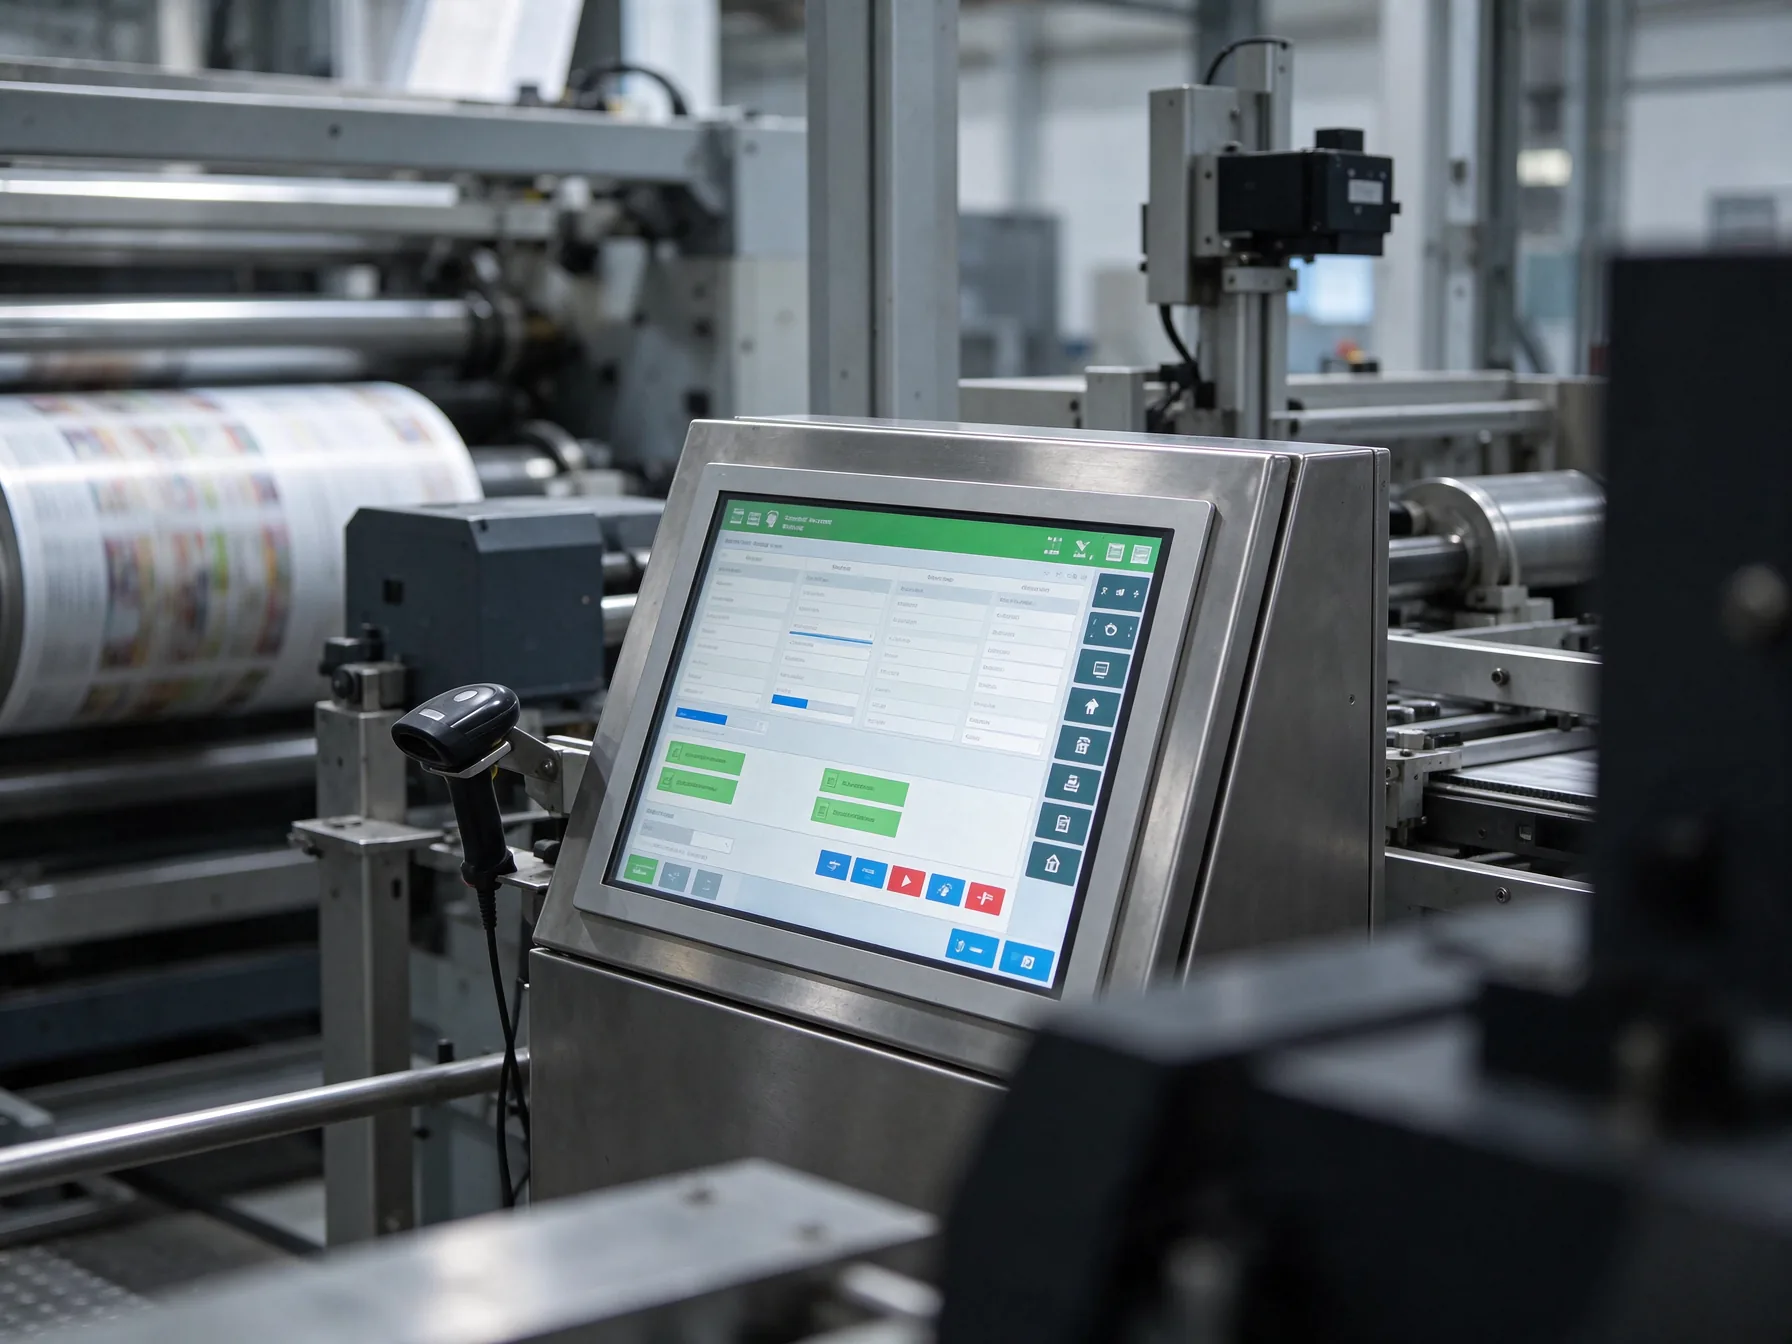
换产、巡检和看板不应挤在同一界面
换产站要读取当前工单、核对配方版本并确认首件,适合把按钮集中在固定区域,减少换型时跨页查找。巡检站以拍照复核和缺陷标注为主,需要保留足够画面,并给多点缩放留出空间。线尾看板若无人操作,不必为了统一采购而配置相同交互,先确认是否真的需要触控。
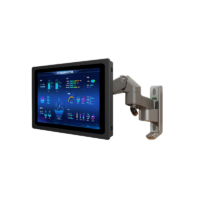
在多机台工位整合扫码与工单采集时,控显P2A二维码扫描多功能MES工位一体机可按嵌入、壁挂或伸缩臂方式布置,把扫码窗和屏幕操作面一并核对。固定位置要避开纸张转运通道,支架调节范围也应覆盖不同身高操作者。
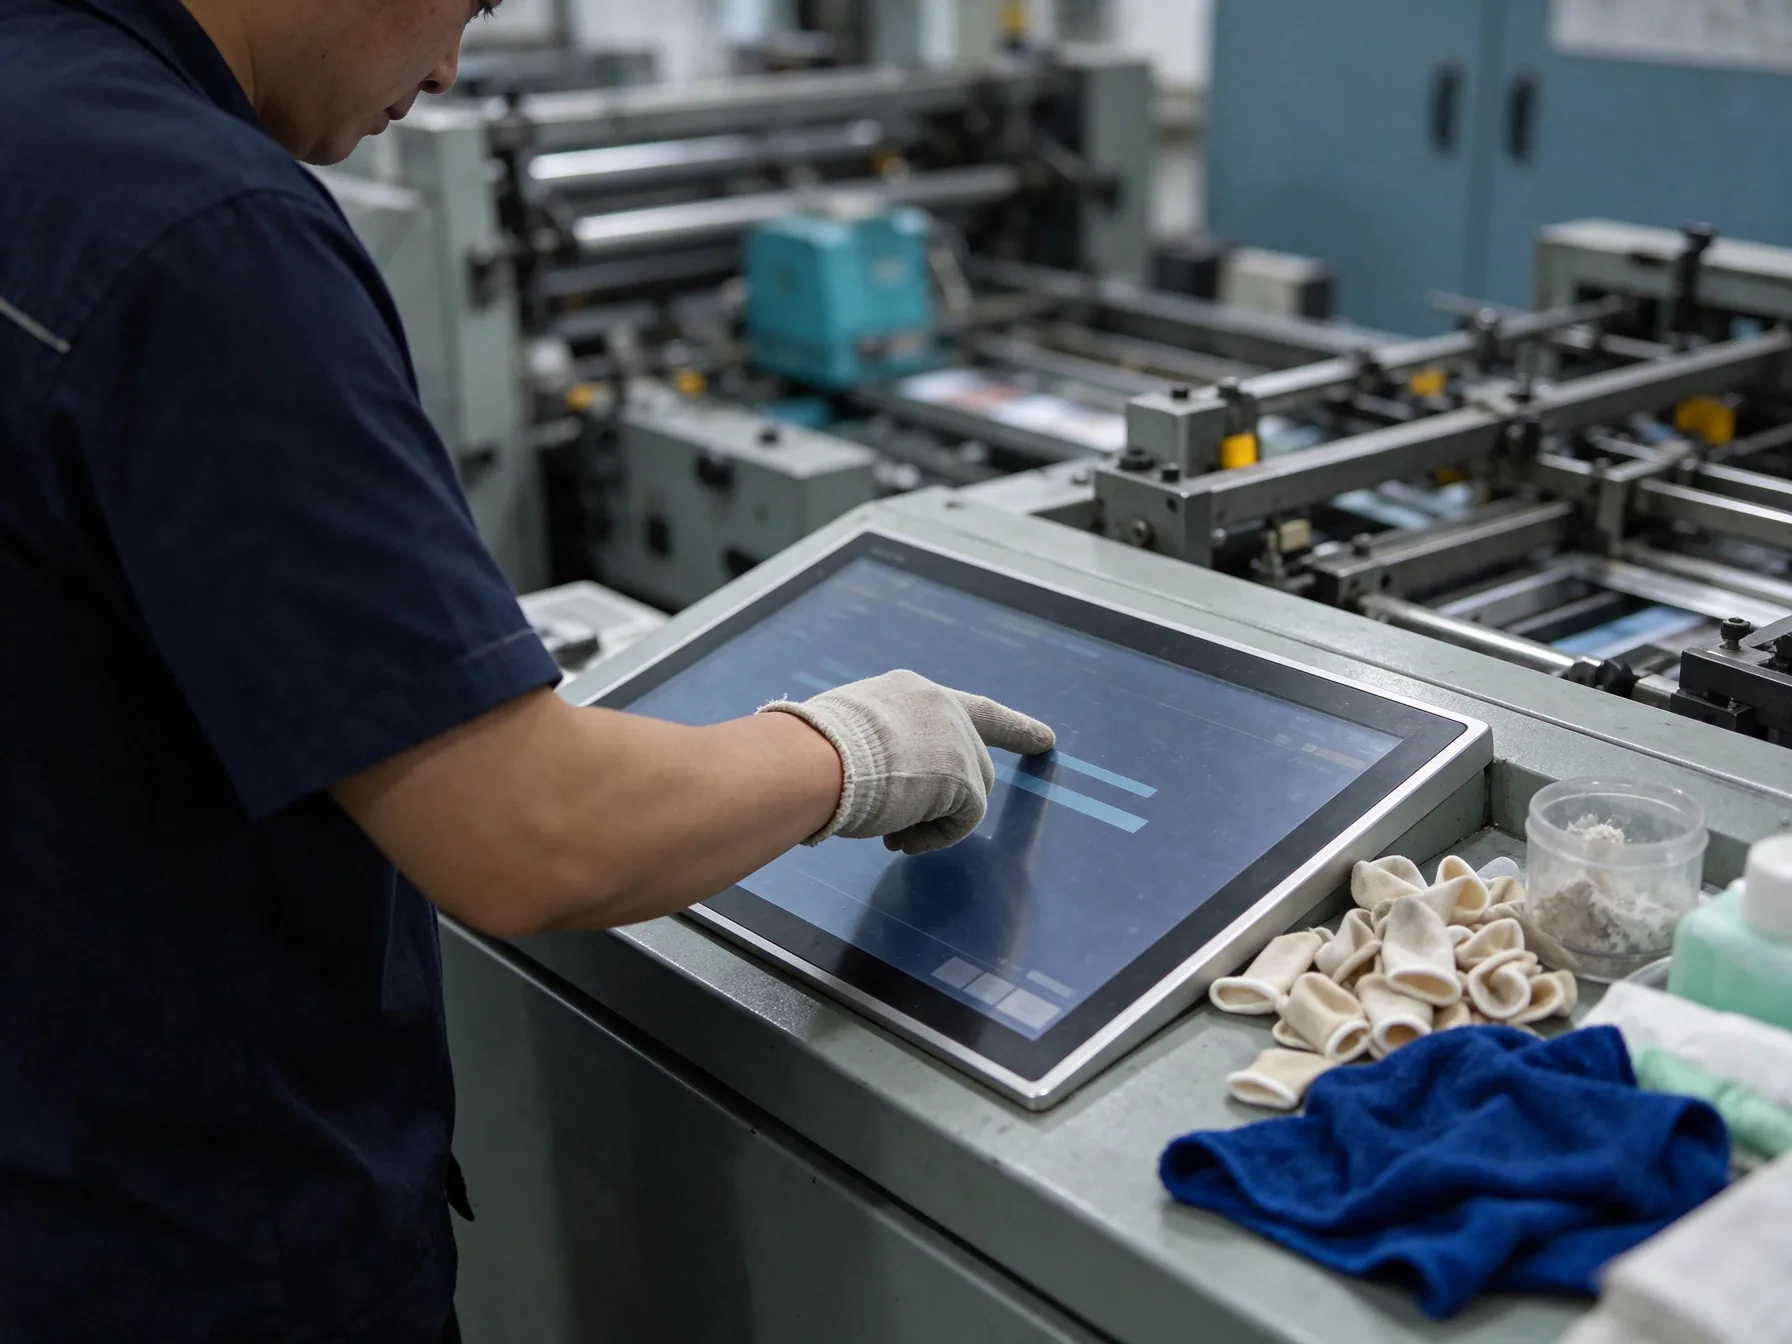
裸手演示不能替代车间工况试触
电容触控依靠电场变化识别触点,薄指套、潮湿手指和屏面清洁剂都会改变实际体验。工业电容触摸屏的样品测试应使用现场常用手套,分别执行单点确认、连续输入和双指缩放,并记录漏触、跳点与等待时间。不要拿湿润状态直接等同于水膜场景,二者要分开试验。
印刷车间的纸粉容易聚在边框,墨渍又需要按清洁规程擦除。纯平前面板能减少积尘台阶,但仍要核查清洁剂与盖板材质是否相容。安装后还要在邻近电机启停、夜间照明和不同班次下复测,区分触控本体、接地干扰与软件卡顿,避免看到跳点就盲目调高灵敏度。
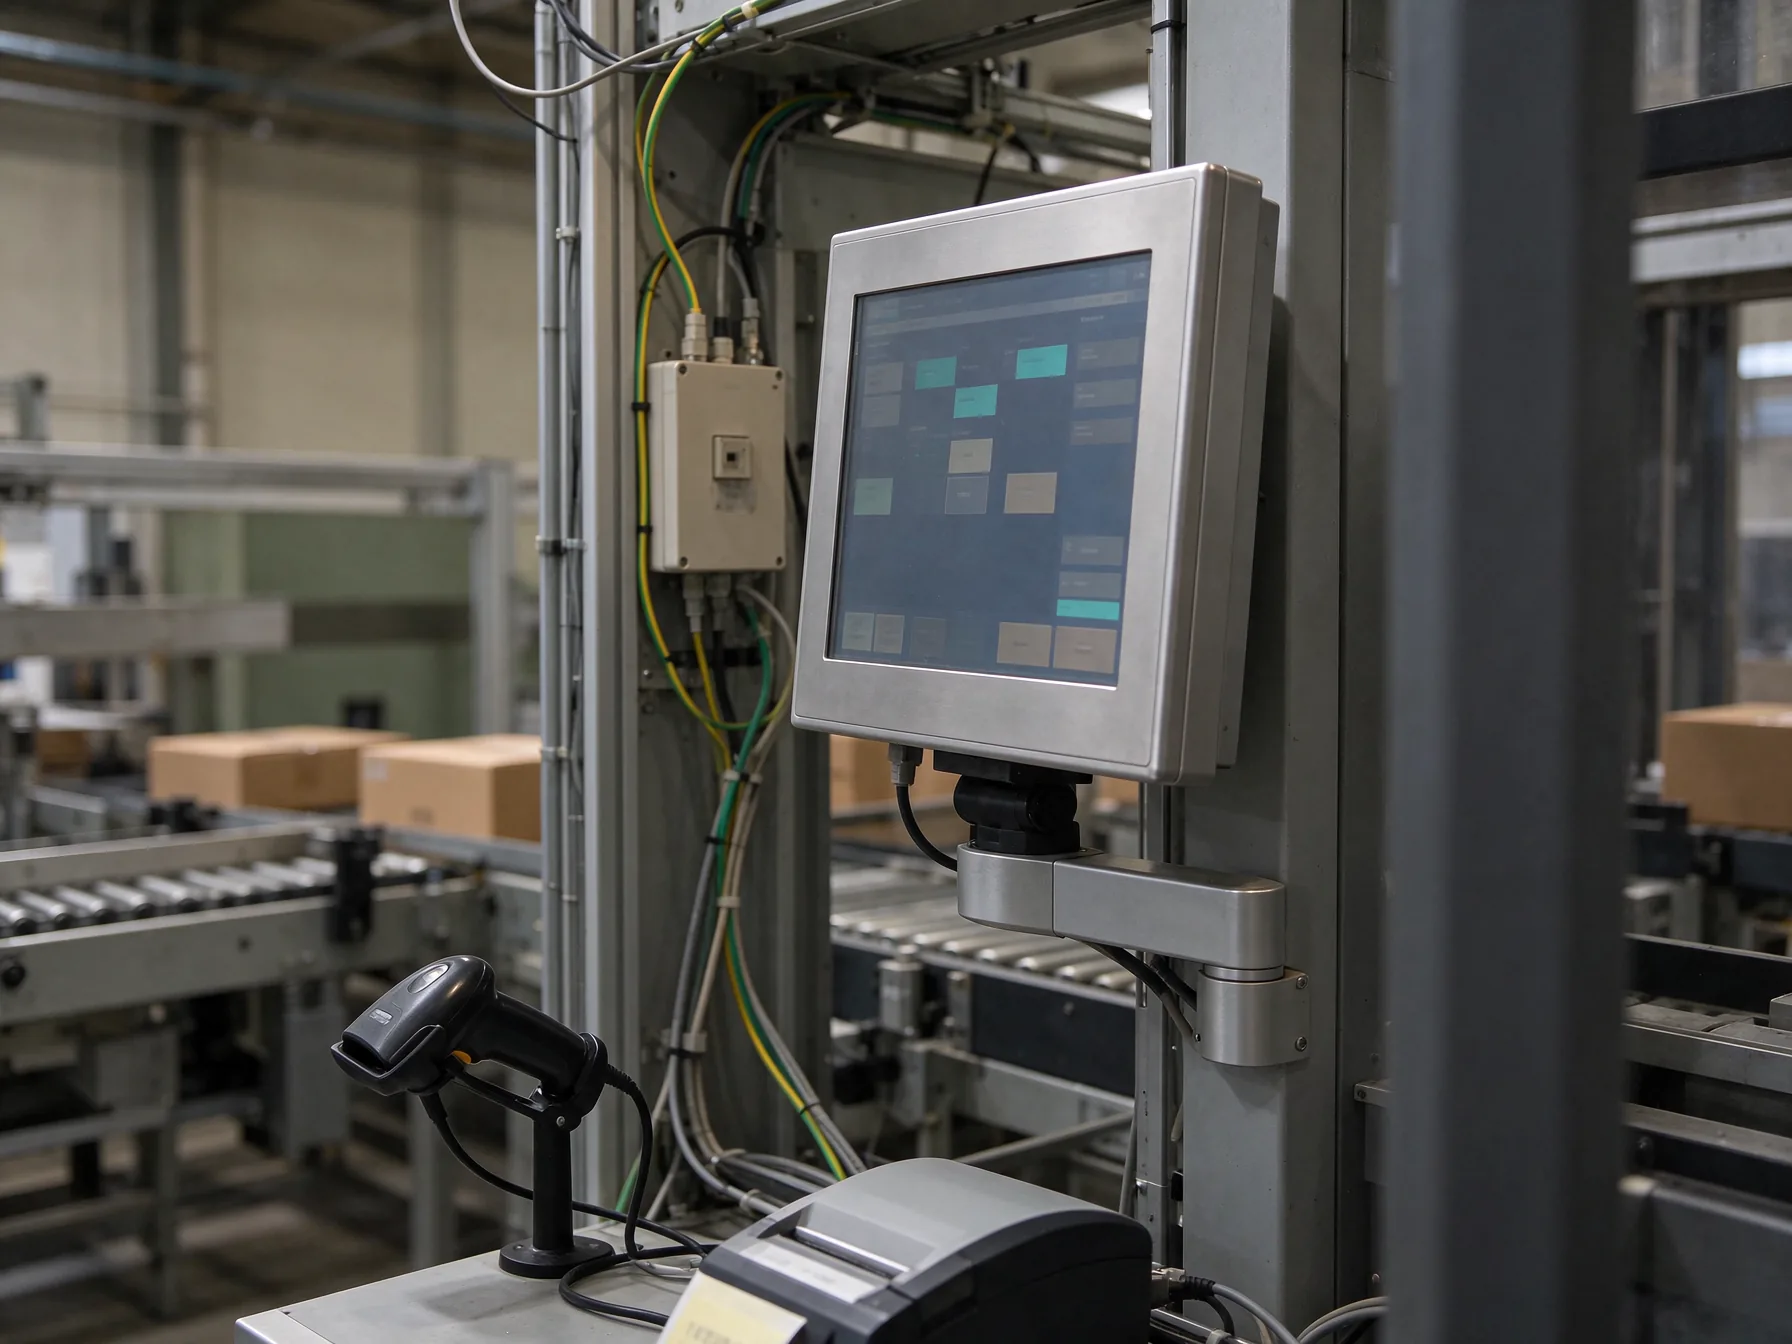
接口清单要跟着动作路线走
包装工位常见扫码枪、标签打印机和电子秤,布线不能只数接口数量。扫码动作发生在屏幕左侧还是右侧,打印标签是否需要转身领取,设备维护时能否从后方拆线,都决定支架和开孔位置。接口预留应注明用途,新增外设也有固定席位,避免临时转接悬在半空。
针对换型时外设增减频繁的点位,控显科技在结构评审中可把安装方式、接口朝向与扫码模块一起核对,减少现场二次开孔。系统侧则要冻结触控驱动、分辨率和页面缩放基线,同一批终端不要混用未经试触的配置。防护试验可参照GB/T 4208,但等级结果不能替代整机带电联调。
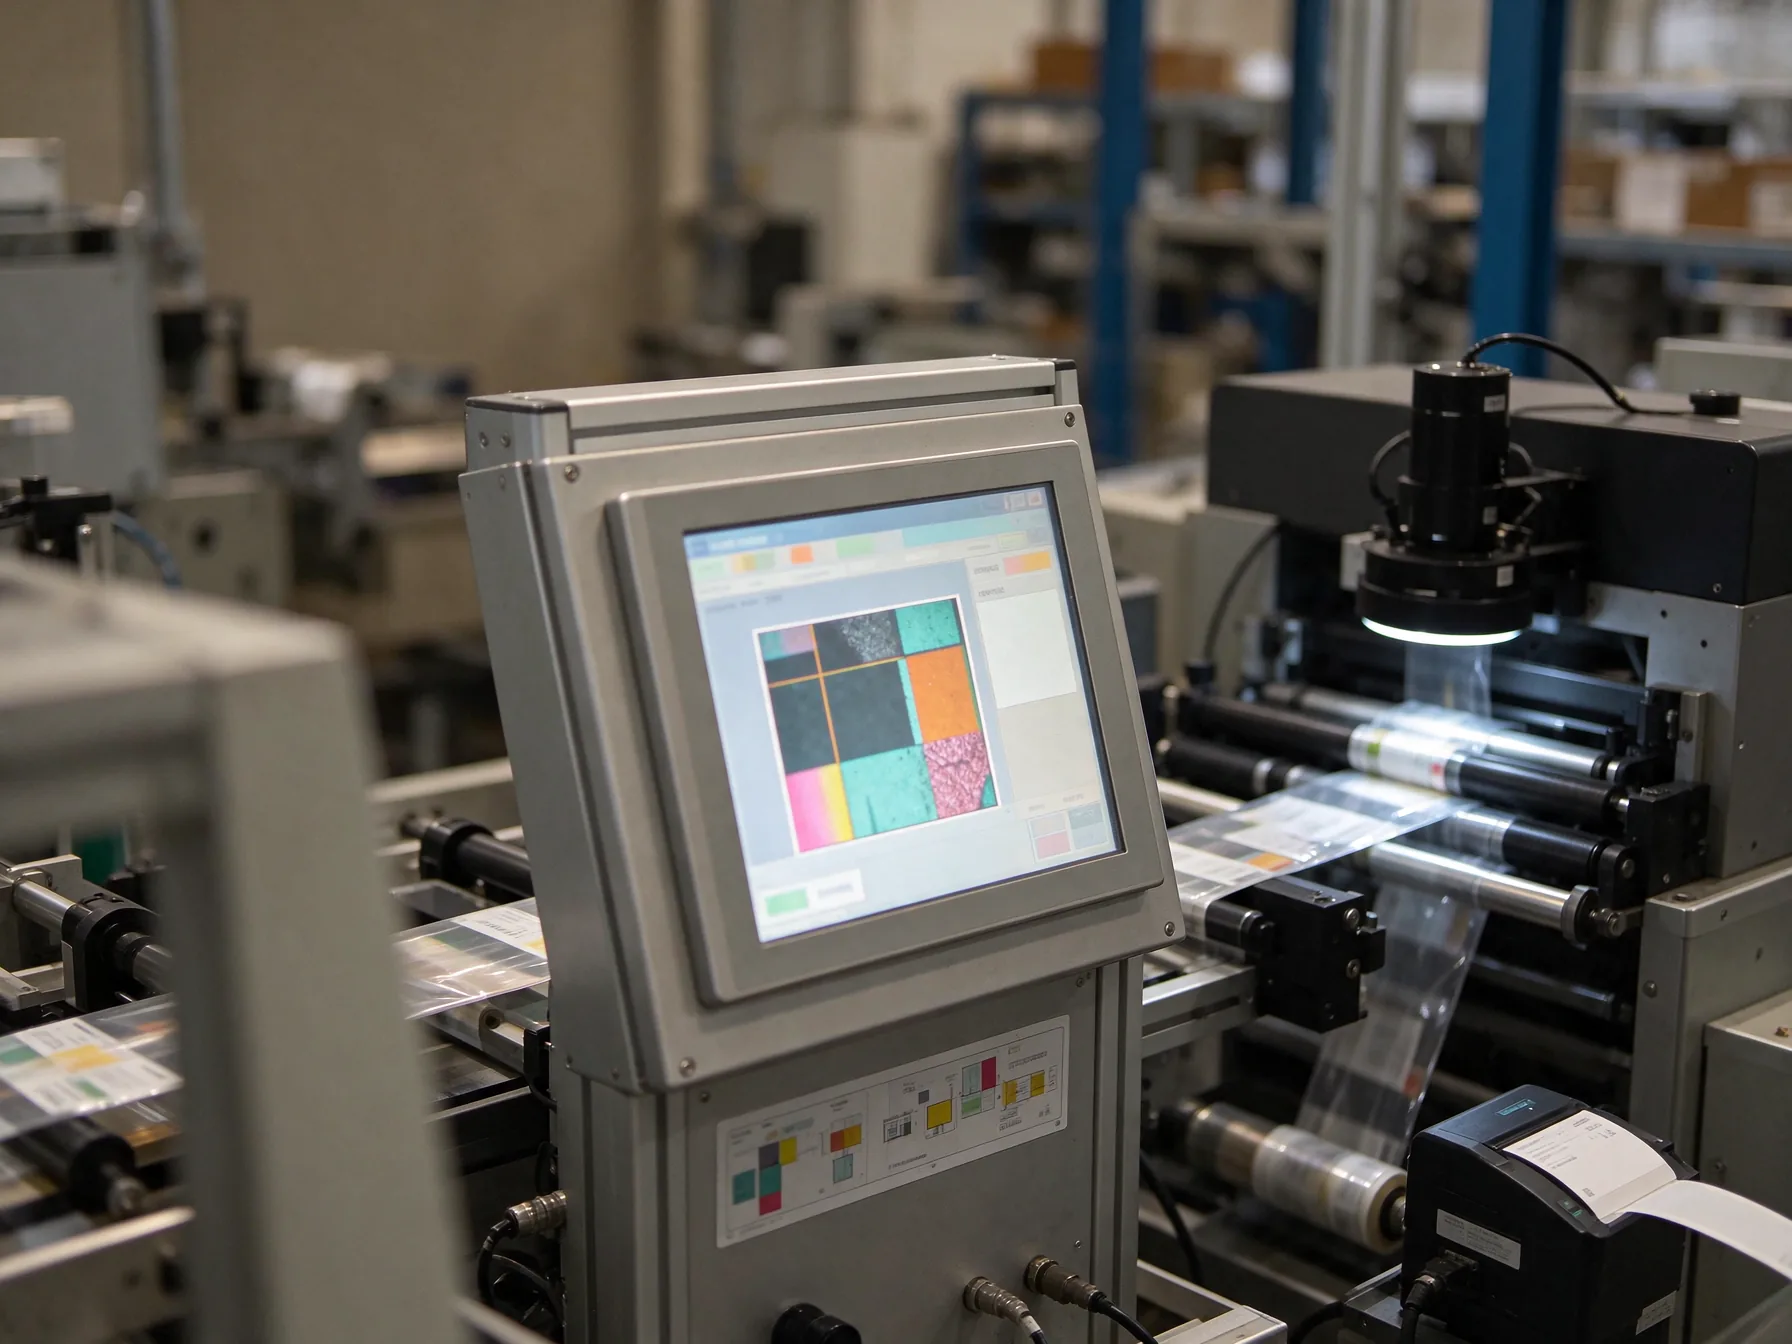
把一次亮屏验收改成整班联调
试运行应安排一次完整换产,让操作员登录、扫码、核对工艺、提交首件,再由质检放大缺陷图并填写结论。期间模拟网络中断和恢复,查看页面是否重复提交;完成规定清洁后重新登录,检查触点是否偏移。记录应关联班次、终端编号和软件版本,后续维护才有比较基准。
工业电容触摸屏适合需要清晰显示、多点交互与固定安装的包装工位,但是否合适仍由手套、介质、动作和维护条件共同决定。先用一台覆盖换产、质检与清洁流程,再冻结结构和软件基线,最后复制到同类点位,比全线齐装后逐台返改更容易守住投产窗口。