不少产线完成终端换新后,工单却仍靠班组长抄录,物料批次与检验记录分散在不同表格里。验收只确认设备能开机、网络能连通,没有追问工位记录能否进入后续业务。终端由此成为信息孤岛的新入口,换型与追责仍依赖人工补链。
11月14日,新华社报道《智能制造 流程工业智能工厂业务管理规范》获批发布。这项GB/T 48536—2026标准将于2027年5月1日实施,业务框架覆盖研发设计、生产制造、运营支撑、全链协同与管理方法,并提出覆盖原料、工艺、设备、产品、排放的数据采集要求。对部署工位一体机的团队而言,应提前把这一信号转化为验收问题,而非只找硬件证书。
新标尺把工位验收拉进业务闭环
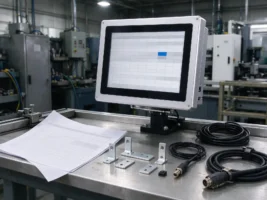
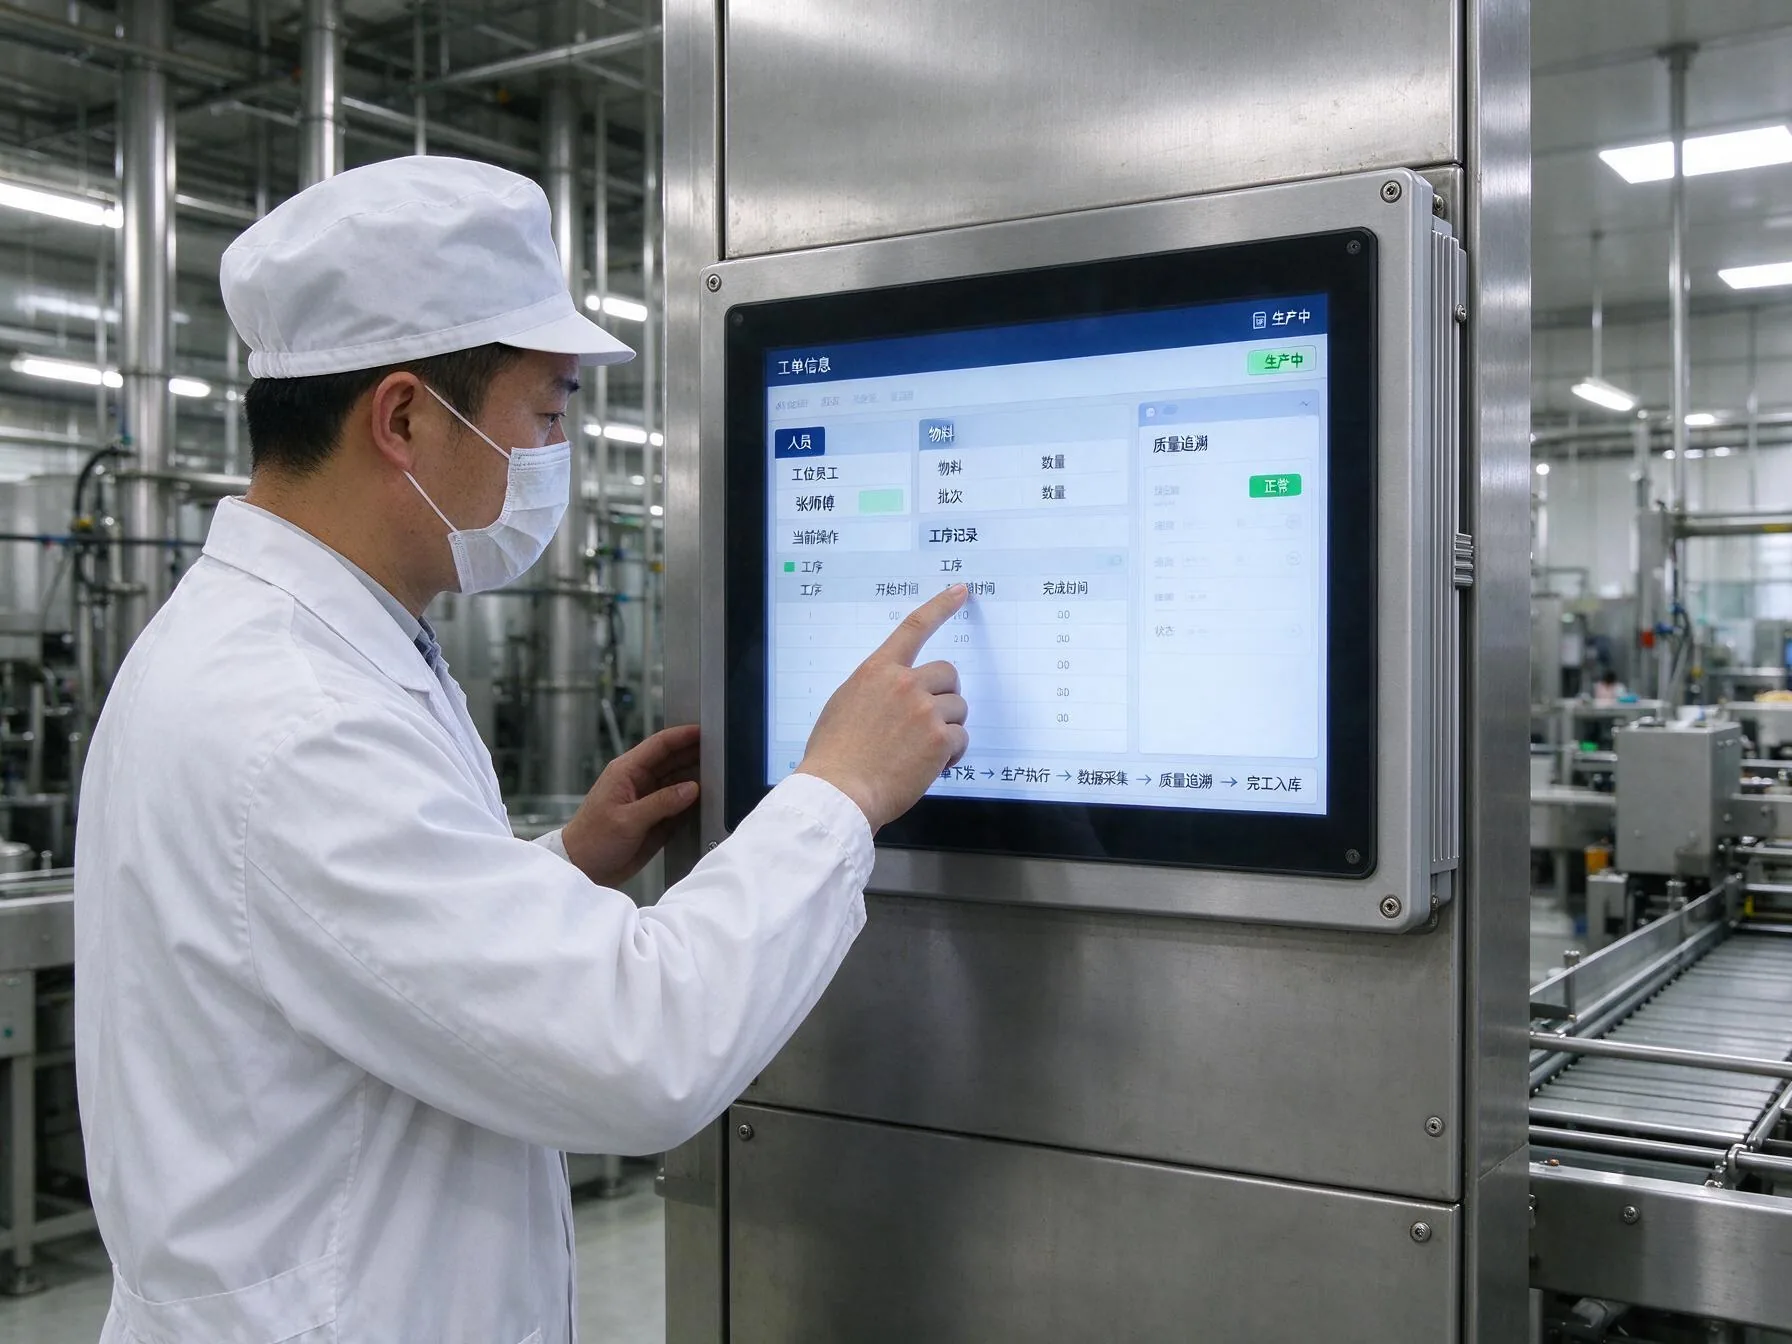
在需要扫码报工并绑定人员权限的场景,工位一体机选型要兼顾操作与外设布置。控显P2A二维码扫描多功能MES工位一体机可结合前置扫码与固定安装,减少线缆散乱。验收还要选取真实工单,核对人员、物料码、工序、设备与时间是否形成同一条记录,再看记录能否被质量模块按产品标识检索。
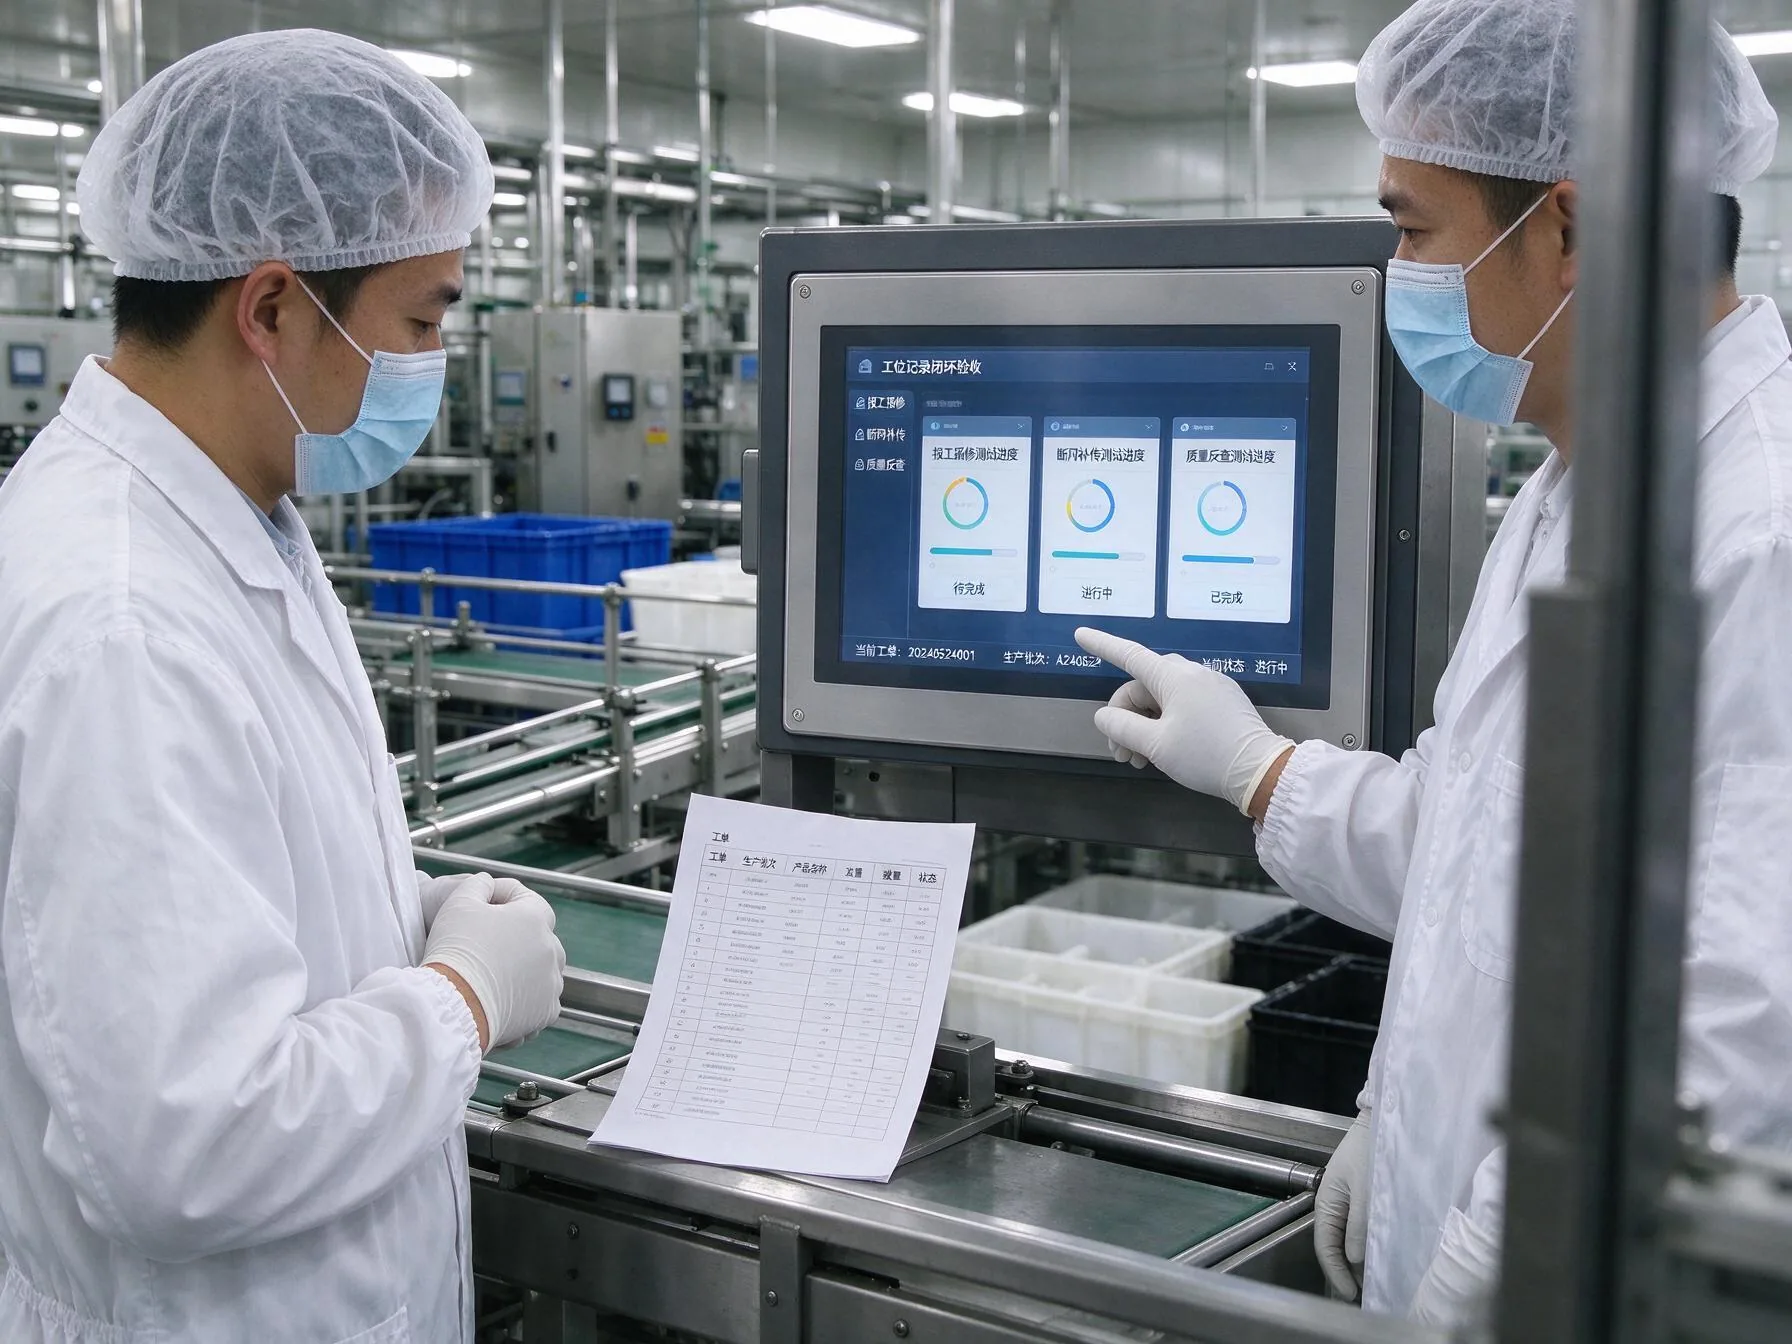
这里容易漏掉异常分支。扫码重复、人员越权、工单暂停和返修跳转,都应保留明确状态,而不是只在正常流程下演示成功。项目清单可要求操作员完成首件扫码,再由检验员修改状态,最后从管理端反查过程。三步记录若能对应,工位一体机才成为业务节点;若仍要口头补录,问题应回到字段与权限。
统一数据平台先统一现场字典
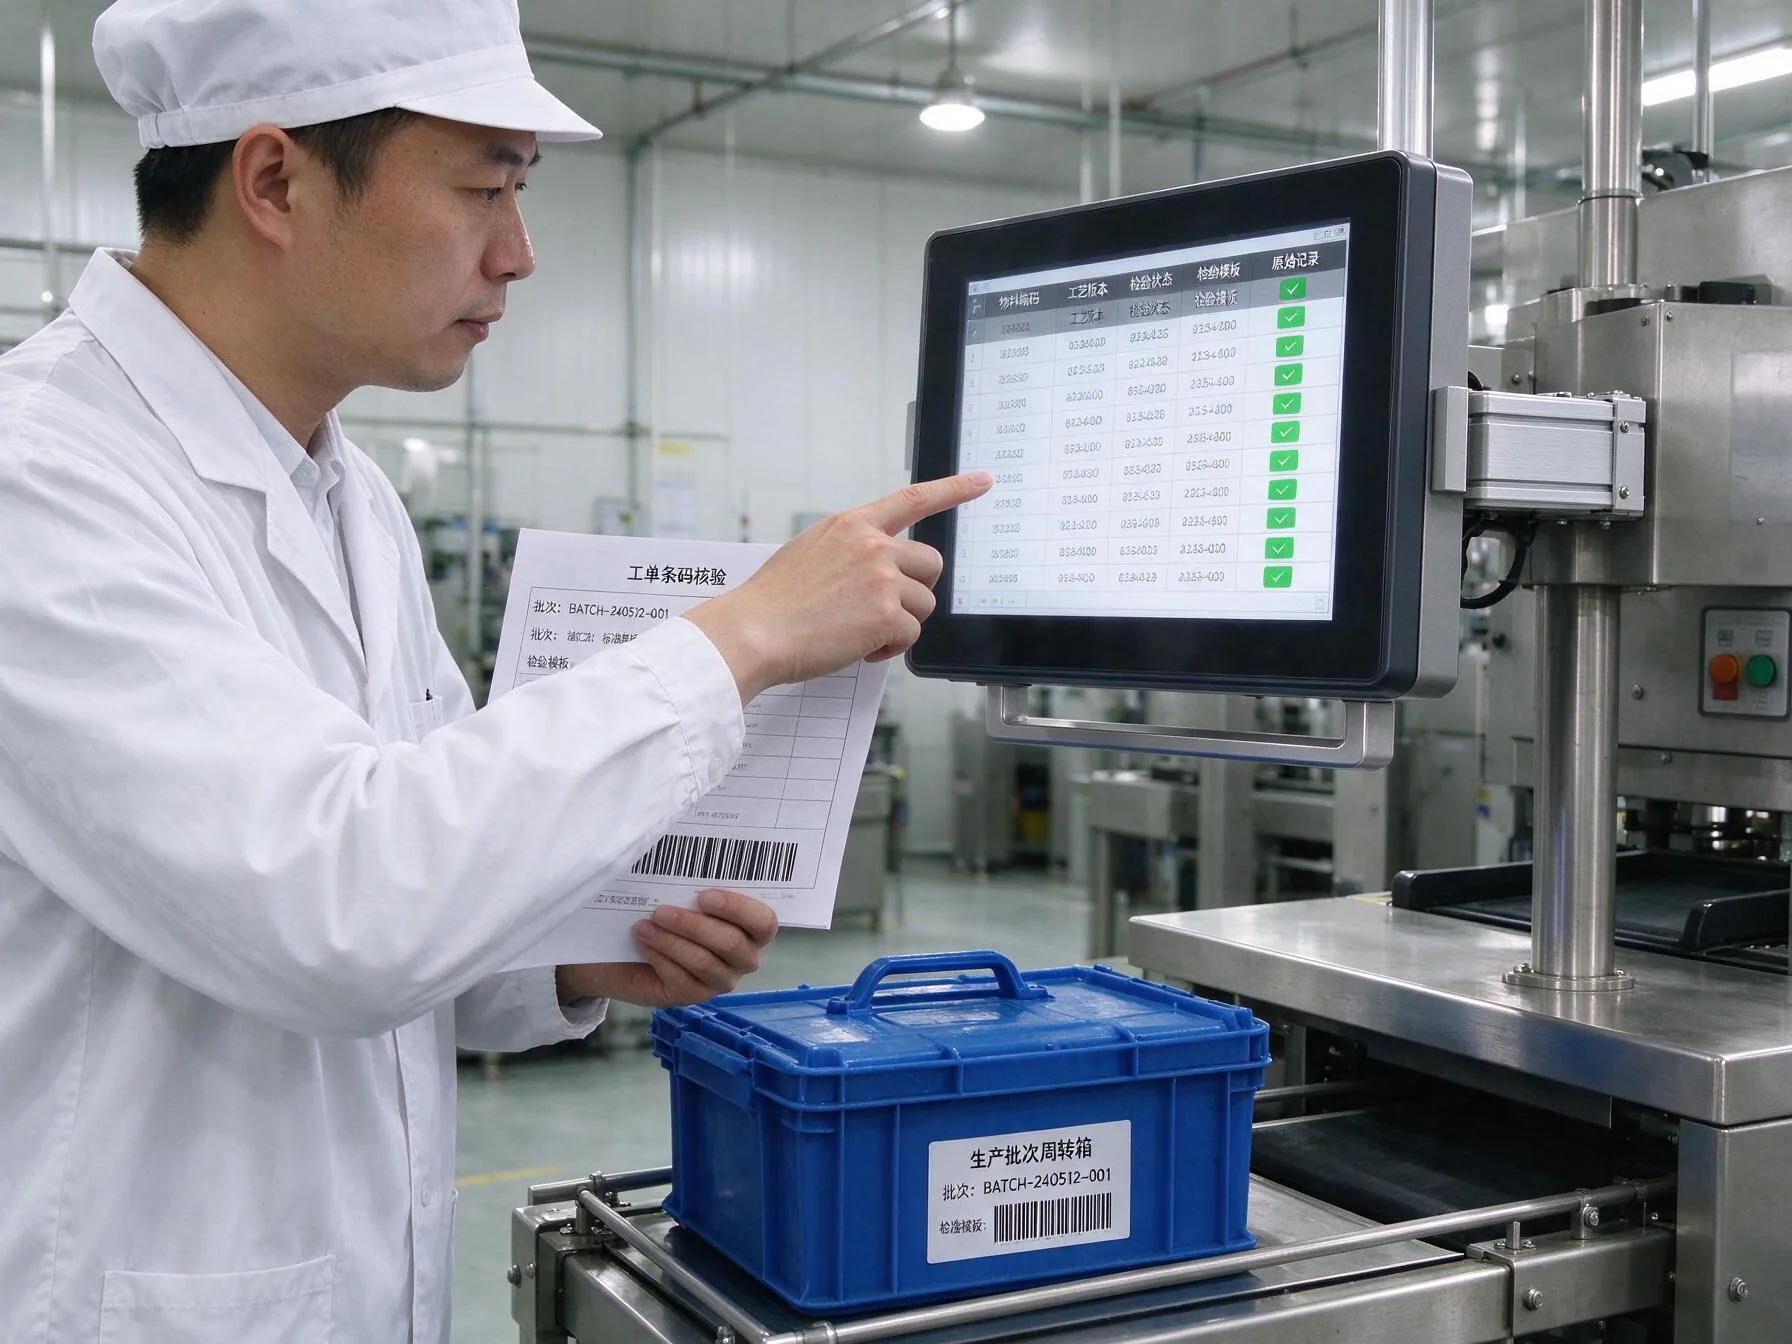
统一数据平台落到车间并非把数值搬到一个页面,而是先统一现场字典。同一物料在采购、仓储和工位端的编码是否一致,工艺版本由谁下发,检验采用什么状态值,都决定数据能否被理解。验收应导出原始记录,与工单、条码规则和检验模板逐项对照。
终端时间、服务器时间与班次边界若不一致,跨班记录可能归入错误工单。断网测试不能只观察提示,应在恢复后检查缓存记录的顺序、数量与重复情况,并确认设备编号、班组和工序仍可辨认。这比单次测速更能说明工位一体机是否适应闭环管控。
系统协同不等于把所有接口堆上去
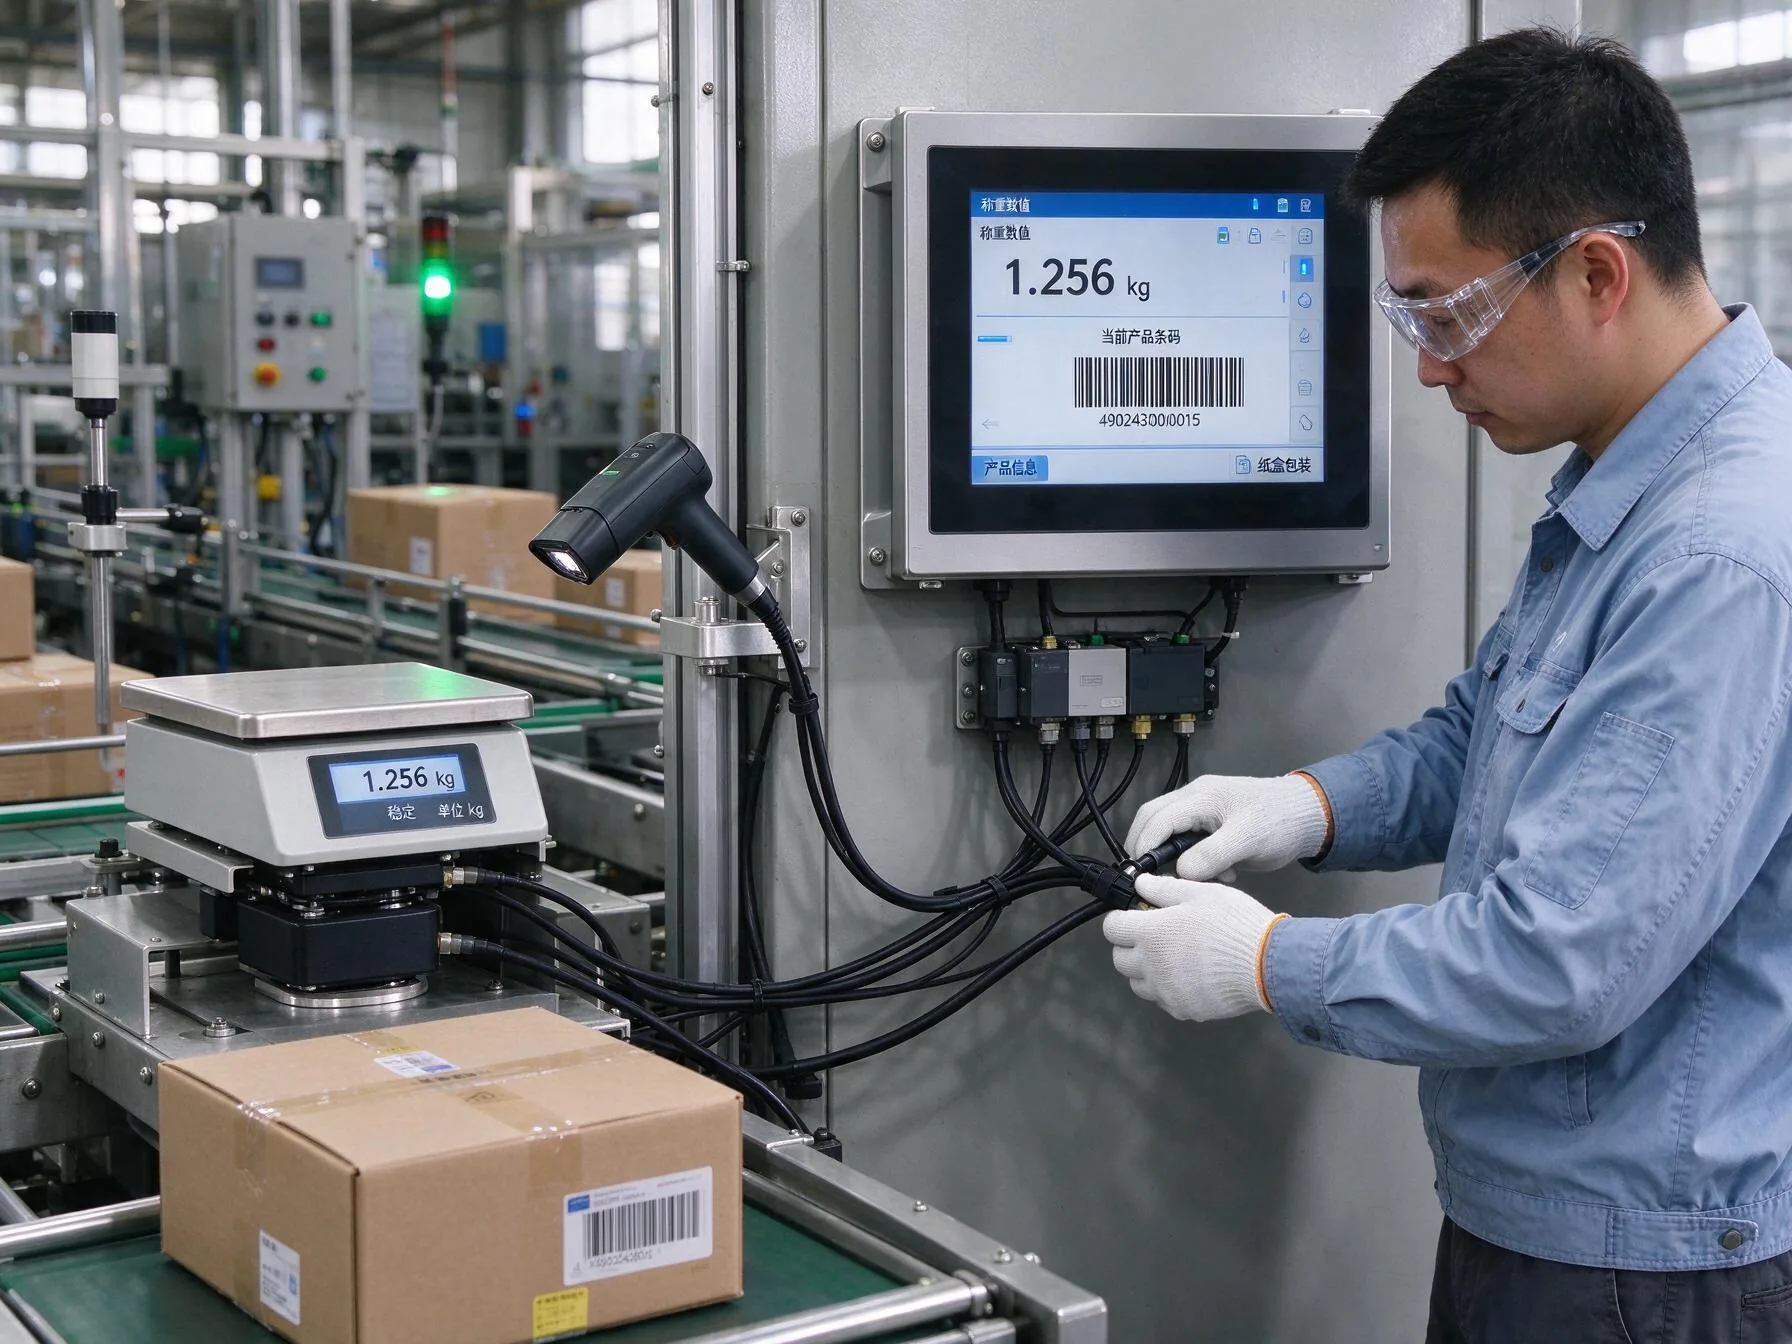
在电子秤、扫码器与看板共同部署的场景,控显科技的固定安装终端可结合串口、USB与网络安排采集链路,嵌入式或壁挂方式按操作距离确定。清单应写清接口连接对象、数据去向和线缆固定,不能用接口总数替代兼容验证。
系统协同的验收应跟着数据流走。称重值进入终端后,是否保留小数位与计量单位,扫码结果是否绑定当前产品,页面锁定时后台采集是否继续,都要分别记录。不同外设共用供电或安装空间时,还应检查接插件受力与维护余量,避免只在调试当天一次性连通。
验收清单要从点亮屏幕走到追踪一条记录
新标准明年实施,现阶段可把它用作改造前的梳理框架,而非要求所有工位套用同一模板。食品、制药与装备制造的记录重点不同,企业可先选一个产品,把正常报工、异常返修、断网补传和质量反查串成脚本,再决定终端功能与改造顺序。未来不只看设备是否在线,更看现场数据能否被信任、被复用。验通记录链条再复制到相邻工位,数字化投入才更容易沉淀为业务协同能力。