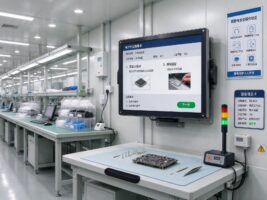
冲压线的节拍正一档档往上推。9月下旬中国机床工具工业协会的行业动态里,合肥合锻智能交付的高速单臂同步压力机冲压线面向汽车大型覆盖件的高节拍场景;配套的模具监视、首件确认、换模调机,都离不开机边的一块屏。10月上旬有媒体把汽车车间的工况说得很直白,冲压线旁每分钟十几次的高速冲程,带来的是持续低频振动与金属粉尘。机边工位的15.6工业显示器,早已不是装上能看就行。
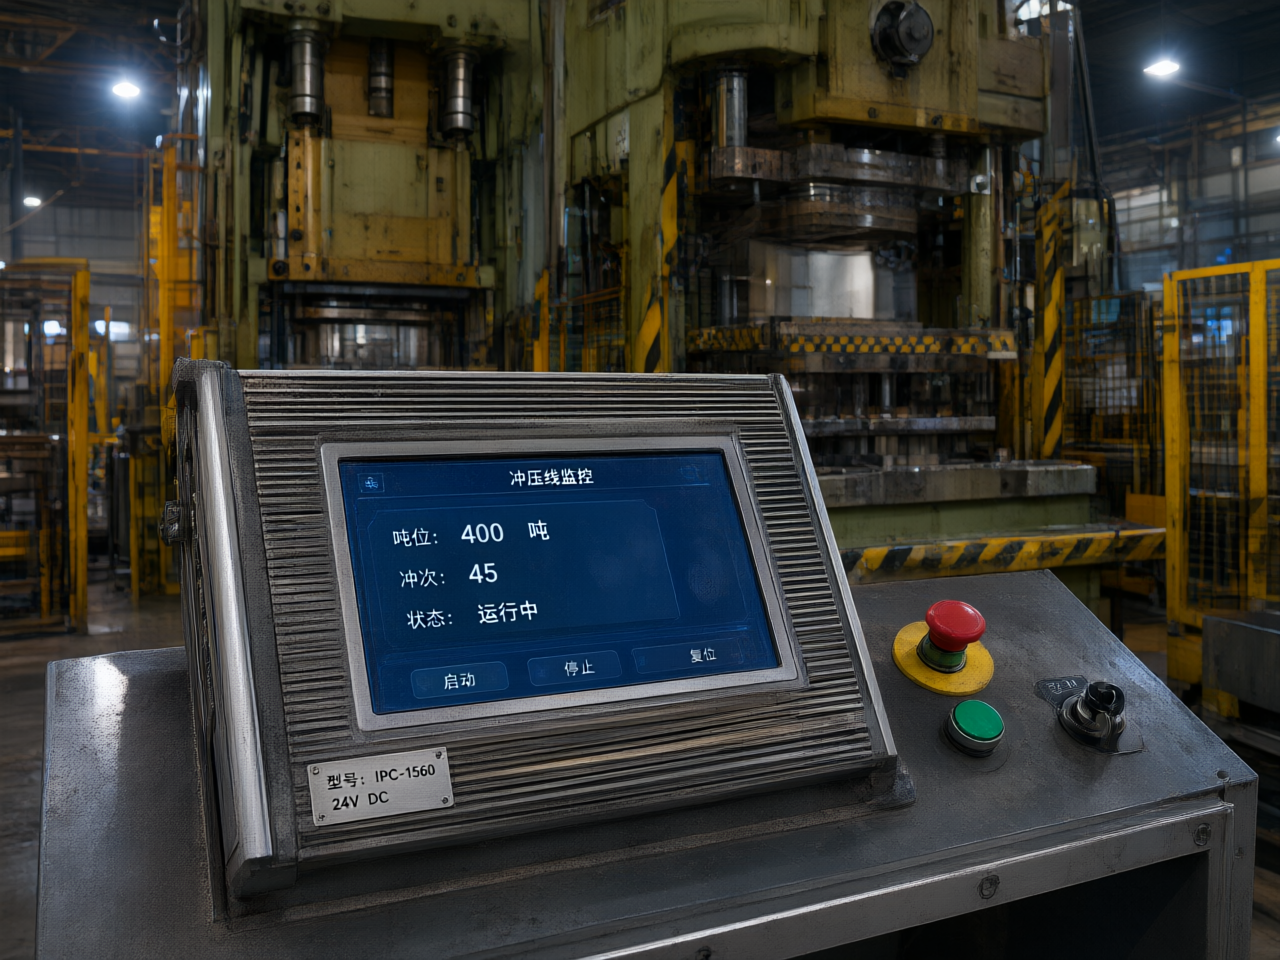
冲压线边的激励,和一般车间不是一回事
压力机每一次落滑块,冲击都顺着地基与支架传到操作台面,低频大位移打底,机构间隙与摩擦又叠上一层宽频成分;节拍提到每分钟十几次,激励落点正好压在常见支架的低阶固有频率附近,支架先晃,屏体跟着晃。同期有冲压车间打通分散的采集与看板系统后,工艺变更从72小时缩短到15分钟,稼动率提升超20%。机边上屏密度只会更高,扛不扛振绕不开。
花屏与触控漂移背后的三级失效链
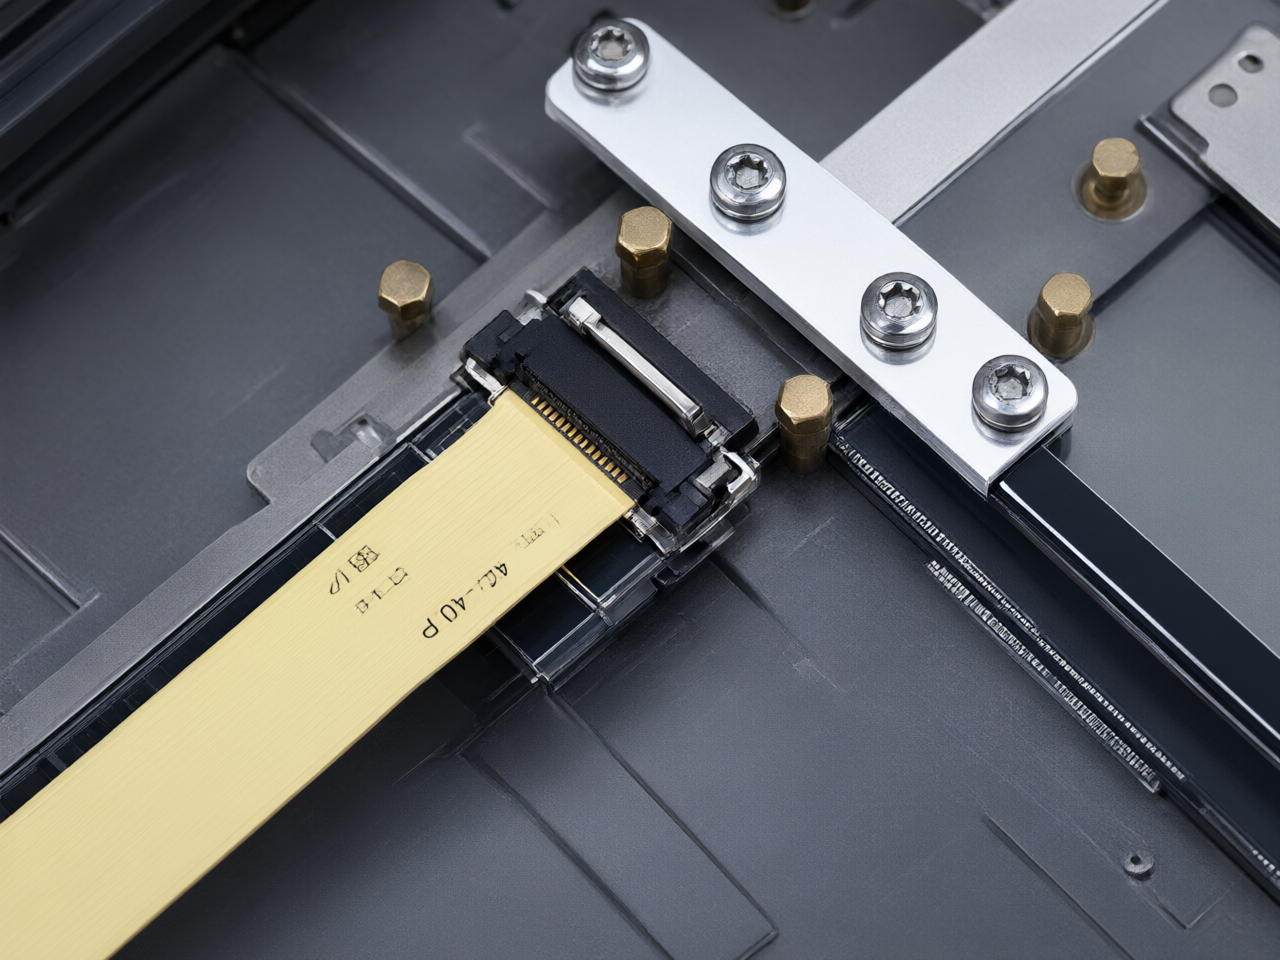
振动伤害显示器,走的是一条三段链条。起点是共振:机壳、液晶模组与背光导光板各有固有频率,某一阶落进激励频段,振幅被放大,画面出现明暗波动。中段是连接失效:排线与普通插座只靠摩擦力接触,镀层微动磨损后留下间歇断点,花屏、闪断随之出现。末端是结构松动:螺钉柱与塑料卡扣经上万次循环后松弛,触控框错位,漂移与误触跟着出现。国标口径里,GB/T 2423.10正弦振动与GB/T 2423.5冲击试验就是复现这类工况的基准线,报告要认带电复测档。
针对冲压线边这种宽频持续激励,控显科技在装配结构上把屏体固定从塑料卡扣改为螺钉柱加压条,排线出口带锁扣并留出应力释放余量,胶框与机壳之间预留形变间隙,让支架传来的振动不直接压进液晶盒边缘。抗振的差距多半不在机壳厚度,而在屏体内部的细节。
装机前的三道判据,图纸阶段锁死变量
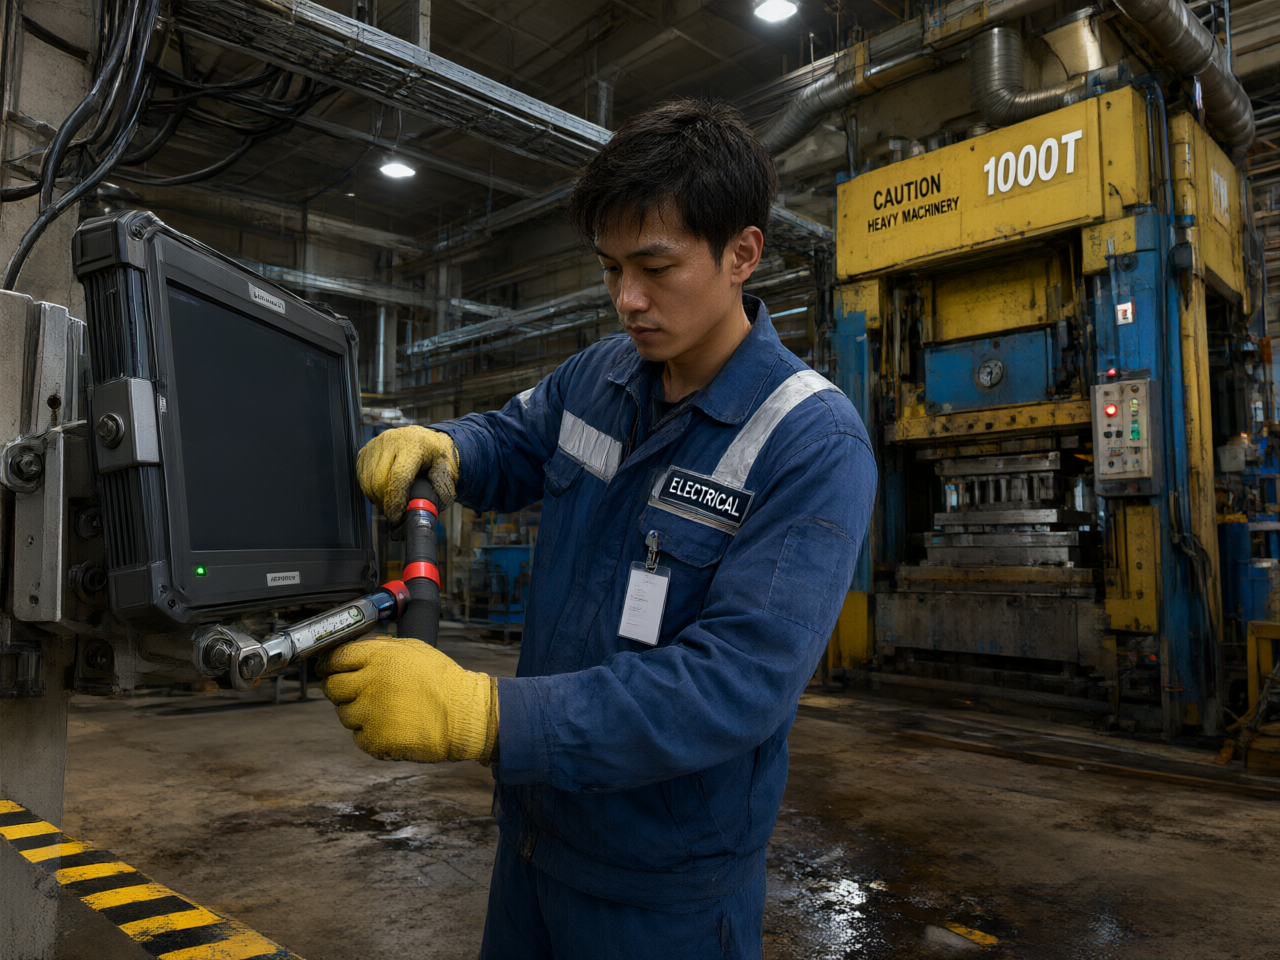
判据要在冻结前过完。判据一核安装形态:台面嵌入、柜门板还是悬臂支架,激励传递路径完全不同,按支架刚度与屏重算出的固有频率要避开主激励频段,悬臂过长先改结构再谈屏。判据二核接口与走线:优先带锁扣连接器,排线做应力释放,走线避开振幅最大区域,换模工位给线缆留活动余量。15.6工业显示器贴脸操作的工位,这两项错了全靠运维兜底。
判据三核试验口径:让供货方出示GB/T 2423.10与GB/T 2423.5的试验等级和覆盖范围,确认整机带电复测,而非只送屏体裸件。开孔图与边框吃进量、前面板与台面的压紧密封也要一次核对到位;在贴合台面嵌入安装的工位,可以按整机口径核对控显G2A嵌入式工业触控显示器的开孔与边框余量,定稿前收干净变量。
验收分水岭不在亮屏,在扫频与复拧
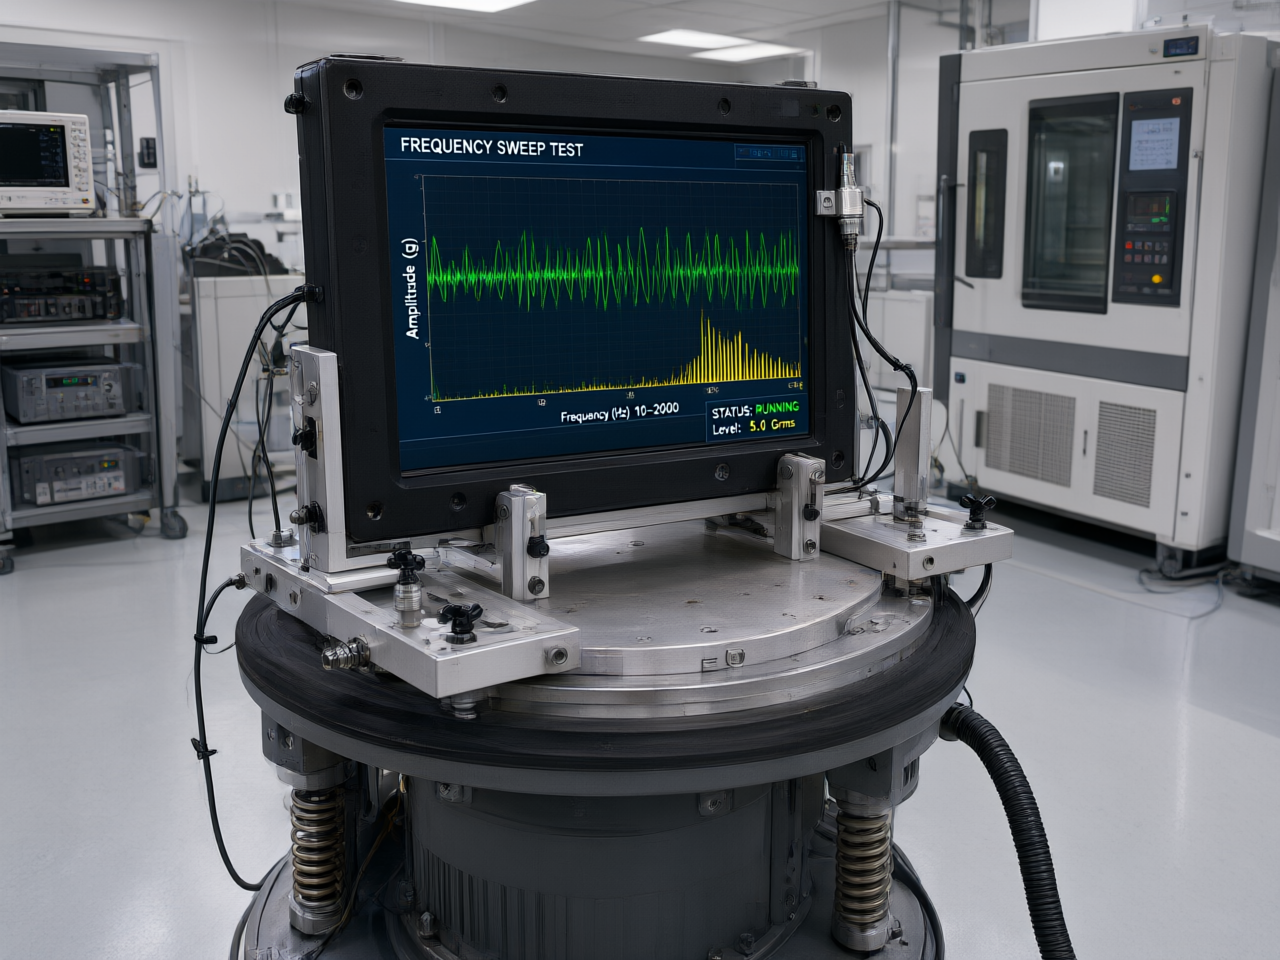
扫频要做足:整机通电走完规定扫频区间,不闪断、不漂移才算过关;到货抽检复拧安装螺栓并做力矩标记,运行一周后再复紧。交付环节同样要盯,控显科技把振动试验等级与复拧要求写进验收协议,同线备件按整机型号归一,避免不同批次屏体混装带来新变量。
上线后的点检周期要按工况重算:常温车间一年一次的复拧节奏,到冲压线边要压到月度,重点盯支架连接处与排线出口,每次复核留记录。冲压线提速是明牌趋势,15.6工业显示器这类机边终端的抗振成本赶在选型阶段算进总账,远比跑起来之后批量返修便宜。
冲压自动化还在向节拍要效益,机边工位越来越密,屏幕这块看得见的可靠性短板,会在每次提速后被放大。把失效链、装机判据与带电验收放在选型阶段办完,产线爬坡时才不必为花屏和触控漂移反复停机。