10月12日至16日,第26届中国国际工业博览会在上海举办,工位终端与产线看板方案集中亮相;9月下旬公开的中山注塑改造案例,把换模、调机、首件确认三类动作压到机边终端执行。落到注塑车间,最先出问题的往往不是软件,而是注塑机边那台15.6工业显示器。油污、粉尘、喷涂水汽加两班倒的高频换模,把固定安装的显示终端逼到远比办公设备苛刻的工况里。
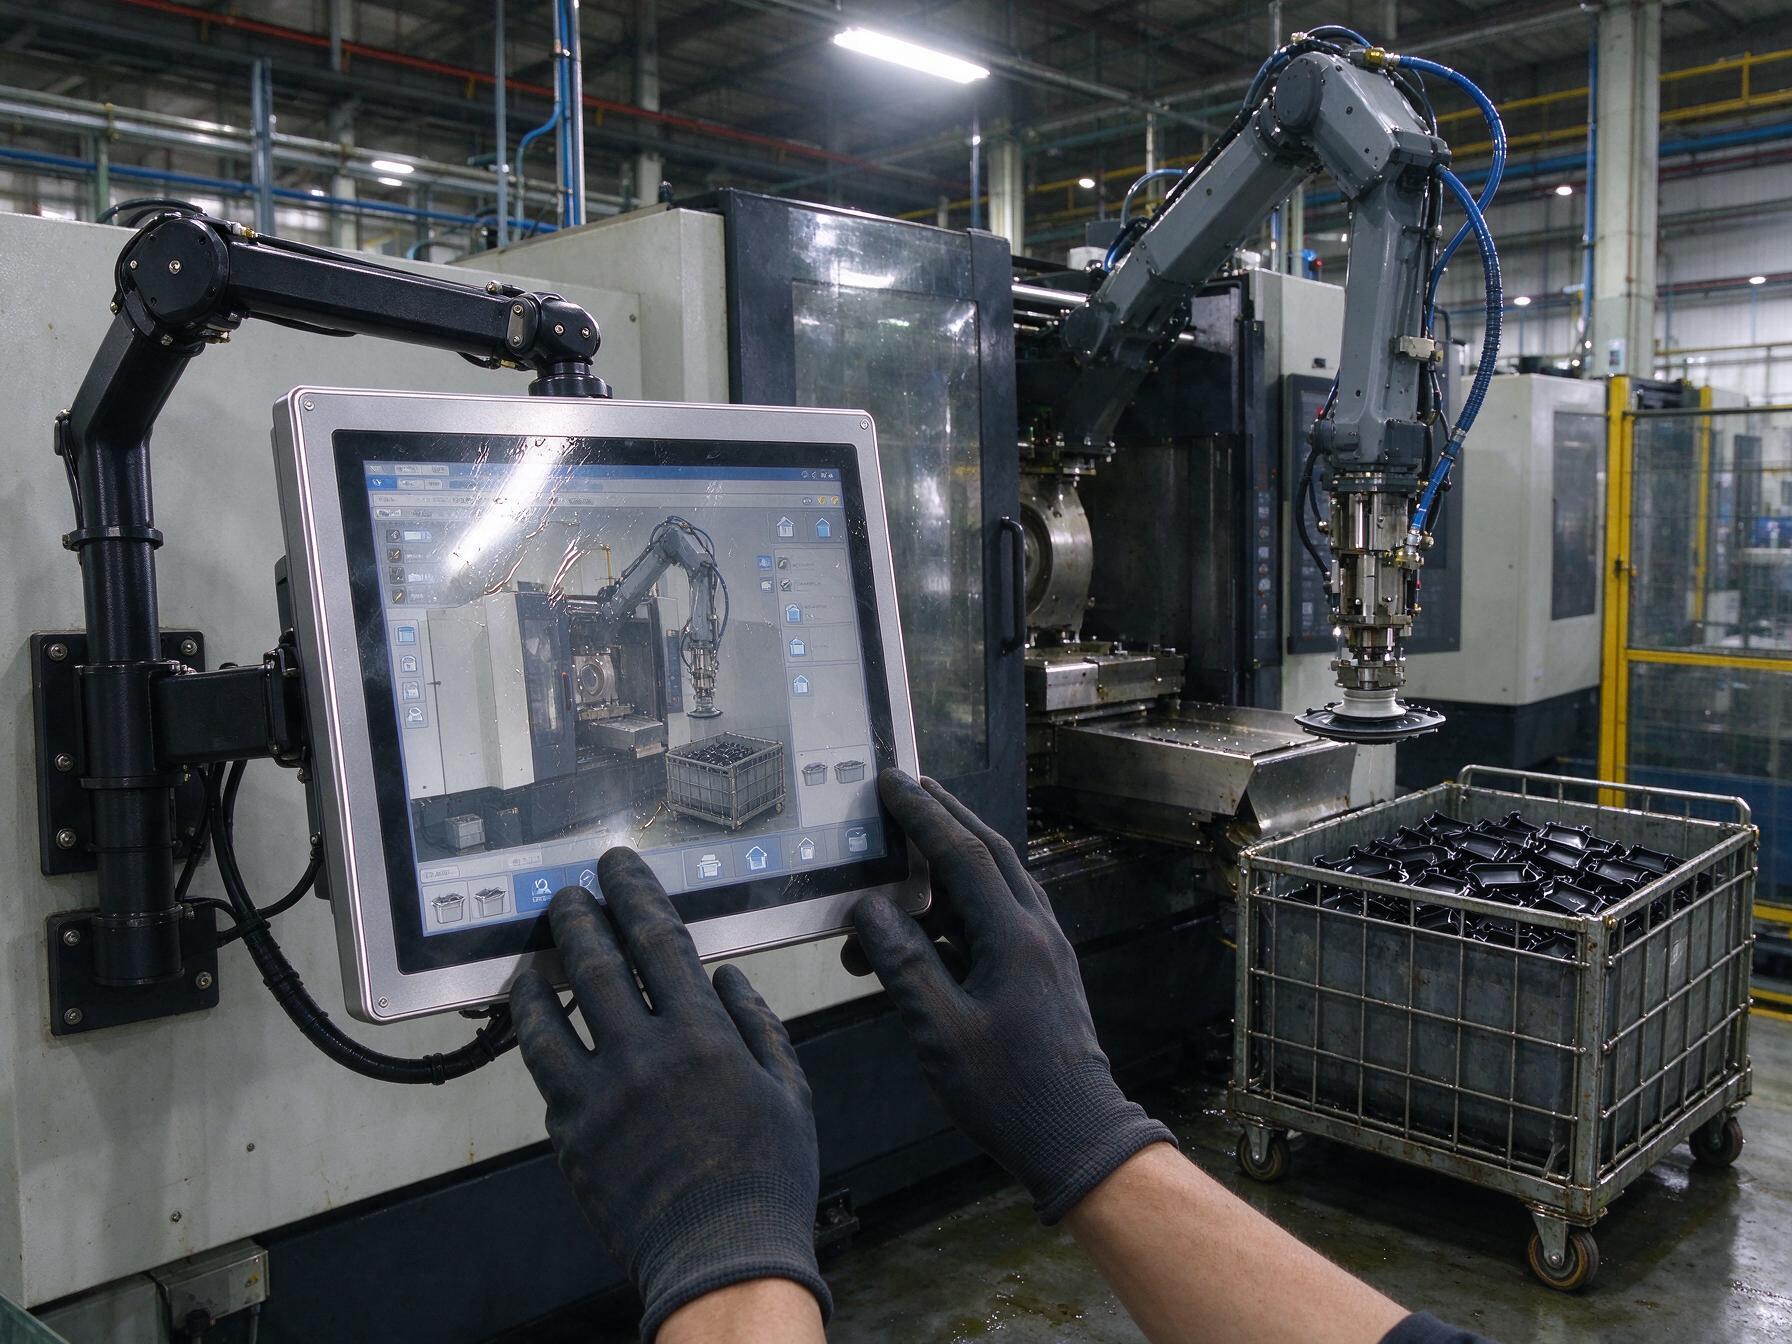
注塑机边工位先在哪几处撑不住
现场的失效顺序基本一致。投用头一个月屏面就覆一层油膜,戴手套触控要按两下才响应,隔夜停机后再开机偶发跳点;到第三个月,护罩开孔边缘开始积灰,边框缝隙摸上去发黏;半年之后,白班强光斜照的工位屏面反光把报警色压成灰调,操作工只能靠声音判断状态。
这些症状有共同的来路。油膜与带电粉尘在屏面结成吸附层,电容触控的电荷裕量被吃掉,误触与漂移跟着出现;停机时段屏体内部跌破露点,边框内侧凝出的水珠把粉尘冲成泥状;换模时料框的磕碰落在外露边框上,商用屏塑胶外壳最先开裂。
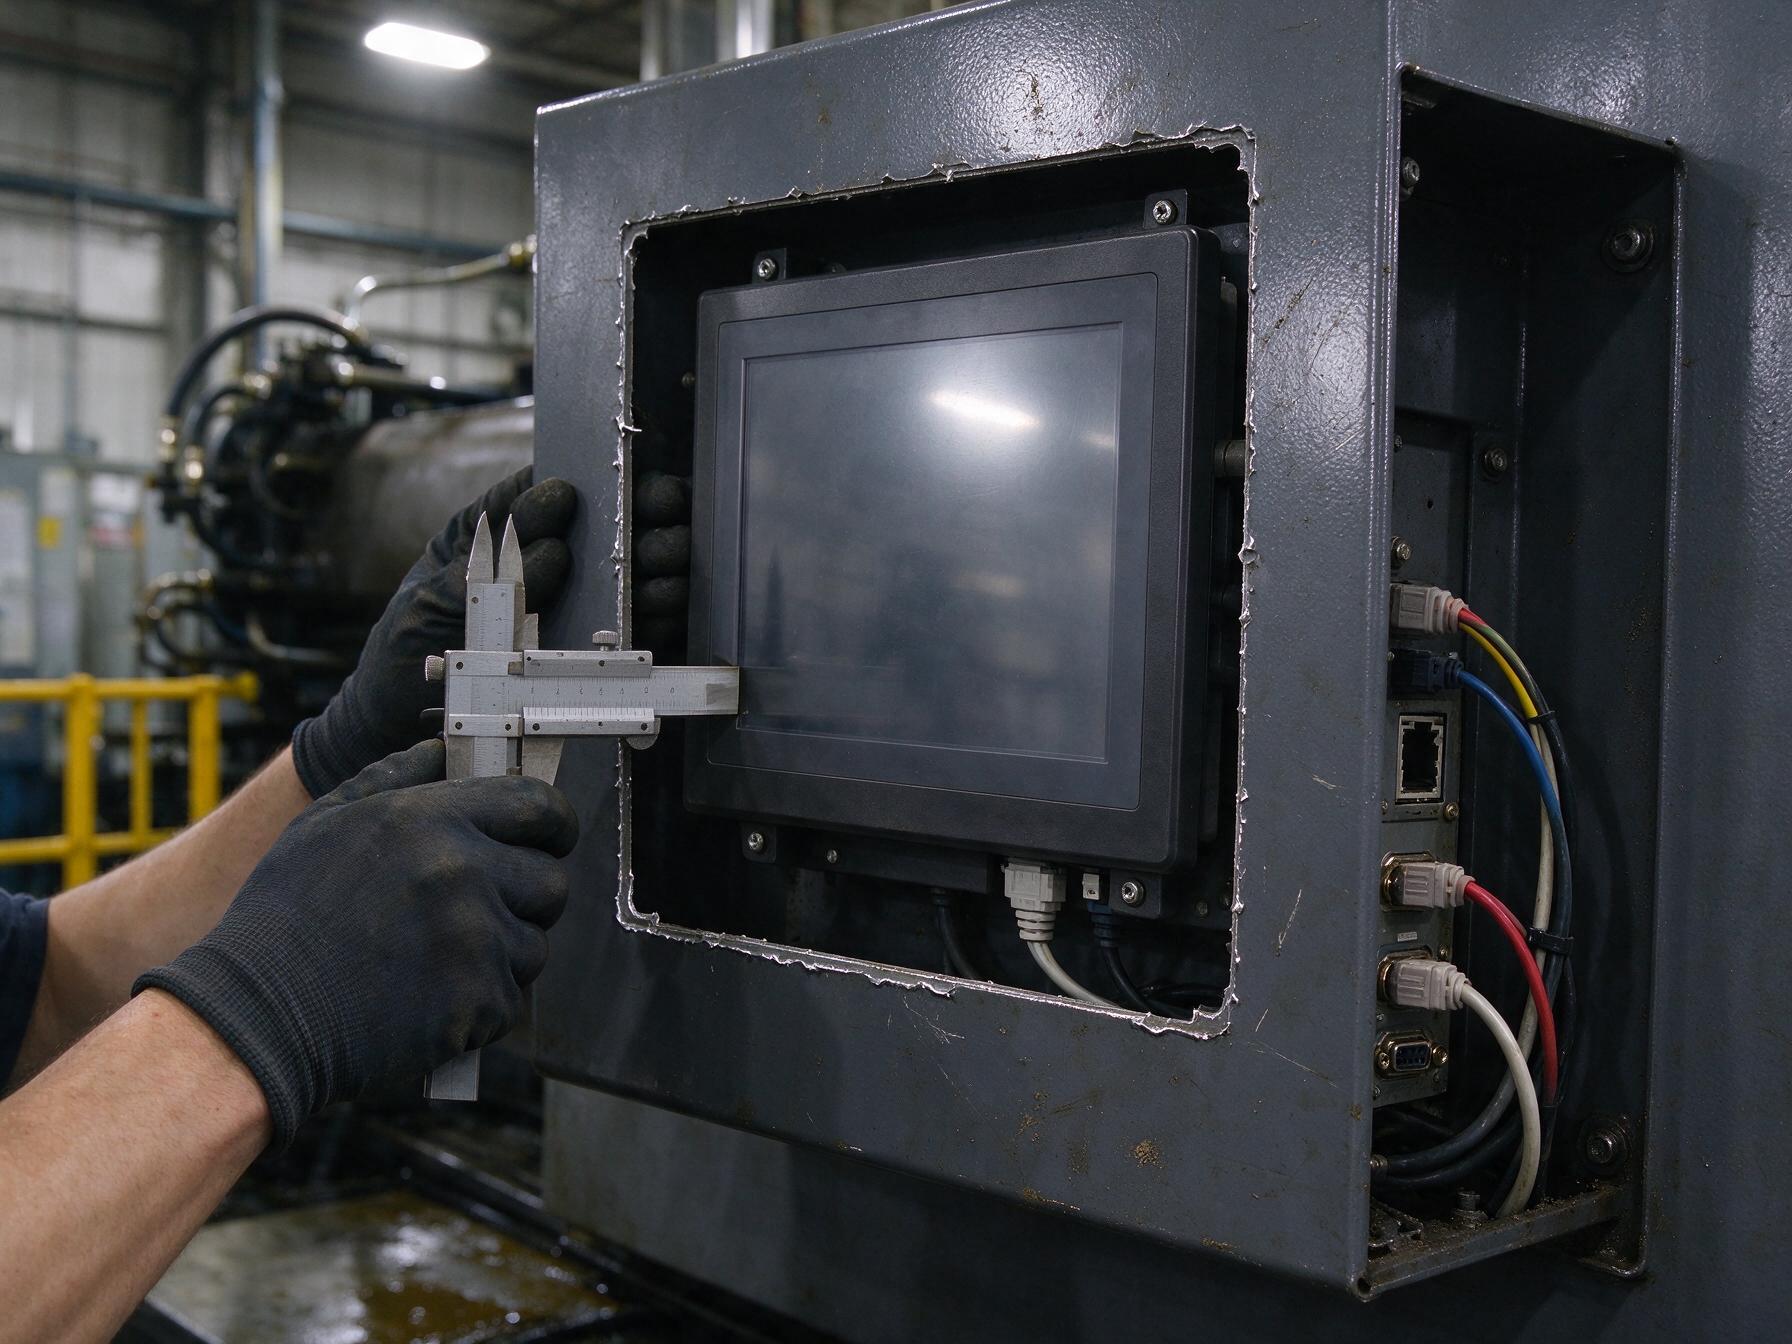
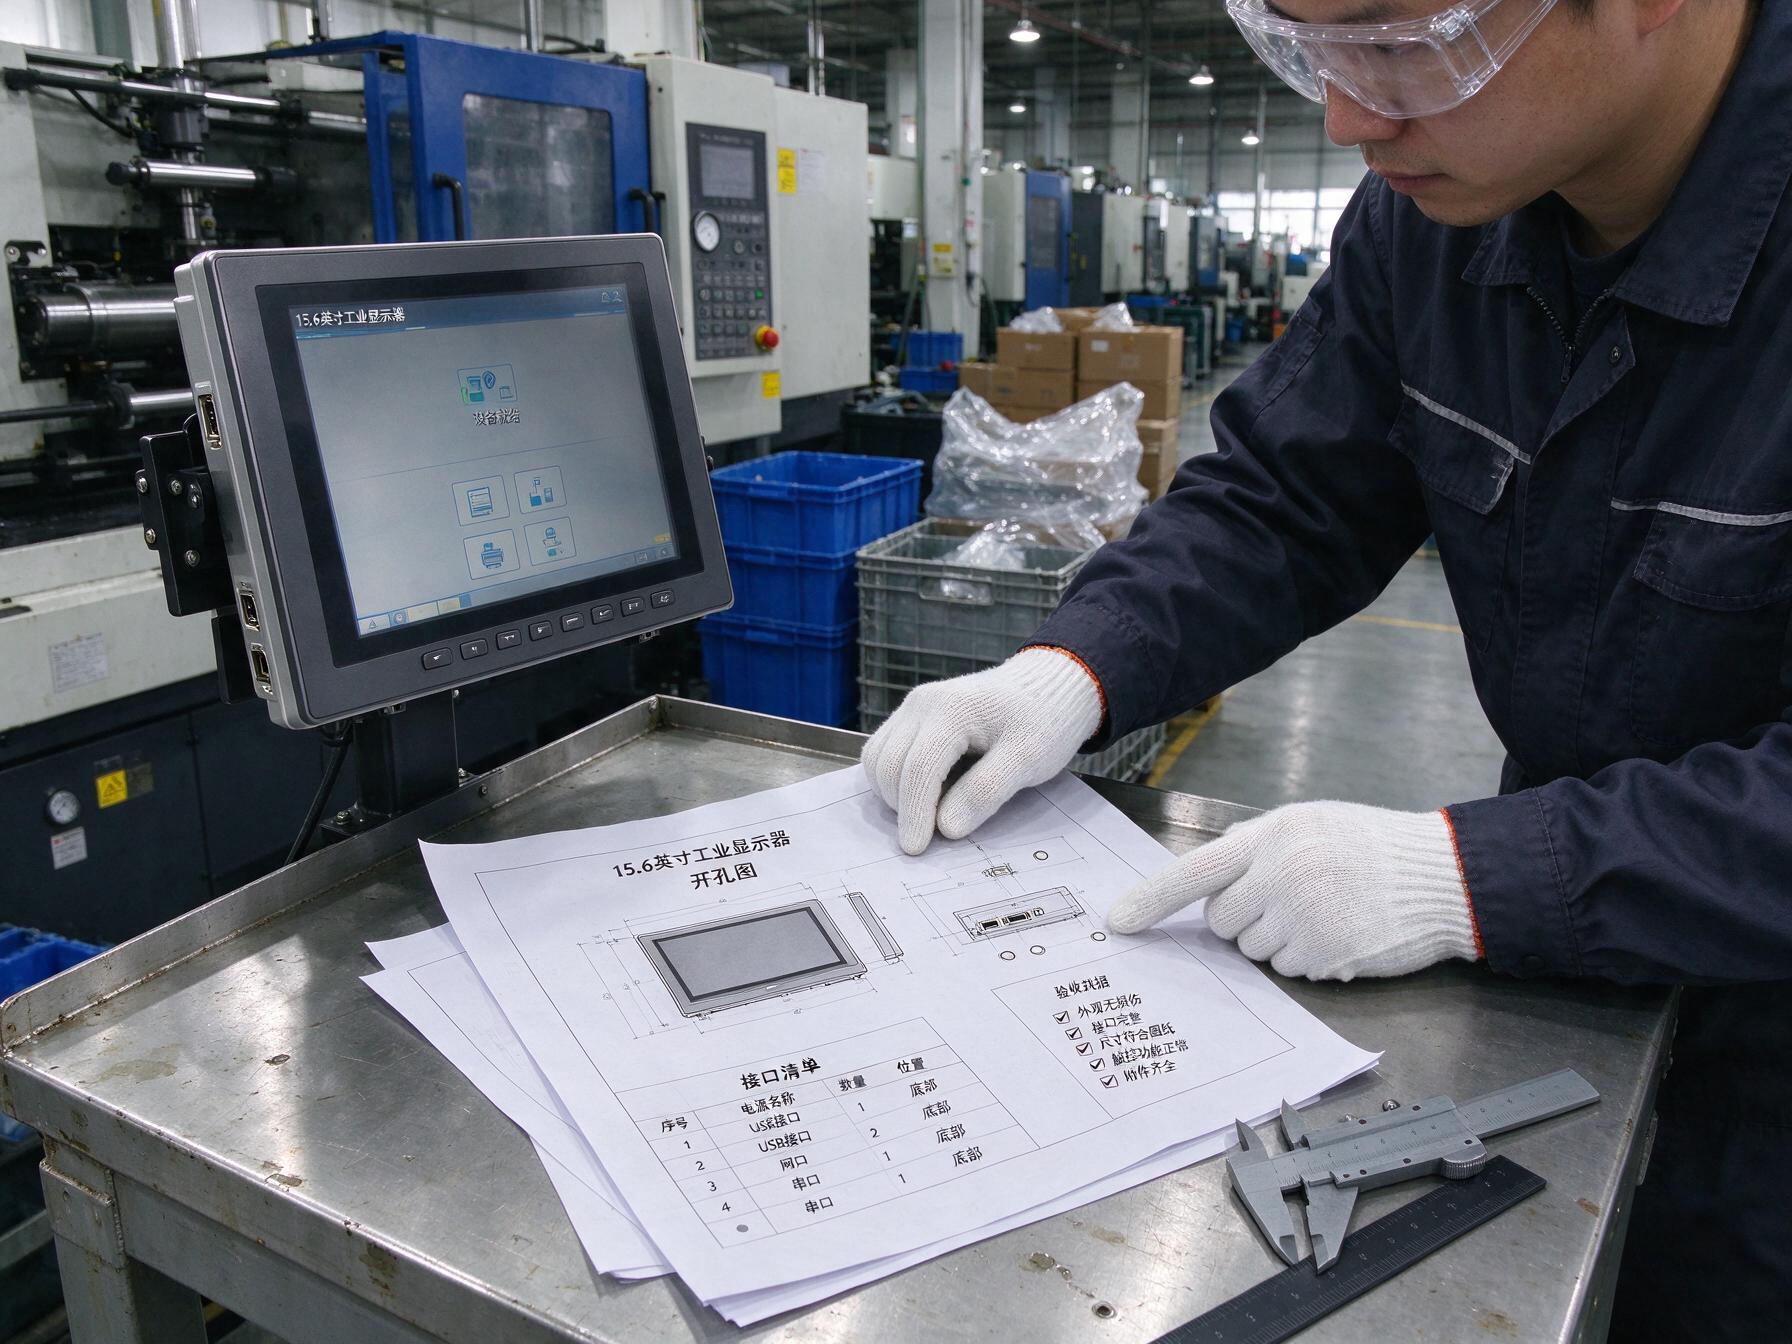
换模节奏下的开孔与接口四项核对
部署顺序要倒过来做,先冻结点位与安装形态,再核对接口,最后才谈亮度。头一项是开孔尺寸与边框吃进量,护罩板厚、开孔公差、外露边框宽度落在一张图上;次一项是接口清单与走线,网口、串口、视频与USB口逐个对到机台侧,线缆过门留出换模余量。针对机边工位反复改型的返工,控显科技在项目首轮就把开孔图与接口清单归一,把改动挡在图纸冻结之前。
再一项是触控通道与手套的匹配,油污手套下的有效触控面积要现场试;末一项是供电与接地,机台侧电压波动明显的工位按宽压输入核对,接地线单独走,不与动力线共槽。四项核完,换模复用的工位只改点位不改开孔。
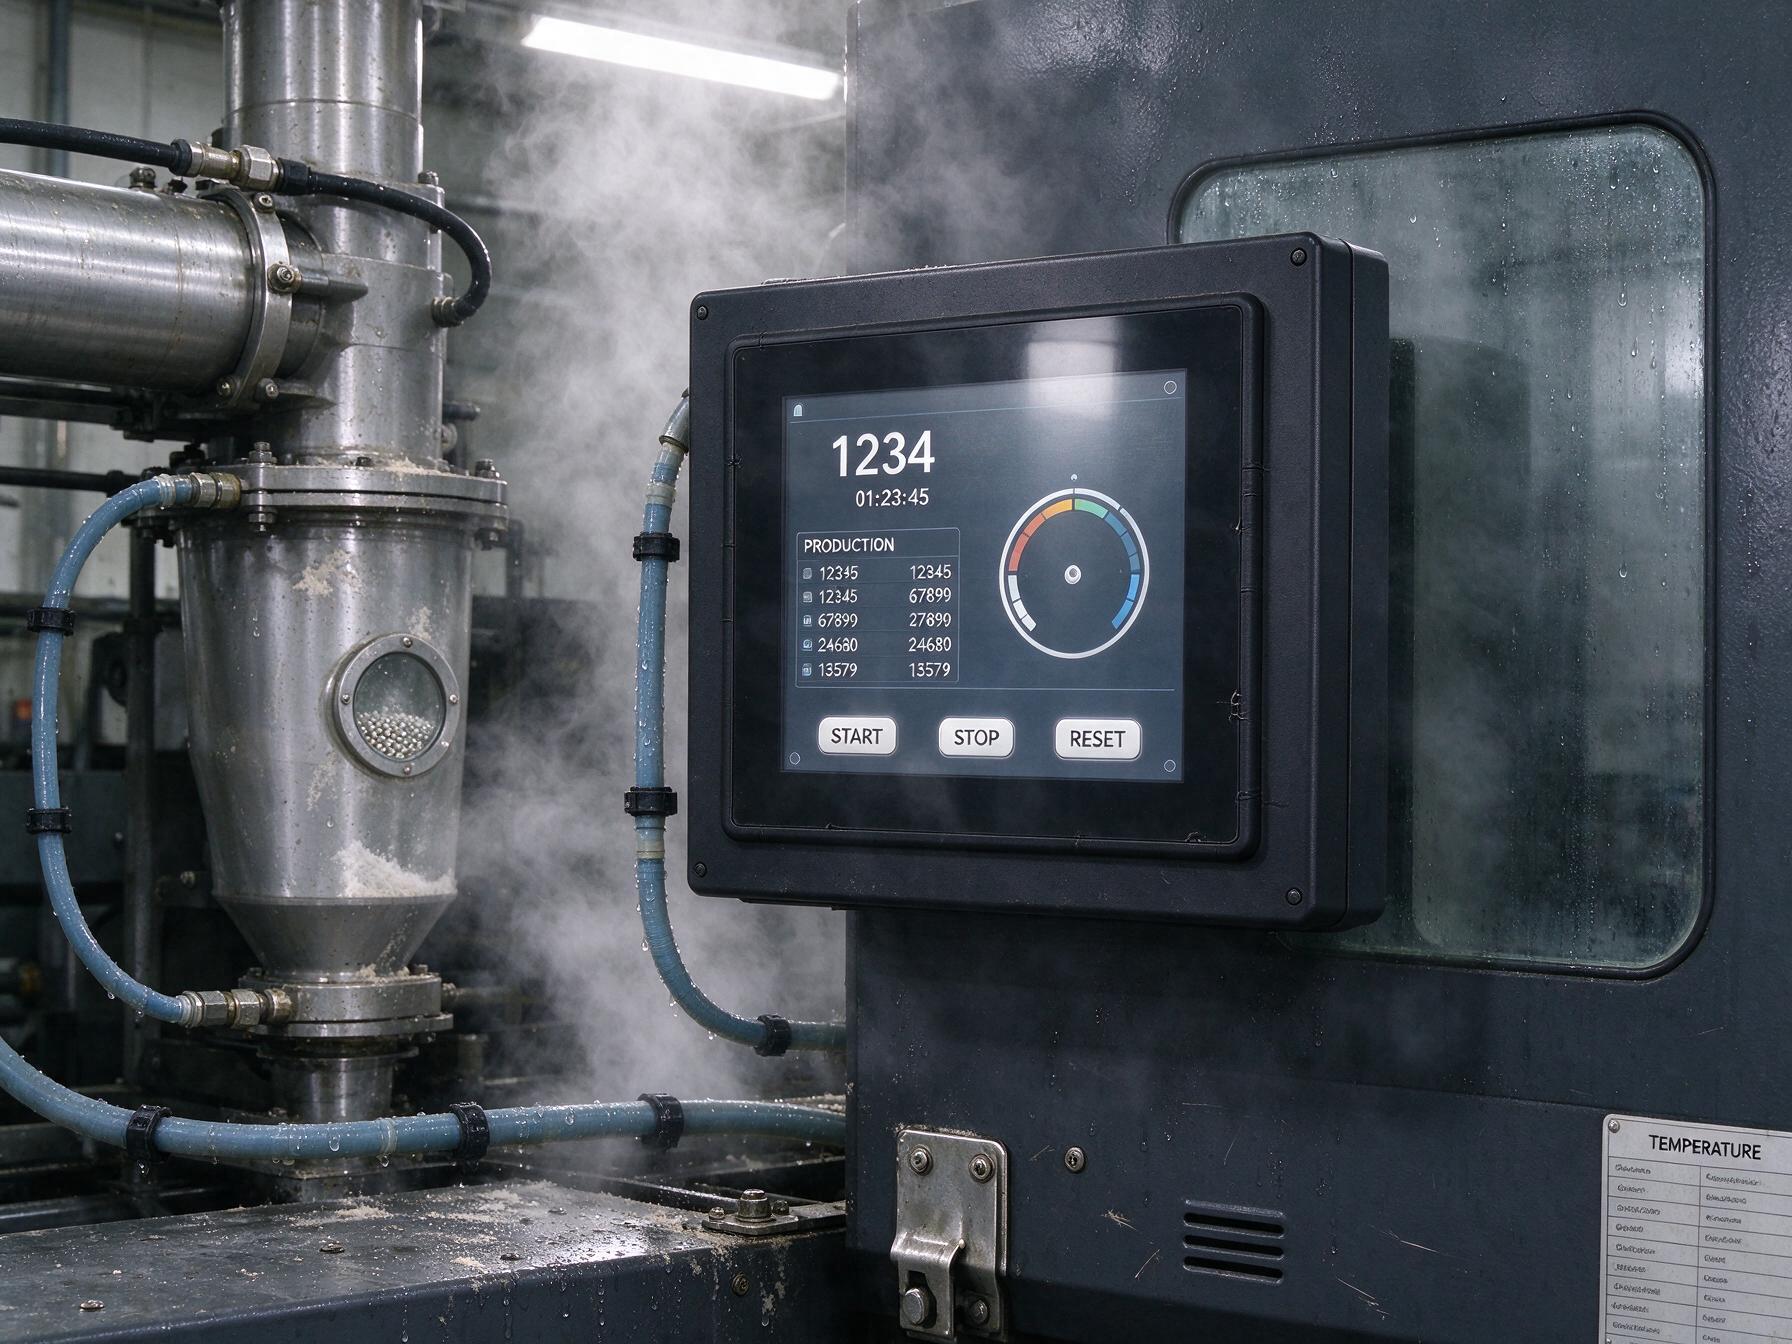
车间环境按整机口径核对
环境这一层要看整机口径,不是参数表上的单点数字。温度按车间昼夜波动与料筒辐射区间核,凝露风险用GB/T 2423.3恒定湿热试验后通电复测的结果判;照度按工位实际光照分档,白班强光位与夜班低位不共用亮度档;前面板密封按GB/T 4208的分级核到整机范围,冲洗与喷涂水汽并存的工位按IP65口径验。
触控这一层最容易被跳过。油污与粉尘会同时改变屏面介电特性,纯平电容屏配合防眩表面处理,手套操作下的有效触控面积衰减更小;为了在连续冲洗与喷涂水汽并存的工位把这条路径堵住,控显科技把前面板密封与屏面处理放进同一流程验证,出厂前按批次做带电湿热复测。
验收与备件怎么写进协议
协议里要落三条。头一条是试验档位,温度、湿热、防护各写明条件与复测要求,缺复测记录的报告按无效举证处理;次一条是到货抽检,同批次开箱通电,核对开孔图与接口清单是否与冻结图纸一致;末一条是备件口径,驱动板与屏体按整机型号归一。机边工位既要显示工艺参数又要跑作业指导,控显G3壁挂式SOP工位触摸屏把作业步骤与报警状态放在同一屏上。
样机阶段同批次取两台装到同型号机台,一台按常规口径验收,一台按四项核对验收,连续记录三个月的触控异常、进灰与非计划停机,结果进工位台账;投用后每月点检开孔边框与接地连通。
注塑车间的数字化改造,最后都要落到机边那一块屏上。开孔、接口、环境、验收四件事的核对顺序一旦倒置,返工就会在图纸冻结之后才冒出来。把核对前置到选型阶段,换模节奏才不会被一台显示终端拖住。