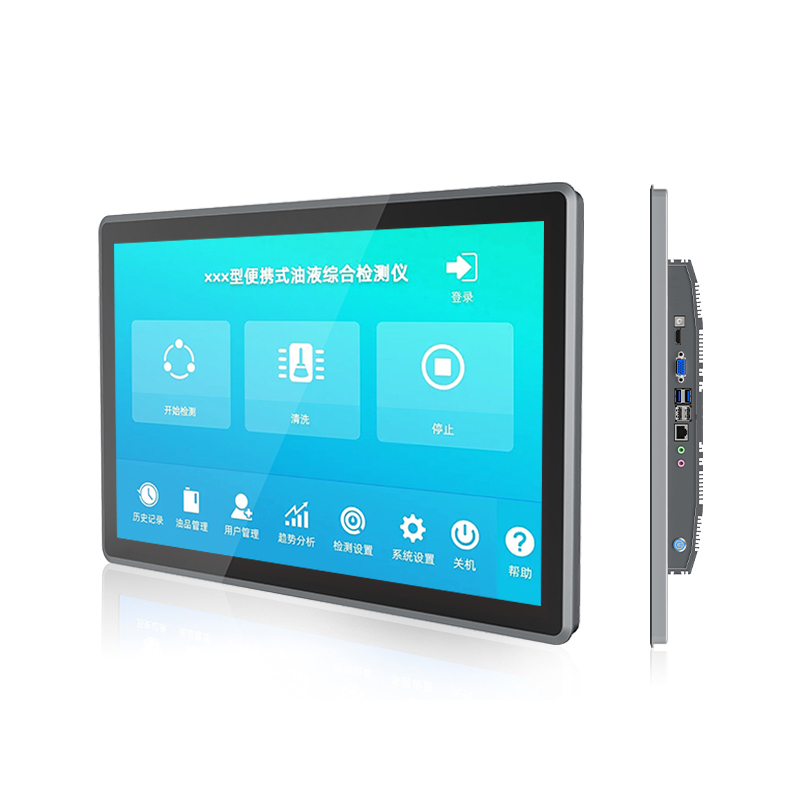
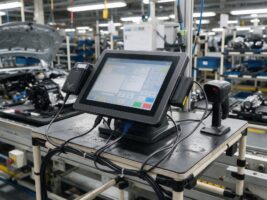
九月中旬,东风商用车D600智慧工厂投产的报道里,改造成效最直观的是总装线上的集中操作工位。工单、作业指导、节拍曲线与扫码报工挤在同一块屏上,15.6工业显示器刚好容得下两类信息同屏,又不挤占柜门与悬臂空间,成了这类工位的默认规格。屏装上去只是开始,装得进、连得上、跑得住才是交付要过的关。
部署起点是工位形态而不是屏幕参数
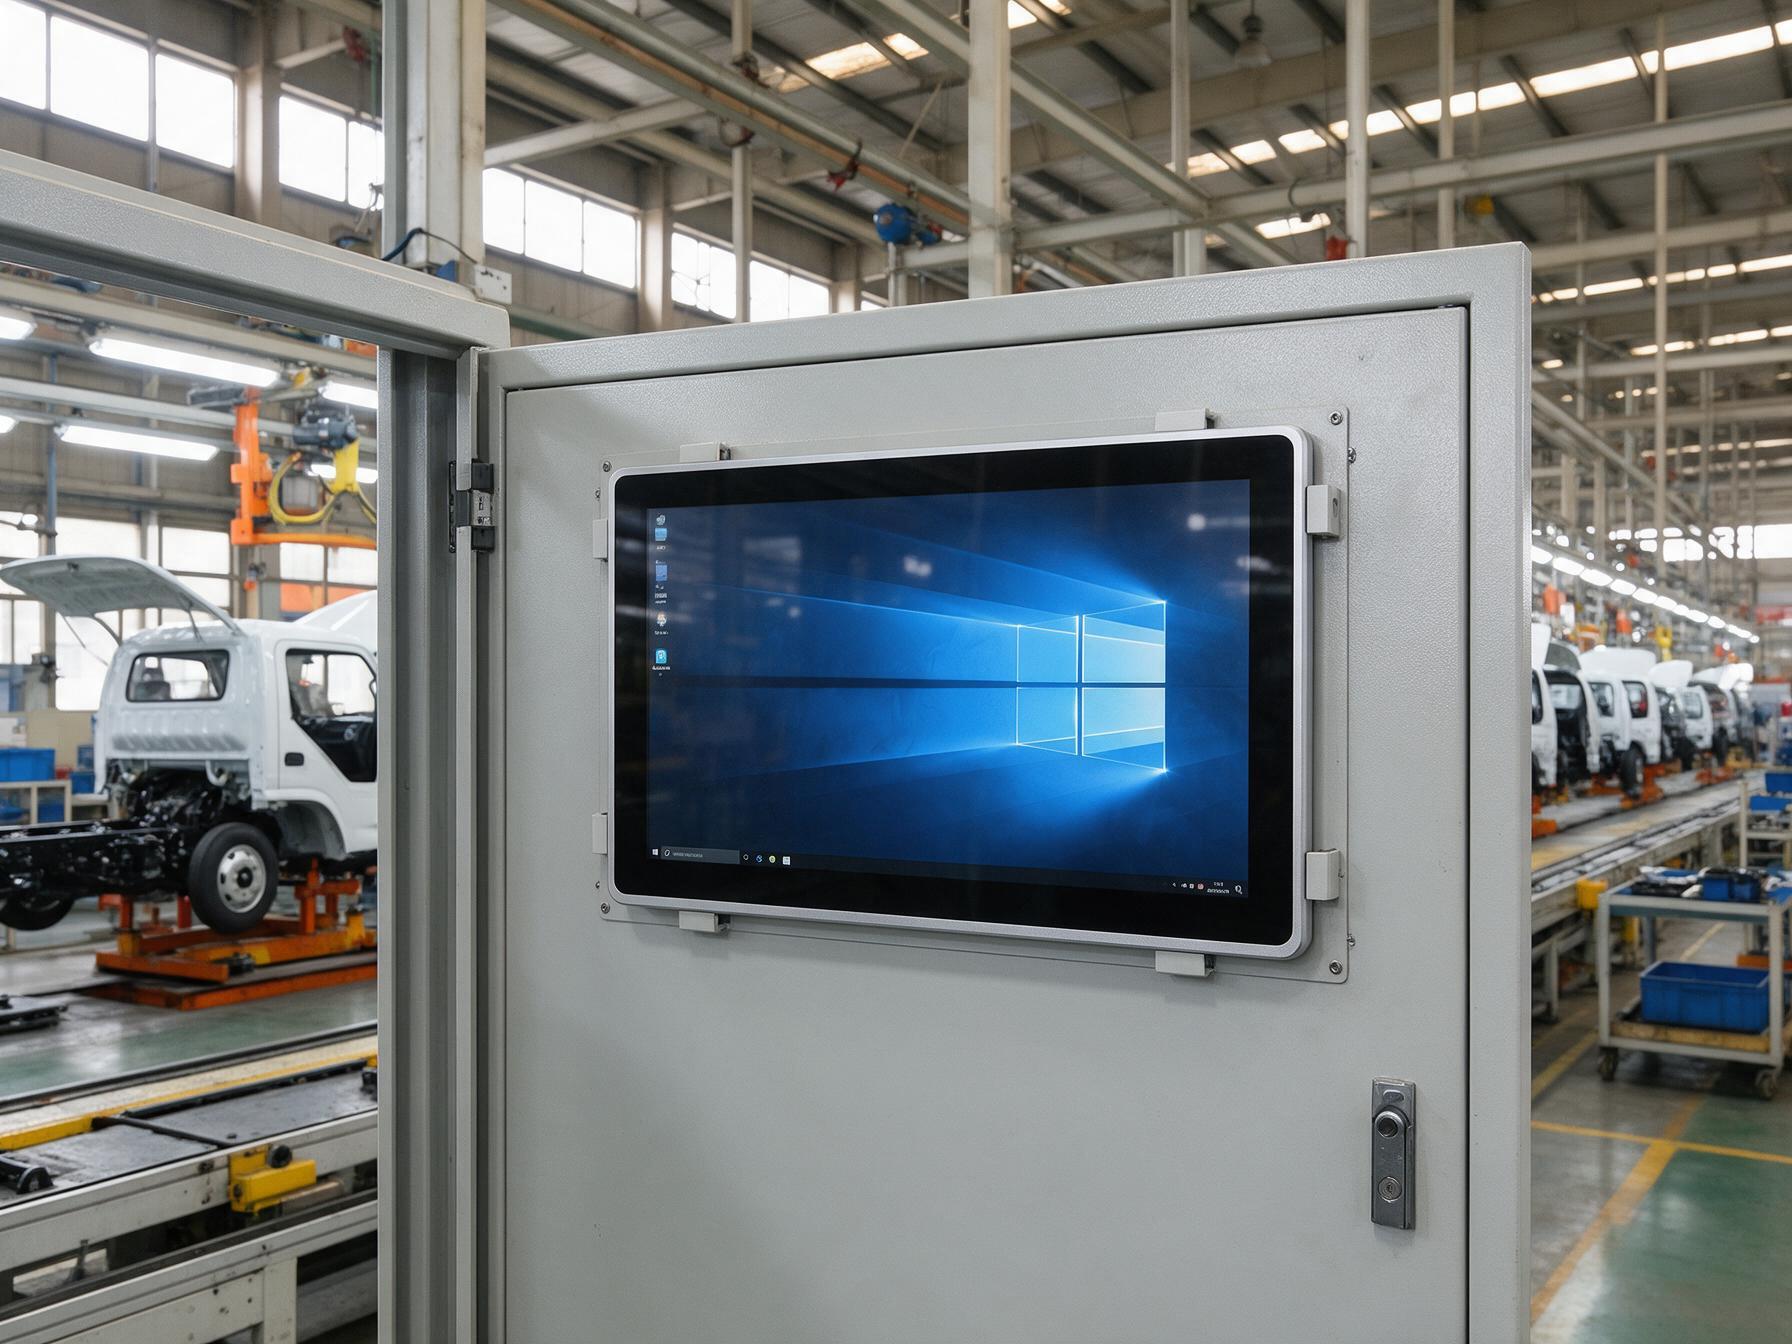
工位形态决定安装方式,顺序反了只能补做钣金。柜门嵌装要求面板与门板齐平,悬臂工位走背部孔位。稳妥的顺序是随型号冻结开孔尺寸与卡扣点位,样板柜按真实走线全装全拆一轮,核对受力与压缩量再下发图纸。深度方向同样要算,背面凸出量加线缆弯折半径,首版柜体常把端子排顶到后盖。
把尺寸链在图纸阶段固定下来,是集成商少走弯路的前提。为减少二次切割柜门,控显科技把开孔图与卡扣点位随型号提供,公差来源写进图纸而非留给现场。
供给端的变化也在改变部署节奏。九月十五日大众日报报道,日照凌越智能的两条液晶显示模组产线进场安装,这家企业已是省内为数不多的15.6英寸触摸屏供应商之一。产能扩充之后交期有了谈的空间,但部署责任仍在集成商一侧,屏体到场晚一天,联调就顺延一天。
接口与触控通道对着主机清单逐项对账
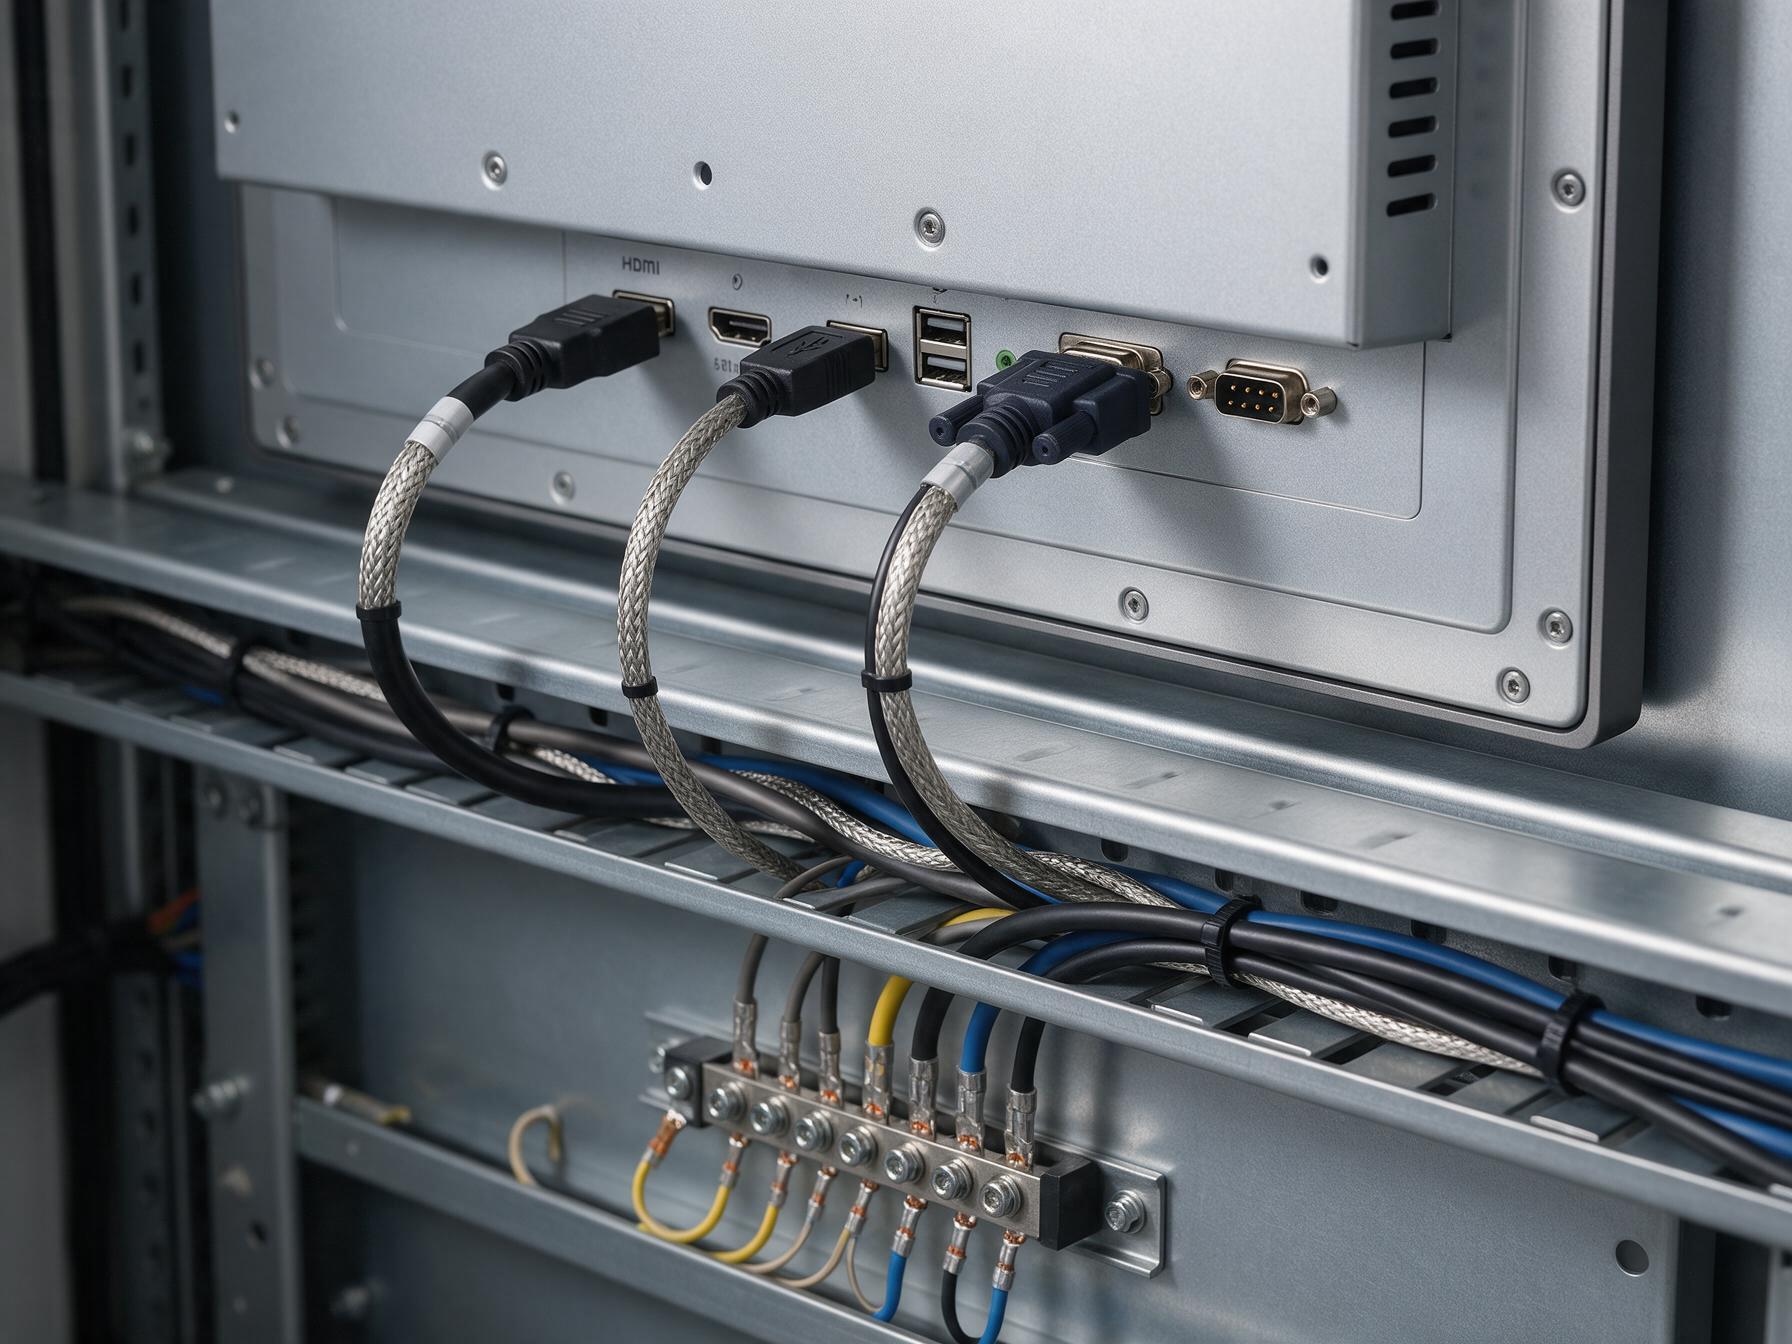
显示器本身不跑业务系统,信号全靠主机给,接口错配是装调现场最常见的停工原因。主机输出可能是HDMI、VGA或DVI,屏端至少备两种输入;分辨率按1920×1080点对点输出。触控通道走USB还是串口、能否免驱要在样机上确认,驱动清单与触控方案对不上,装完还得重新拆面板。
信号线与动力线分槽敷设、屏蔽层单端接地之后,串口误码与触控跳点会少一大半。总装工位常把扫码、报工与屏显压在同一处,控显G1N外嵌式窄边框工业显示器随型号附上接口定义表与开孔图,整机厂拿它逐条对主机清单,装调阶段少改一轮线。
环境条款要落到整机状态
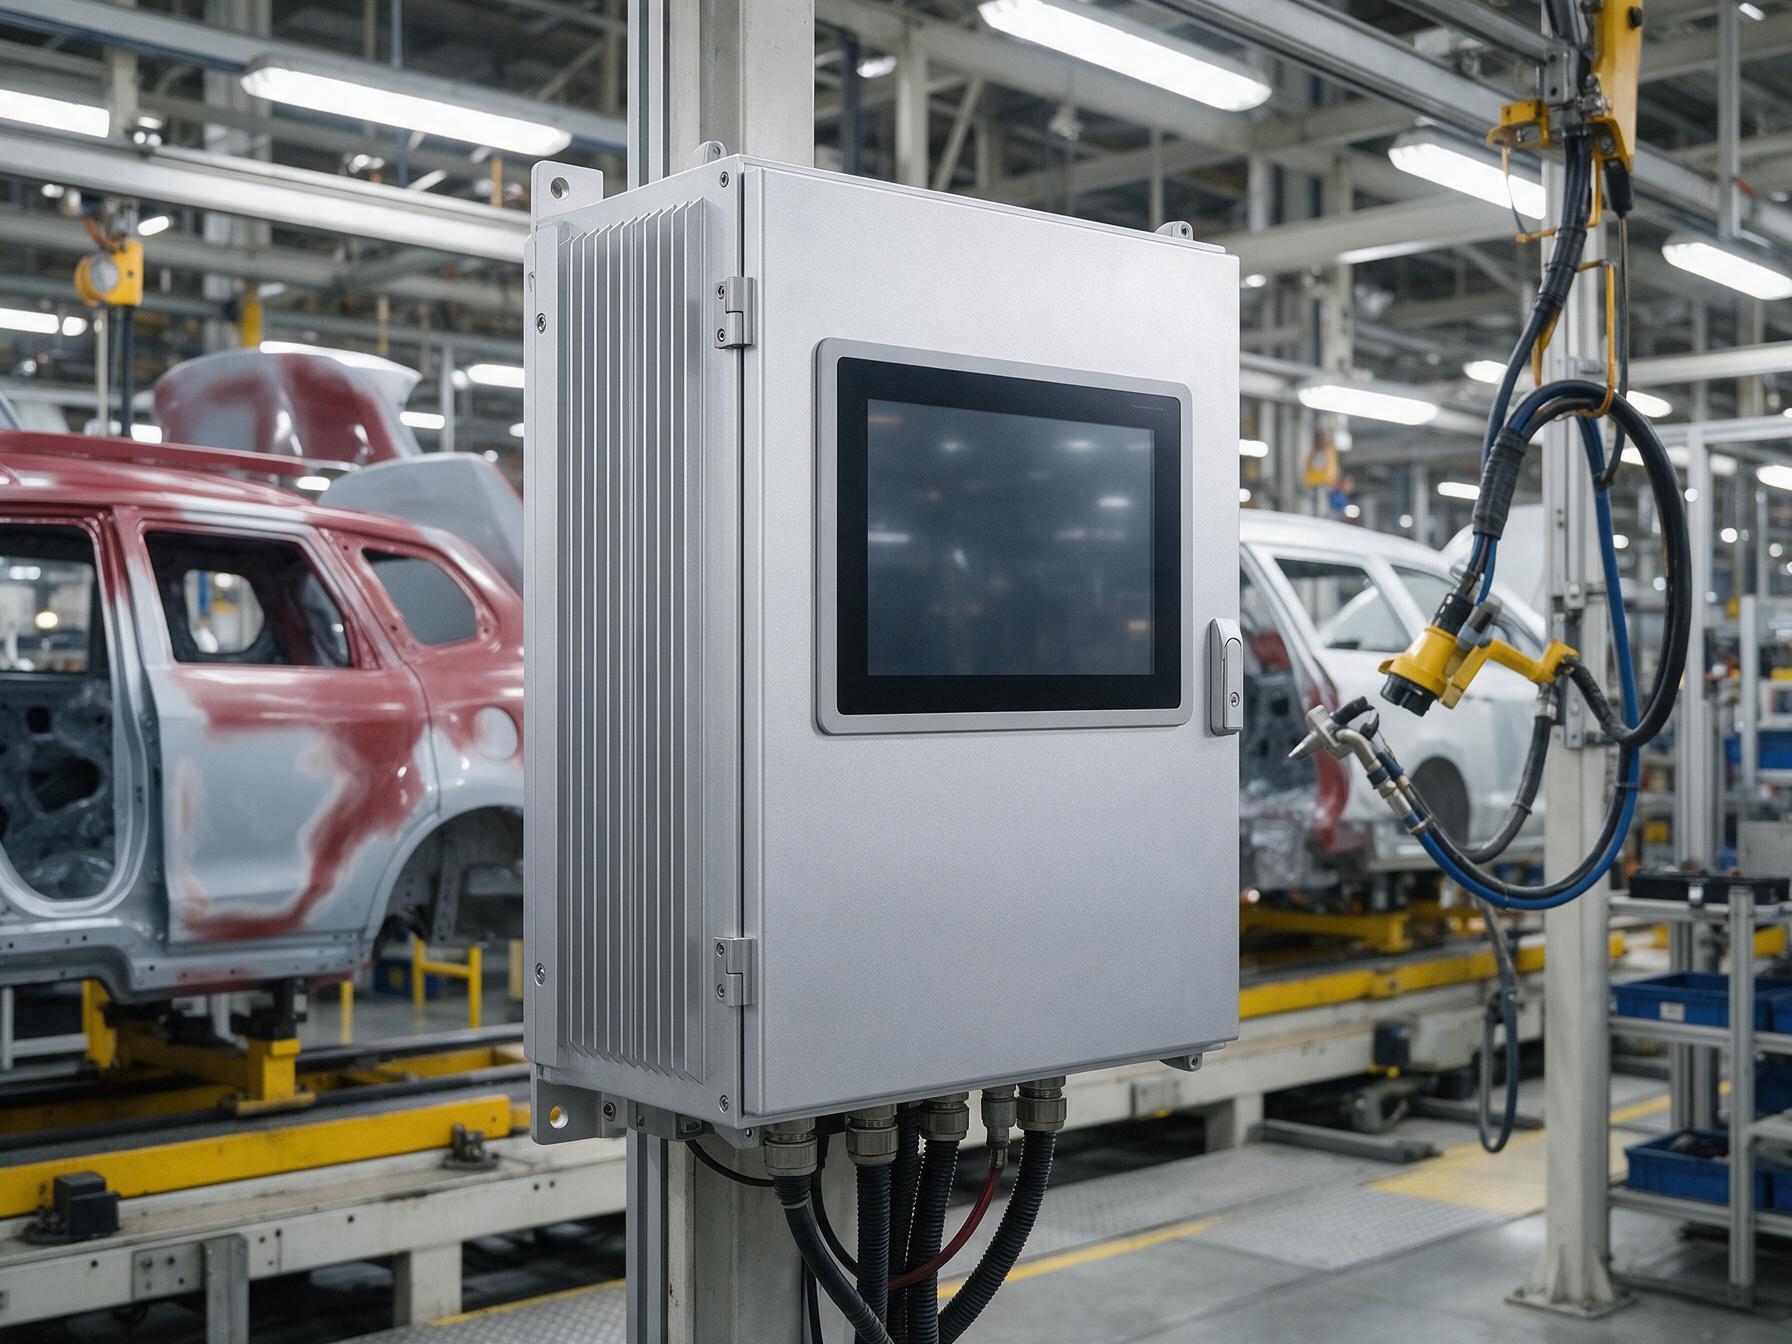
总装车间的工况差异比参数表上大得多。冲压与焊装区域粉尘密集,涂装前后温湿度波动,打胶工位又有溶剂挥发。15.6工业显示器装进这样的柜体,纯平密封前面板挡住水汽与颗粒,机身散热则要在柜内温升的口径下评估,密闭柜体内部常比车间高出十摄氏度以上。
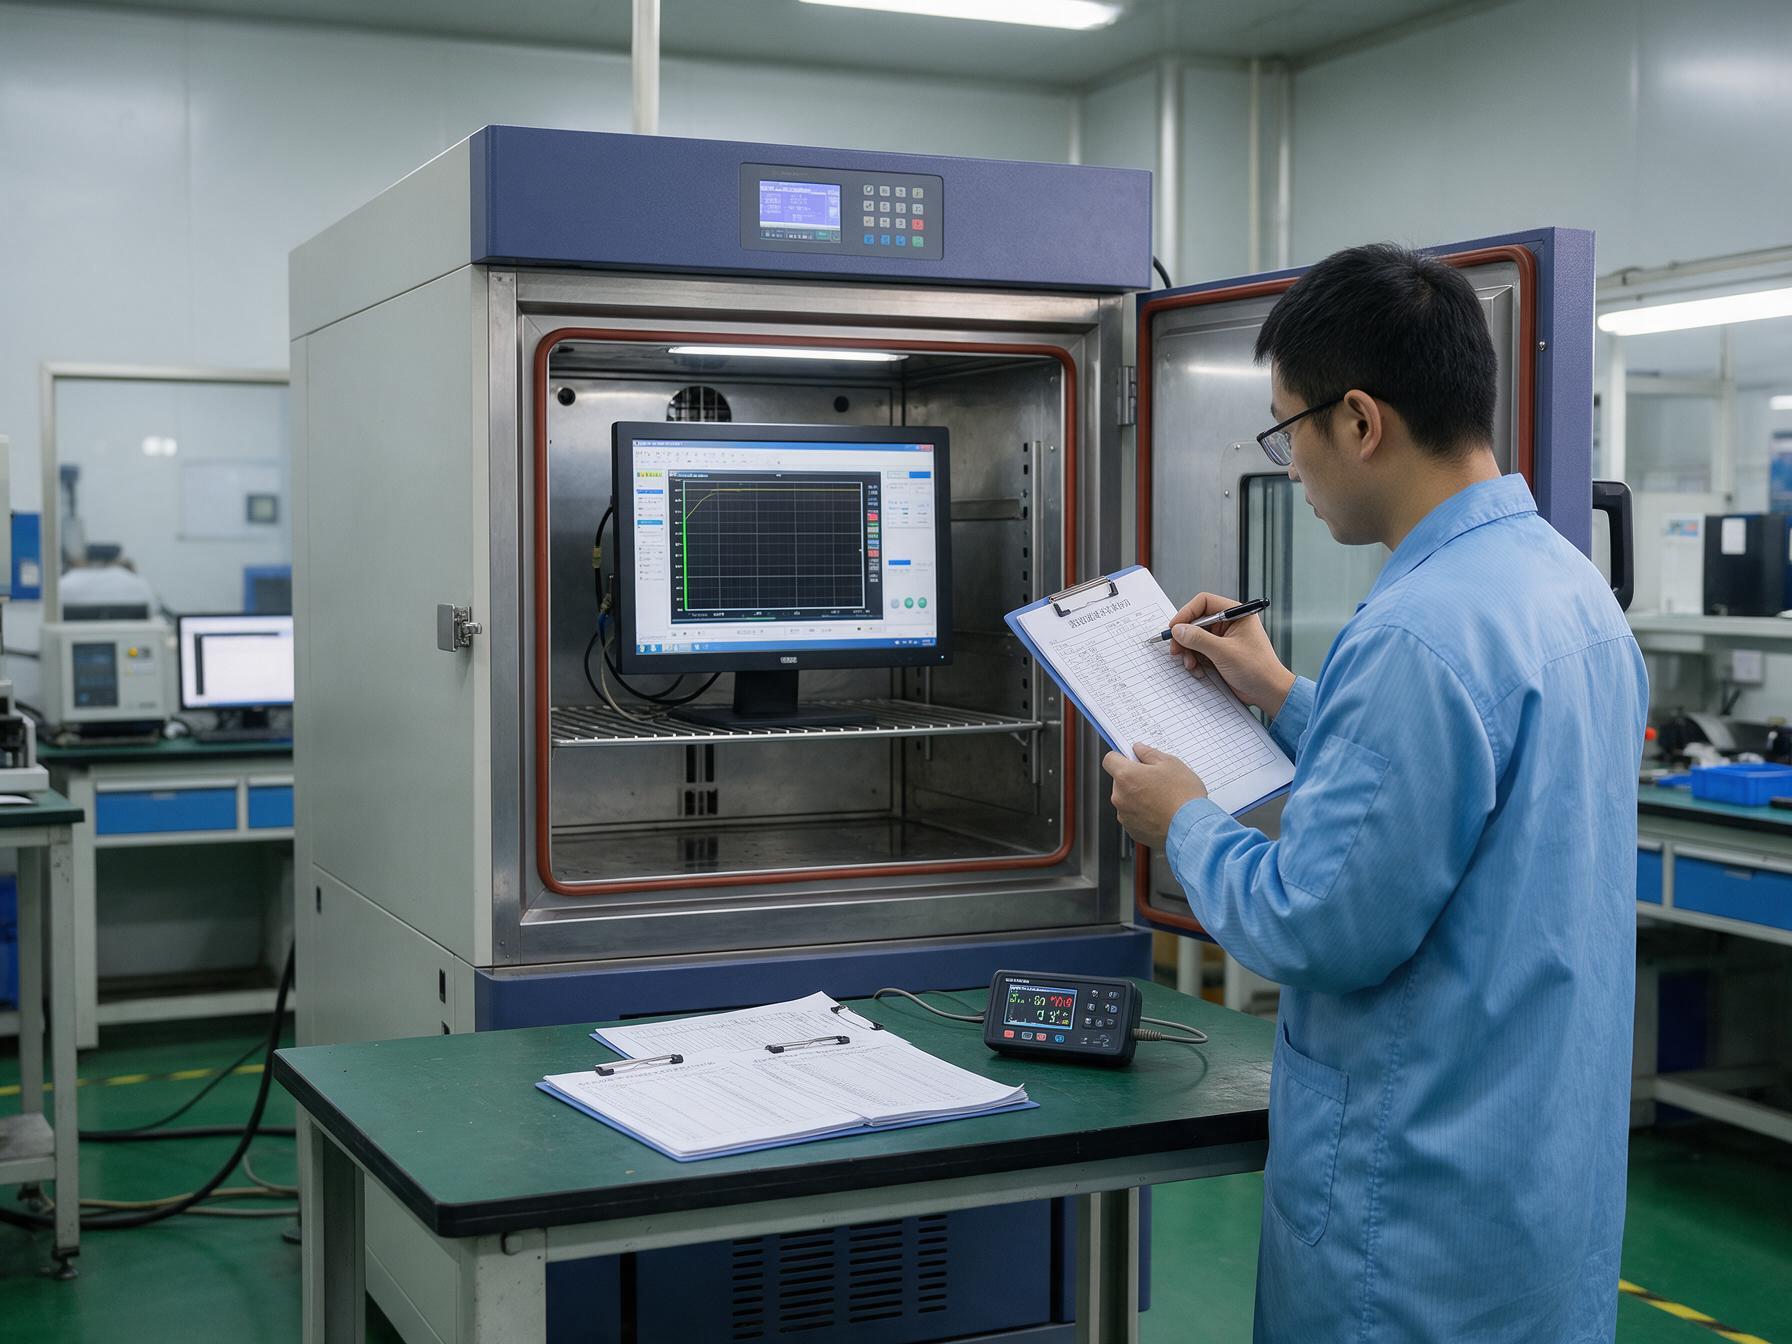
温区声明要看测量对象。十月四日发布的一份工业TFT显示屏选型白皮书把工作温度分成标准、宽温与超宽温三级,只标屏体不标整机的宽温声明经不起对照。按GB/T 2423系列做高低温循环时样机需全程通电,低温启动与高温保持时长写清楚,验收才有复测基准。
供货节奏与验收条款写进同一份协议
屏体到场节奏必须与柜体排期对齐。15.6工业显示器的技术协议里,亮度与对比度之外还要写清检验分组、测量条件与批次一致性抽样,同规格不同批次的亮度偏差在行业抽样中并不罕见。机械可靠性条款要落到标准号、轴向与试验时长,触控屏另注点击寿命。
为了让标称温区在装进柜体之后依然成立,控显科技把屏体与铝合金机身放进同一轮高低温循环,出厂资料按整机状态给出数据。这一口径写进协议,温区条款就有了可复核的基准,验收时不必再解释标称值的测量条件。
总装线显示终端的部署,本质是把工位形态、接口清单、环境条款与供货节奏四件事按顺序定死,屏幕参数反而是最后才确认的一项。四件事各留一份可核验的记录,联调窗口就不会被返工占掉,交付节奏才握在自己手里。