11月20日,科技日报报道第二批领航级智能工厂培育名单公布,混线生产与协同调度成为新样本。落地到普通车间,工业控制一体机的选择却常停在两张报价单之间:坏一台修一台看似省钱,整批换新又担心闲置。若不先分清故障边界,低价路线和换新路线都可能把成本推向停线之后。
先分故障层级,再比较维修与换新的总账
机旁维修适合故障可隔离、备件有库存且替代终端能快速接入的场景,更换电源、存储或整机后,镜像与配置能按时恢复。整线替换更适合平台停产、接口反复转接、系统版本难统一的场景,收益来自减少维护种类,而非新屏幕带来的观感。工业控制一体机的采购量还要扣除可复用支架、线和合格备机。
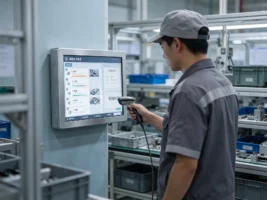
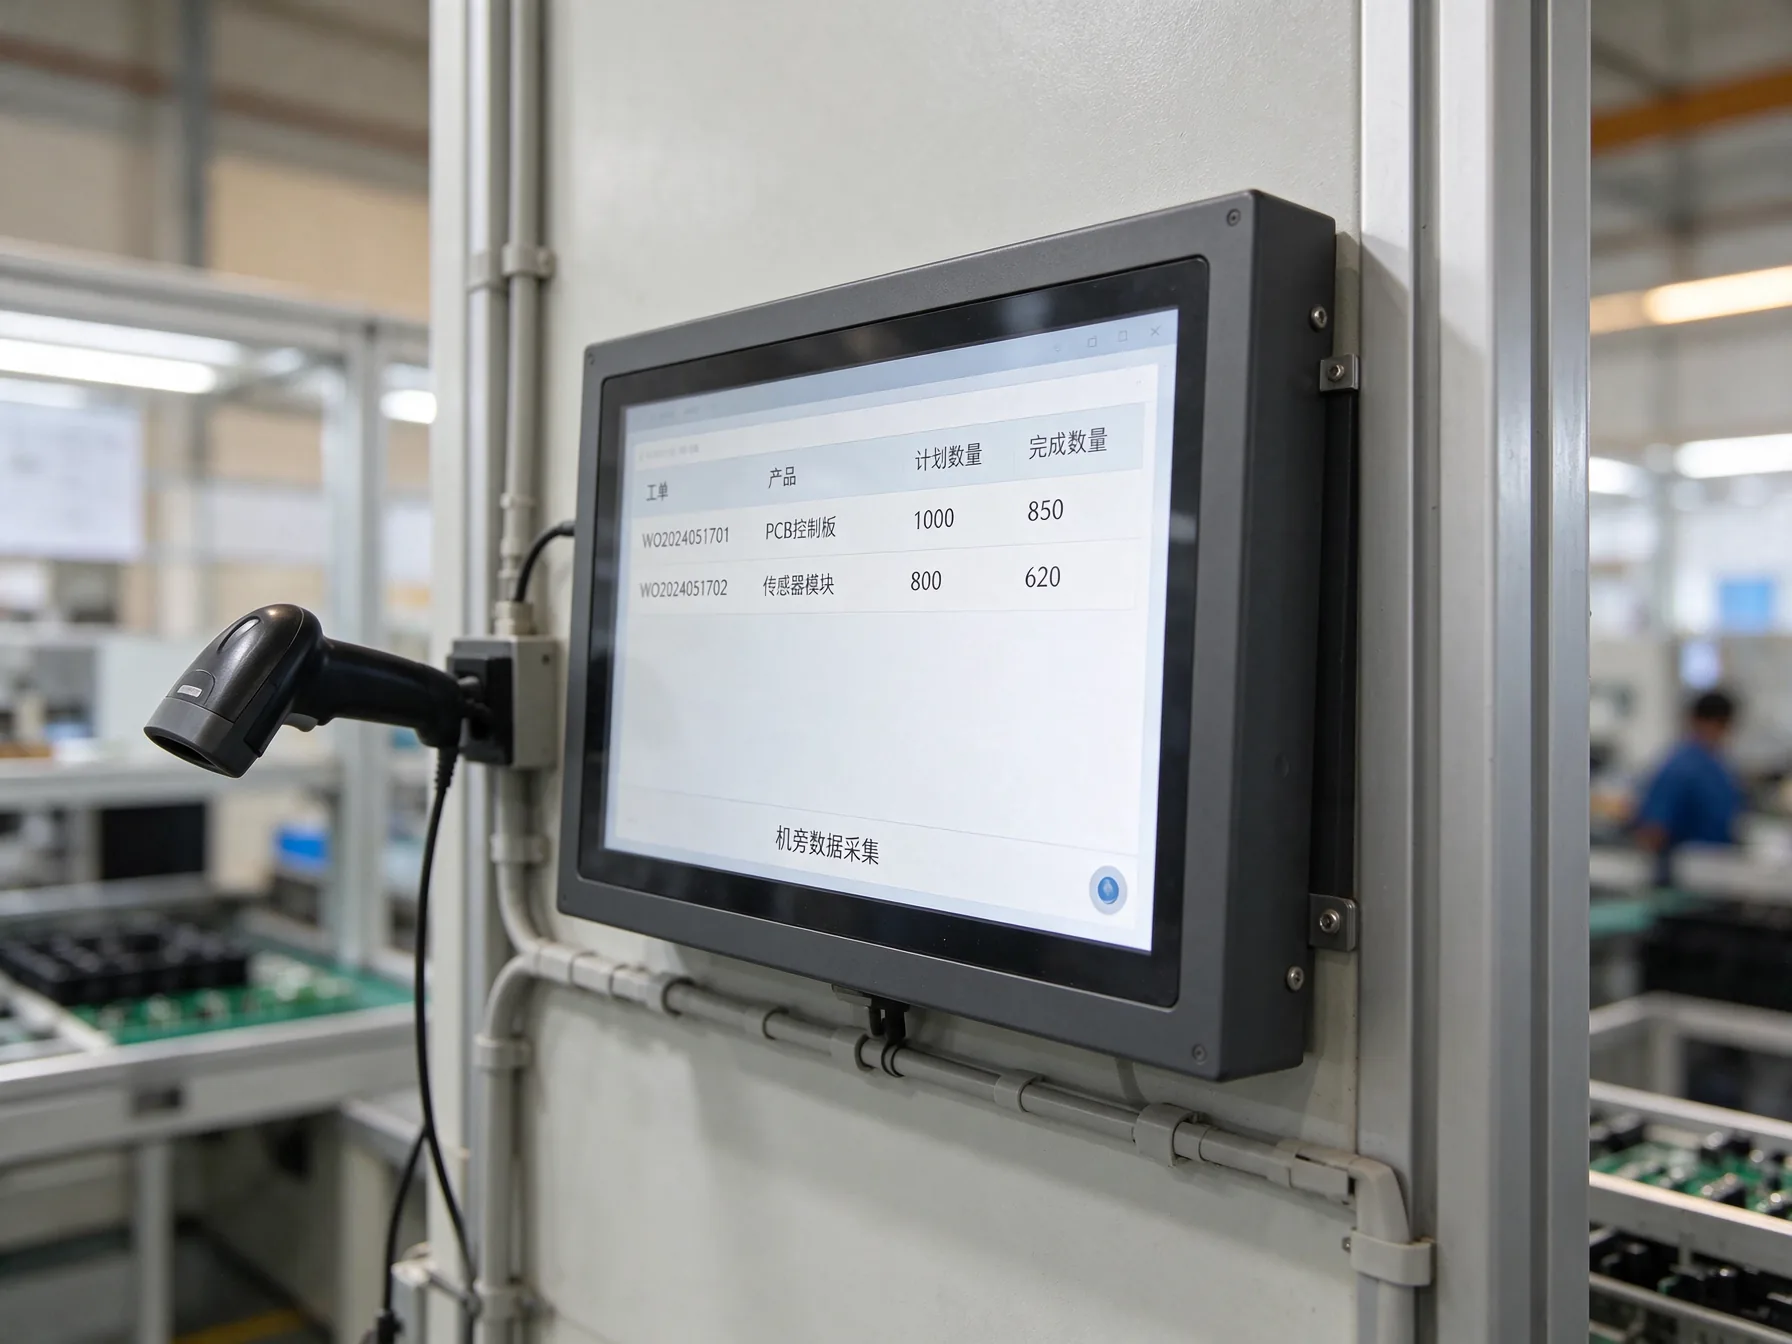
在扫码报工和多机台外设并存的任务中,控显P2A二维码扫描多功能MES工位一体机可按嵌入、壁挂或支架点位核对安装,多串口与多USB减少临时转接。但样本价值仍须回到原软件、原外设和原清洁条件验证,不能把接口数量直接折算成运维节省。
无风扇与主动散热,比较的是热维护闭环
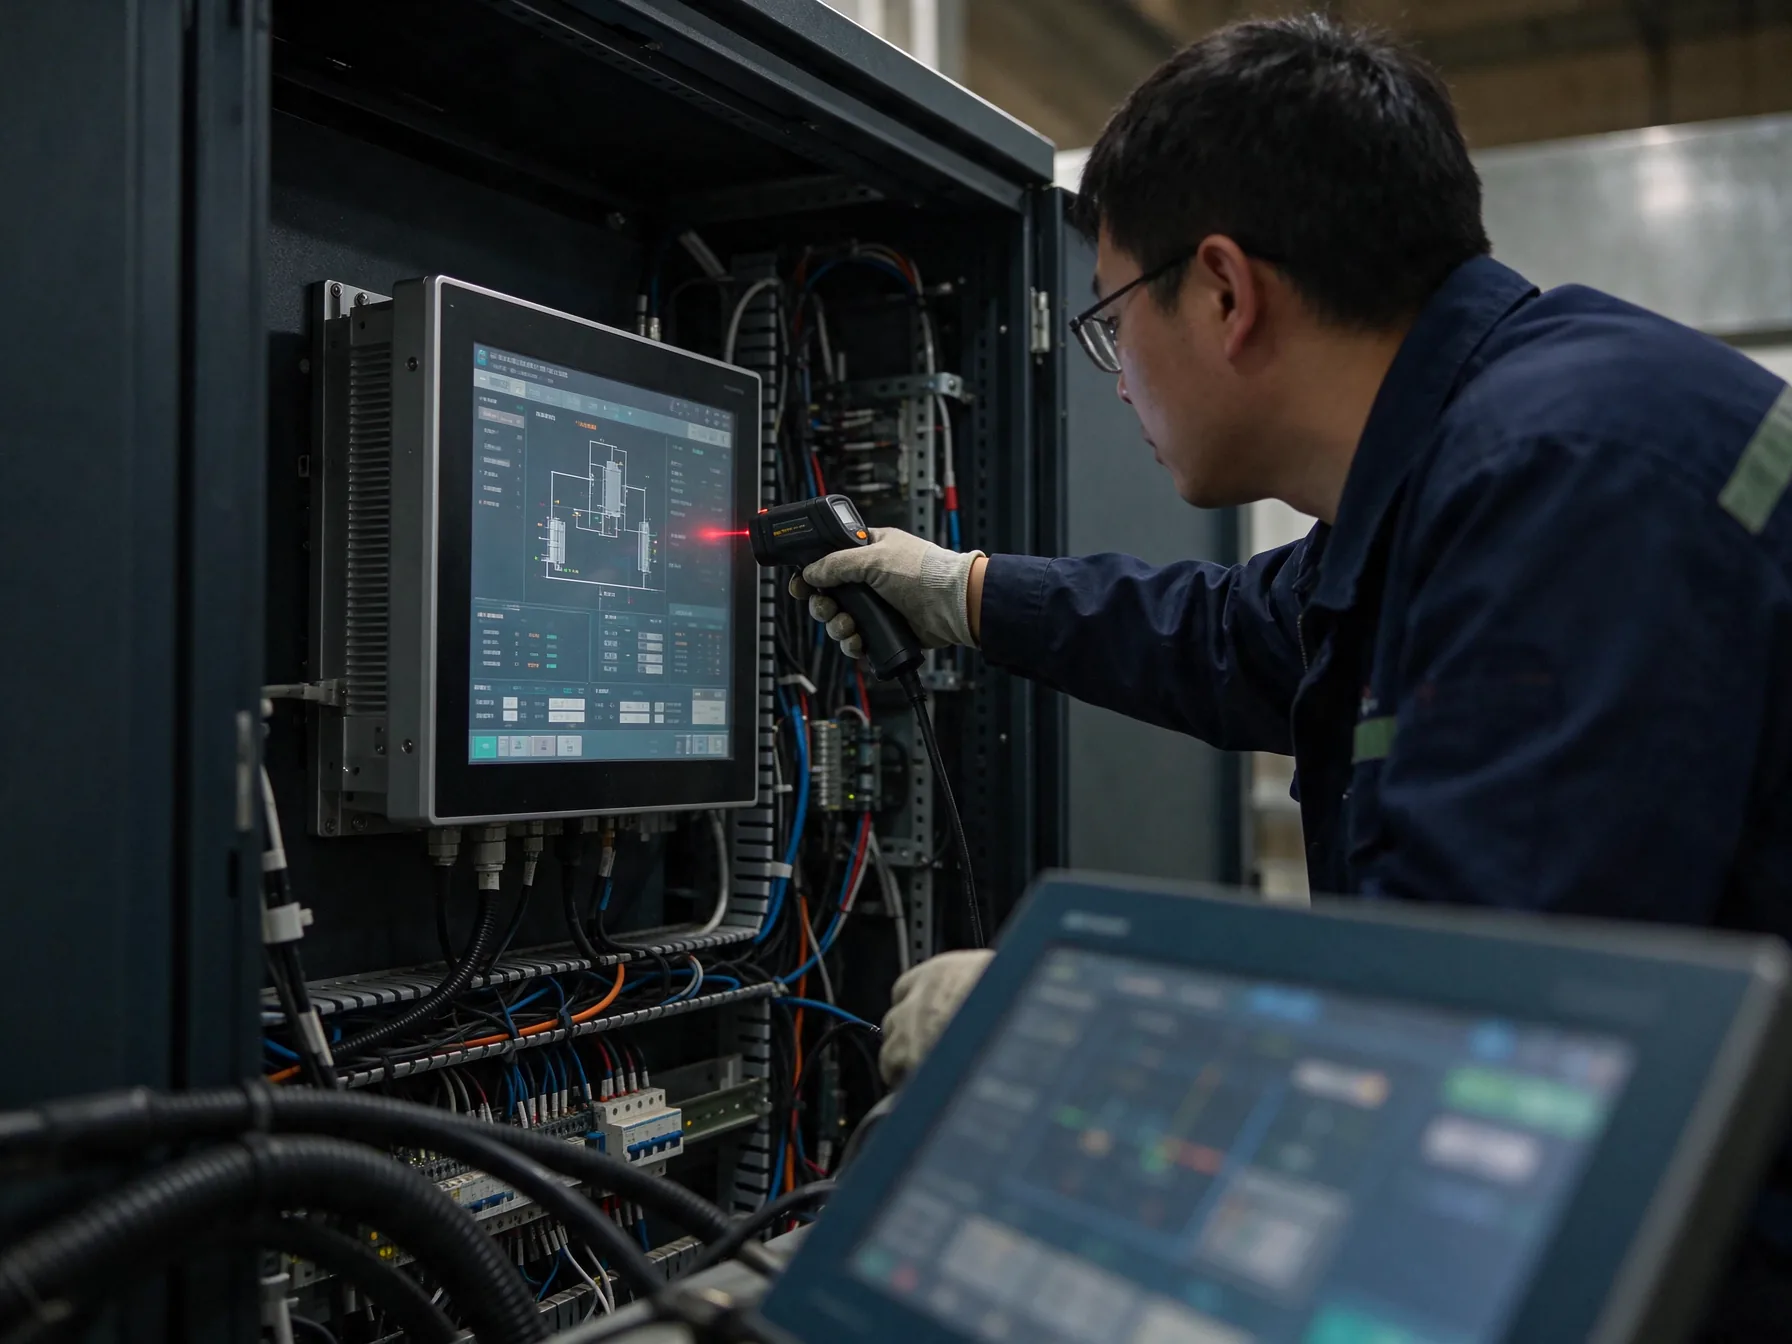
带风扇方案依靠气流换热,滤网和风扇积尘会增加清理工作,适合可维护且颗粒负荷可控的位置。无风扇方案经机壳导热,少了风道清理,却把背板间距、柜内蓄热和日晒纳入约束;贴死安装也可能让热量无处可走。两条路线都应在真实负载下记录柜温、频率和表面温升,不能只按结构名称判定谁更省。
成本表宜列出年度清洁工时、备件采购、故障切换、数据补录和拆装停线,再乘以可解释的发生次数。尚未积累的故障率不要凭空填入,可用试机期日志形成基准,并单列最坏停机窗口。对于按点位分工的联调,控显科技会把安装图、外设表和样机记录一起核对,使散热、走线与维修空间进入同一验收项,而不是到货后才补条件。
小修累计超过换新,信号常藏在隐性工时
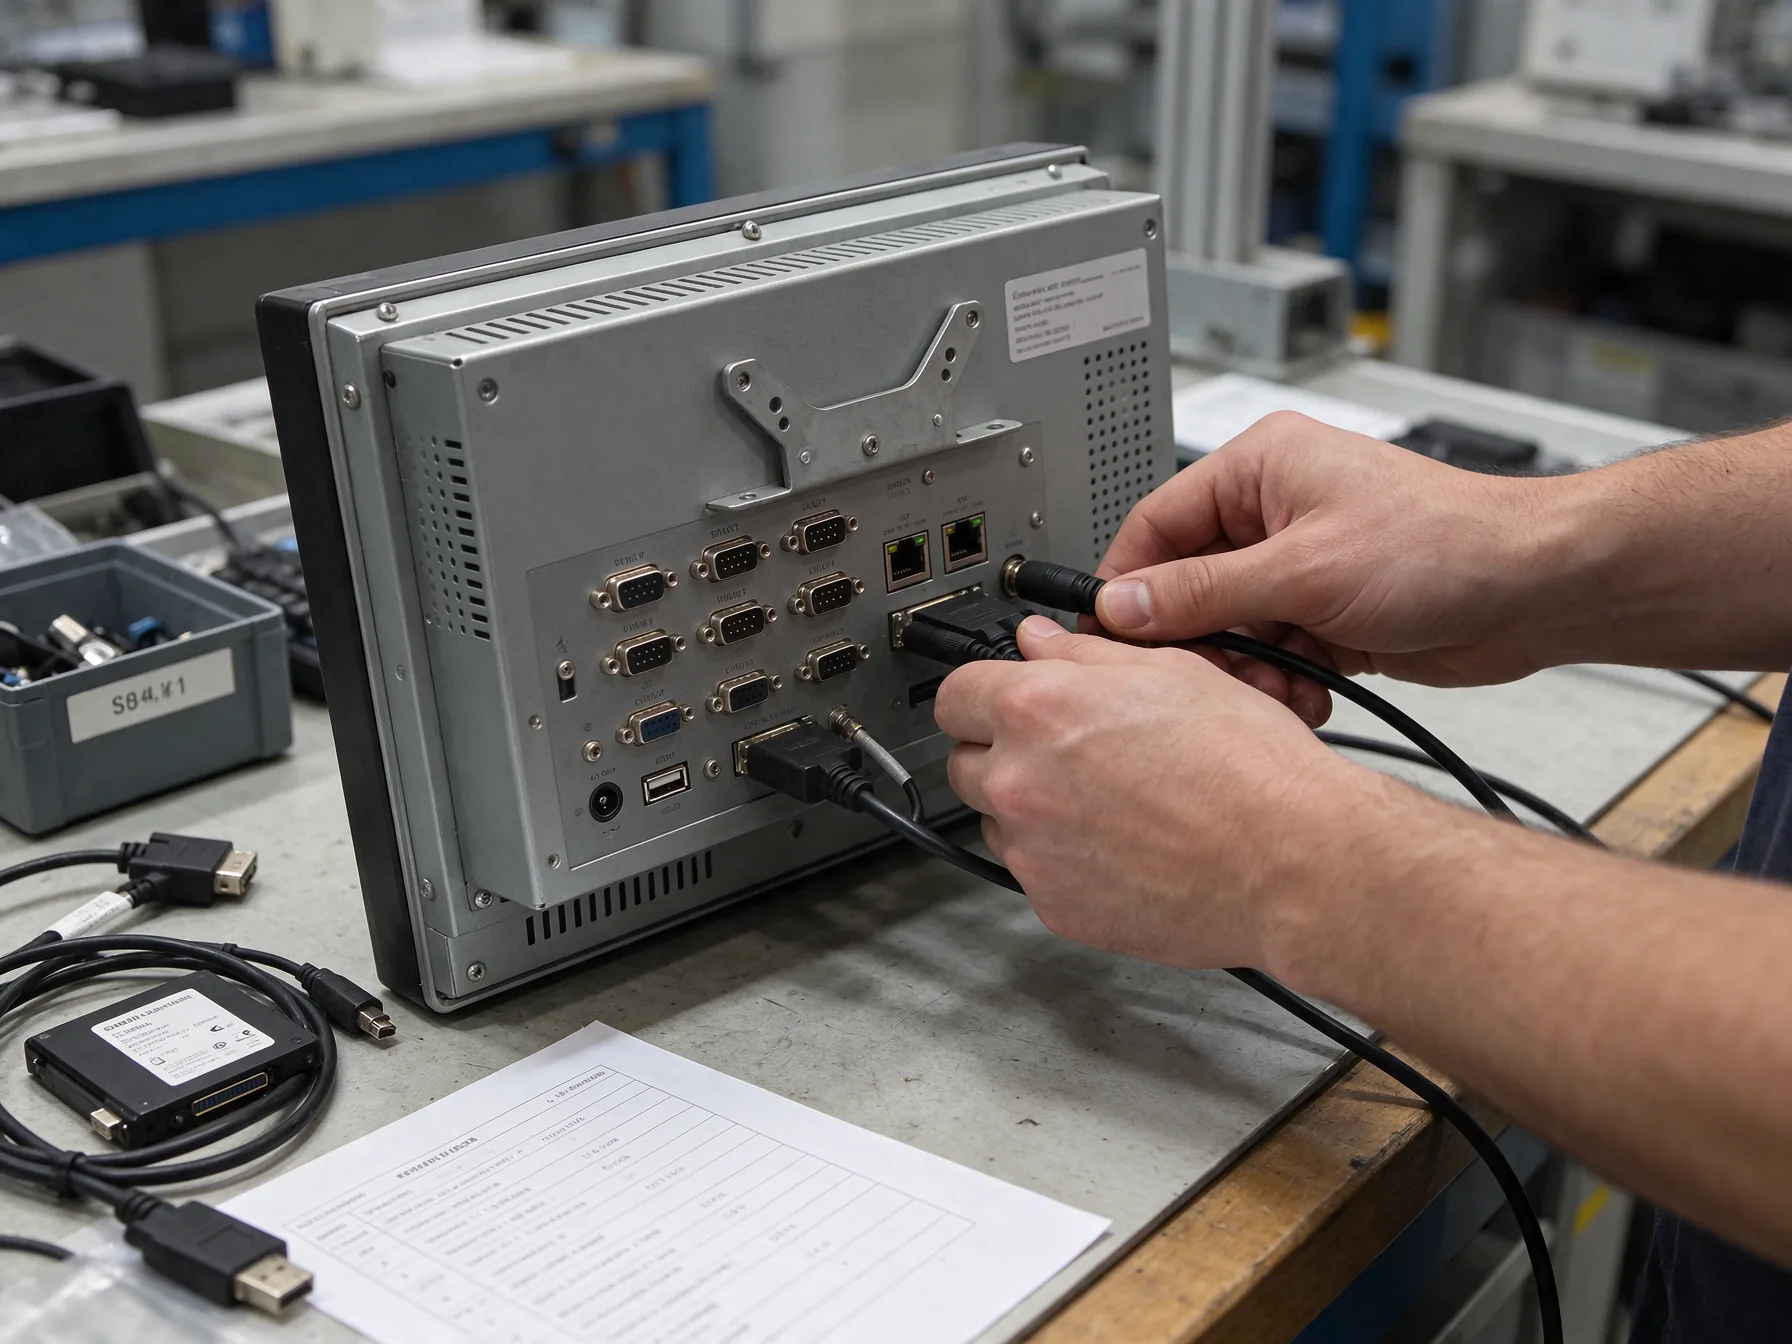
单次维修报价低,不代表路线长期便宜。反复拆柜、等待专用板卡、重驱外设、恢复账号和补传工单,都会占用生产与工程时间。若同型故障跨点扩散,维护表应按故障族统计,而非每台各记一笔;若软件依赖旧系统,保留少量同配置备机也可能比仓促换平台更稳。关键是先定数据与驱动的恢复责任。
整线替换则有另一组风险,开孔不一致、支架承重变化、旧外设协议适配和操作人员再培训,都可能在预算外出现。工业控制一体机的新旧方案应拿同一任务验收,比较恢复时长、异常日志和备件通用率,不用处理器代际替代稳定性证据。可修复且风险可控就维修,重复失效且维护边界失控再分批替换。
把路线选择写进班次验收,预算才有落点
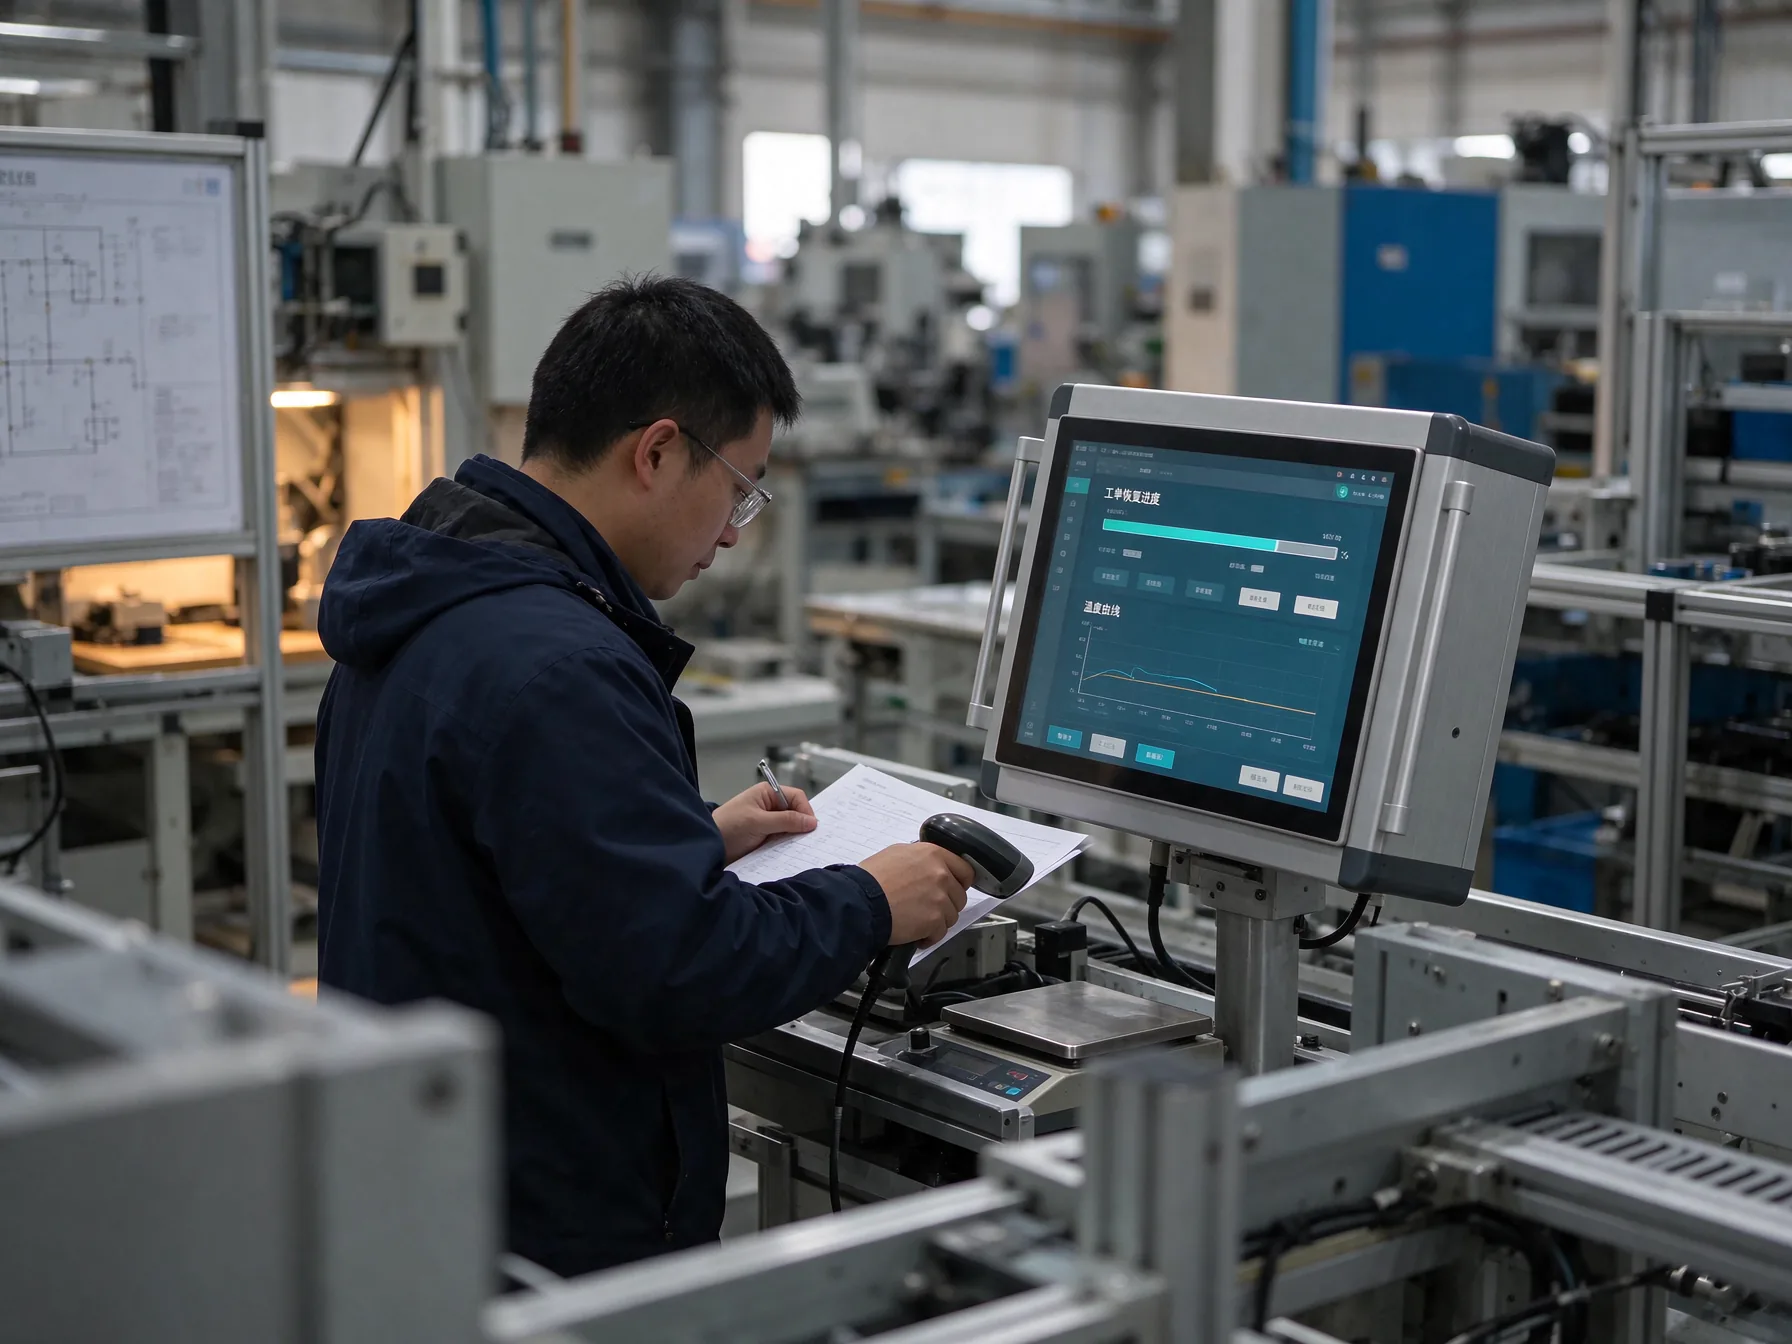
试验可安排维修组与替换组各跑完整班次,执行扫码、换产、外设并发、断网恢复和规定清洁,分别记录恢复时间、临时接线、补录数量及温升。验收同时保存系统镜像、驱动版本、点位照片和备件编号。工业控制一体机是否更换,由这些记录触发评审,避免一次偶发故障推动整批采购,也避免反复小修拖延必要更新。
智能工厂扩容让数据入口更受重视,但终端路线不必追逐同一种答案。先算任务中断的代价,再算维修动作的累积成本,最后验证平台、安装与备件能否持续交付。用同一工况、同一账期和同一验收线比较,才能让保留、修复与替换各有明确边界。