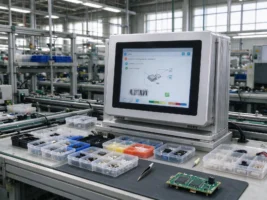
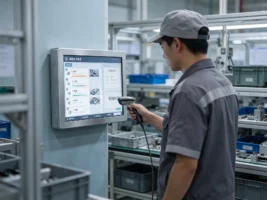
11月16日,工人日报报道GB/T 48536—2026《智能制造 流程工业智能工厂业务管理规范》发布,全流程数据采集和生产执行协同被纳入统一框架。机加工现场的数据入口却挨着切削液、油雾和金属粉尘,刚擦净的屏幕又跳点,午后报工变卡,纸单重新堆回机台。
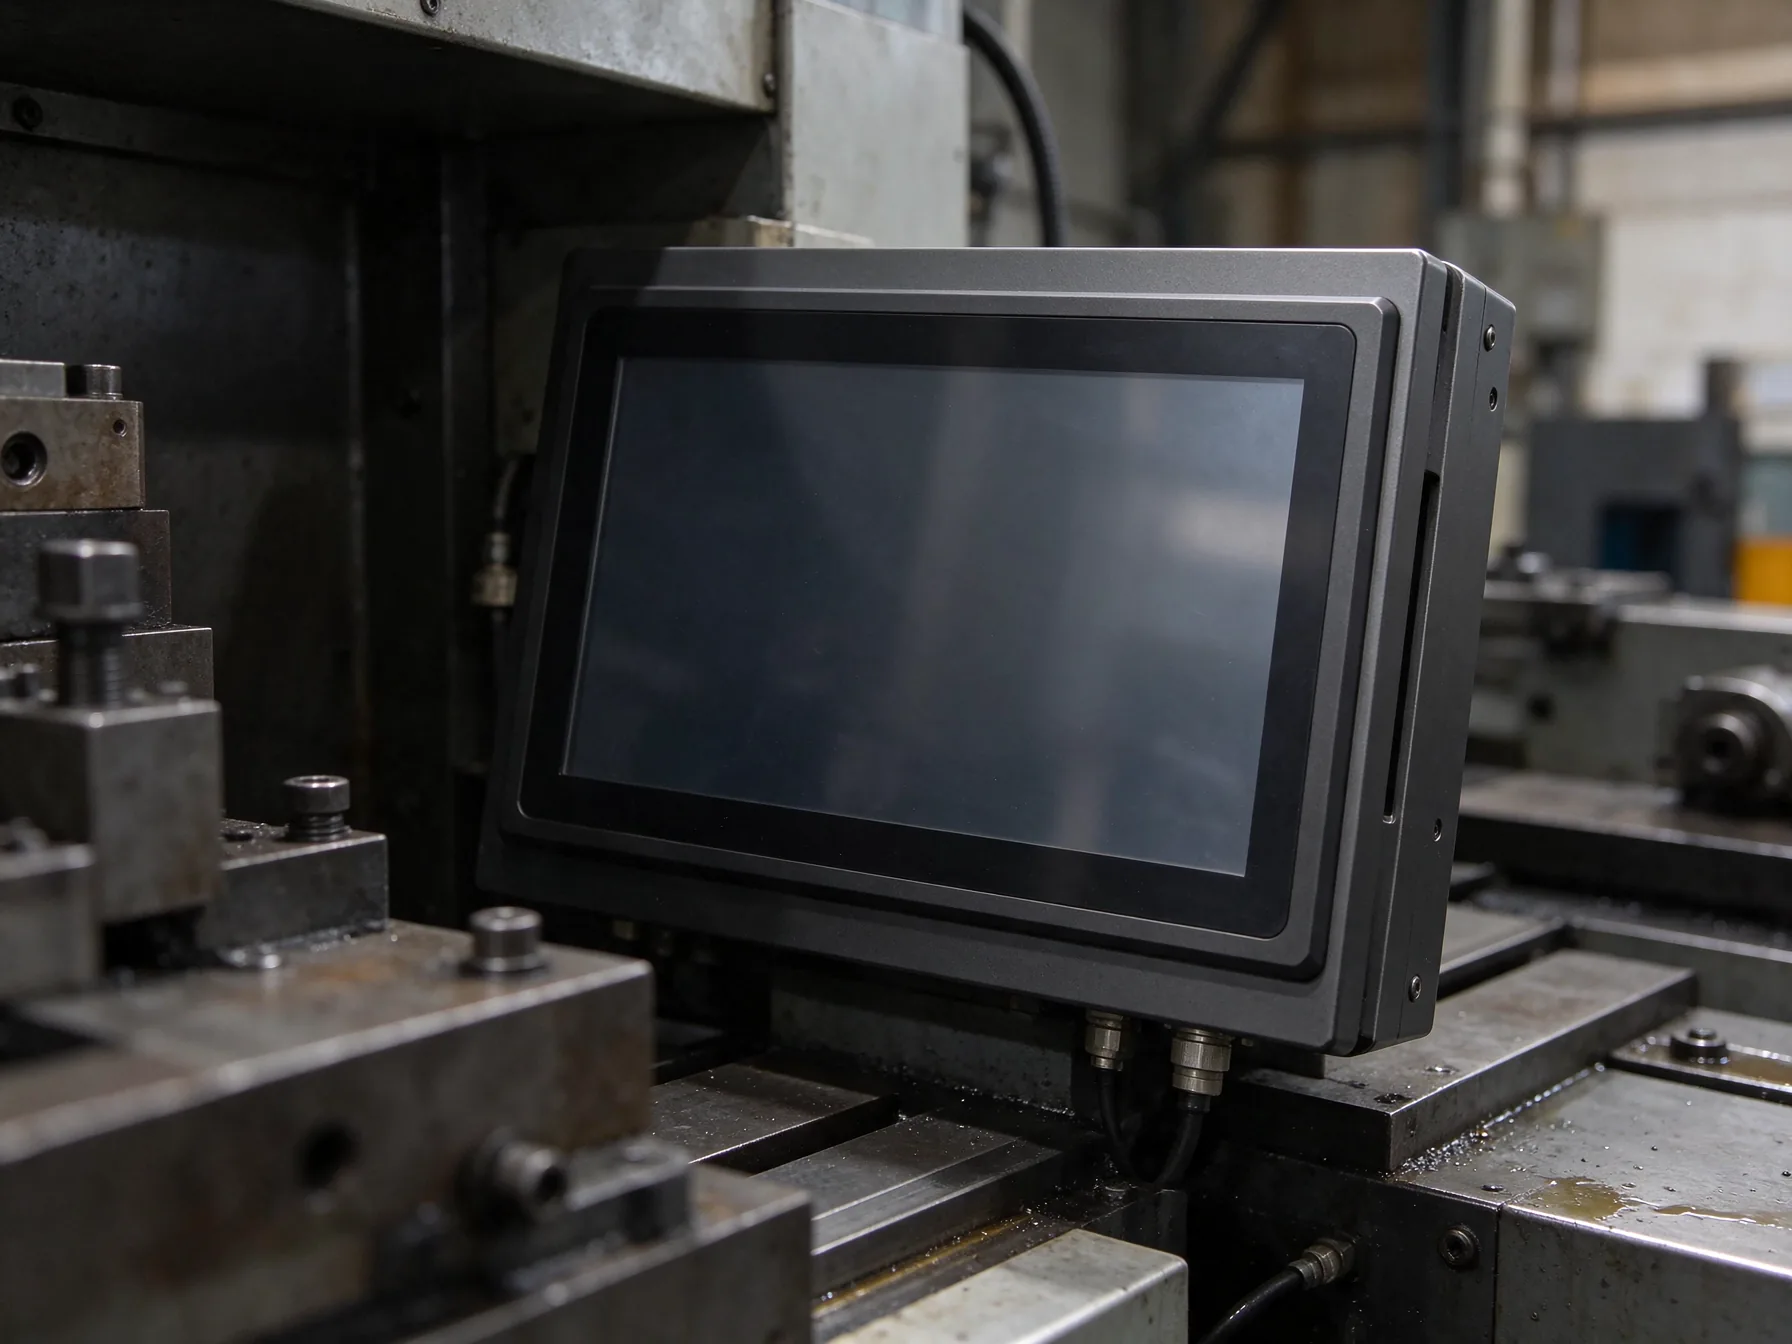
油污粉尘不是脏污问题,失效沿三条链路扩散
触控链上,水膜改变电容感应区域,油膜黏住细屑,信号随擦拭漂移;液体进入贴合层后,擦玻璃也救不了内部受潮。散热链上,粉尘堵住鳍片,热阻增大,午后才暴露降频。结构链上,悬空接头受振动微磨,瞬断可能表现成重启、外设掉线或触摸偏移,只换零件难找根因。
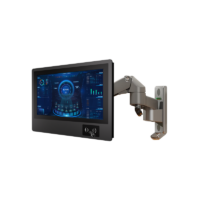
面对复合工况,产线工位机应先按介质、手套和清洁方式定触控路线,再核安装边界。在扫码报工与多机台外设接入的适配中,控显P2A二维码扫描多功能MES工位一体机以五种安装方式配合多串口、多USB扩展,让开孔、支架和走线随工位图核对,减少临时转接与悬垂线头。
只核一个防护数字,挡不住边缘渗入和热堵点
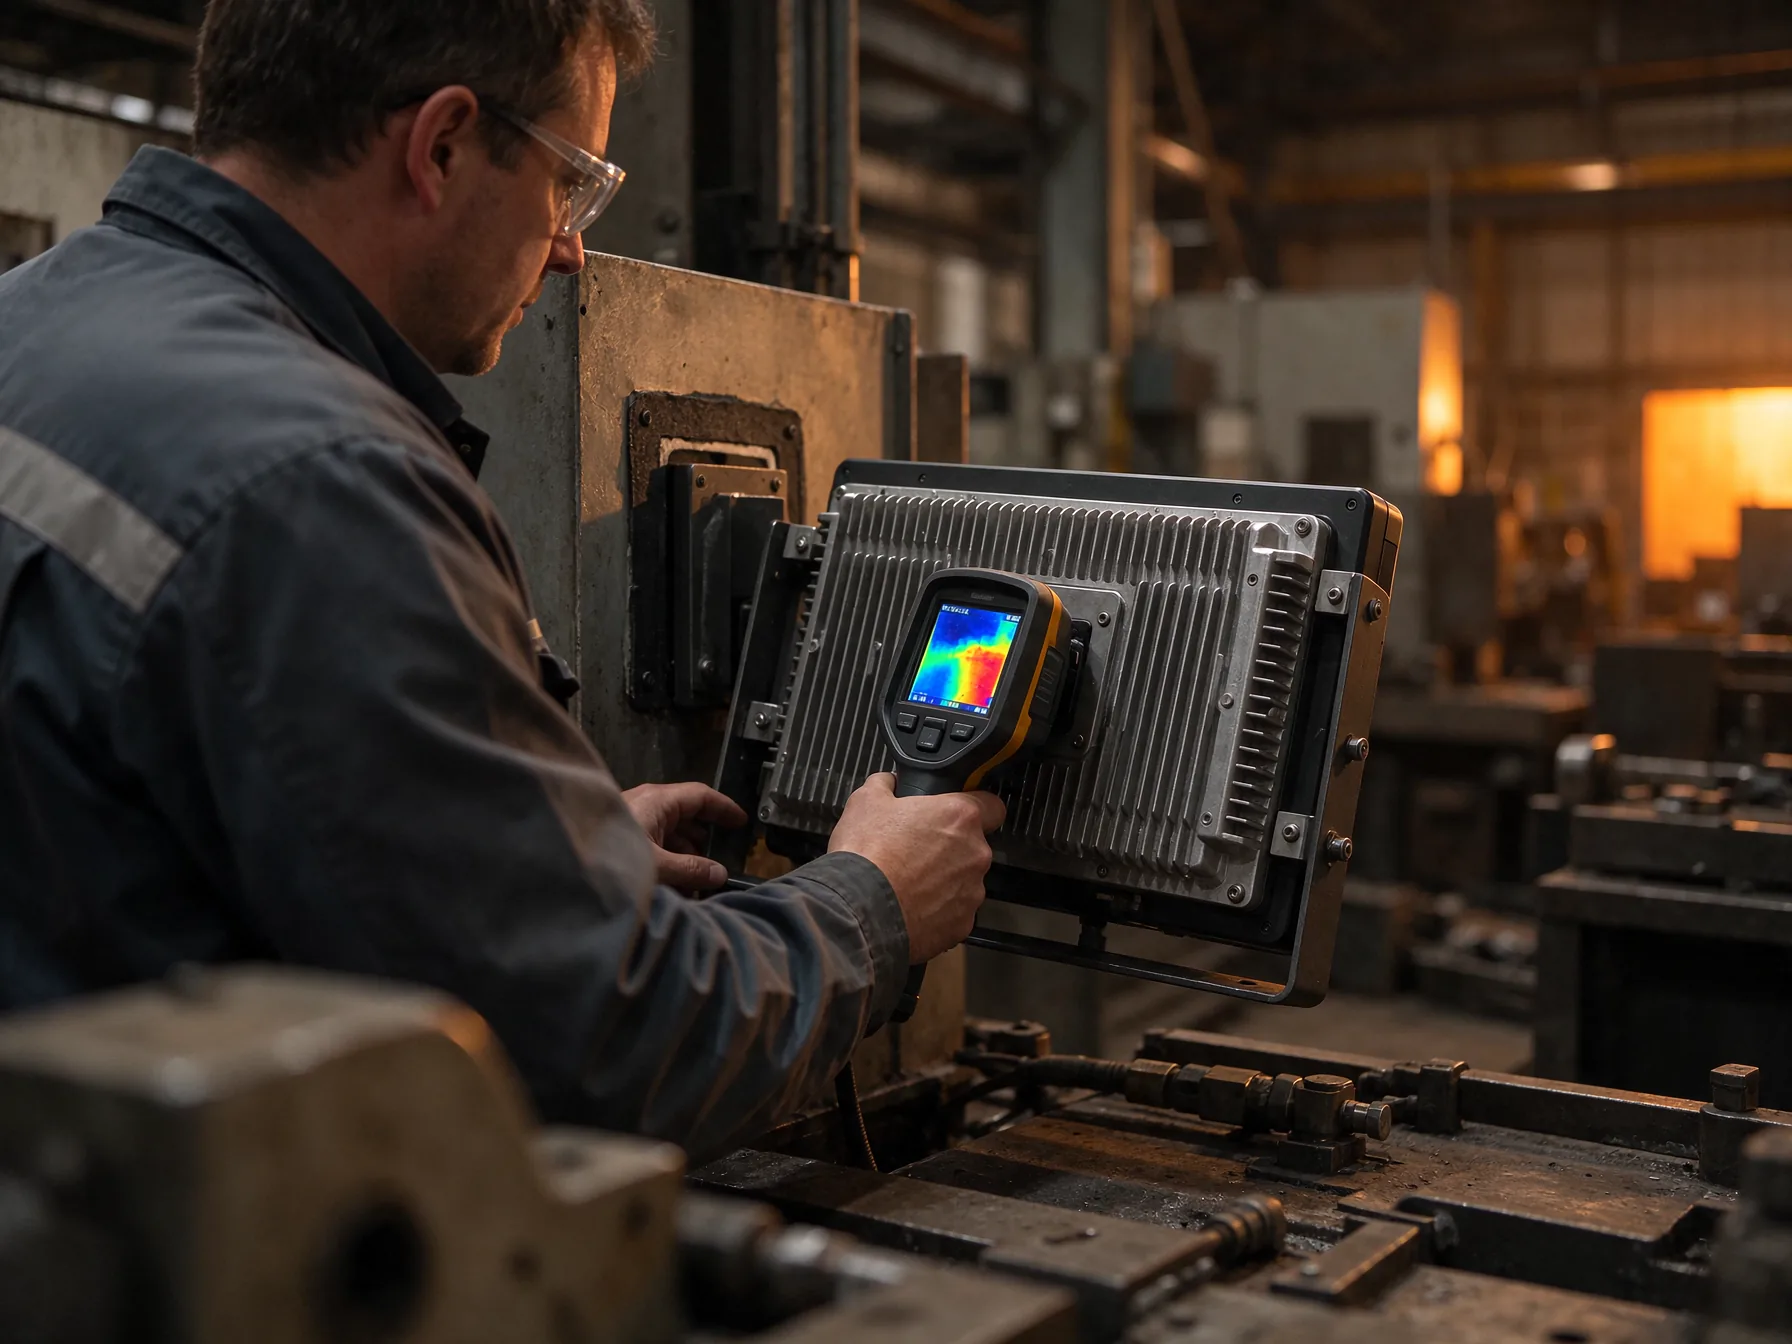
GB/T 4208可用于核对外壳防护边界,但数字要问清指向前面板还是整机、试验姿态是否等于现场姿态。装入柜体后,开孔公差和背部空间会重划边界;悬臂安装另核接头拉力与摆动。验收沿屏缘、接口、后盖和安装缝做喷淋后检查并保留拆检照片,避免把面板通过误写成整机冲洗。
热测试要还原负载。将扫码、报工页面、外设通信和亮度开到班次状态,在粉尘附着前后记录柜温、处理器频率与表面温升,跨过高热时段。无风扇结构省去风道积尘,却把热量导向机壳和安装面,背板贴紧、柜顶日晒也要写入条件。频率随温度下滑时,先查热接触与柜体换热。
误触与掉线同现,产线工位机要把供电和干扰并案排查
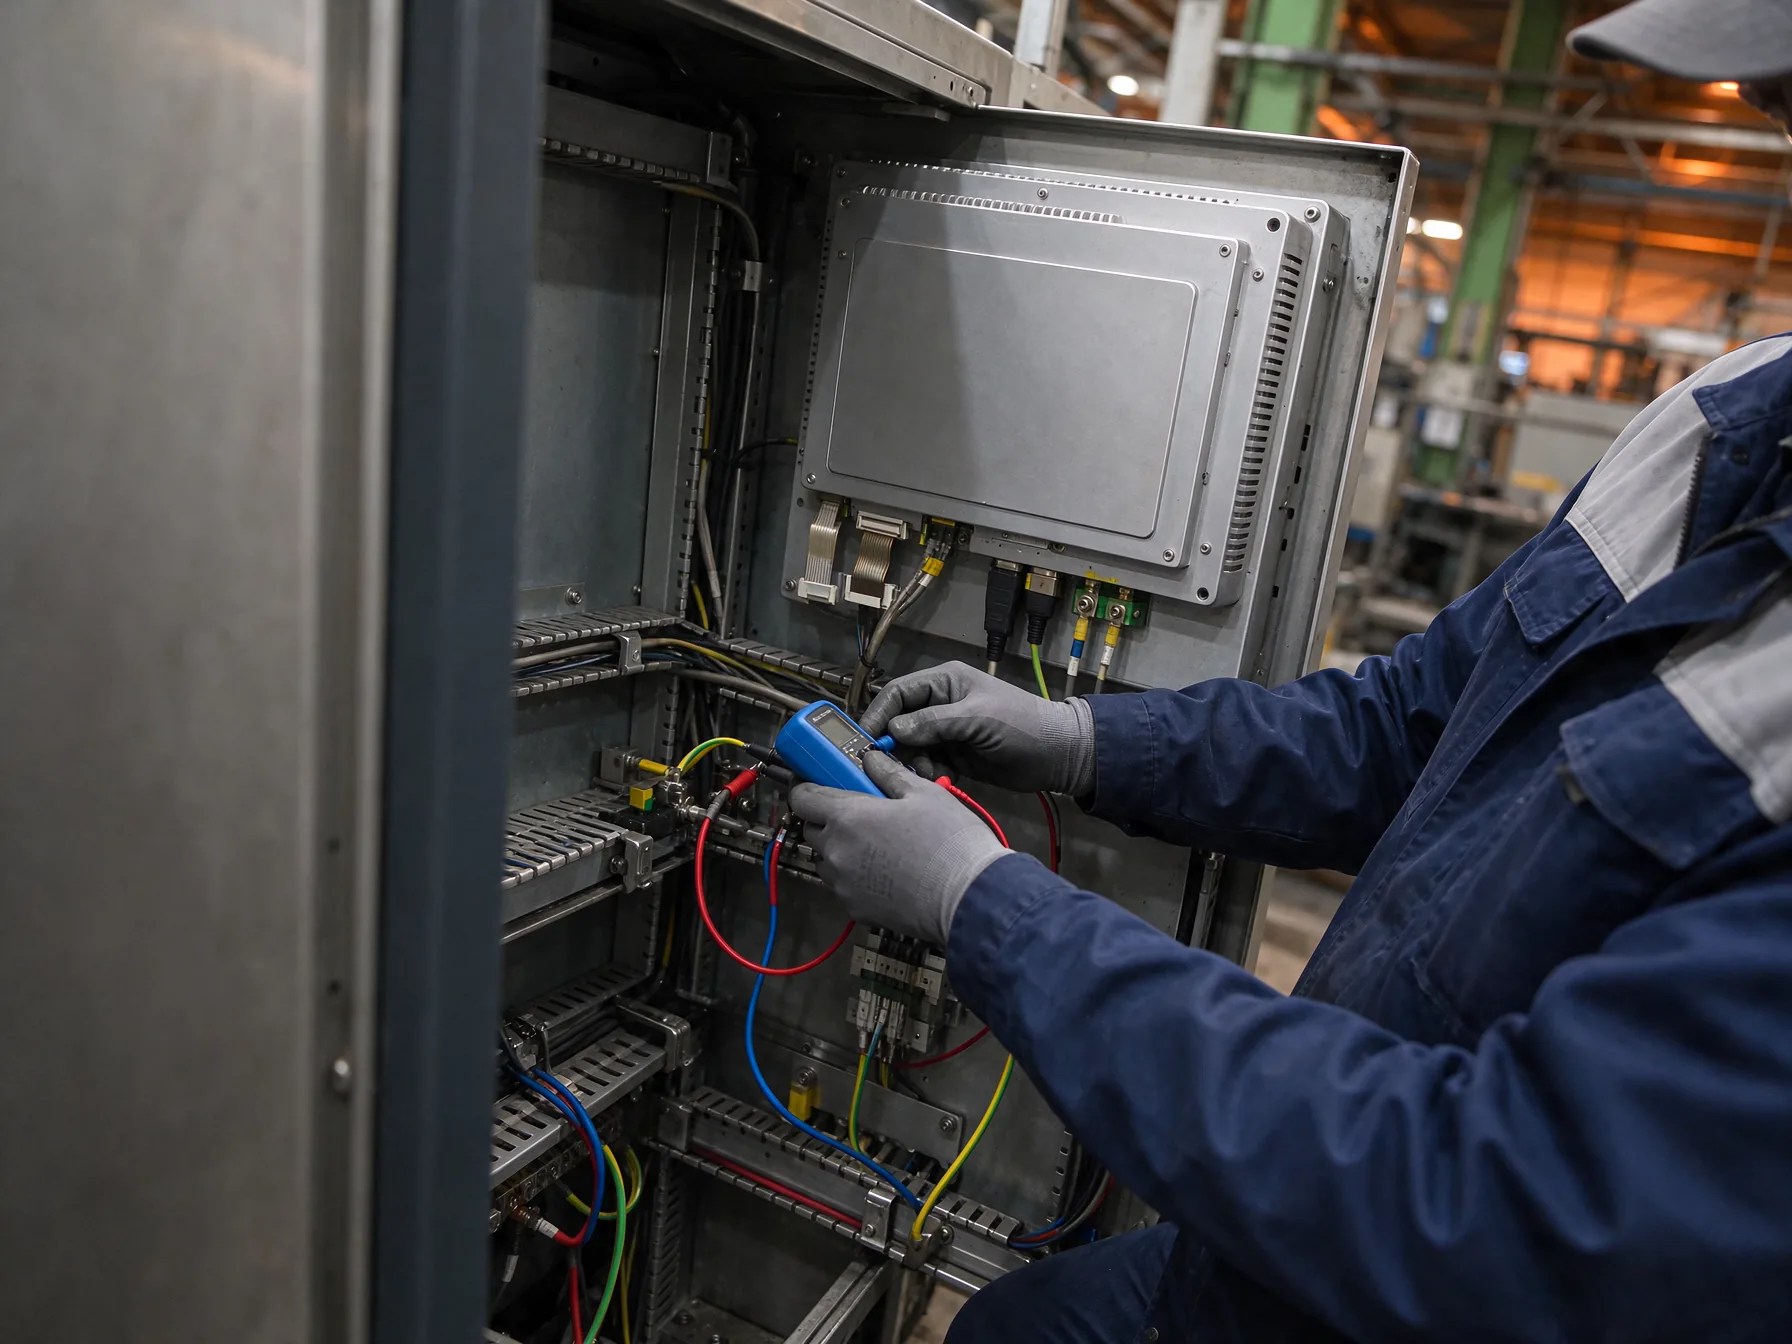
触控异常若伴随大功率负载启停,就不能只调灵敏度。维护人员可同步保存触控坐标、直流端电压、外设掉线记录和应用时间戳,比较共同时刻。动力线与信号线分槽,屏蔽层按设计单点连接。抗扰验证可参照GB/T 17626.2明确接触点与判定等级,但电缆布置和柜体接地仍须单独复现。
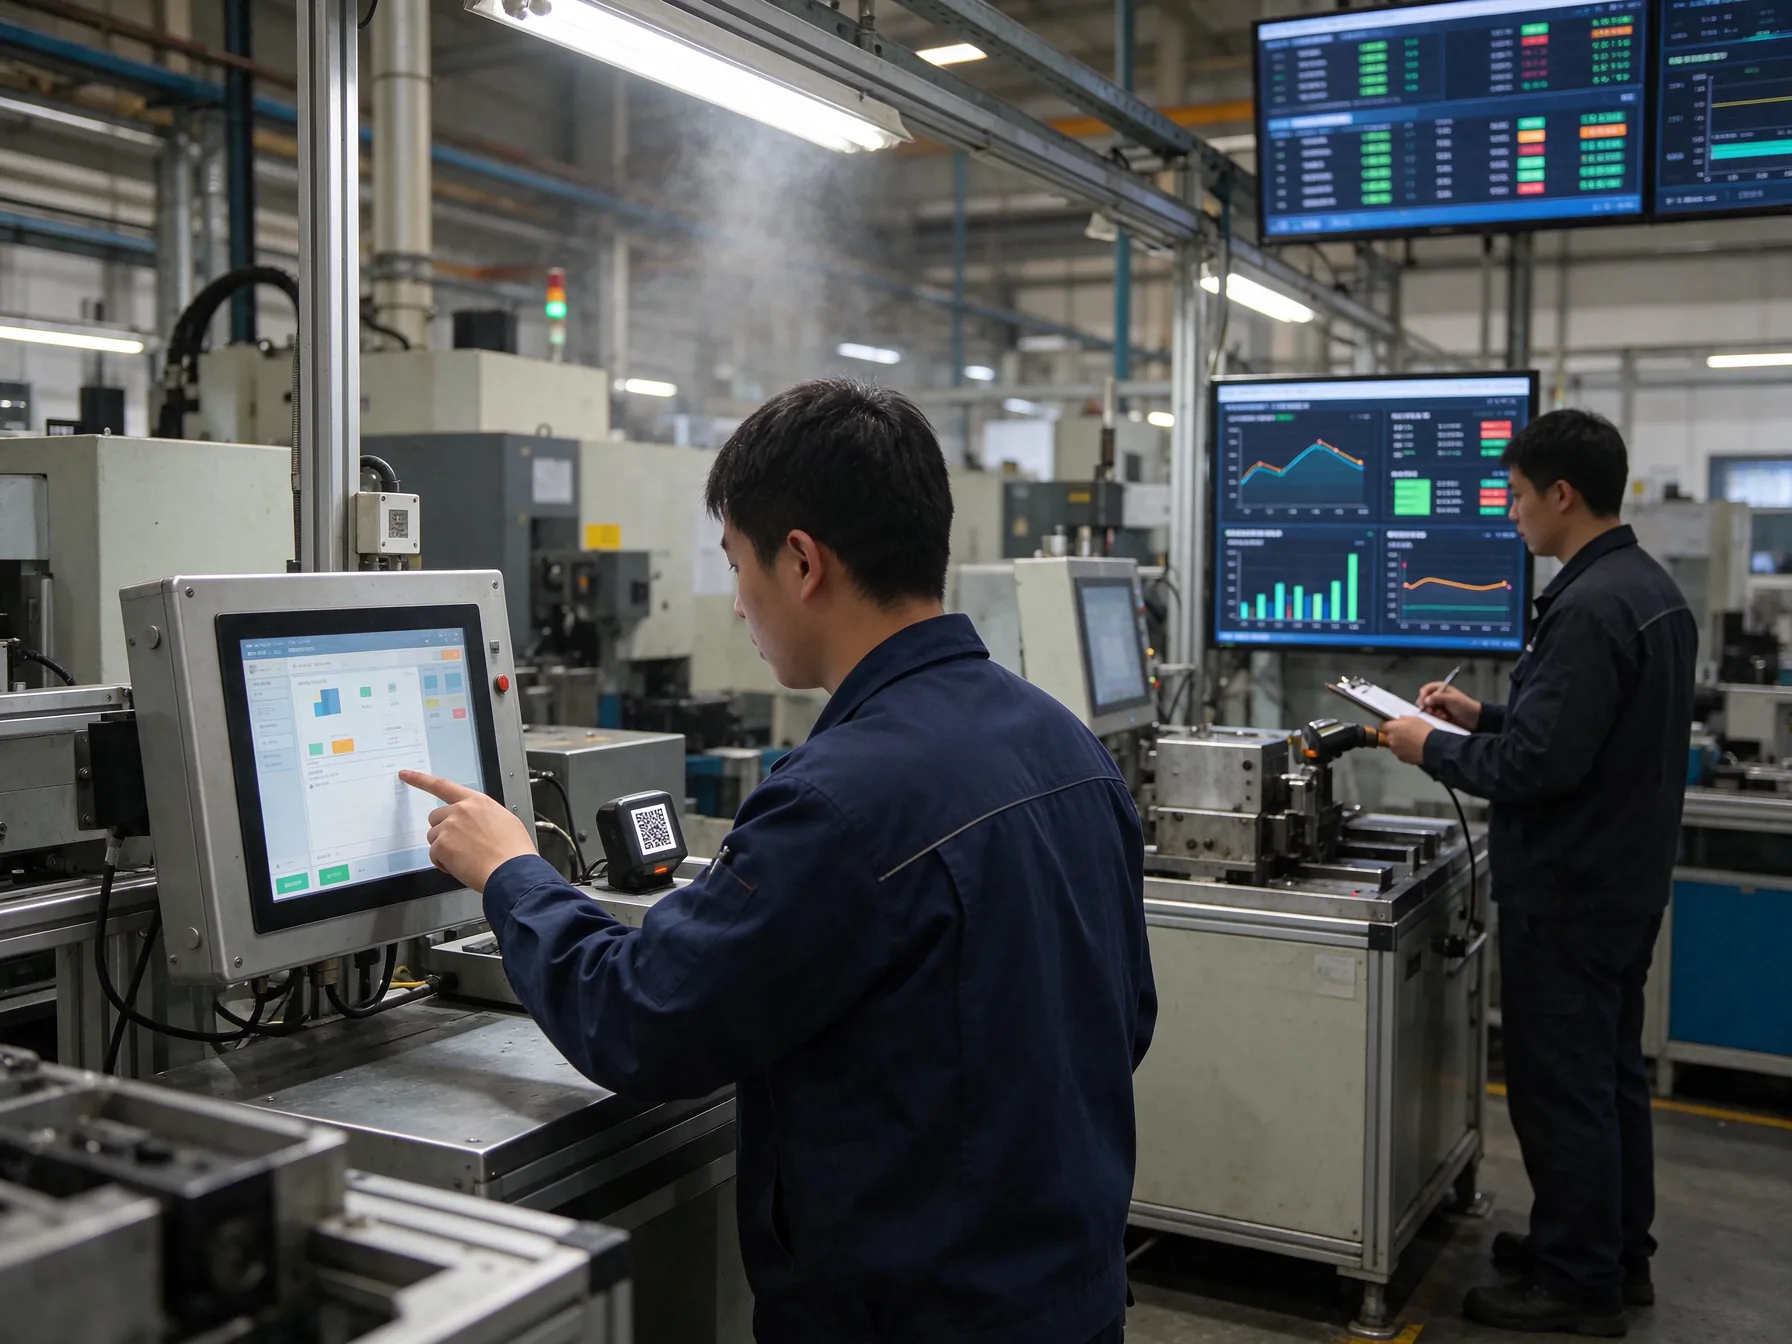
断网时,产线工位机应把工单号、身份、工序、数量和本地时间写入缓存,恢复后按原顺序补传,用服务端回执消除重复。若屏幕跳点,反复点击可能生成多条记录,界面需要提交中状态、关键数量二次确认和撤销权限。验收同时观察触控、网络与数据库,区分采集失灵、传输中断和重复入账。
把替代品放进班次验收,才算完成替代逻辑
试用宜覆盖完整生产周期。开机前记录屏面与柜温,班中执行真实换产、扫码和外设并发,清洁后复测湿手或规定手套下的定点操作,班末导出缓存与异常日志。在连续报工的联调环节,控显科技按开孔、触控介质和外设清单核对配置,使样机测试回到实际支架、走线和软件流程,异常绑定时间、工况和截图。
替代商用终端还要算维护动作。擦屏频次、拆装停机、转接件数量、备用机切换和补录纸单都应进入同一张表,不能只比单价。产线工位机的验收线可设为无失控跳点、无未解释重启、缓存补传可追溯,且温升不触发异常降频;判定阈值由工艺节拍与风险确定。
智能工厂标准把数据完整性推向每个工位,机旁终端也应转向工况链验收。先辨认污染物如何进入,再追踪热量、供电与信号如何互相放大,最后用班次记录证明数据闭环,才能把偶发故障变成可定位、可复现、可维护的问题。稳妥的替代不是换屏,而是让异常都有证据可循。