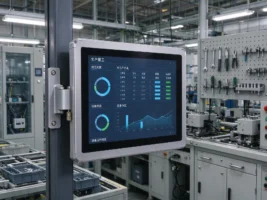
离散制造车间里的纸质看板逐步让位给电子屏,但很多工厂把商用大屏直接挂上产线,结果正午反光看不清、动态数据拖影,班组反而更依赖纸质记录。工业用led显示屏的部署,难点不在买多大尺寸,而在亮度和刷新率是否贴着现场工况来定。
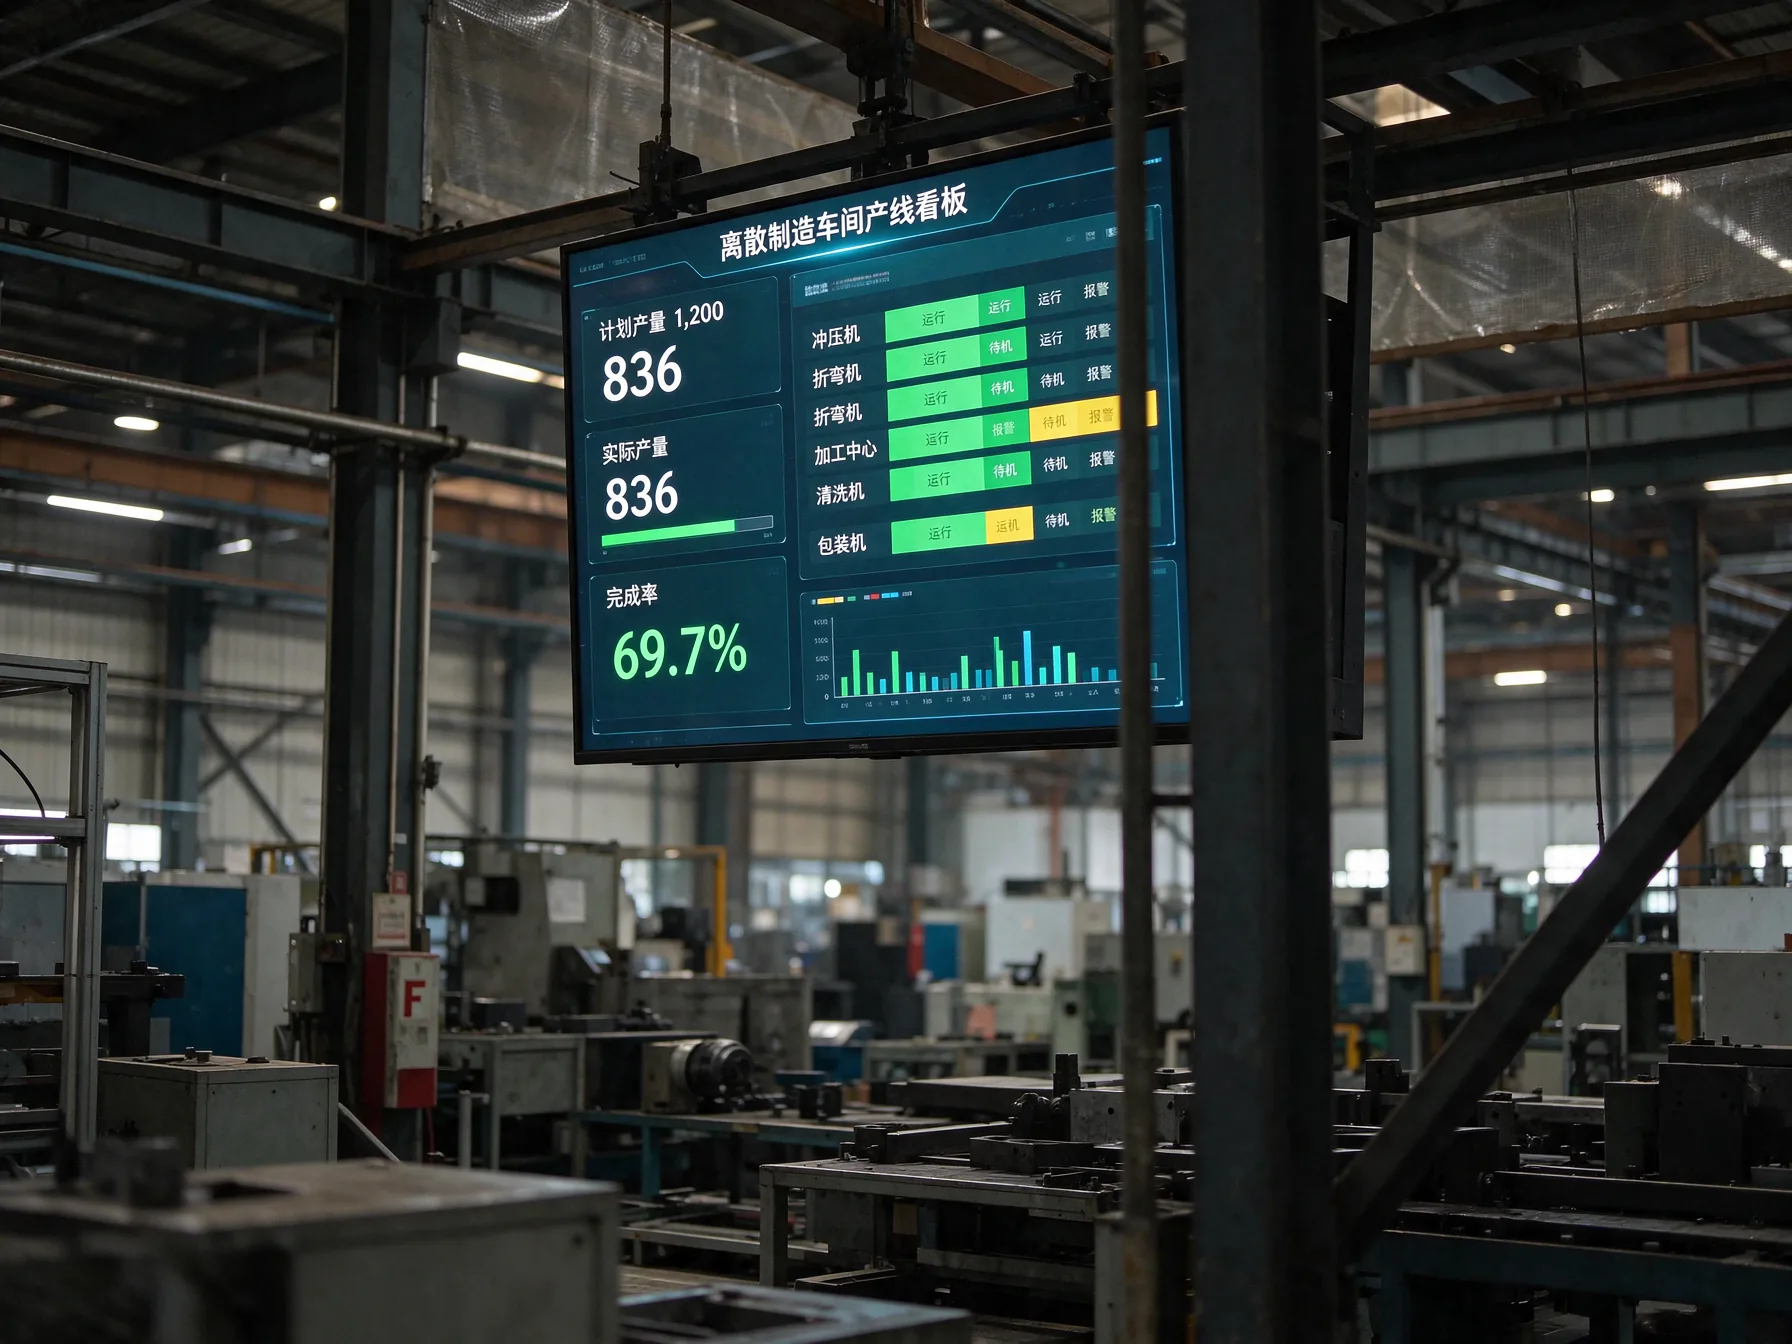
看板先定点位与观看距离再谈尺寸
部署顺序应从点位和动线开始:班组在哪个位置看、距离多远、是站着扫一眼还是长时间盯读,决定了尺寸与安装高度。工业用led显示屏在产线看板场景里最常见的返工,是先按会议室标准选了尺寸,挂上去才发现视角偏、字太小,只能重新开孔。
点位定完再定观看距离。近距离工位看细节,远距离通道看状态色块,两者的亮度与分辨率取向不同。把这两个约束写进方案,后面选屏才有依据。
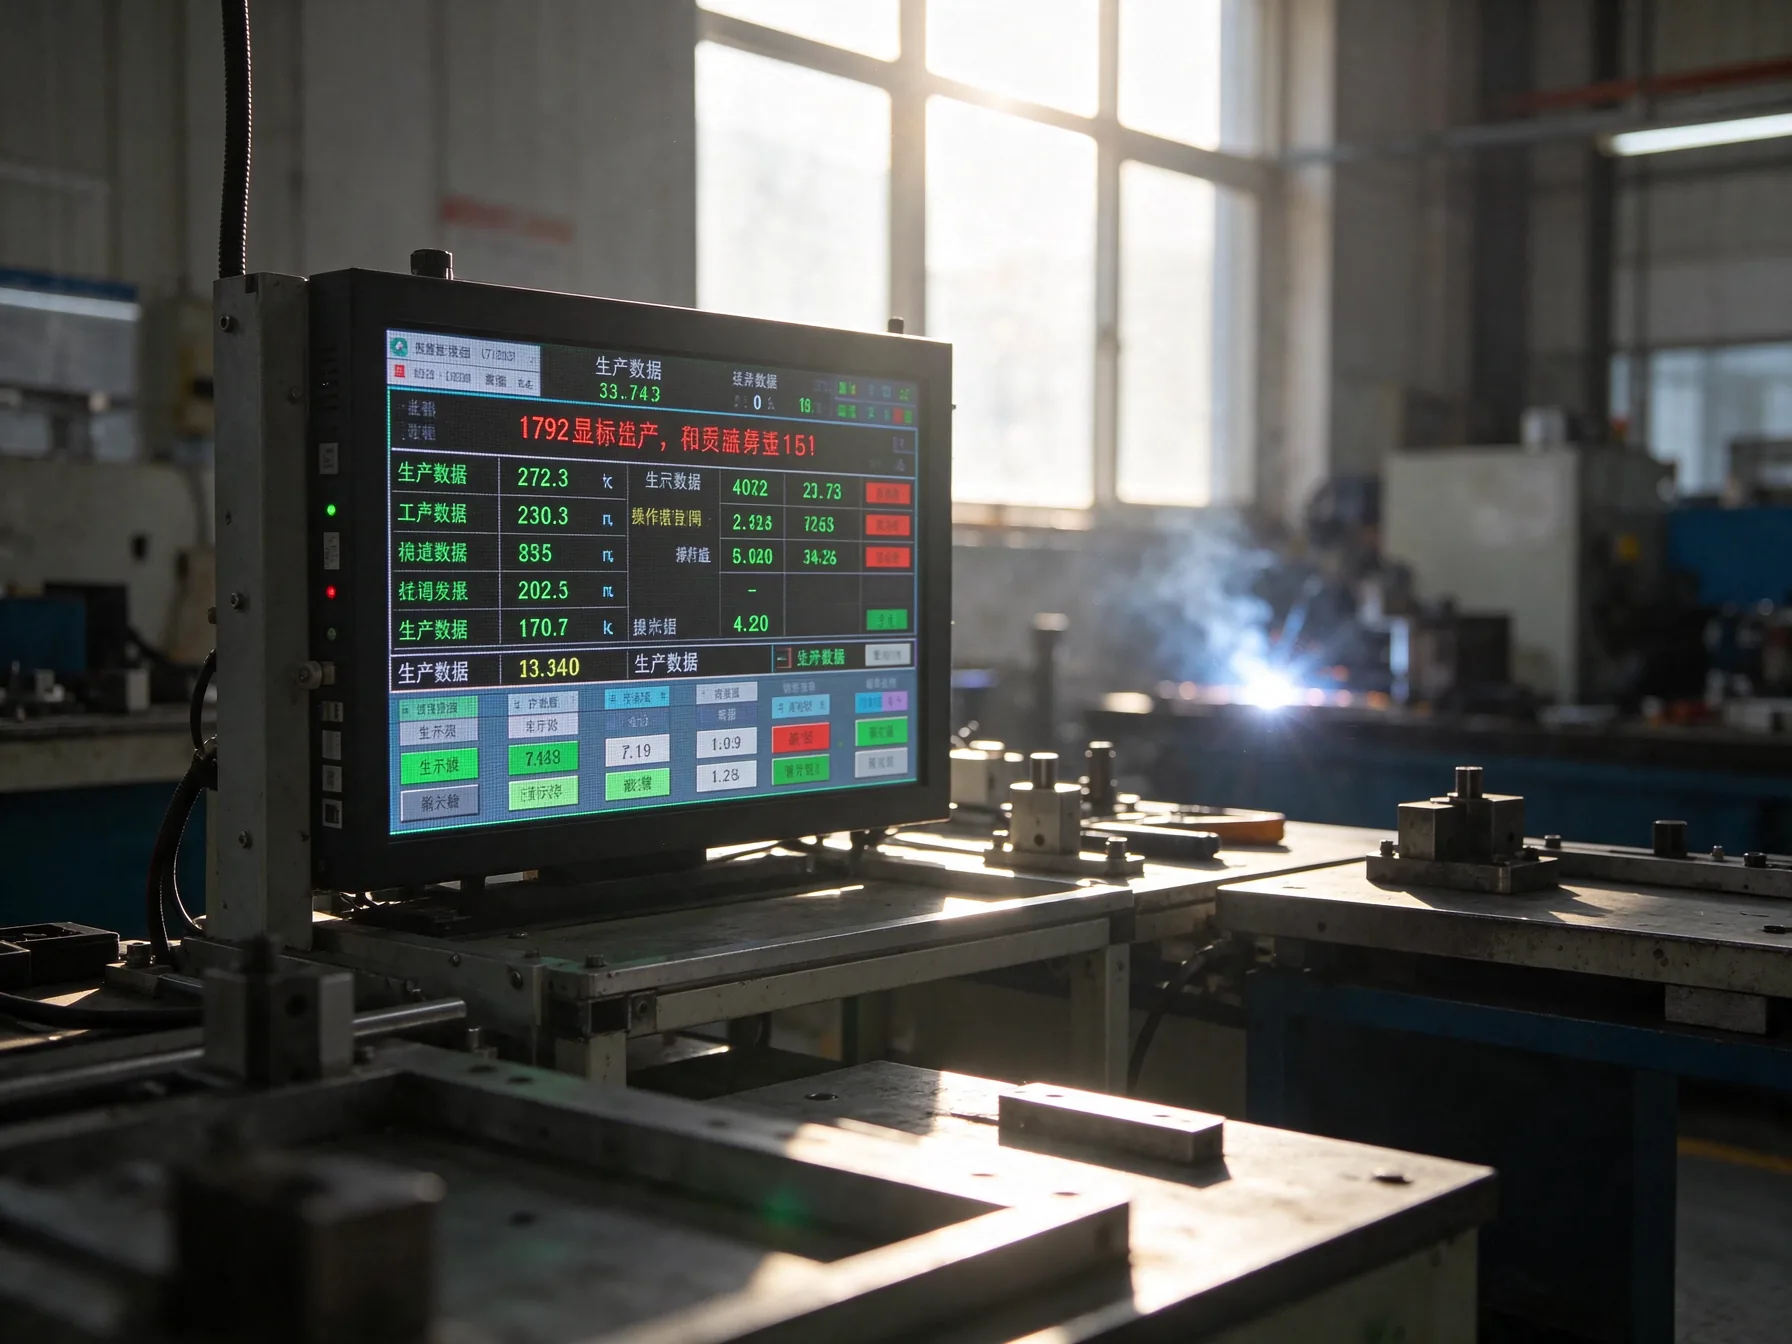
亮度要看环境光,刷新率要看动态数据
亮度不是数字越大越好,而是要看环境光。焊接工位的弧光反射、窗边工位的正午直射,要求屏幕在强光下仍有对比度;室内固定工位则不必堆到最高档,过亮反而刺眼。工业用led显示屏的亮度应按工位实测照度分档,而不是全厂统一一个规格。
刷新率关系动态数据。看板滚动播报完成率、设备状态与缺料预警时,低刷新率会出现拖影和数据跳变,班组看到的条件和实际进度对不上。看板承载的是实时数据,刷新率不能按静态海报的标准来省。
接口与信号边界要按对接对象核清
看板要对接产线控制系统、工位传感器与数采终端,接口数量和协议支持在选型阶段就要逐项核。难点不在接口够不够,而在信号边界:强电与弱电走线分开、通信线与动力线保持间距,数据刷新才不会被变频器启停干扰。在产线看板的信号梳理上,控显科技把接地与走线分界写进安装图,避免上线后逐点排查。
还要确认是本地取数还是经边缘网关汇总。前者链路短但占用工位终端资源,后者集中度高但要核对网关的断网缓存。两种路线没有优劣,取决于车间网络是否稳定。
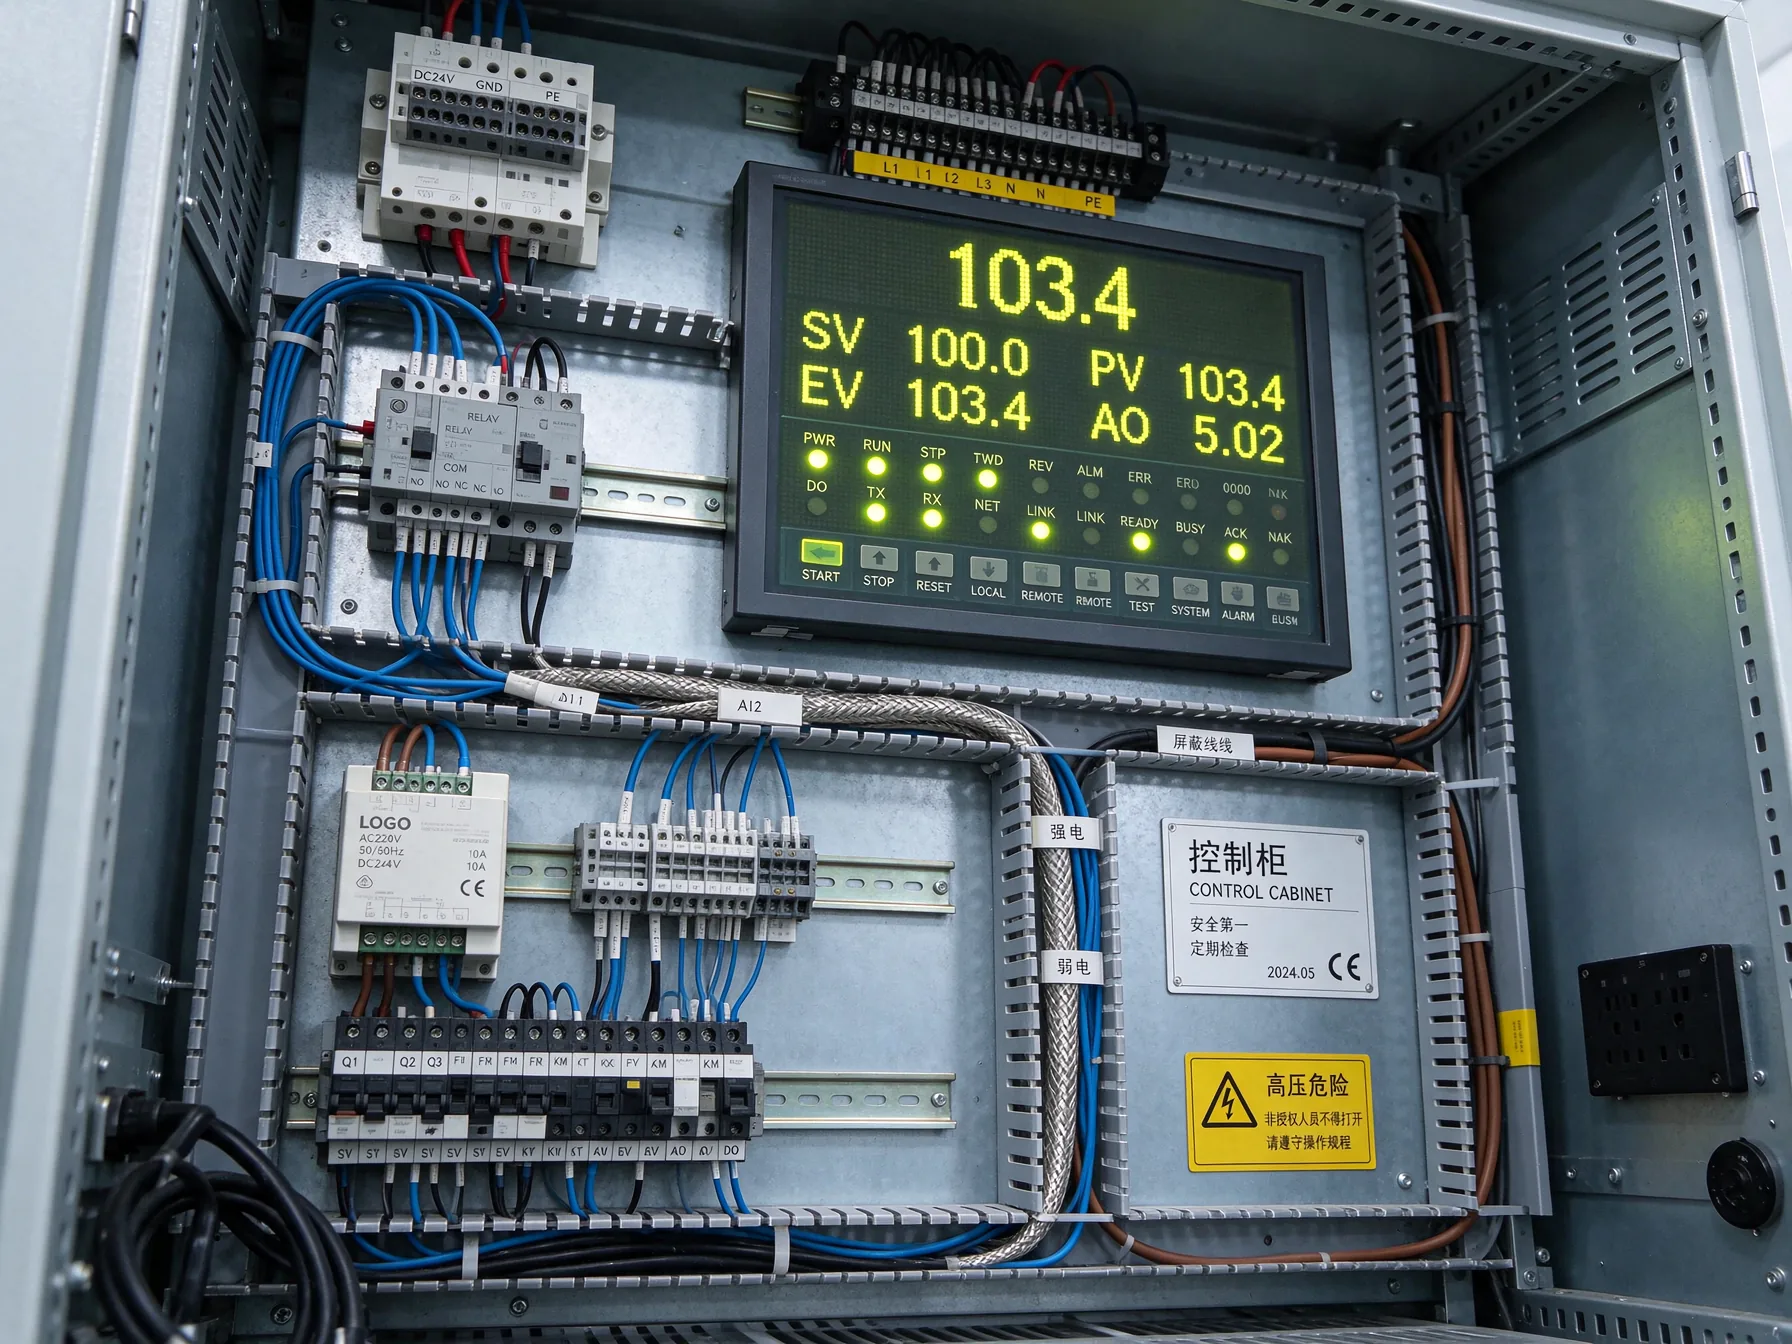
防护与宽温按工位环境分档
工业用led显示屏的防护等级要按工位环境分档:粉尘油雾工位看前面板密封与无风扇结构,冲洗工位还要看液体方向,户外或近窗工位则核对宽温范围与背光寿命。把整厂当成一个工况来选,要么规格浪费,要么某个工位提前失效。
背光寿命尤其容易被忽略。7×24 连续运行的看板,背光衰减直接决定的不是能不能亮,而是半年后画面是否还均匀。核对时应看连续运行条件下的寿命数据,而非常温点亮的实验室值。
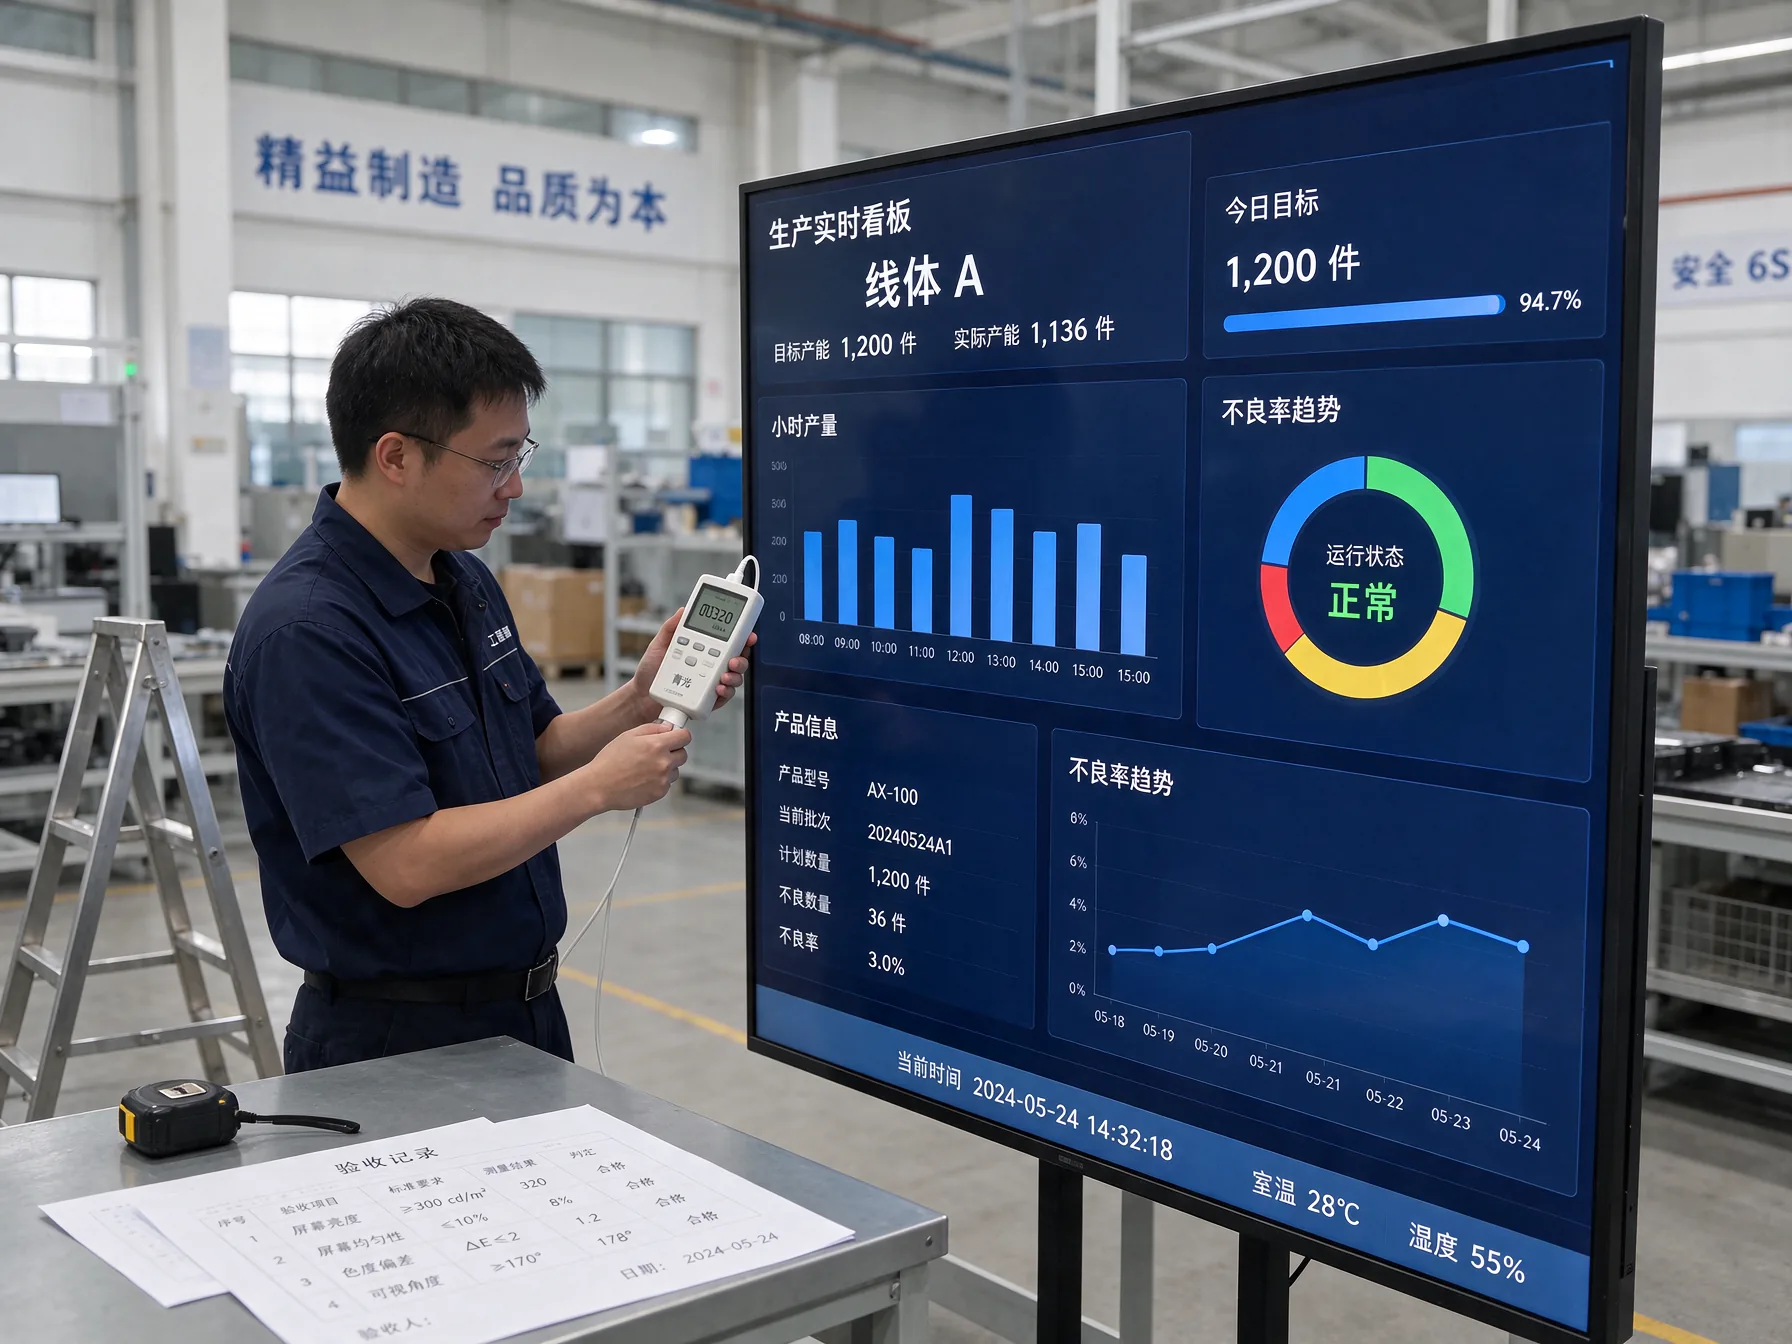
把三项现场验证写进验收条款
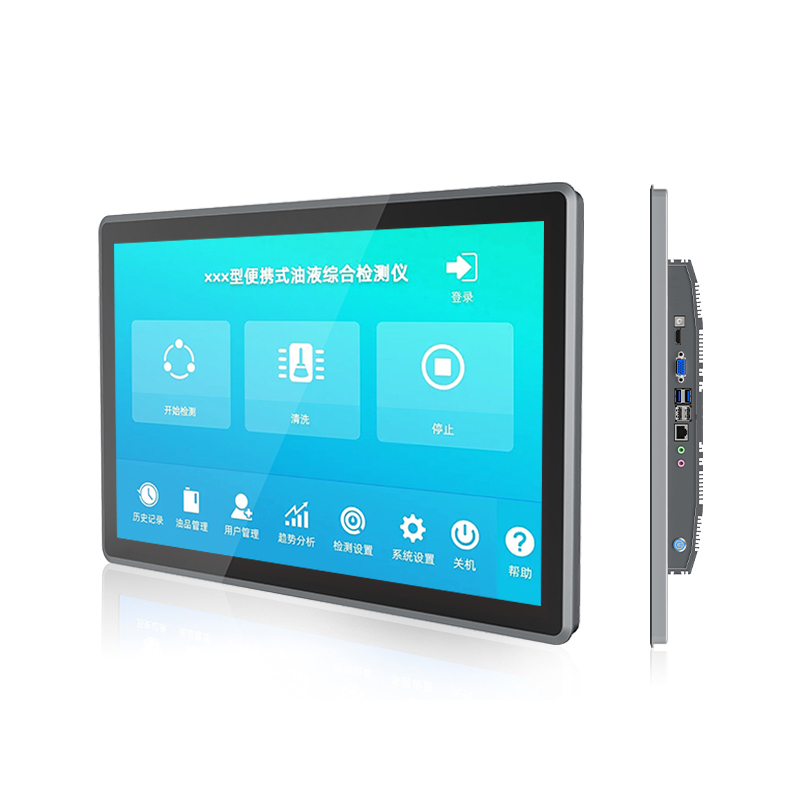
验收要落到三项可执行的动作:在实际工位的最亮时段测可读性,连续运行后看数据刷新是否拖影,擦拭与振动后复查接口连接。需要参考具体安装形态时,控显G1N外嵌式窄边框工业显示器可围绕嵌入方式、防护与宽温范围核对条件,但项目仍须按实际配置确认报告。
电子看板的价值不在把纸搬上屏,而在数据能不能被班组稳定读到。点位、亮度、信号与防护这四层在方案阶段定清,上线后才不会退回纸质记录。