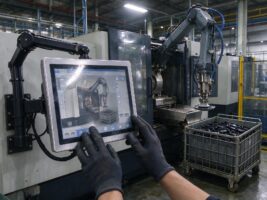
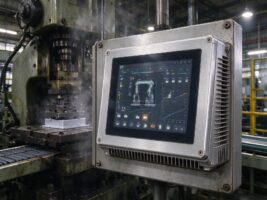
工信部十月二十日的发布会再次把新一代智能制造推到台前,装备与产线数据的实时绑定成了改造主线。落到冲压与锻造车间,不少工位终端上线不到一个季度就闹脾气:屏幕花屏,串口断流,整机无故重启。班组习惯把账算到软件头上,真正的推手其实是身旁那台冲床。
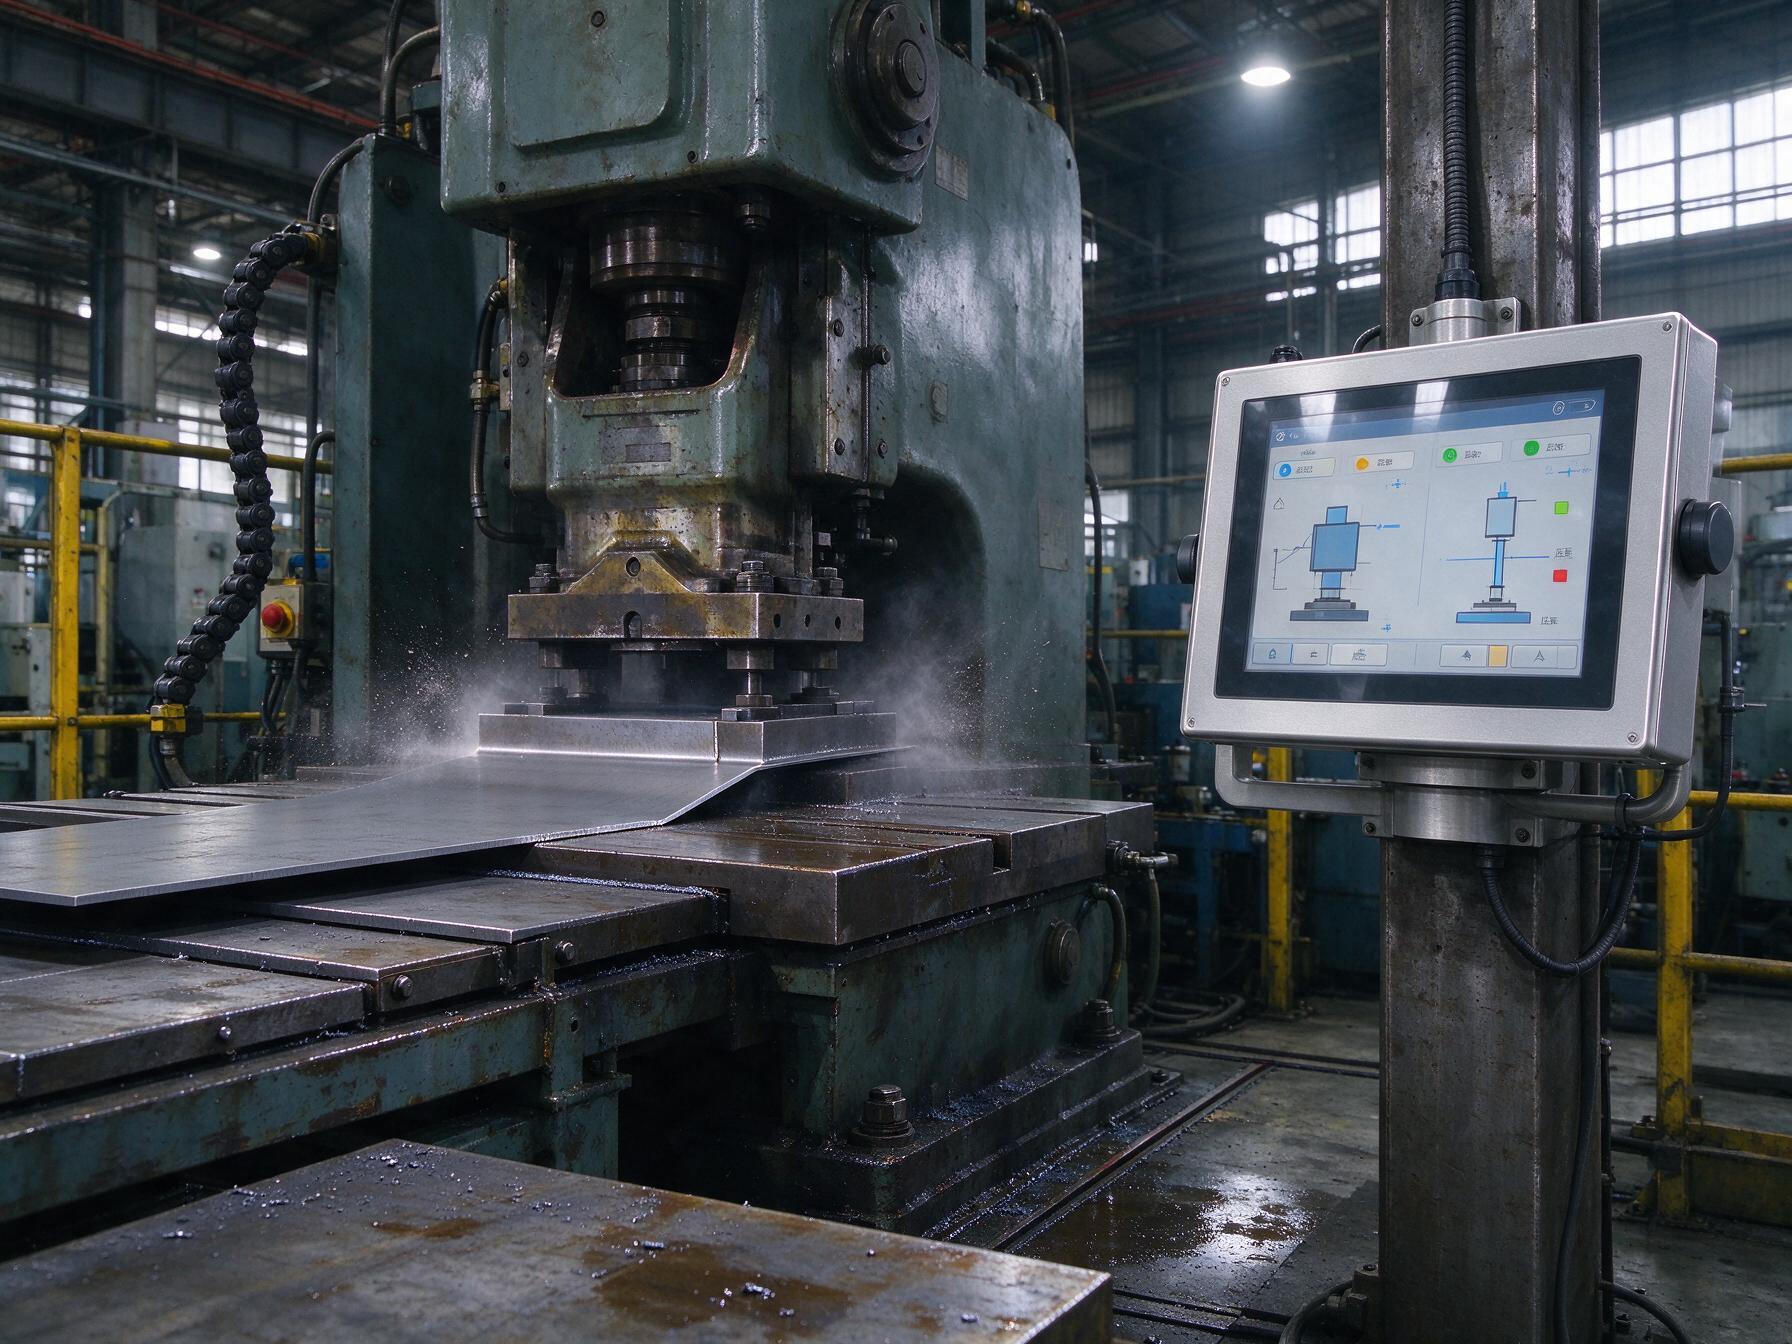
冲压车间的振动从来不只是抖一抖
一台六百吨冲床每分钟几十次冲程,每次落模都向地基与立柱注入一次冲击,叠加成宽带随机振动,工位终端恰好坐在传递路径正中。十月下旬的行业选型内容也提醒,冲压车间的高振动场景需要整机通过抗震抗压测试:振动不是偶发扰动,而是持续的载荷。
失效往往从最不起眼的接触点开始。接插件在微米级往复位移下微动磨损,镀层磨穿后接触电阻爬升,串口丢字节,网口闪断又自愈。机械硬盘更脆弱,磁头在持续激振下划伤盘片,坏道扩散到系统区。一些工厂换装国产工业一体机后仍沿用商用机思路,故障换汤不换药。
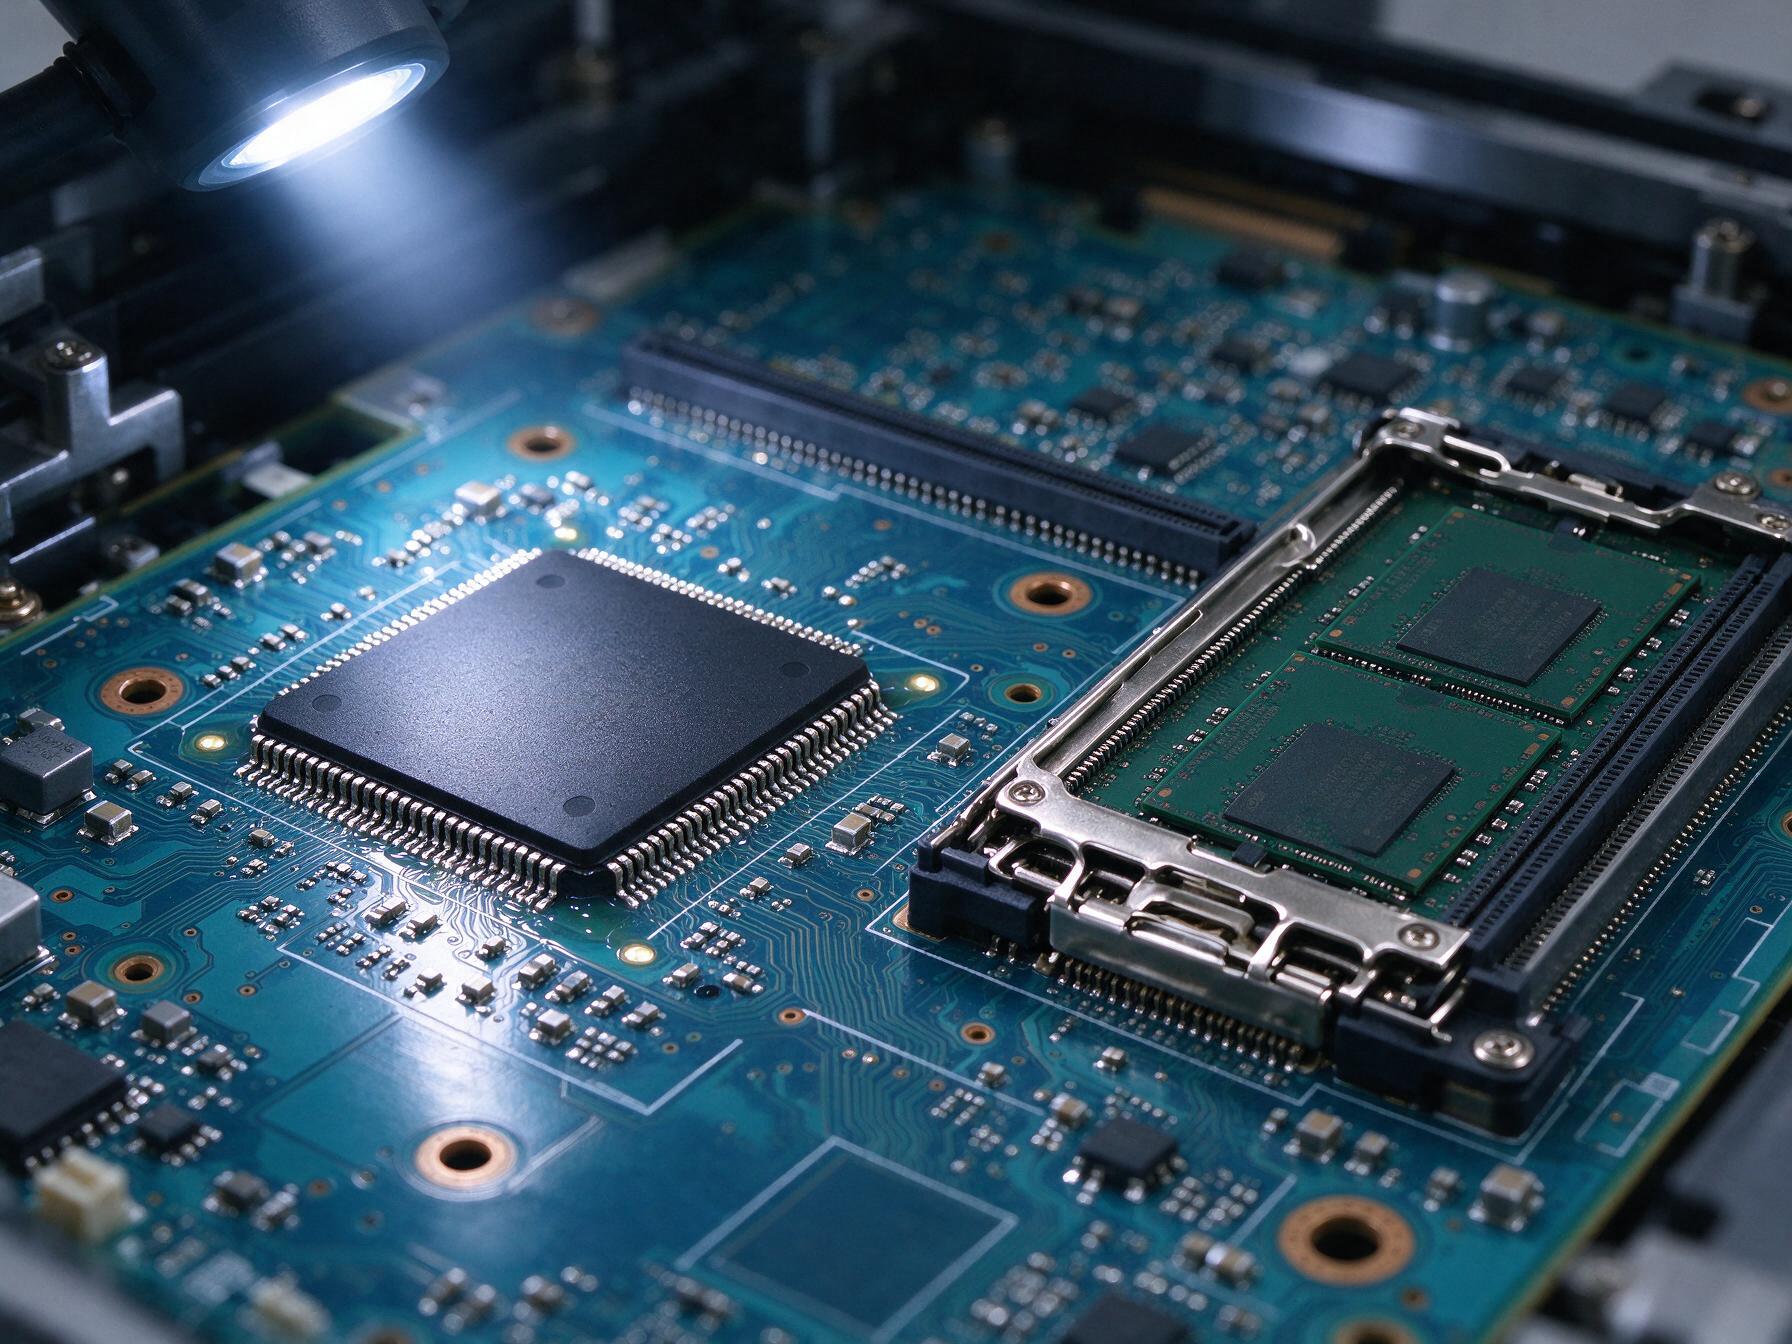
断点往往从焊点与排线开始
比接口更隐蔽的失效发生在焊点上。振动把交变应力反复施加在焊点,微裂纹从边角萌生,扩展成环就是冷焊,表现为温度升高后接触不良,设备午后死机、清晨又正常。排线与连接器的卡扣在共振中慢慢退位,花屏与触控漂移隔三差五出现,拍打外壳反而能暂时恢复,这类特征几乎可以当场确诊。
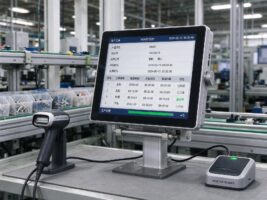
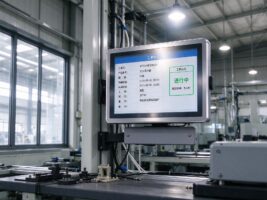
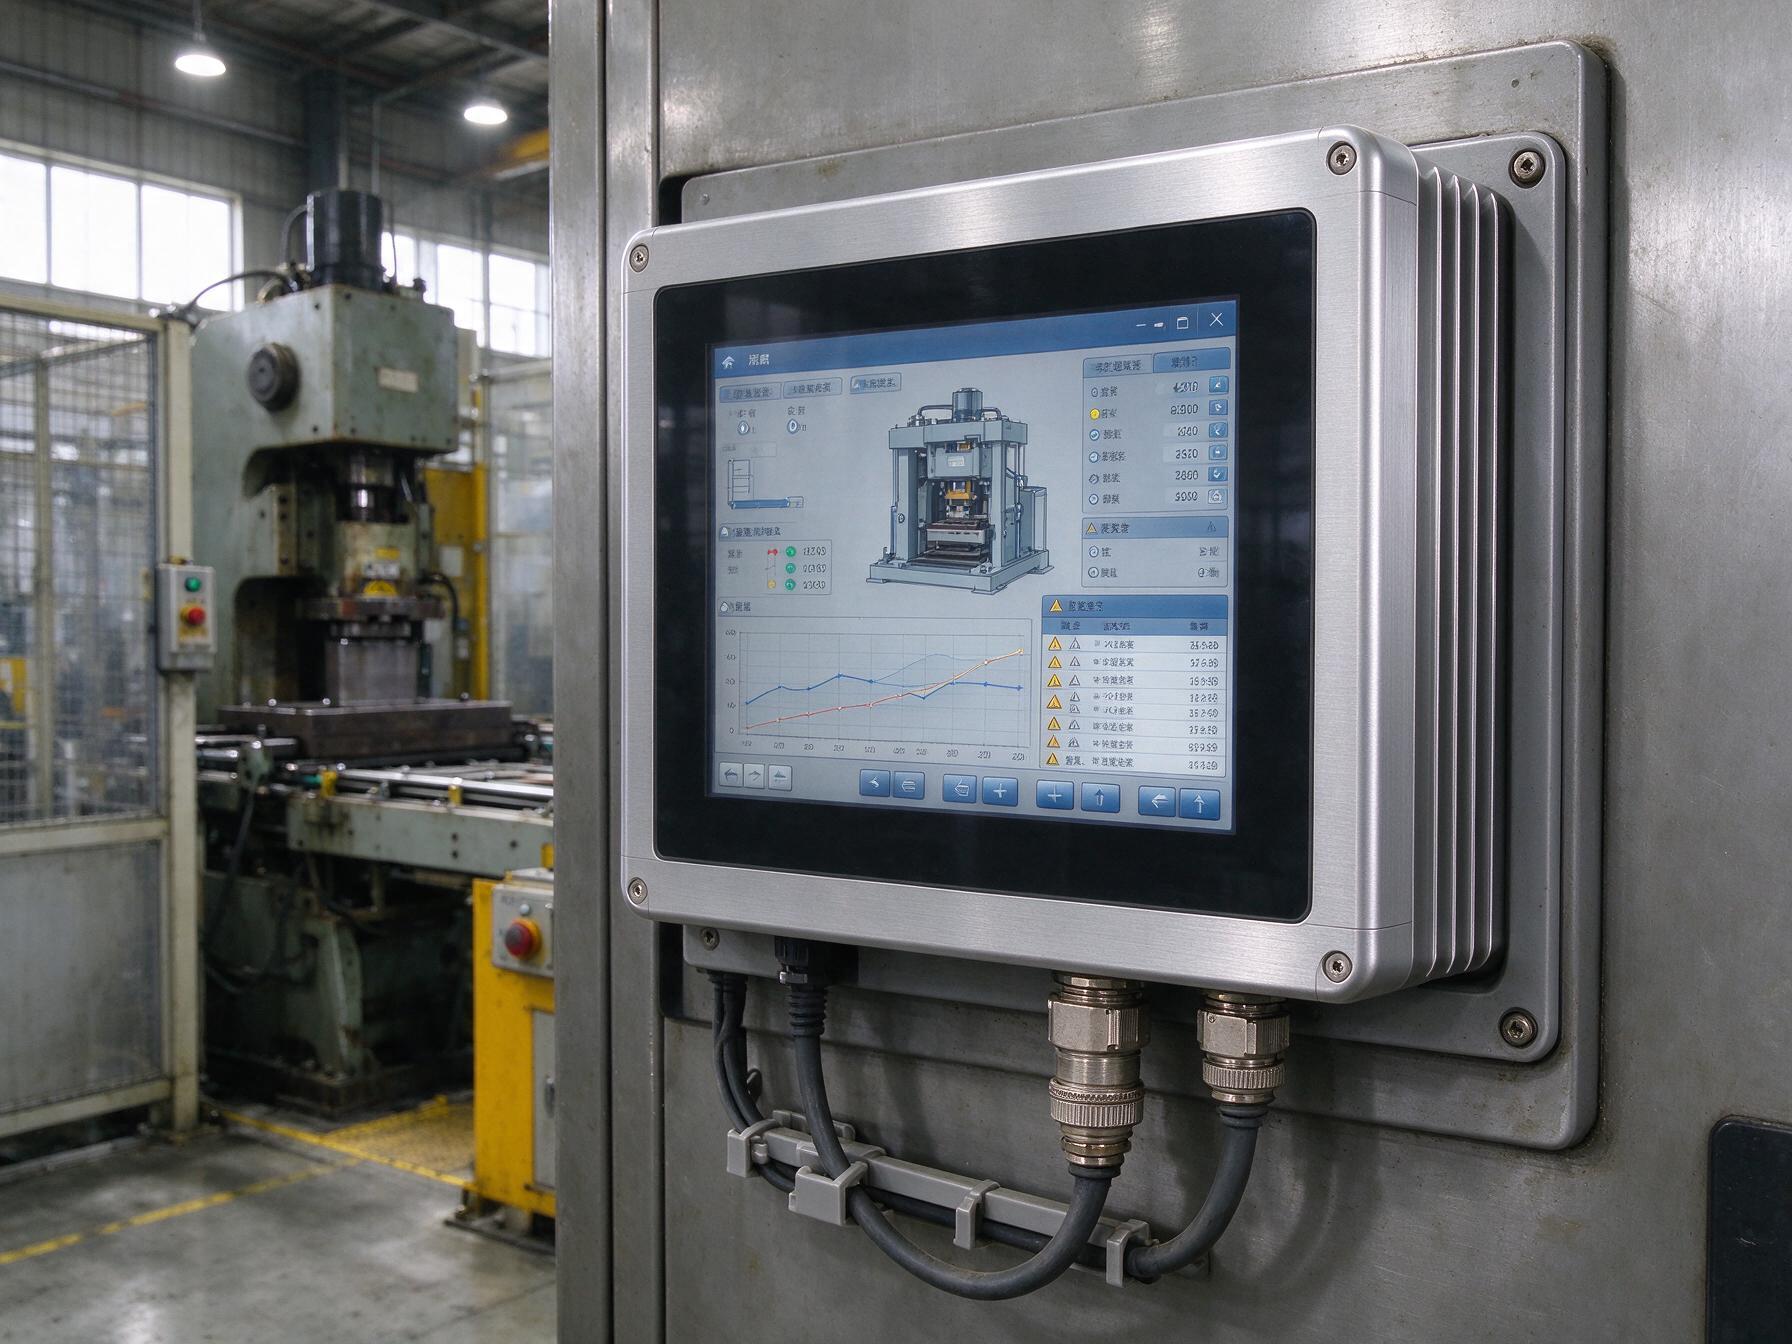
组装工艺的差异在这一层被放大。办公环境的整机按静态载荷选型,面向产线的整机要把器件固定写进工艺文件。在冲压机旁的连续冲程工况里,控显P1A嵌入式多功能工业触摸一体机以全封闭无风扇结构与全平面触控面板承担工位交互,内部器件按振动环境加固,把松脱与冷焊的入口尽量封死。
抗振不是垫块胶垫,而是板级与结构工程
有效的对策分布在四个层面。存储层取消机械硬盘,全固态方案没有活动部件;内存优先板载或带锁扣插槽。结构层用一体成型铝合金机身提升刚性,让共振点避开冲程激励频段,无风扇设计既消除内部振动源,也保住密封。接口层用带螺纹锁紧的航插与防脱端子。一台国产工业一体机的抗振能力,本质上是这四层设计的交集,而不是外壳厚薄的比拼。
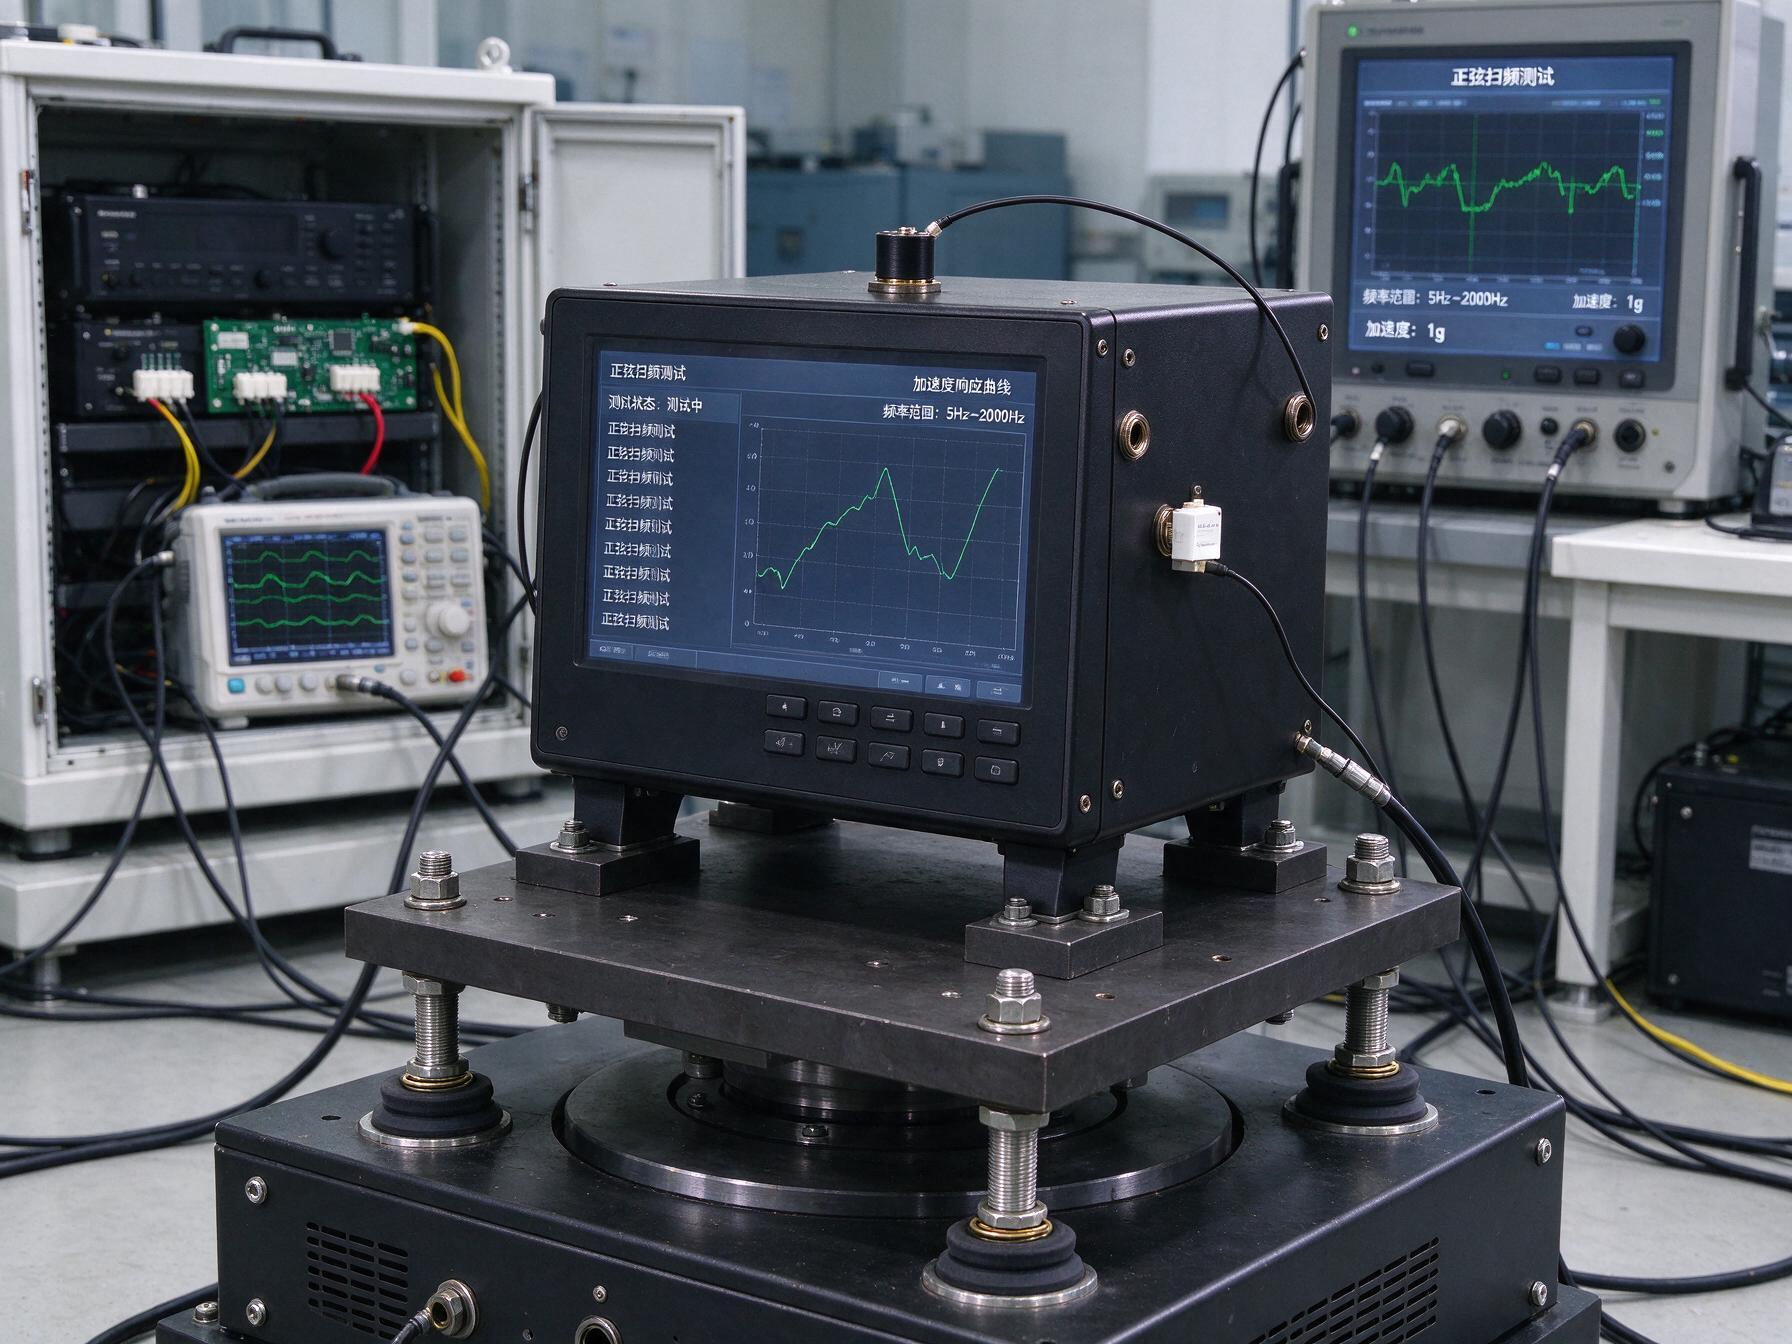
安装方式同样参与力学分配。减震垫刚度若与机身固有频率不匹配,反而把冲击放大成共振,加块橡胶垫了事的老做法恰恰踩在这个坑里。在振动工况的样机验证中,控显科技把整机连同支架一起送上振动台,按真实安装状态记录传递率,而不是只测裸机。
验收时该向供应商要哪几份证据
证据链可按标准逐条核对。正弦振动试验依据GB/T 2423.10,用扫频找出共振点并考核耐受;宽带随机振动依据GB/T 2423.56,更贴近冲压车间的真实激励;冲击试验依据GB/T 2423.5。把条款写进技术协议,国产工业一体机的验收才有判据,而不是凭铭牌上工业级三个字放行。
现场自测同样能兜底。把国产工业一体机固定到工位连续拷机一个班次,记录串口与网口的误码;轻击安装立柱模拟冲击,观察屏幕与通信是否瞬断。半天时间,足够把结构短板暴露在批量到货之前。
把抗振当成系统工况,而不是配件问题
振动工况从不一次把设备打垮,而是用几个月慢慢磨掉接触与焊点的余量,让故障呈现随机间歇的面目。随着改造把更多终端推到机旁,抗振能力正从加分项变成准入项。看清传递路径、核对试验证据、按真实安装状态验收,比事后逐台返修便宜得多,选型逻辑正从比参数转向比结构证据链。