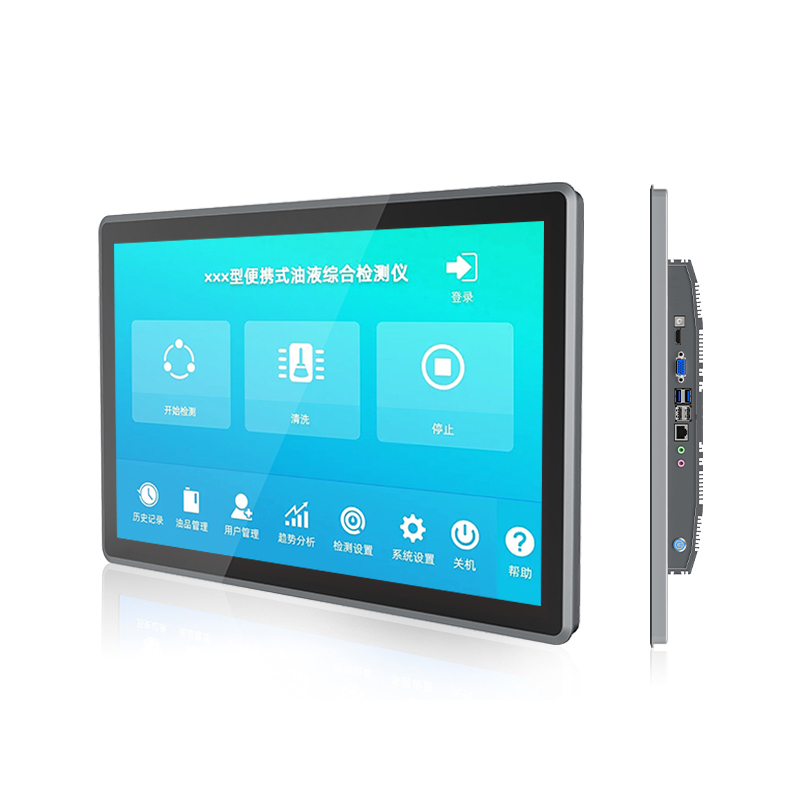
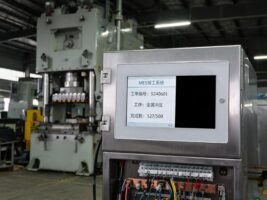
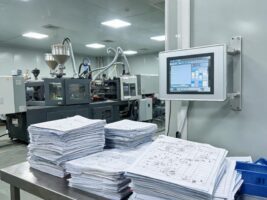
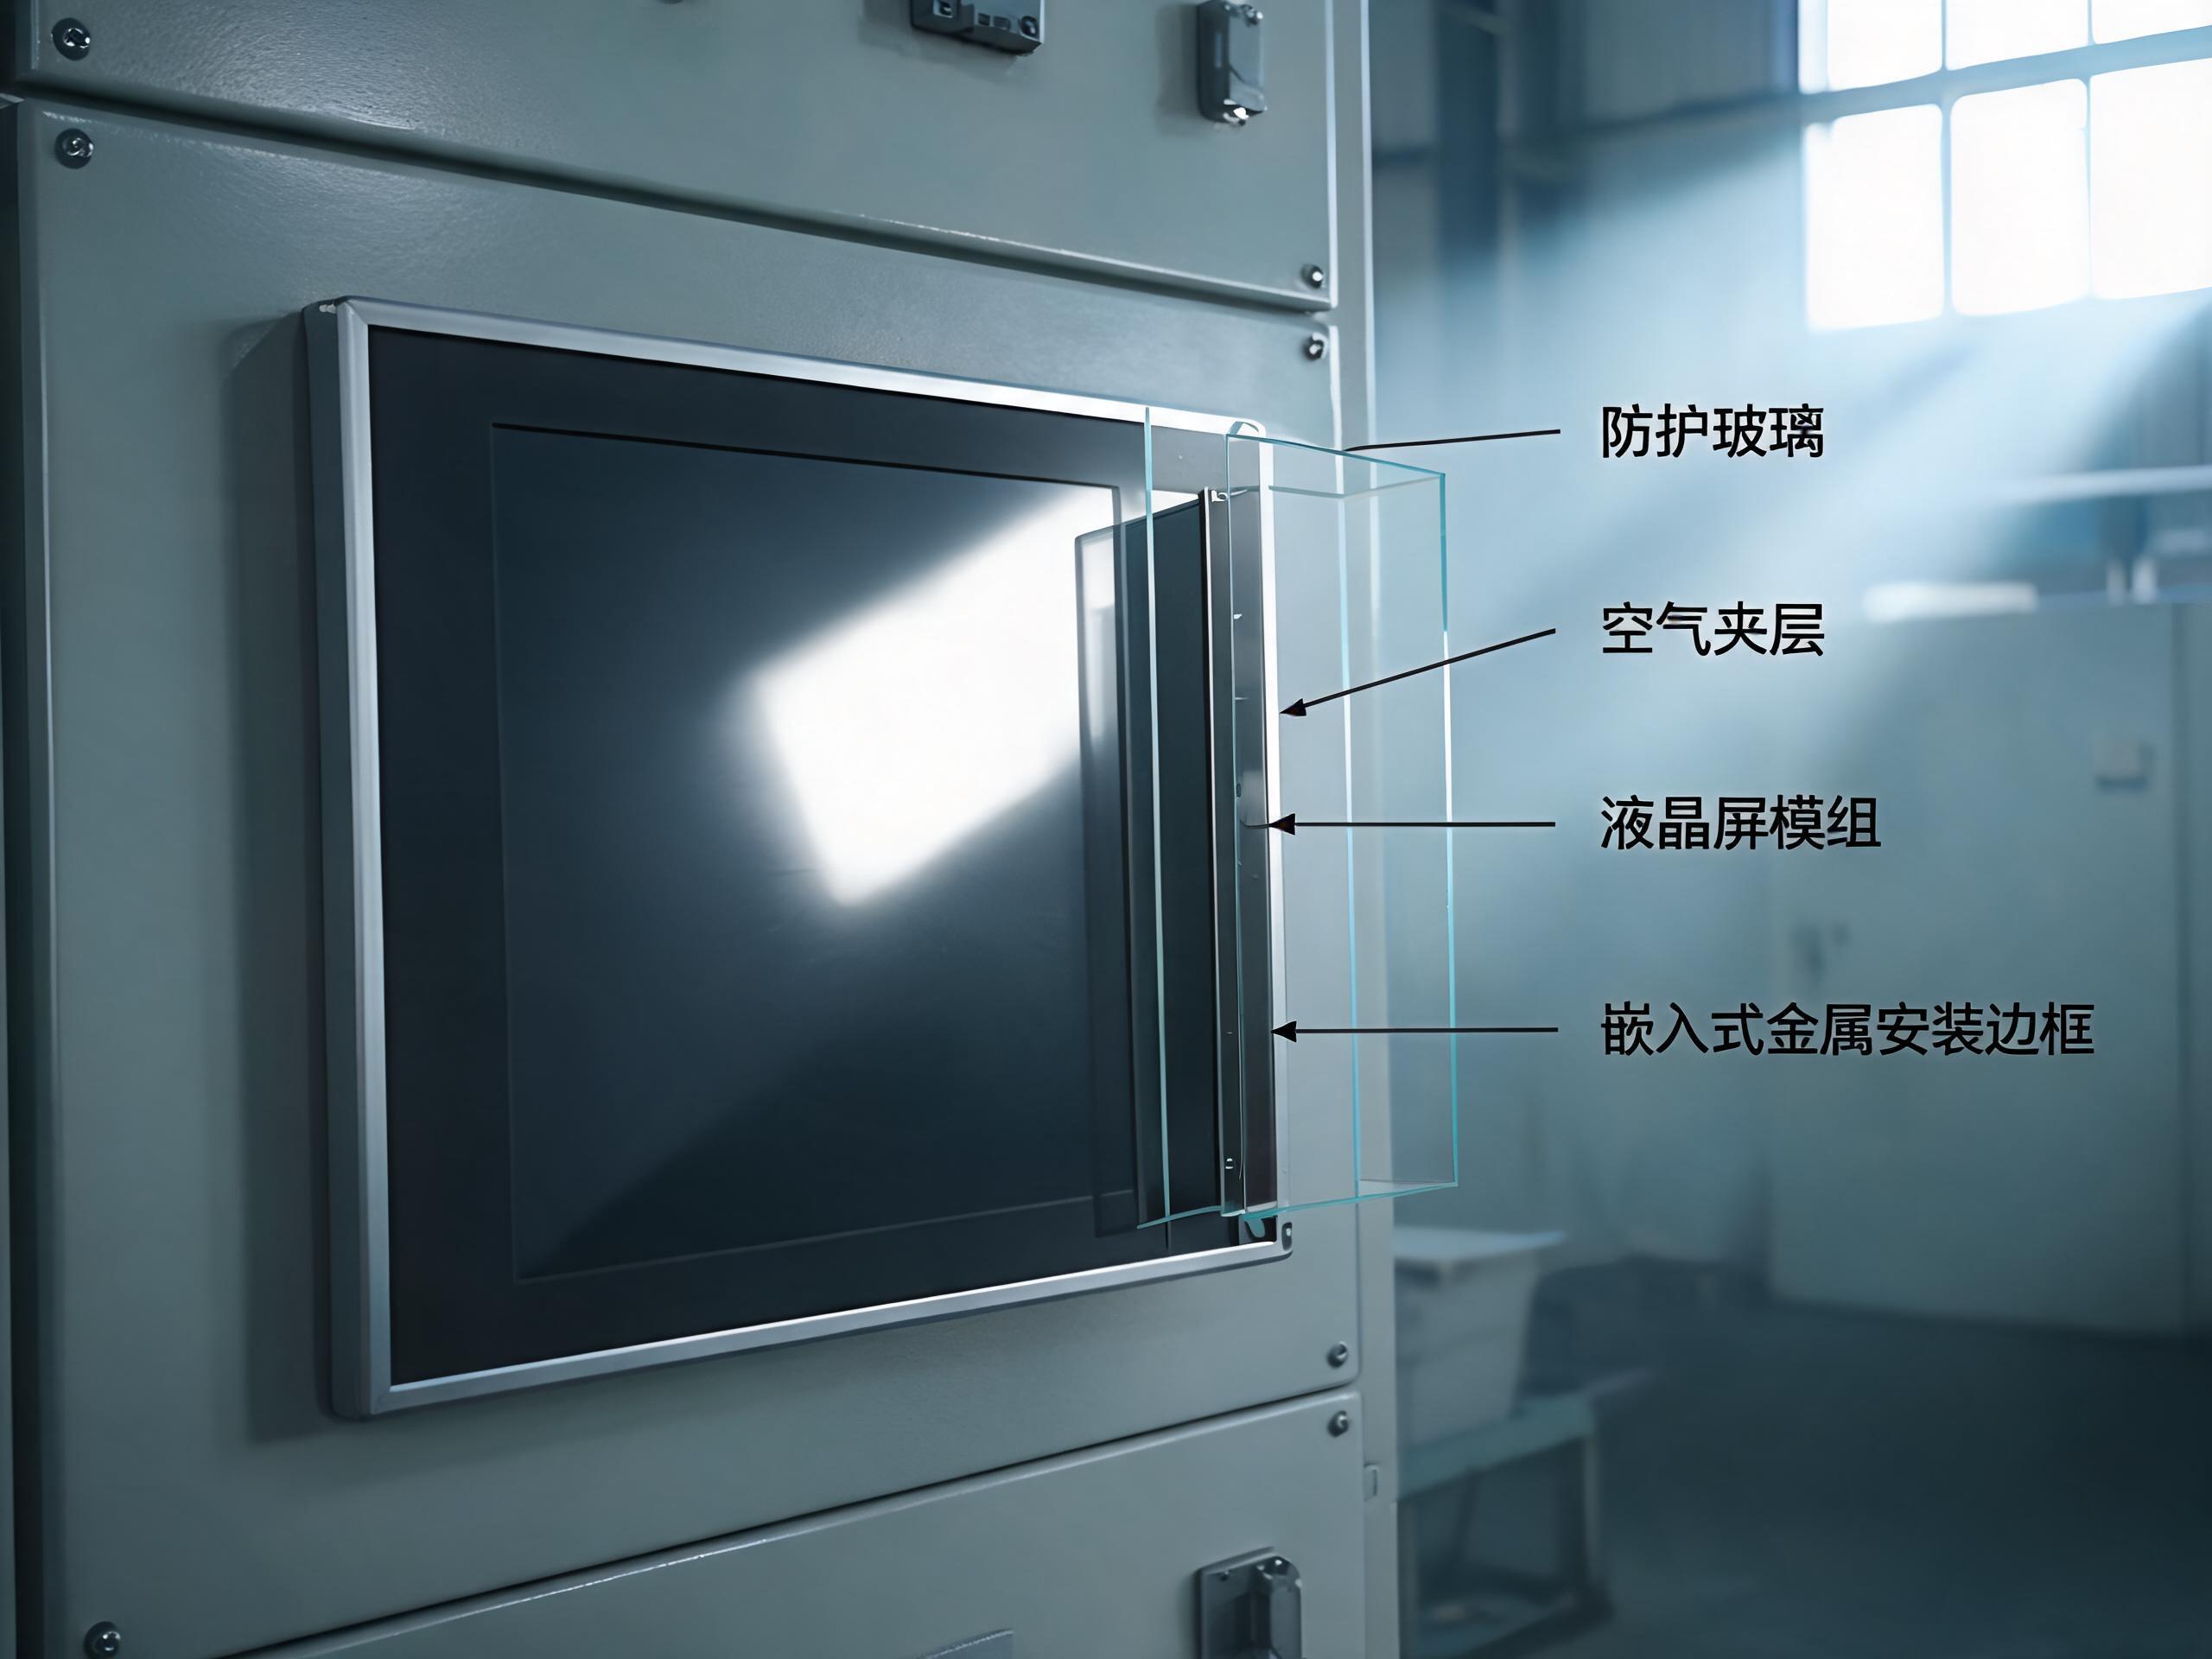
同样一批工业显示屏装进车间,靠窗工位总反映泛白发灰,中控室的同型号却看得清楚,两张采购单上的亮度参数完全一致。差异往往不在背光,而在液晶屏与防护玻璃之间的贴合方式。框贴只在四边用胶带固定,中间留着一层 0.5 到 2 毫米的空气;全贴合用光学胶把这层空气整个填平。随着新版液晶显示器件空白详细规范对光学参数可复现性提出更高要求,这层看不见的空气正成为工业显示屏采购验收的必答题。
一层空气怎样吃掉三成对比度
光线每穿过一个折射率突变的界面,就有约 4% 被反射回来。框贴结构里,防护玻璃到空气、空气再到液晶面板形成两个额外界面,夹层合计约 8% 的环境光被原路弹回,再叠加外表面反射,强光下画面像蒙了一层灰纱,对比度掉三成左右是常态。全贴合改用折射率与玻璃接近的光学胶填充,两个夹层界面基本消失,同样 800 尼特亮度下户外可读性明显改善,黑位更沉。所以强光可读性是亮出来的,更是贴合出来的,单纯把背光功率调大只会换来更高的结温和更快的光衰。
四个界面变两个,视差与进灰一起消失
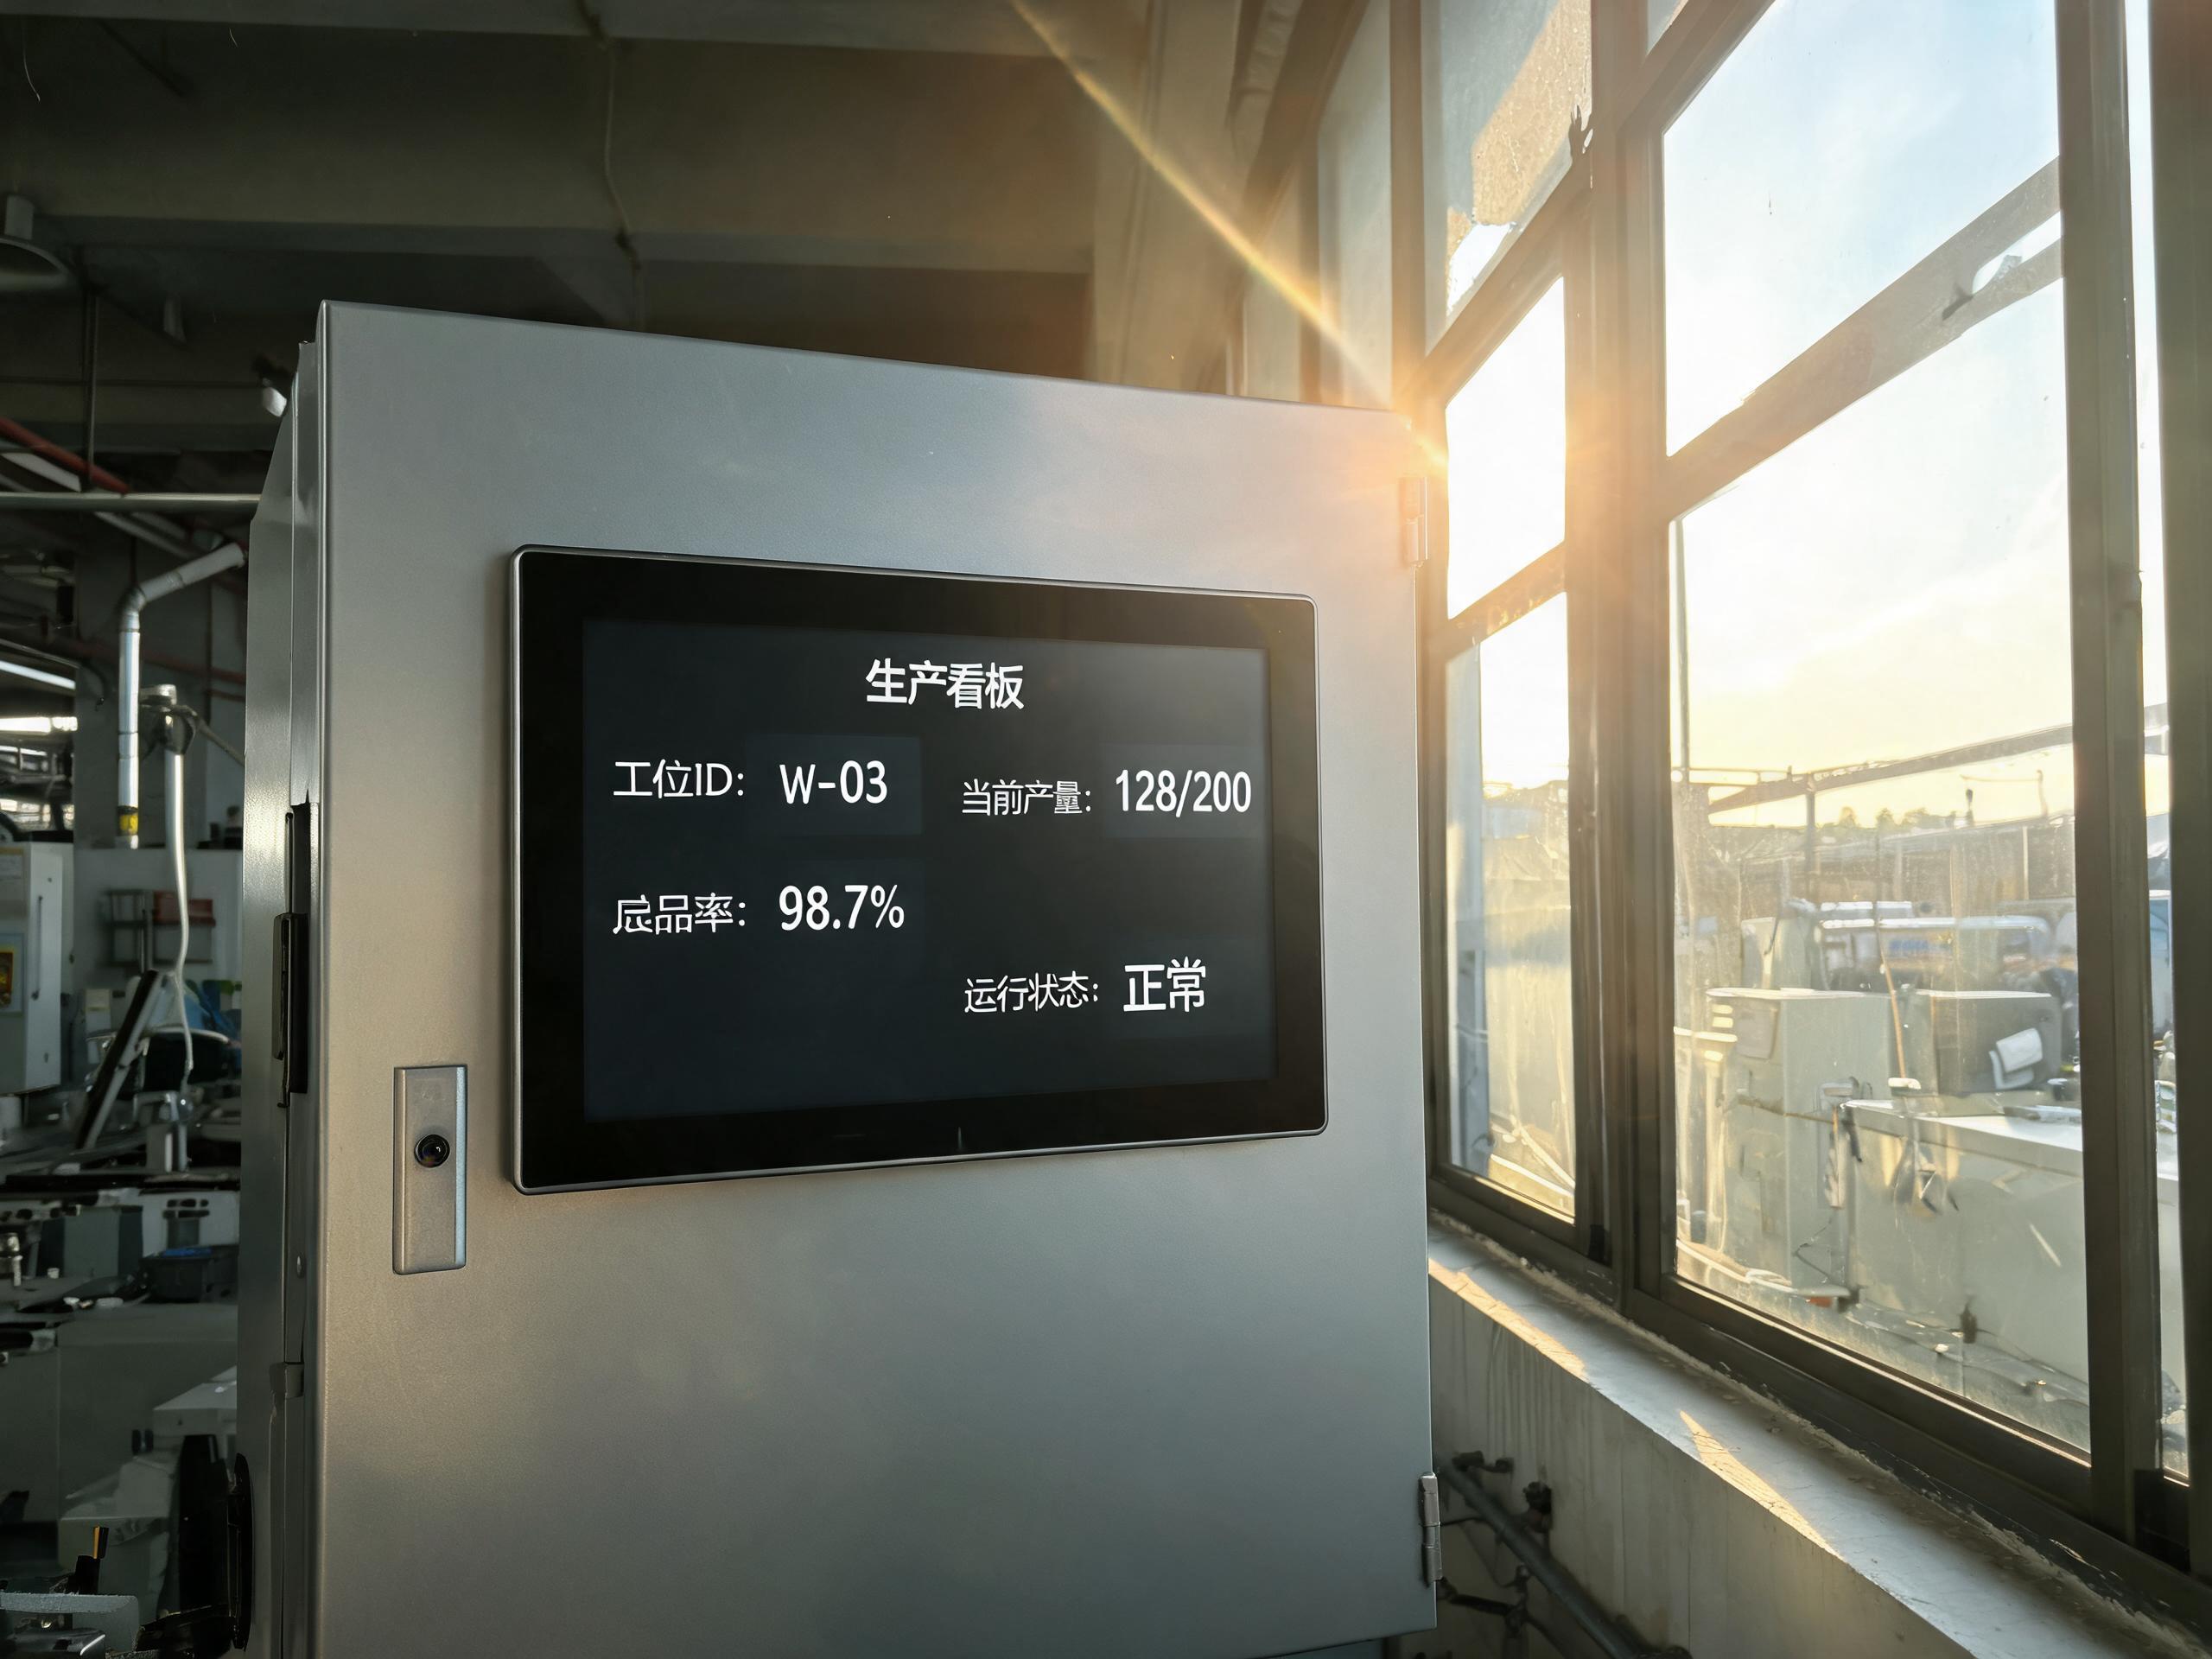
空气层消失带来的连锁反应不止透光。框贴时触控感应面与显示面隔着空气,指尖按压点与画面图标在边缘位置存在视差,戴着厚手套操作时偏移更明显;夹层还是灰尘和湿气的迁移通道,用两三年后屏幕四角出现灰斑大多源于此。全贴合把触控层、玻璃和面板粘成一个实心整体,四个光学界面减为两个,视差随之归零,灰尘也失去入口,模组厚度还能压缩 0.5 到 1.2 毫米,整机可薄 15% 到 25%。在嵌入式安装对柜体深度锱铢必较的场合,控显G1N外嵌式窄边框工业显示器这类采用全贴合工艺的机型,多出的不只是可视面积,还有柜体内部的散热与走线余量。
双85与三综合振动,胶材要过的硬门槛
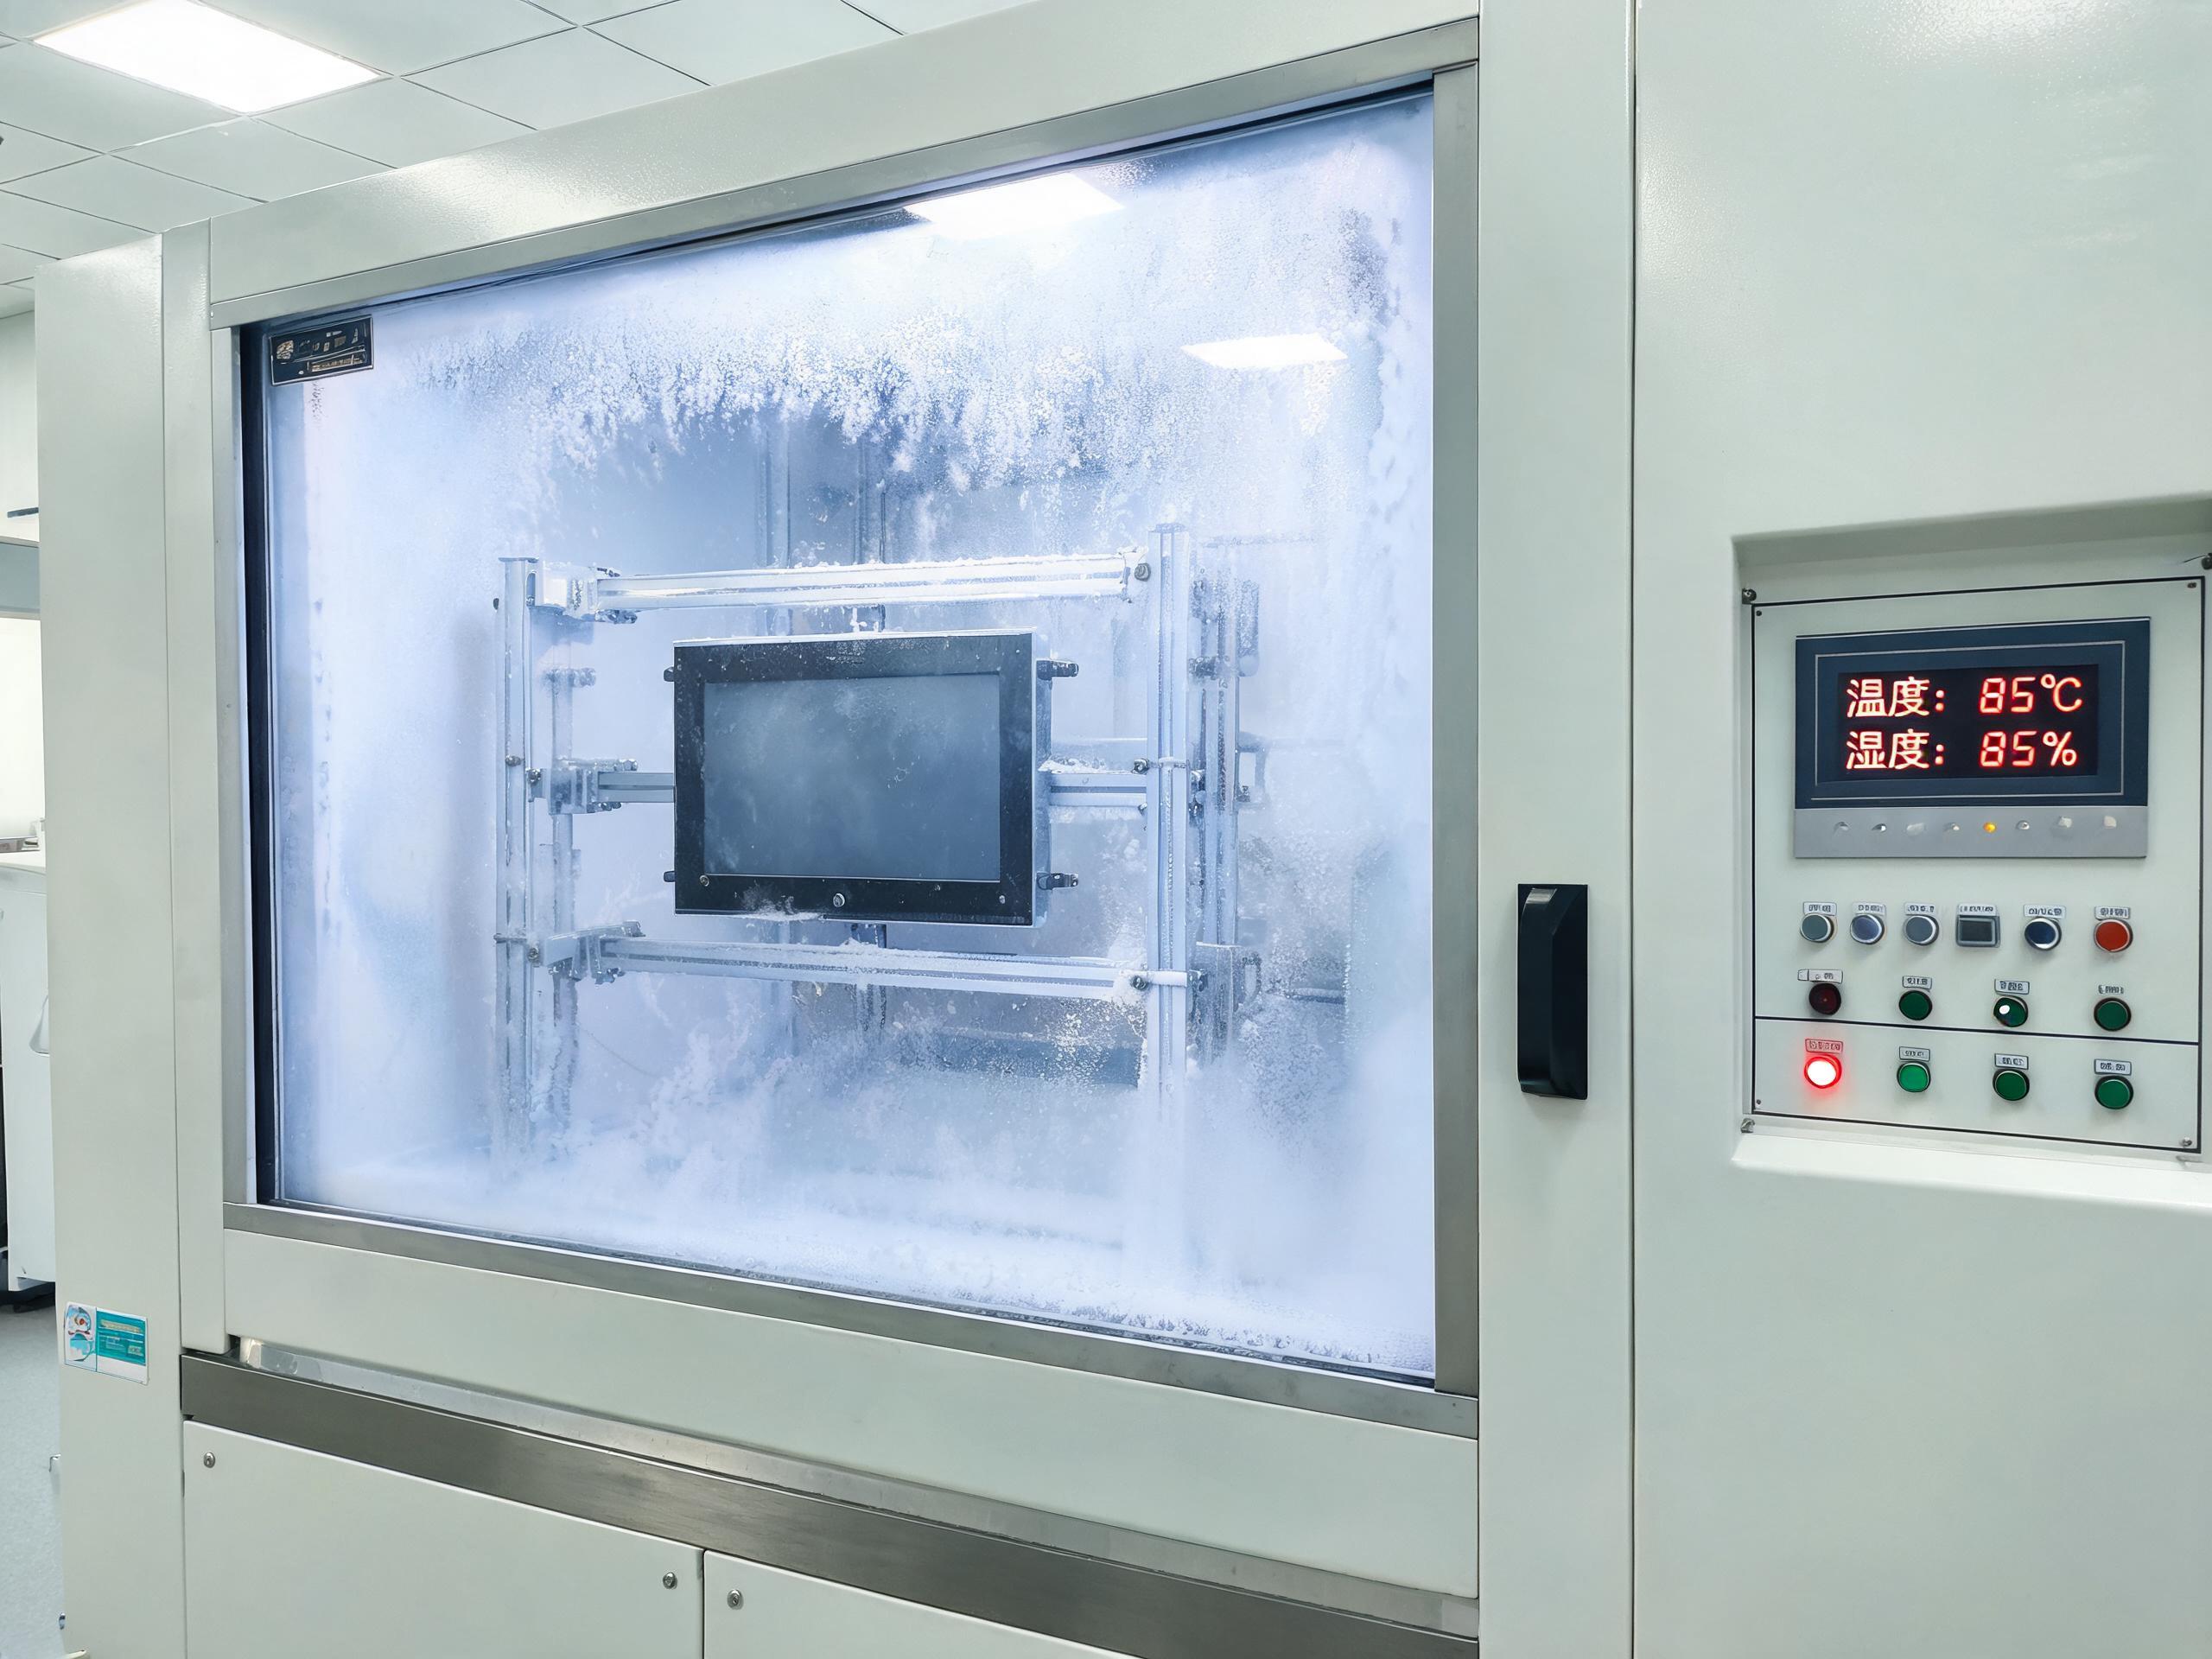
全贴合不是把胶水灌满那么简单。贴合必须在千级甚至百级洁净车间完成,镜头下一粒浮尘落在胶层里就是整块废屏,良率压力直接反映在报价上。可靠性测试同样苛刻,光学胶要经历深低温、85℃配 85% 湿度的双 85 高温高湿以及温湿振三综合循环,普通胶材低温变硬、高温回弹力释放,胶层边缘便出现气泡或显示不均;宽温配方胶在零下数十摄氏度到上百摄氏度区间保持弹性,才能用于户外机柜。反观看似落后的框贴,因为没有整面胶层约束,胶带在这些测试里应力更小,室内常温固定工况下稳定运行多年并不吃力。
多花15%到40%之前先算三本账
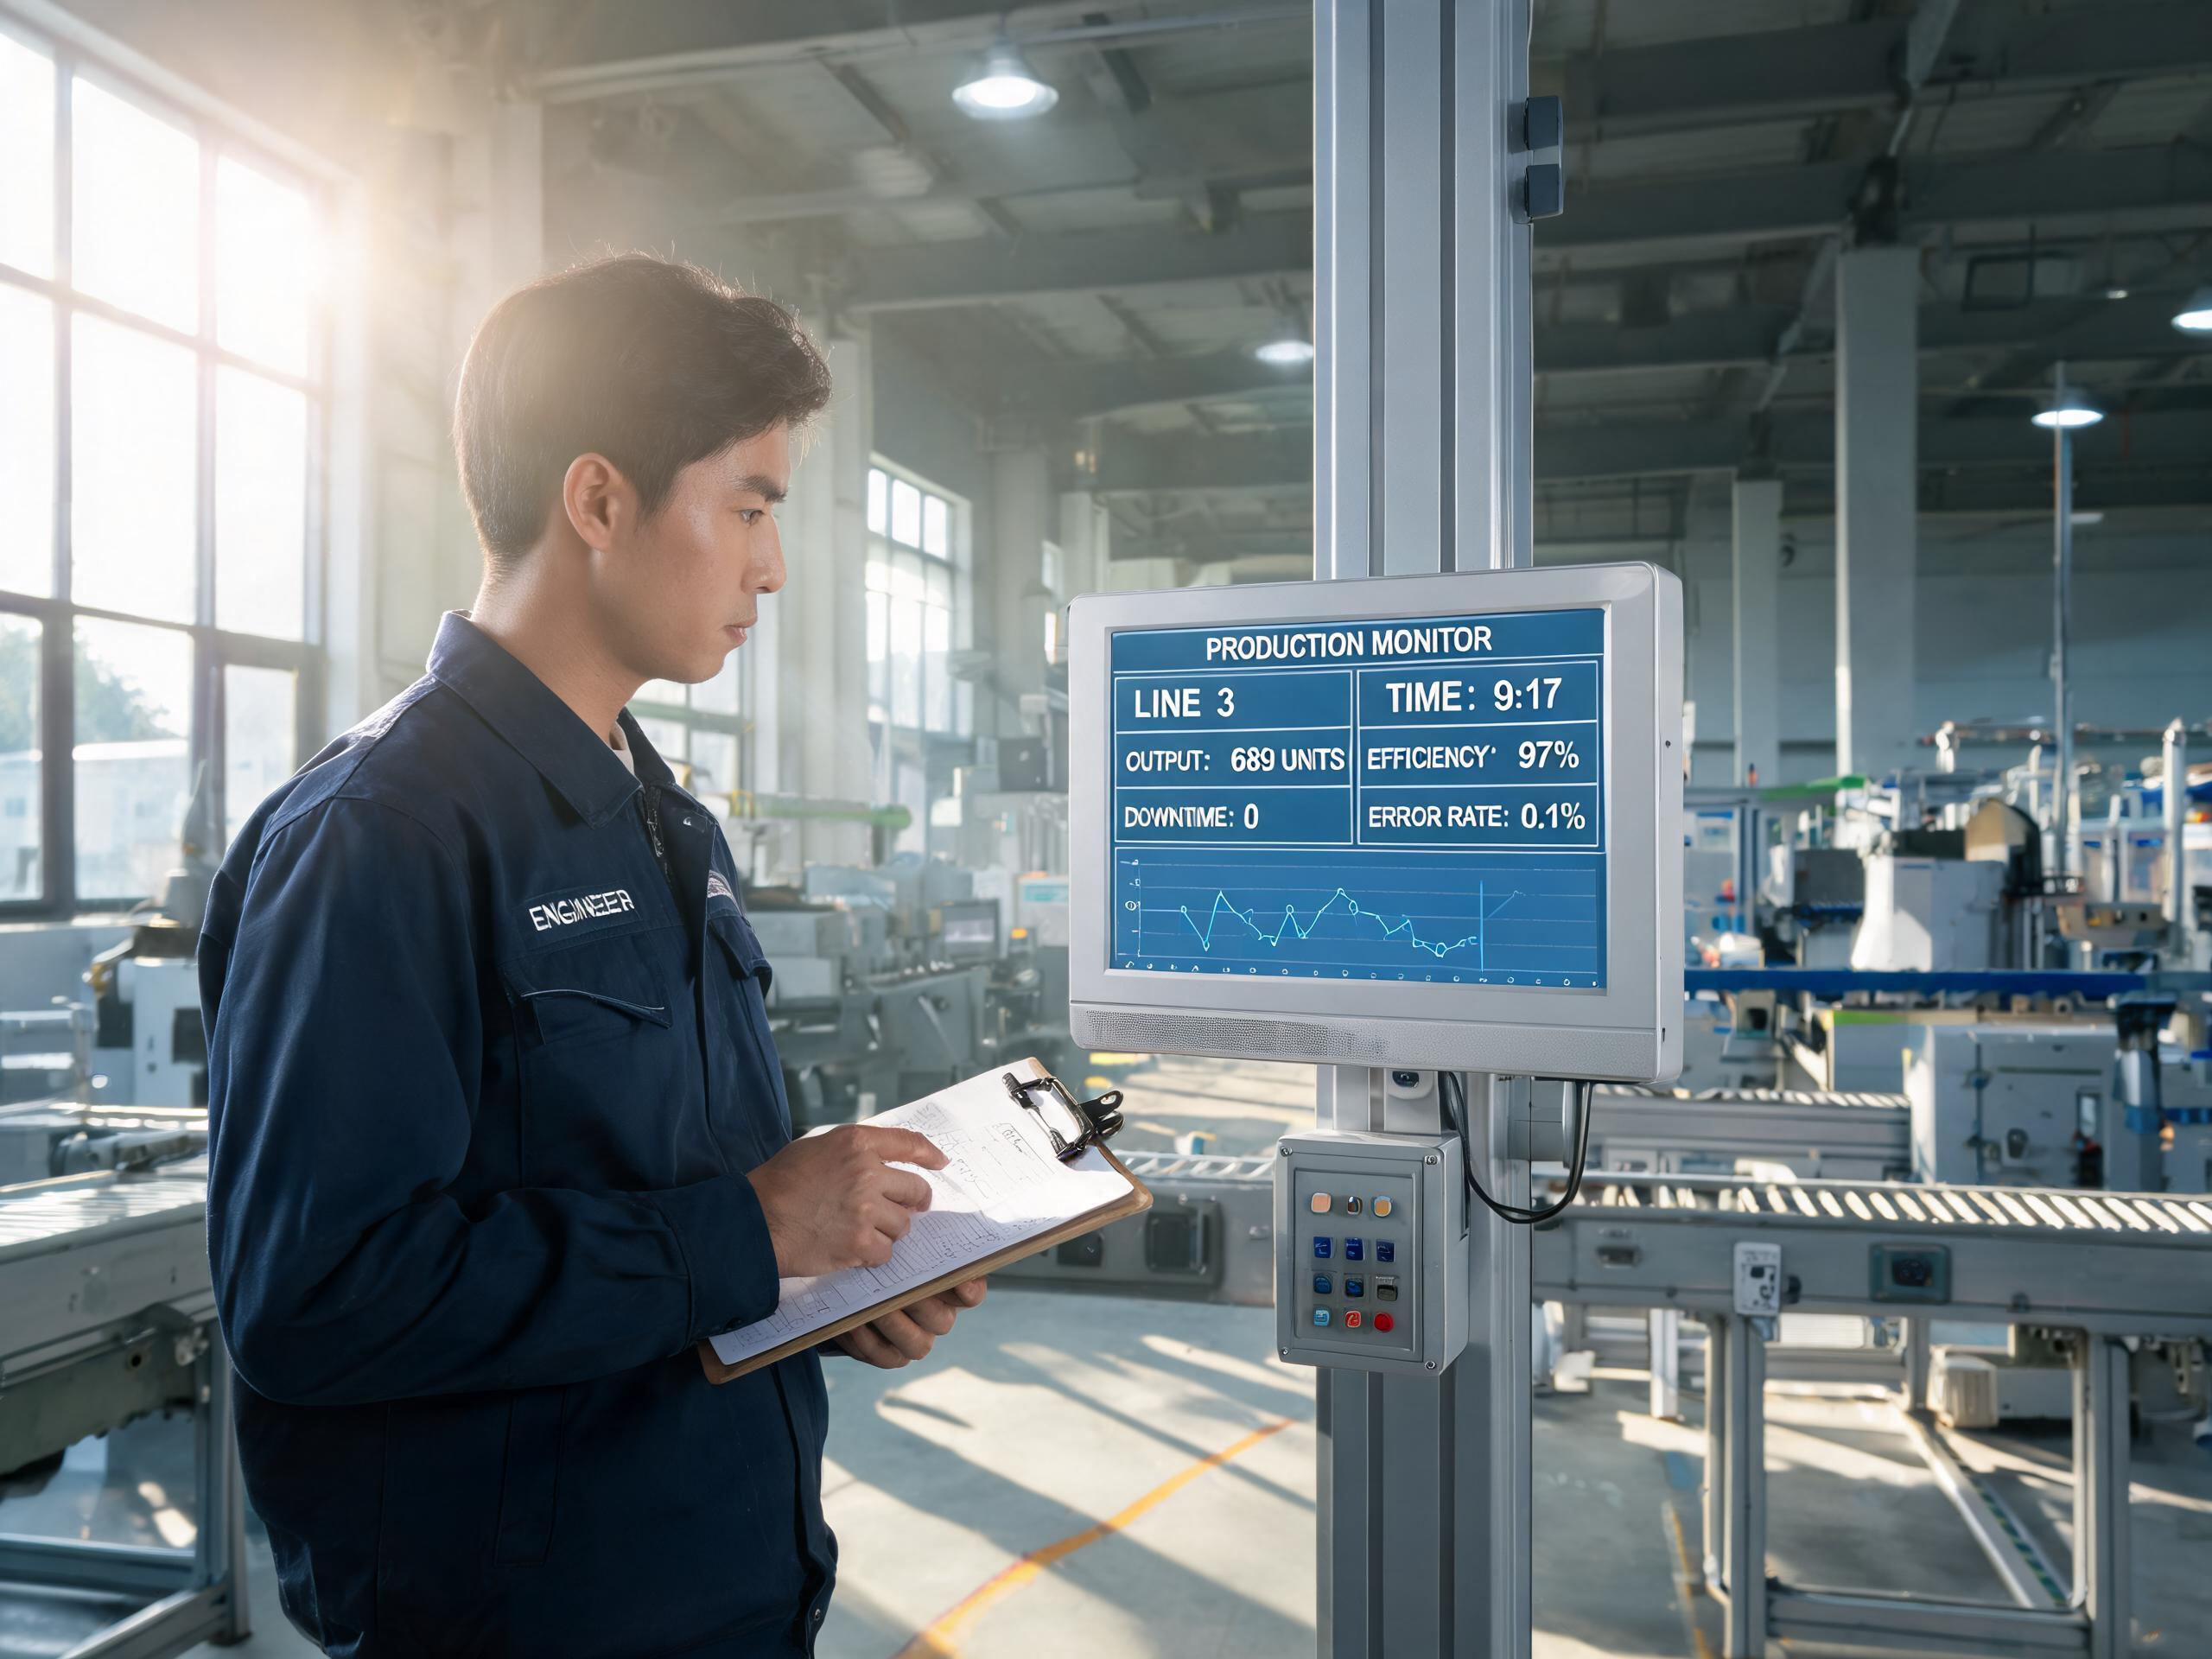
成本账上,同尺寸全贴合模组普遍比框贴贵 15% 到 40%,差距来自光学胶、真空贴合设备与更低良率。维修账同样要算,框贴的防护玻璃碎裂后能单独拆换,全贴合的玻璃、触控、面板粘成一体,摔一次往往整块更换。选型判据因此很清楚,户外、靠窗、强光直射、柜体空间紧张且操作频繁的工位,全贴合摊进三年停机账是划算的;室内中控、成本敏感、玻璃易被飞屑击中需要常换的场景,框贴加防眩处理反而务实。在全贴合机型的整机验证环节,控显科技把贴合强度与宽温、宽压、密封测试放在同一轮试验里完成,避免单看模组参数而忽视整机应力。
贴合工艺是参数表上看不到、装到现场却一眼看得出的差异。先确认工位的光照与安装边界,再决定为那层空气付不付费,比在亮度数字上反复加价更接近正确答案。