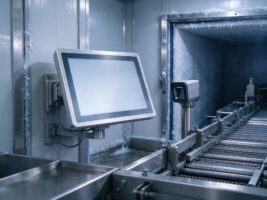
2026年度智能工厂梯度培育把中小厂改造切成基础级、先进级逐级递进,多地引导企业先从单点场景入手。工位终端是最常见的起点,连着工单下发与报工回传,改动小见效快,却也最容易在图纸冻结后被联调打回。
单点改造为什么从工位终端切入
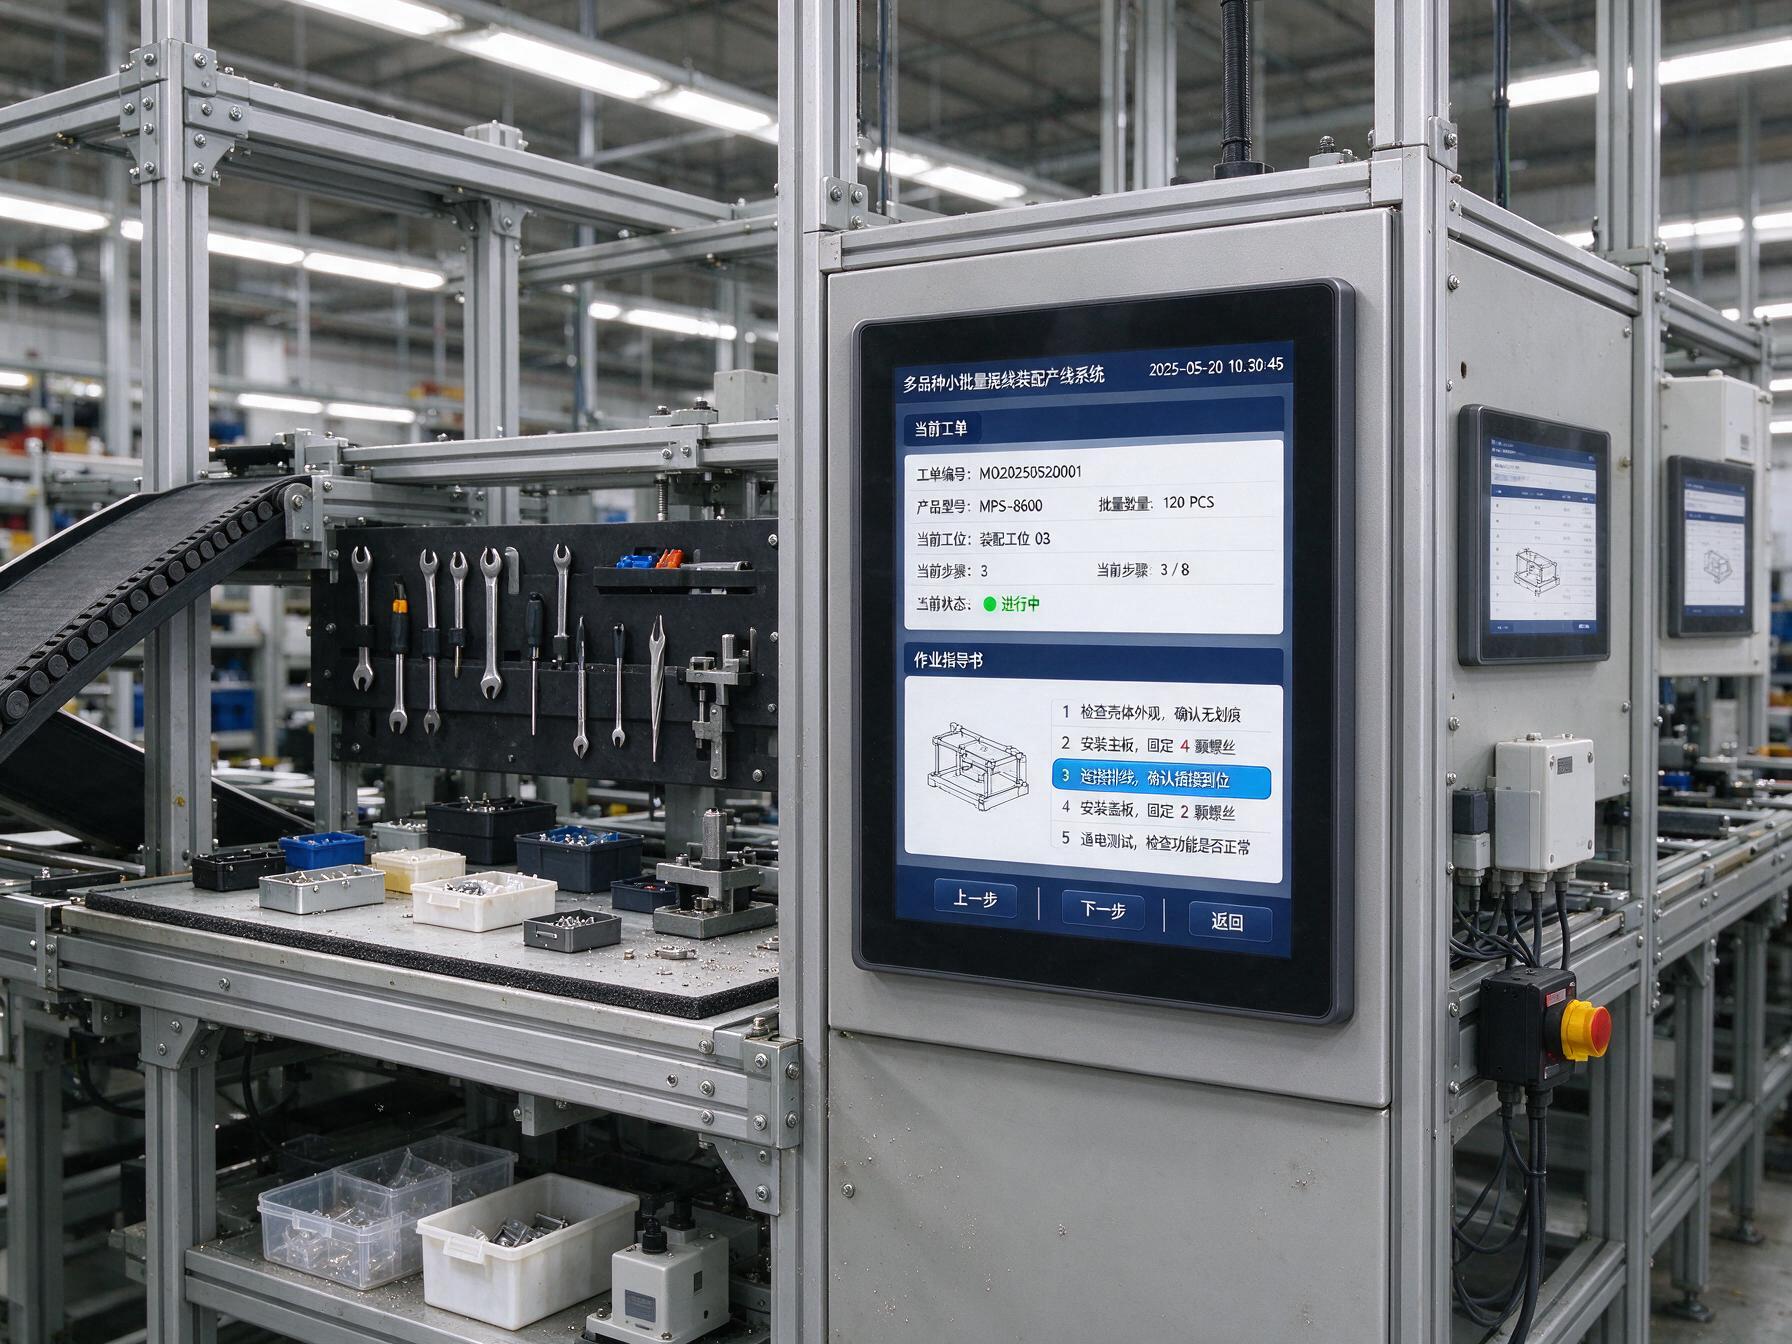
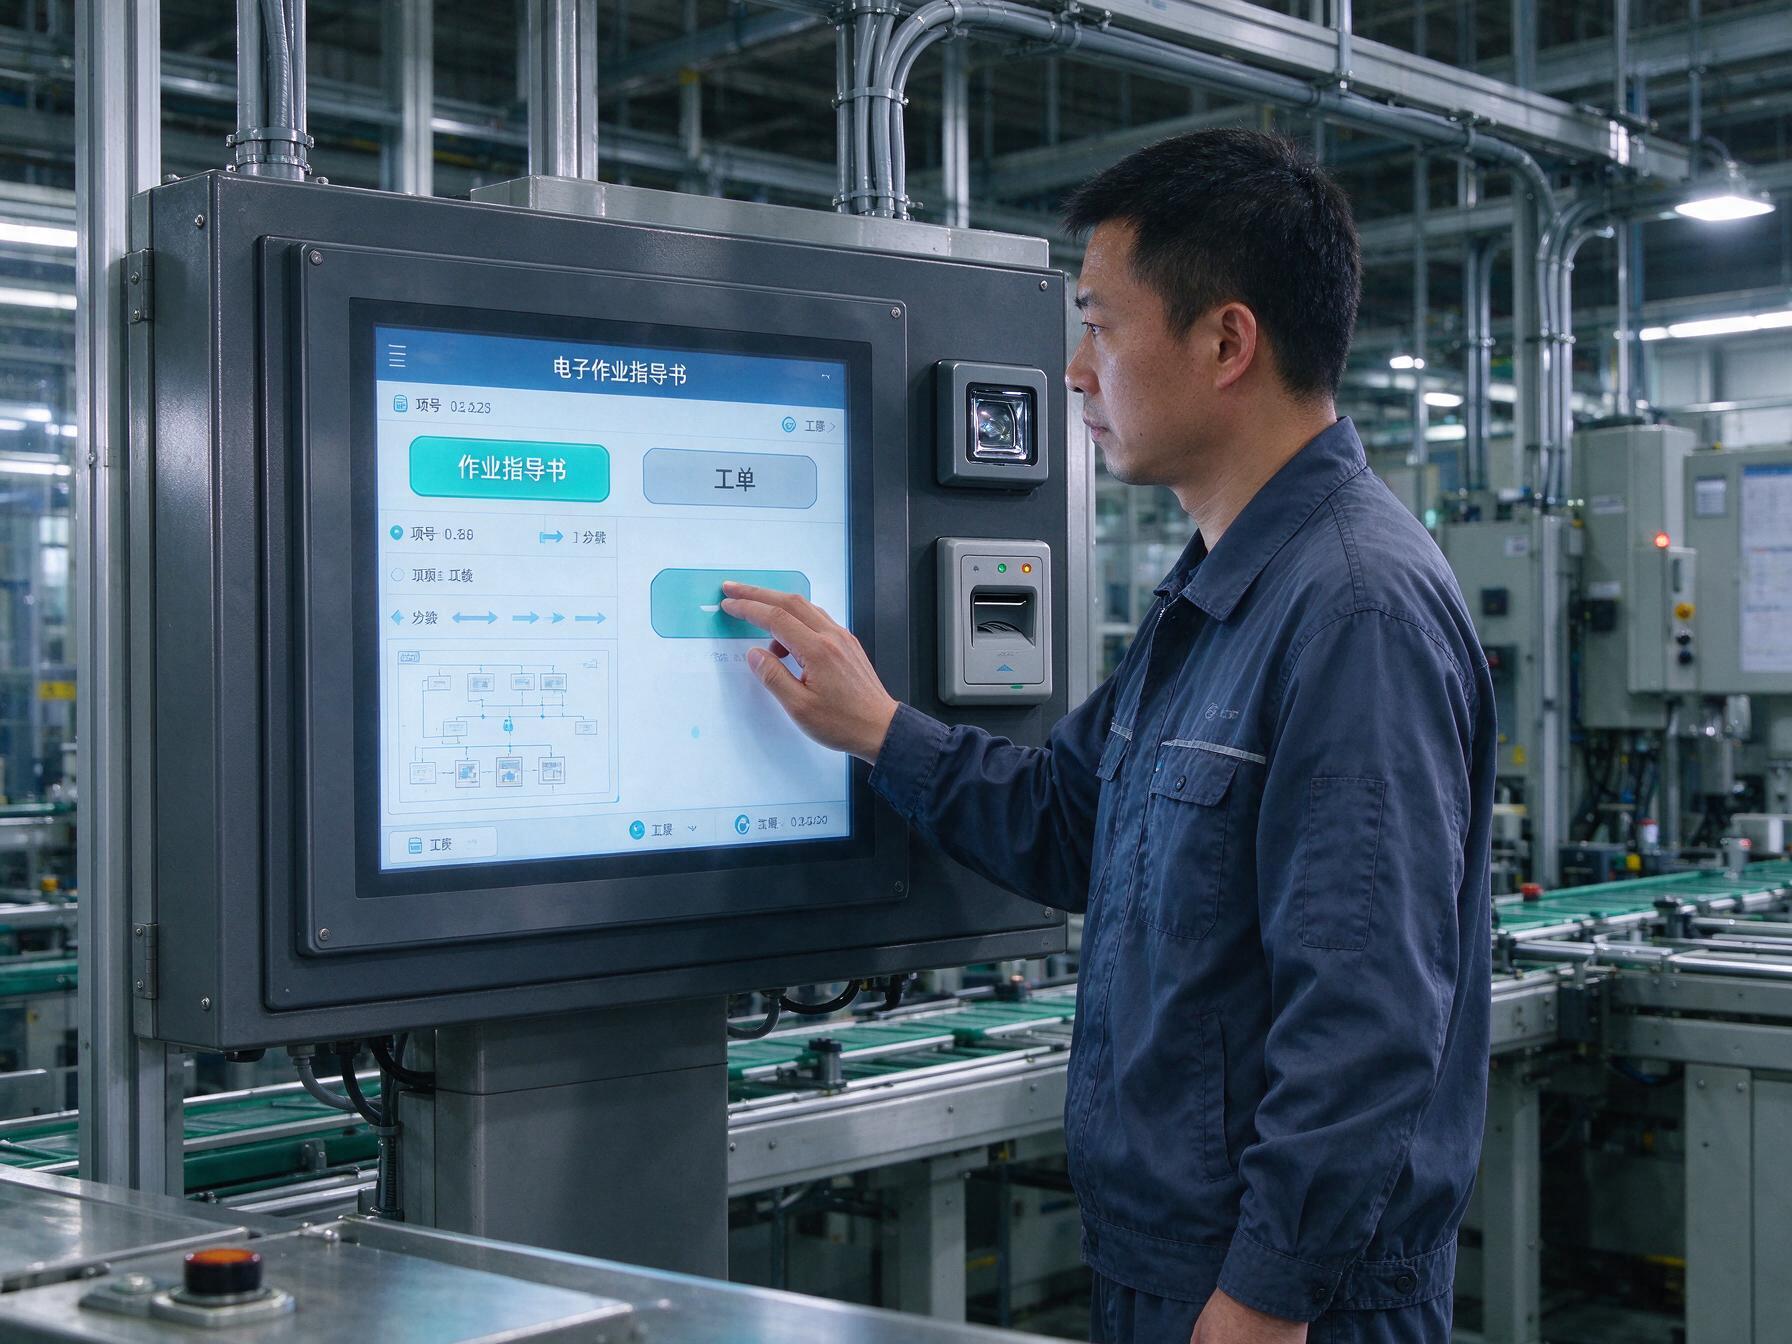
单点改造把风险收在一个工位里:先让一台终端跑通工单、作业指导书与报工入口,再向相邻工位复制。混线车间换产频繁,纸质工单每换一次都要重新打印张贴,工业级触控一体机靠后台下发切换版本。问题在于不少项目把这一步当成买屏,选完型号才核接口,等柜体开孔完成才发现脚位与图纸对不上。
工业级触控一体机的部署顺序是先把物理约束写清楚再谈参数:点位决定走线与视角,安装形态决定开孔与承重,接口定义决定外设能否接上,系统镜像决定工单切换是否顺畅。任何一层后置,返工都会压到联调,而联调窗口往往是项目最紧的一段。
点位与安装形态先于硬件参数定案
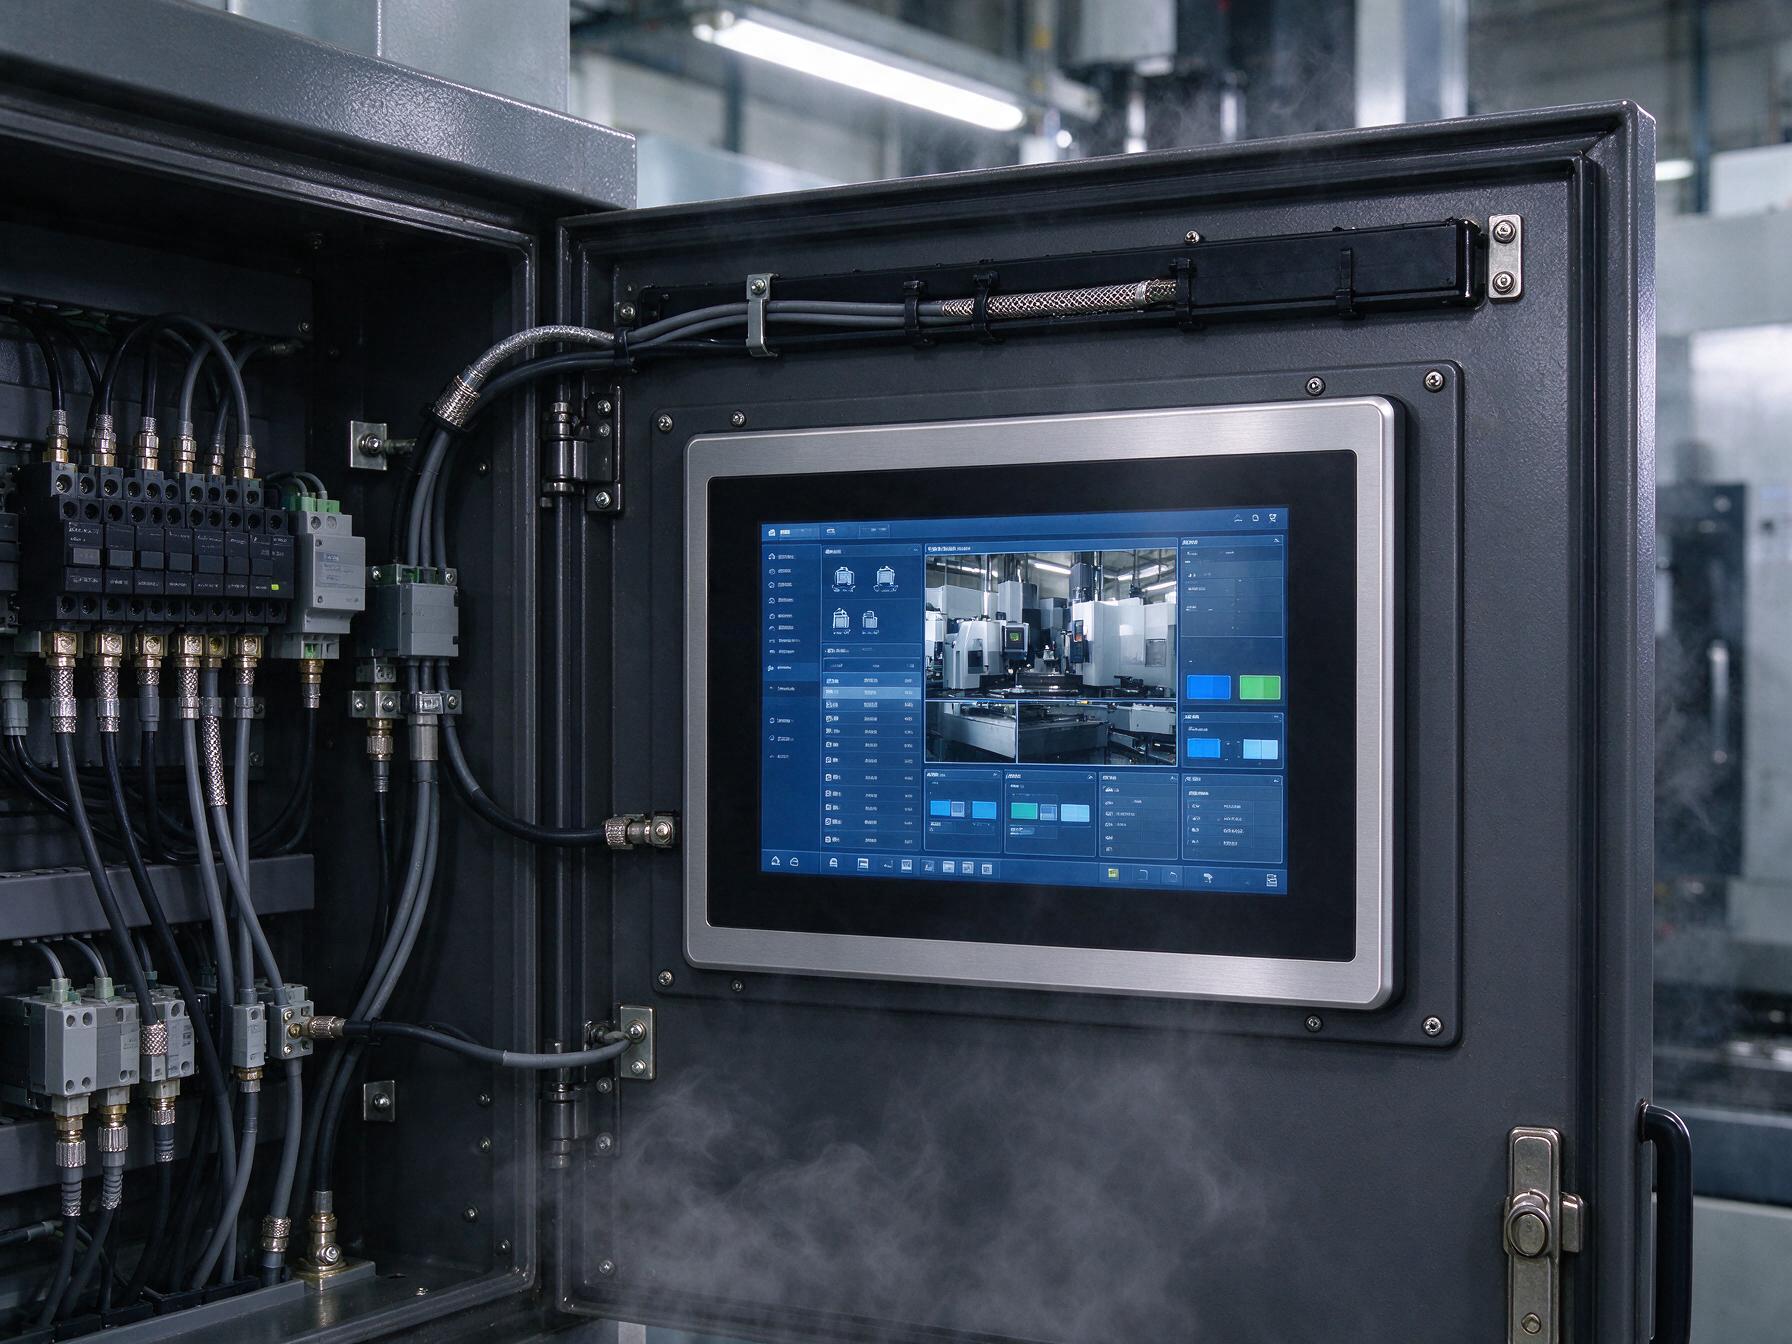
先按机床分布与操作动线定点位,再定安装形态。嵌入式机型要与柜门开孔图逐尺寸对账,悬臂与壁挂点位复核承重和线缆弯曲半径。在柔性工位改造的梳理上,控显科技把点位与安装放在选型之前确认,避免同批设备开孔不统一而无法互换备件。
环境档位接着定:粉尘油雾工位看前面板防护等级与无风扇密闭结构,变频器密集区核对静电、群脉冲、浪涌等抗扰项目,供电波动大的产线优先宽压输入。这些是换线季能否连续运行的门槛。
接口与脚位定义写进需求表,而不是只写数量
工业级触控一体机的接口对账是返工最集中的一层。触控通道优选免驱连接,扫码模块、称重仪表、读卡器分别预留串口与网口;更关键的是把每个接口的脚位定义与电平标准写进需求表,而不只写数量。脚位与图纸不符时项目会停在调试阶段,这类返工与屏幕性能无关。
还要留余量。混线产线后续常加装安灯、相机或第二个扫码模块,初期按当前需求卡死接口数量,半年后就得重新开孔布线。预留一两路备用接口,成本远低于二次改造。
统一镜像与工单下发要在批量铺开前跑通
系统层要统一镜像与版本下发。同批工位灌同一套镜像,驱动、触控校准与开机自启一致,换产时后台一键切换工单,不必逐台操作。在嵌入式安装的适配里,控显P1A嵌入式多功能工业触摸一体机把开孔尺寸与接口布局随镜像一并固化,批量替换时备件不必逐台重调。
还要验证与上层系统的对接。工单下发、报工回传、异常呼叫是三条不同方向的数据流,部署阶段用一台样机跑通再批量铺开,比上线后逐台排查省得多,样机试运行最好覆盖一次完整换线。
验收条款要把现场工况写成可执行动作
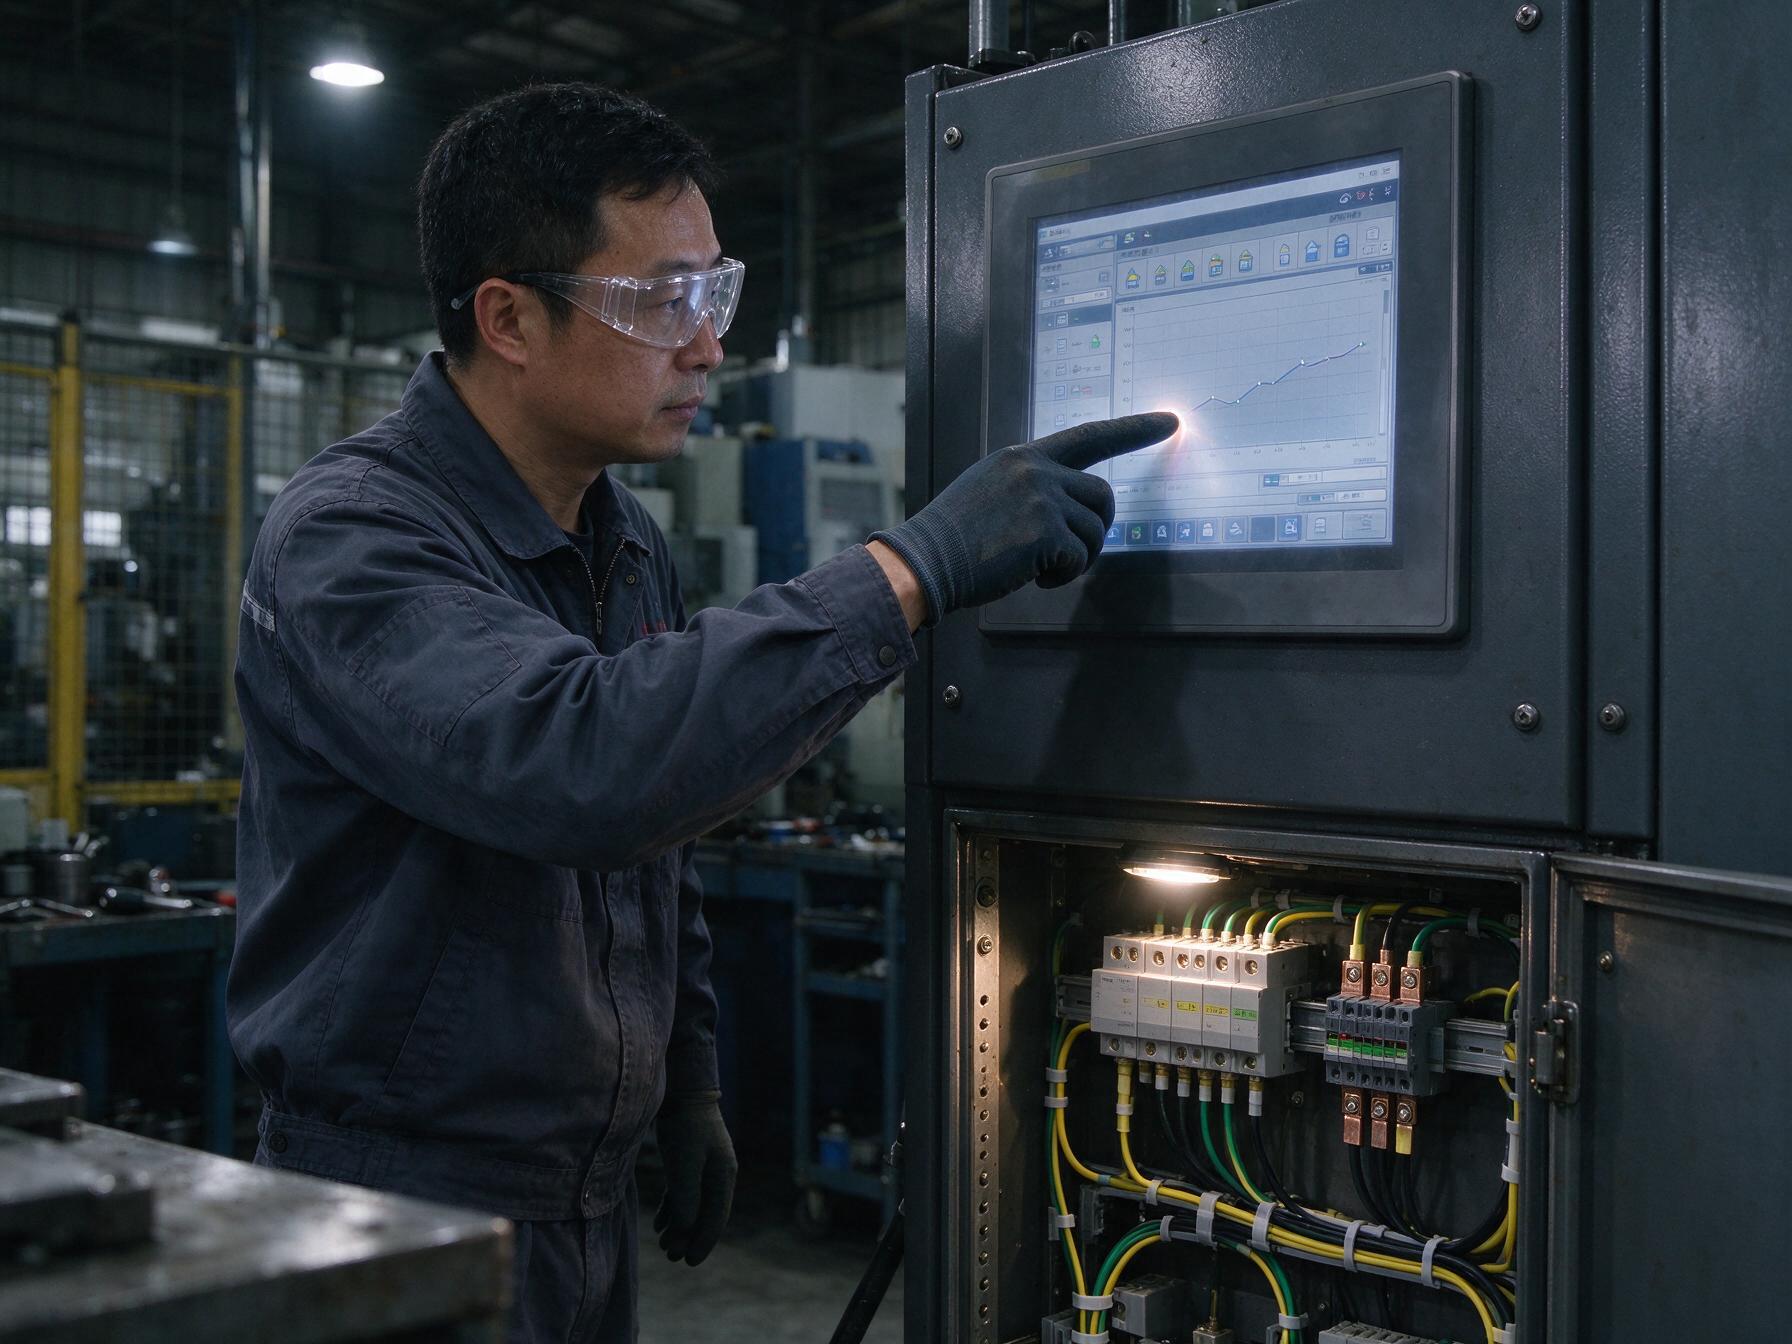
工业级触控一体机的验收条款要把现场工况写成可执行动作,而不只是收一张证书。戴手套连续点按、湿手擦拭后的触控响应、换线高峰的并发报工延迟,都应在现场复现。防护等级与抗扰度按对应标准核对报告,开孔与安装件按图纸逐项点验。
顺序倒过来会拉长联调期;按顺序走,风险分散在方案阶段。单点改造的价值正在这里:一处工位跑通就能复制到全线,前提是每步留下可复用的口径。
梯度培育给的是方向,不是施工顺序。工位终端看着只是小环节,却把安装、接口、系统与验收四层压在同一台设备上。先定顺序再选型号,改造才不会在联调阶段回到起点。