中国新闻网10月20日报道,工信部将梯度培育智能工厂、创新发展智能装备。产线数字化越深入,工位终端越不能按一张配置单统采。工控一体机触控屏看似只是电容或电阻的选项,实际会改变采购、维护和停机三笔成本。
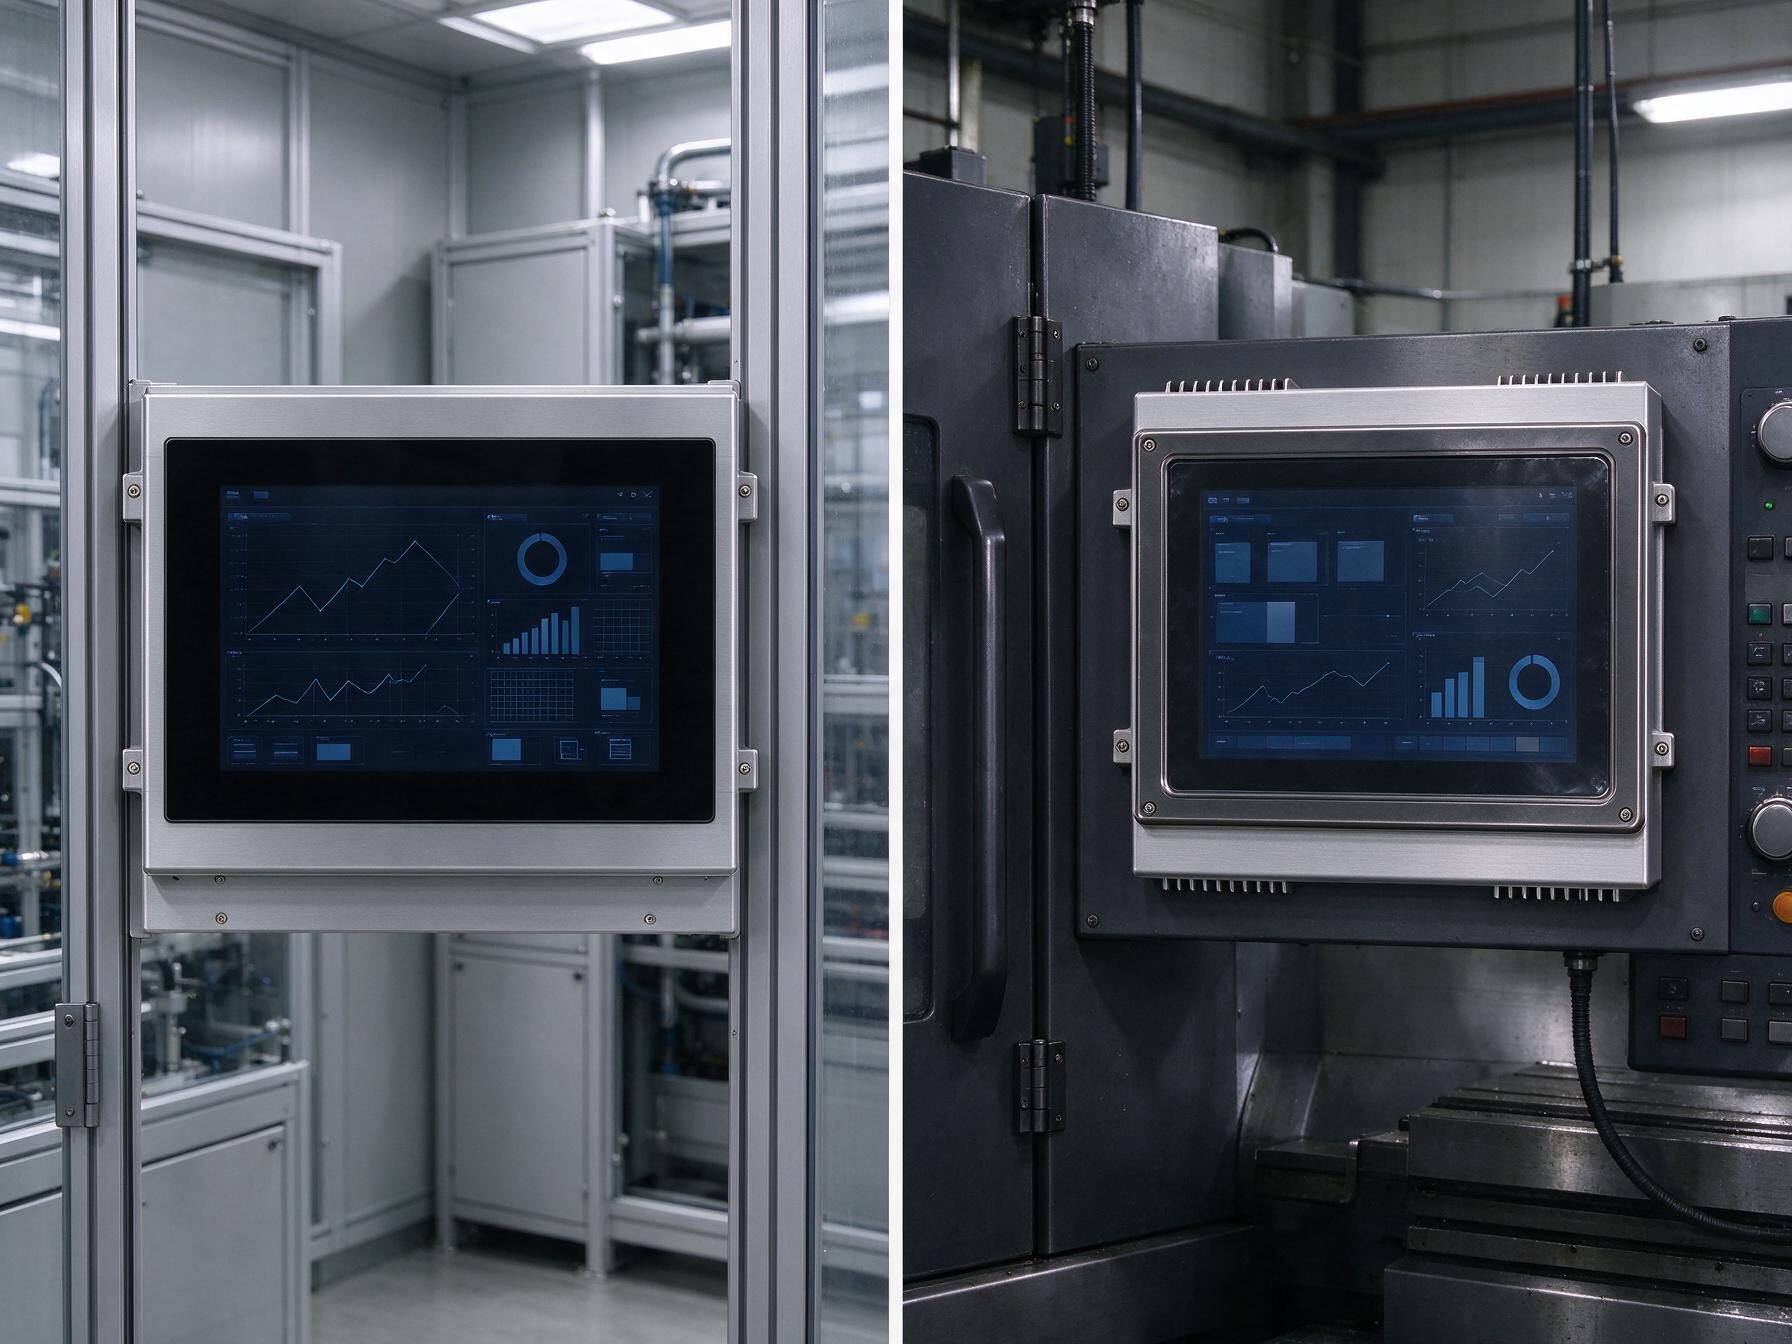
采购账不只是一块屏的差价,驱动与结构也在其中
电容触控依靠电场变化定位,适合滑动、缩放和多点手势;电阻触控靠导电膜受压接触,手套和无源触控笔都能触发,单点操作更直接。前者要核手套模式、湿手算法与抗干扰调校,后者要核按压力度、膜层寿命和校准周期。
采购账还包括驱动适配、面板开孔、软件界面和样机验证。需要缩放图形的终端选电阻屏,会增加操作工时。在路线与工况匹配上,控显科技按手套、液体飞溅和清洁方式验证配置,并核对触控通道与整机接口。
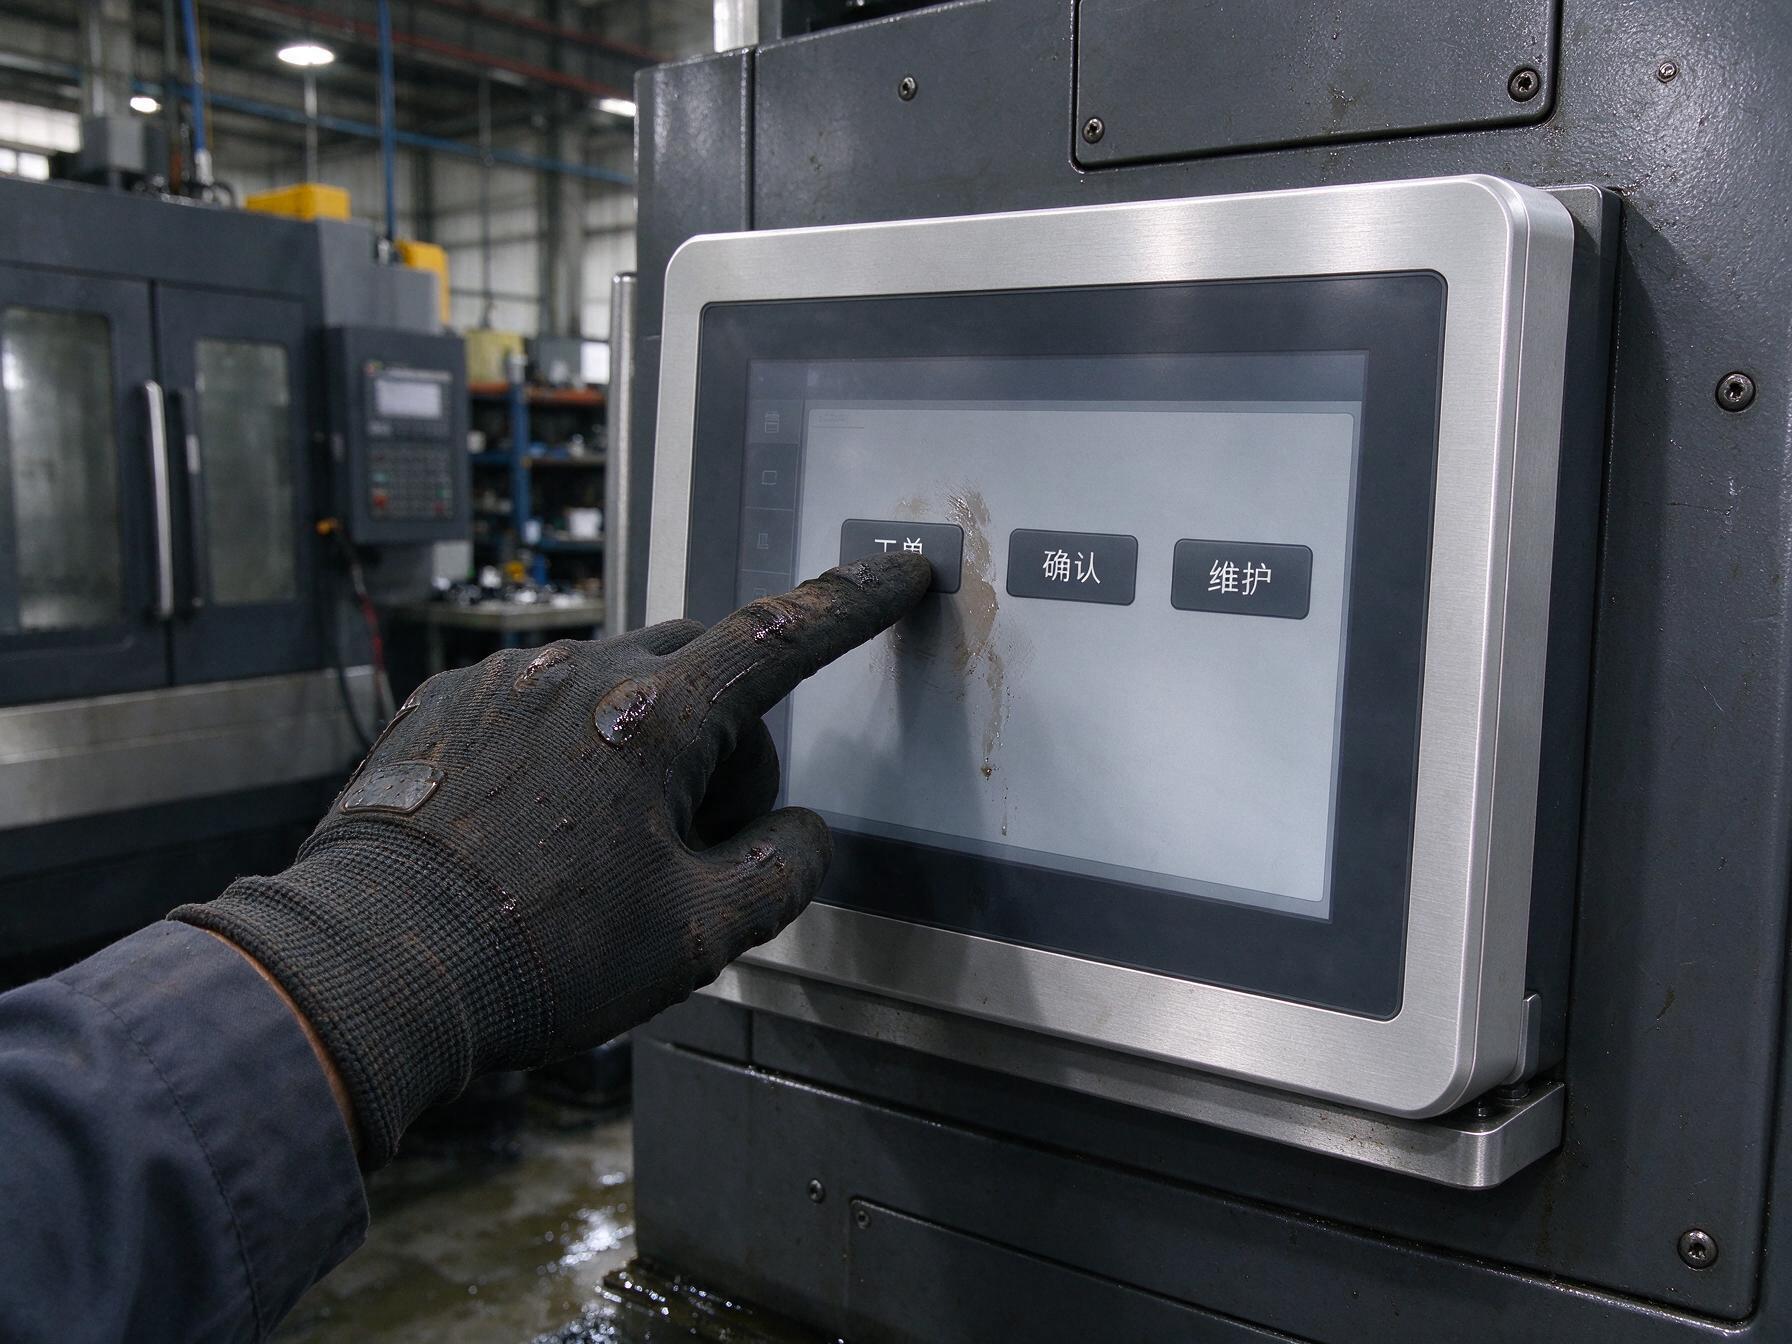
维护账藏在手套油污里,也藏在每次校准和清洁里
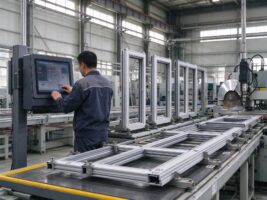
10月28日搜狐发布的选型资料,把手套、液体干扰和多点操作列为判断条件。机加工、注塑工位常有防割手套与切削液,普通电容方案可能漏触或误触。电阻方案不依赖人体导电,高频按压却会磨损膜层,漂移后还要校准。
工控一体机触控屏的维护账要按动作记录。每天擦屏几次、是否停线、多久校准、异常后谁补录,都能折算工时。电容玻璃破损后的更换边界要确认,电阻膜层要看备件是否通用,全贴合结构还须问清返修范围。
停机账要回到工位节拍,误触与换件都不能漏算
三年总账可拆成采购摊销、清洁校准、误触返工、停机等待和备件占用。误触若发生在工单确认或批次切换节点,可能带来记录回退与追溯返工。换件若必须整屏返厂,停机还受物流和排期影响;统一开孔、接口和安装件,才能用备机缩短等待。
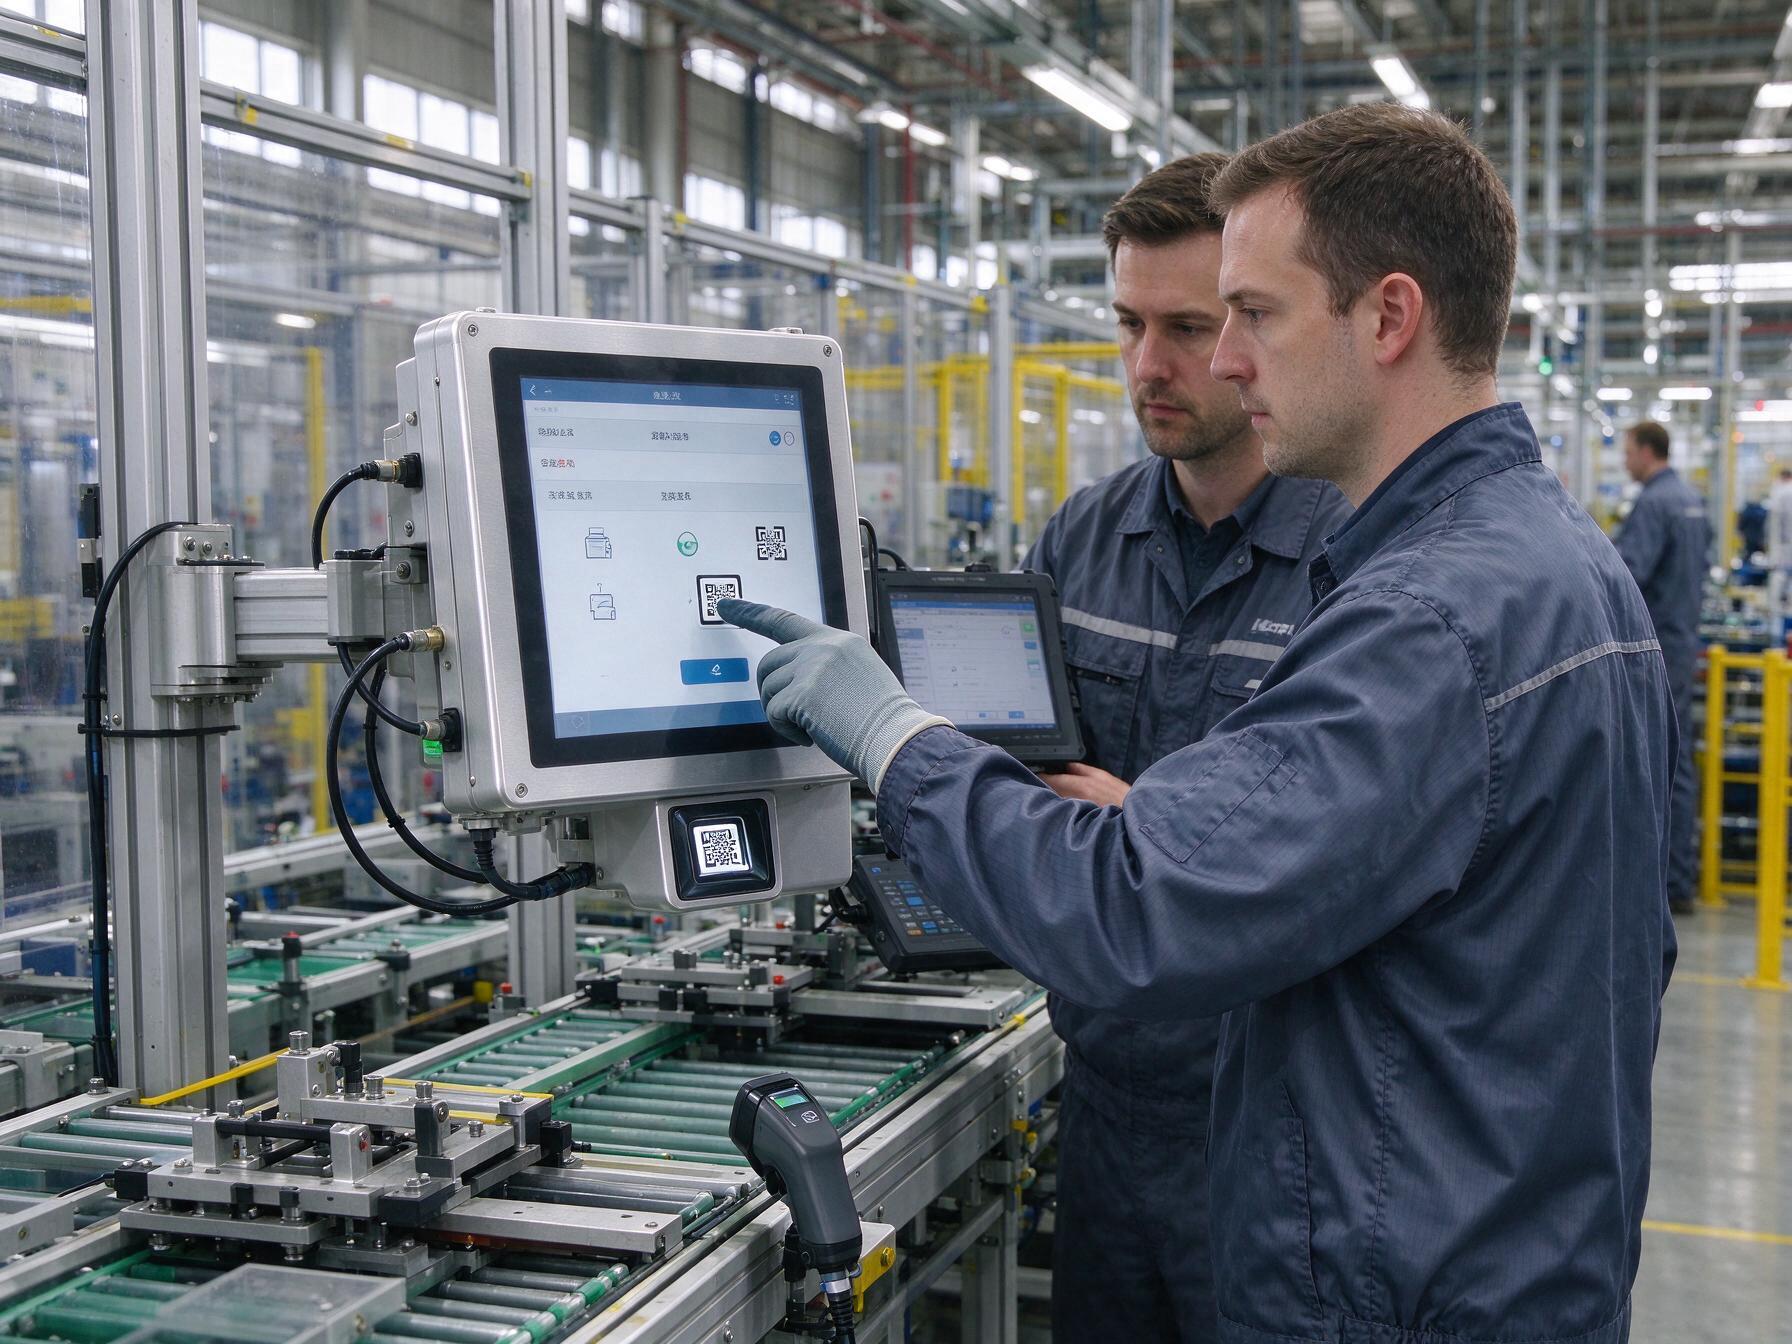
在扫码报工与工单切换并存的固定工位,控显P2A二维码扫描多功能MES工位一体机可按嵌入、壁挂或悬臂等安装方式归置采集动作,减少临时转接。触控路线仍要单独验证,外设集成不能替代手套、湿手和连续按压测试。
验收数据应对应成本项。防护可参照GB/T 4208核对报告部位和安装边界,抗扰度可按GB/T 17626系列核查条件,但都不能替代现场触控实测。保留手套点按、清洁后操作和换班高峰记录,才能把问题分进正确账项。
按工况分道验收,三条判据把路线收敛到现场
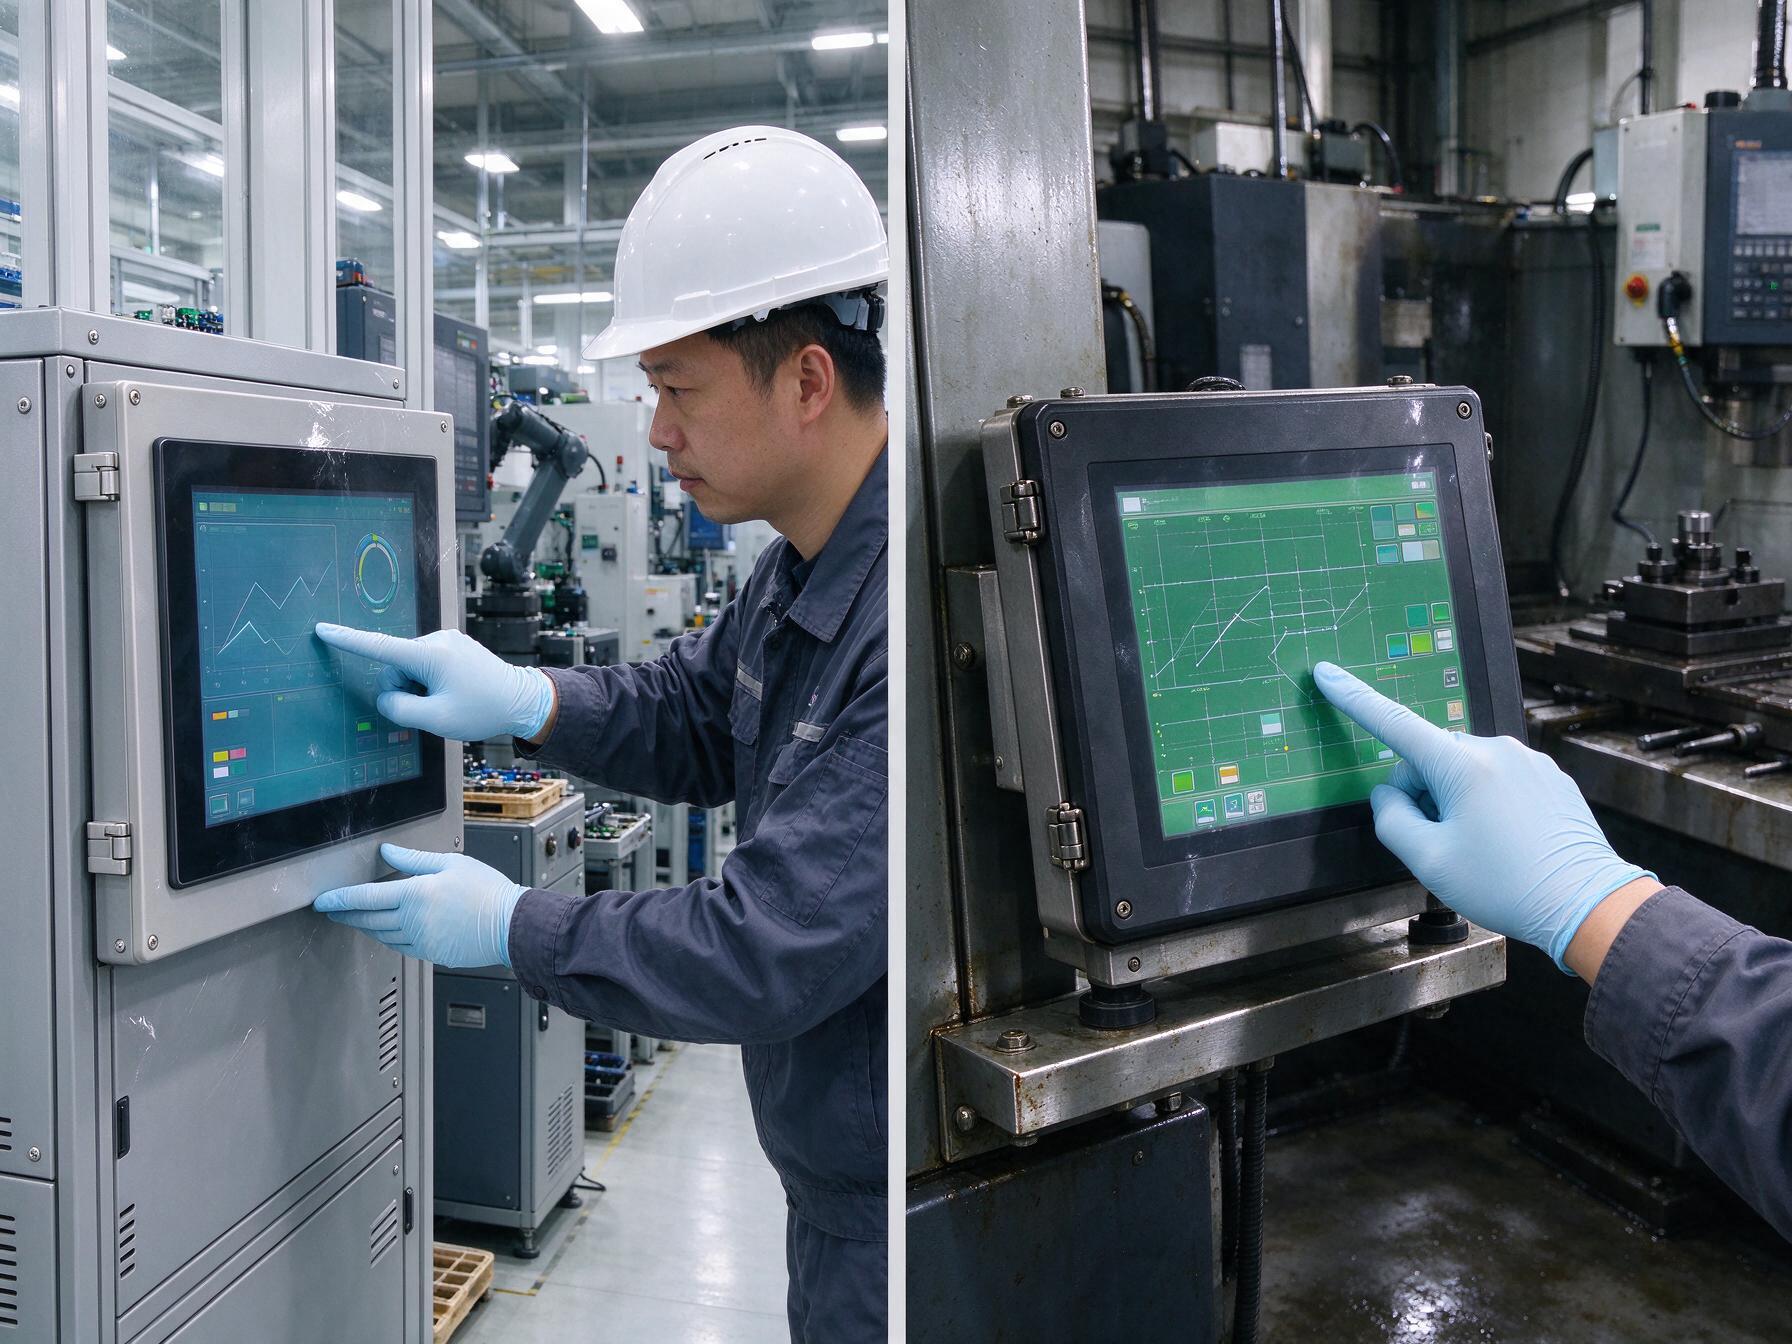
判据先看操作介质。厚手套、触控笔和油污并存且只需单点确认时,优先验证电阻路线;洁净装配、图纸缩放和多窗口操作较多时,优先验证电容路线。兼顾玻璃面板与湿手手套的点位,要用真实手套和现场液体测试专用驱动模式。
判据再看动作频率。高频固定按钮工位重点测电阻屏按压寿命与漂移,高频滑动工位重点测电容屏响应和表面磨损。抽取代表点位连续点按五十次,清洁后立即复测,再跨换班观察误触、漏触和延迟。工控一体机触控屏通过后,才进入同工况批量复制。
判据最后落在备件与总账。混合路线并非管理失控,前提是开孔、安装件、系统镜像和线缆尽量归一,并分别留存故障记录。采购应比较同一工位的三年费用,而非横排不同场景的单价。路线服从动作,验收覆盖工况,备件对应停机边界。
智能工位不要求所有点位采用同一种触控技术,工控一体机触控屏的电容与电阻路线各有边界。先用样机数据划清工况,再按总成本组织采购和备件,才能让终端升级服务连续生产。