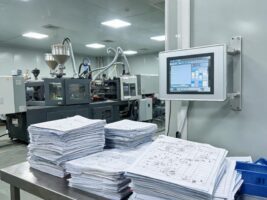
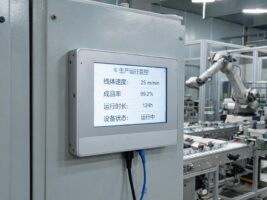
很多采购在选15.6寸工业显示器时,最直接的反应是分辨率越高越好——既然2K和4K都普及了,1080P是不是该淘汰了?但在车间里,这个逻辑经常适得其反:多花的钱没换来更好的使用体验,反而因为显卡负担、接口兼容、散热压力等问题多了一堆麻烦。行业里对现场显示终端的讨论,正在从参数表上的数字比拼转向工况适配的精细化选型,分辨率恰恰是最先需要冷静看待的指标。
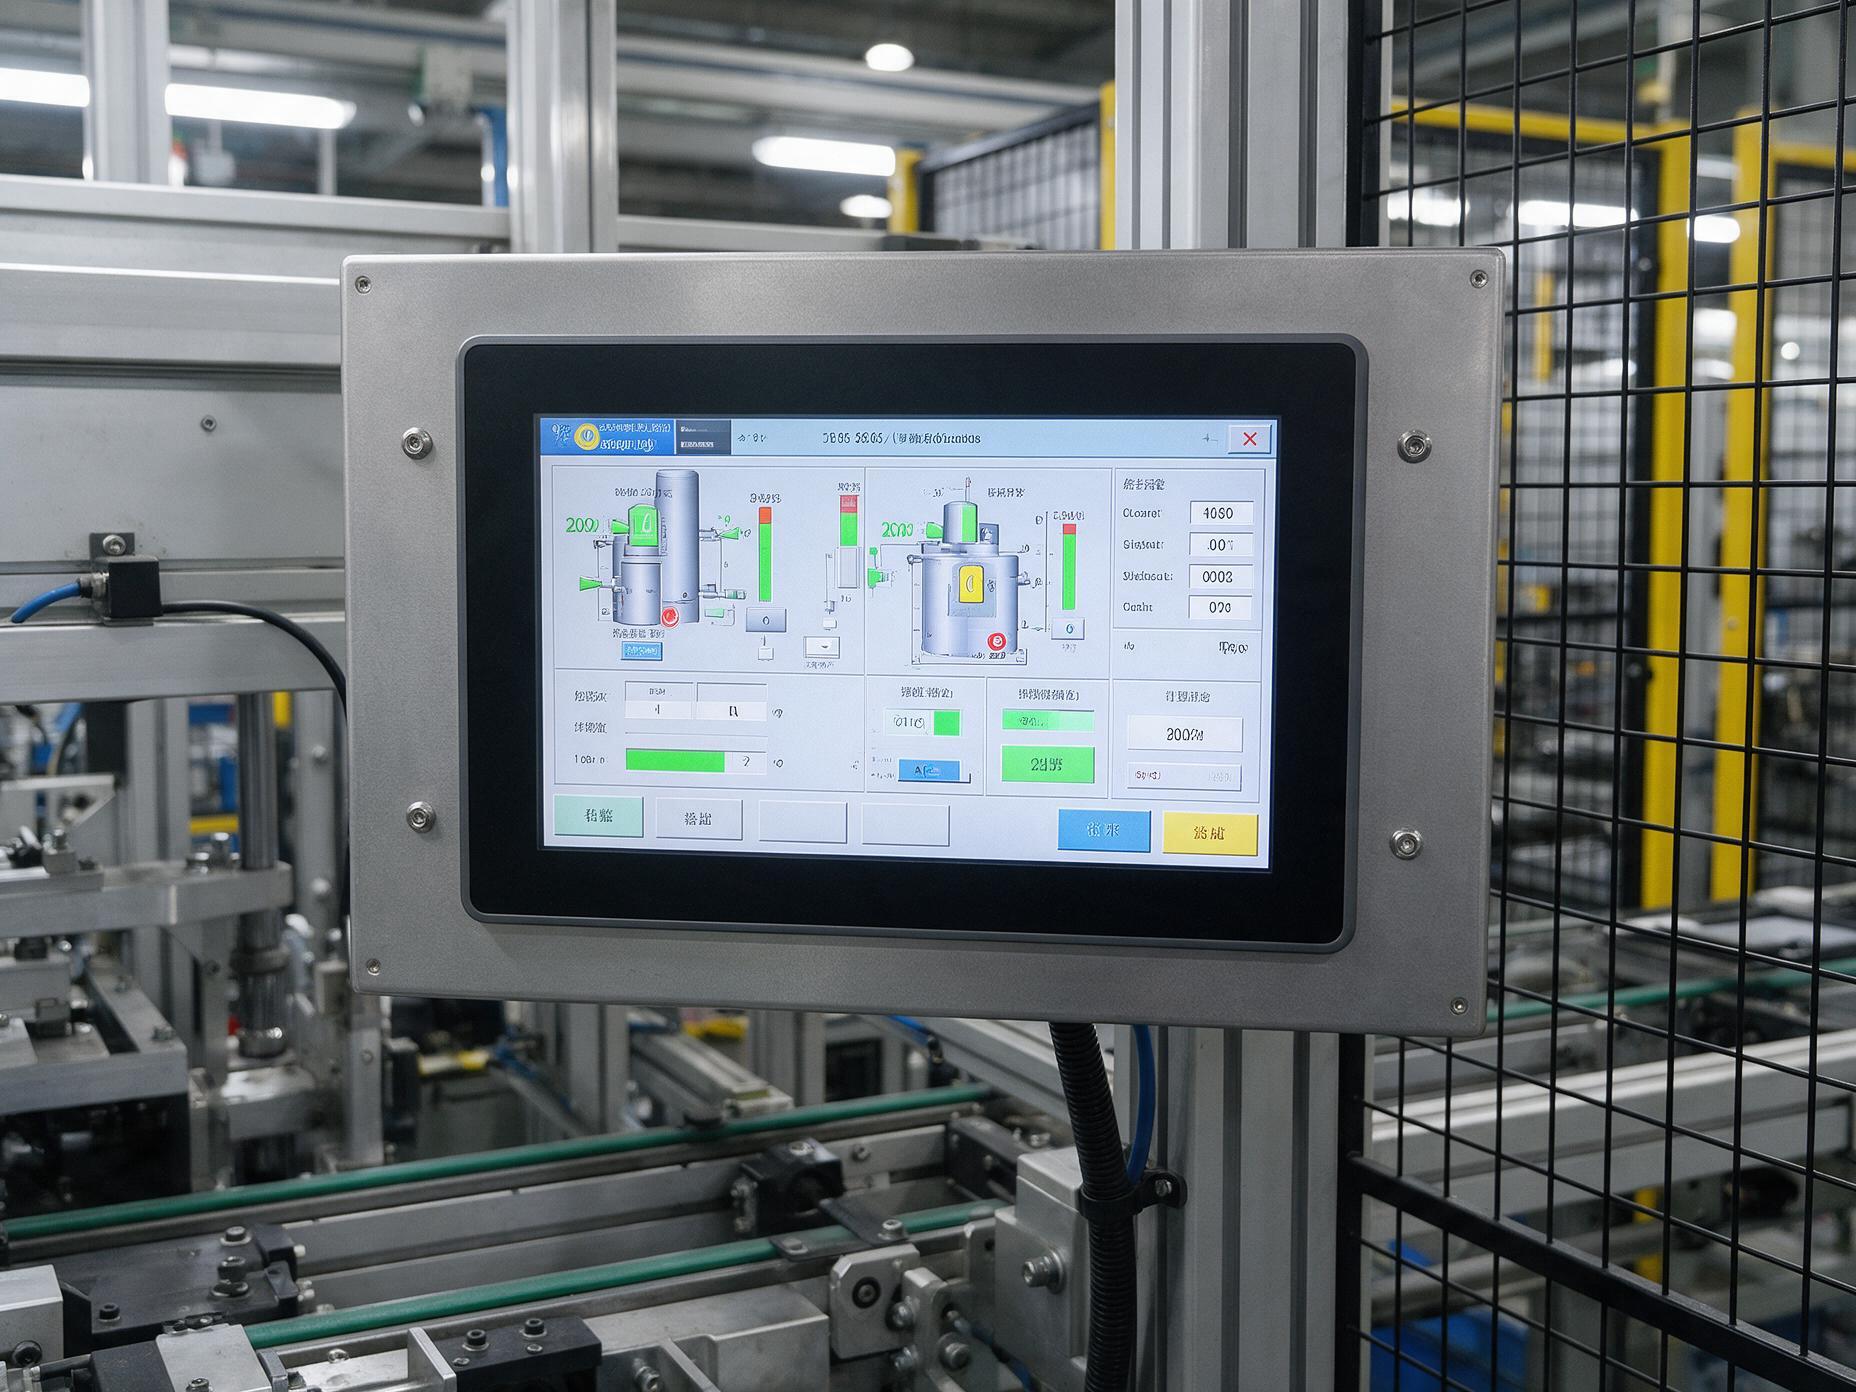
分辨率不是越高越好,先看操作距离
15.6寸面板上,1080P的像素密度已经接近肉眼在常规工位距离下的分辨极限。操作工站在六十到八十厘米外查看设备状态、工艺参数和报警信息,1080P和2K之间的清晰度差异几乎察觉不到,但2K带来的额外成本和资源消耗却是实打实的:更高分辨率需要更宽的信号带宽,对线缆和接口的要求更严格;嵌入式主机的显卡负载上升,在长时间运行中可能增加功耗和发热量。
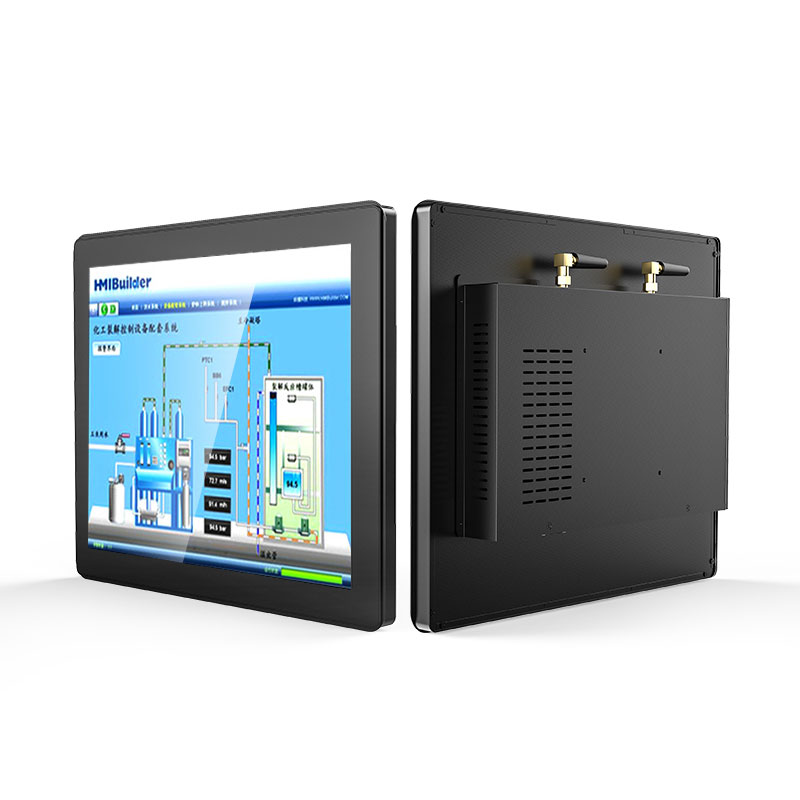
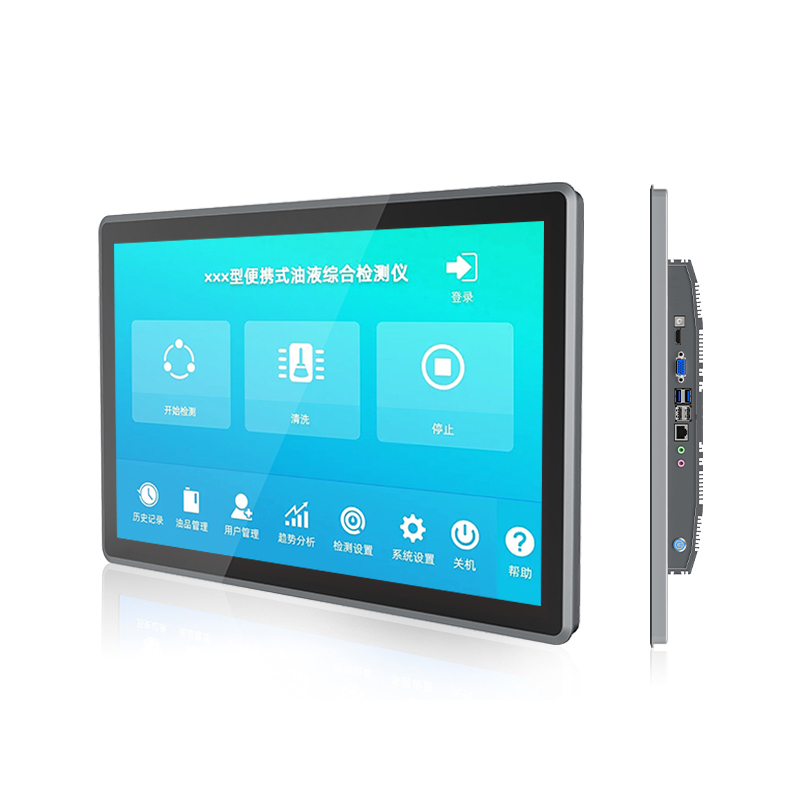
只有机器视觉检测、高清视频监控等少数工况,才真正需要2K甚至更高分辨率来展示图像细节。对于绝大多数看参数、做判断、录工单的产线工位来说,1080P是性价比和可靠性最平衡的选择。针对产线改造场景,控显G2A嵌入式工控一体机在15.6寸面板上就搭配1080P分辨率与全封闭无风扇结构,把工况适配而非参数堆砌放在选型优先位置。选型时应该先问清楚这块屏幕在工位上具体显示什么内容、操作工站在多远看,而不是拿到参数表就冲着最大的数字下单。
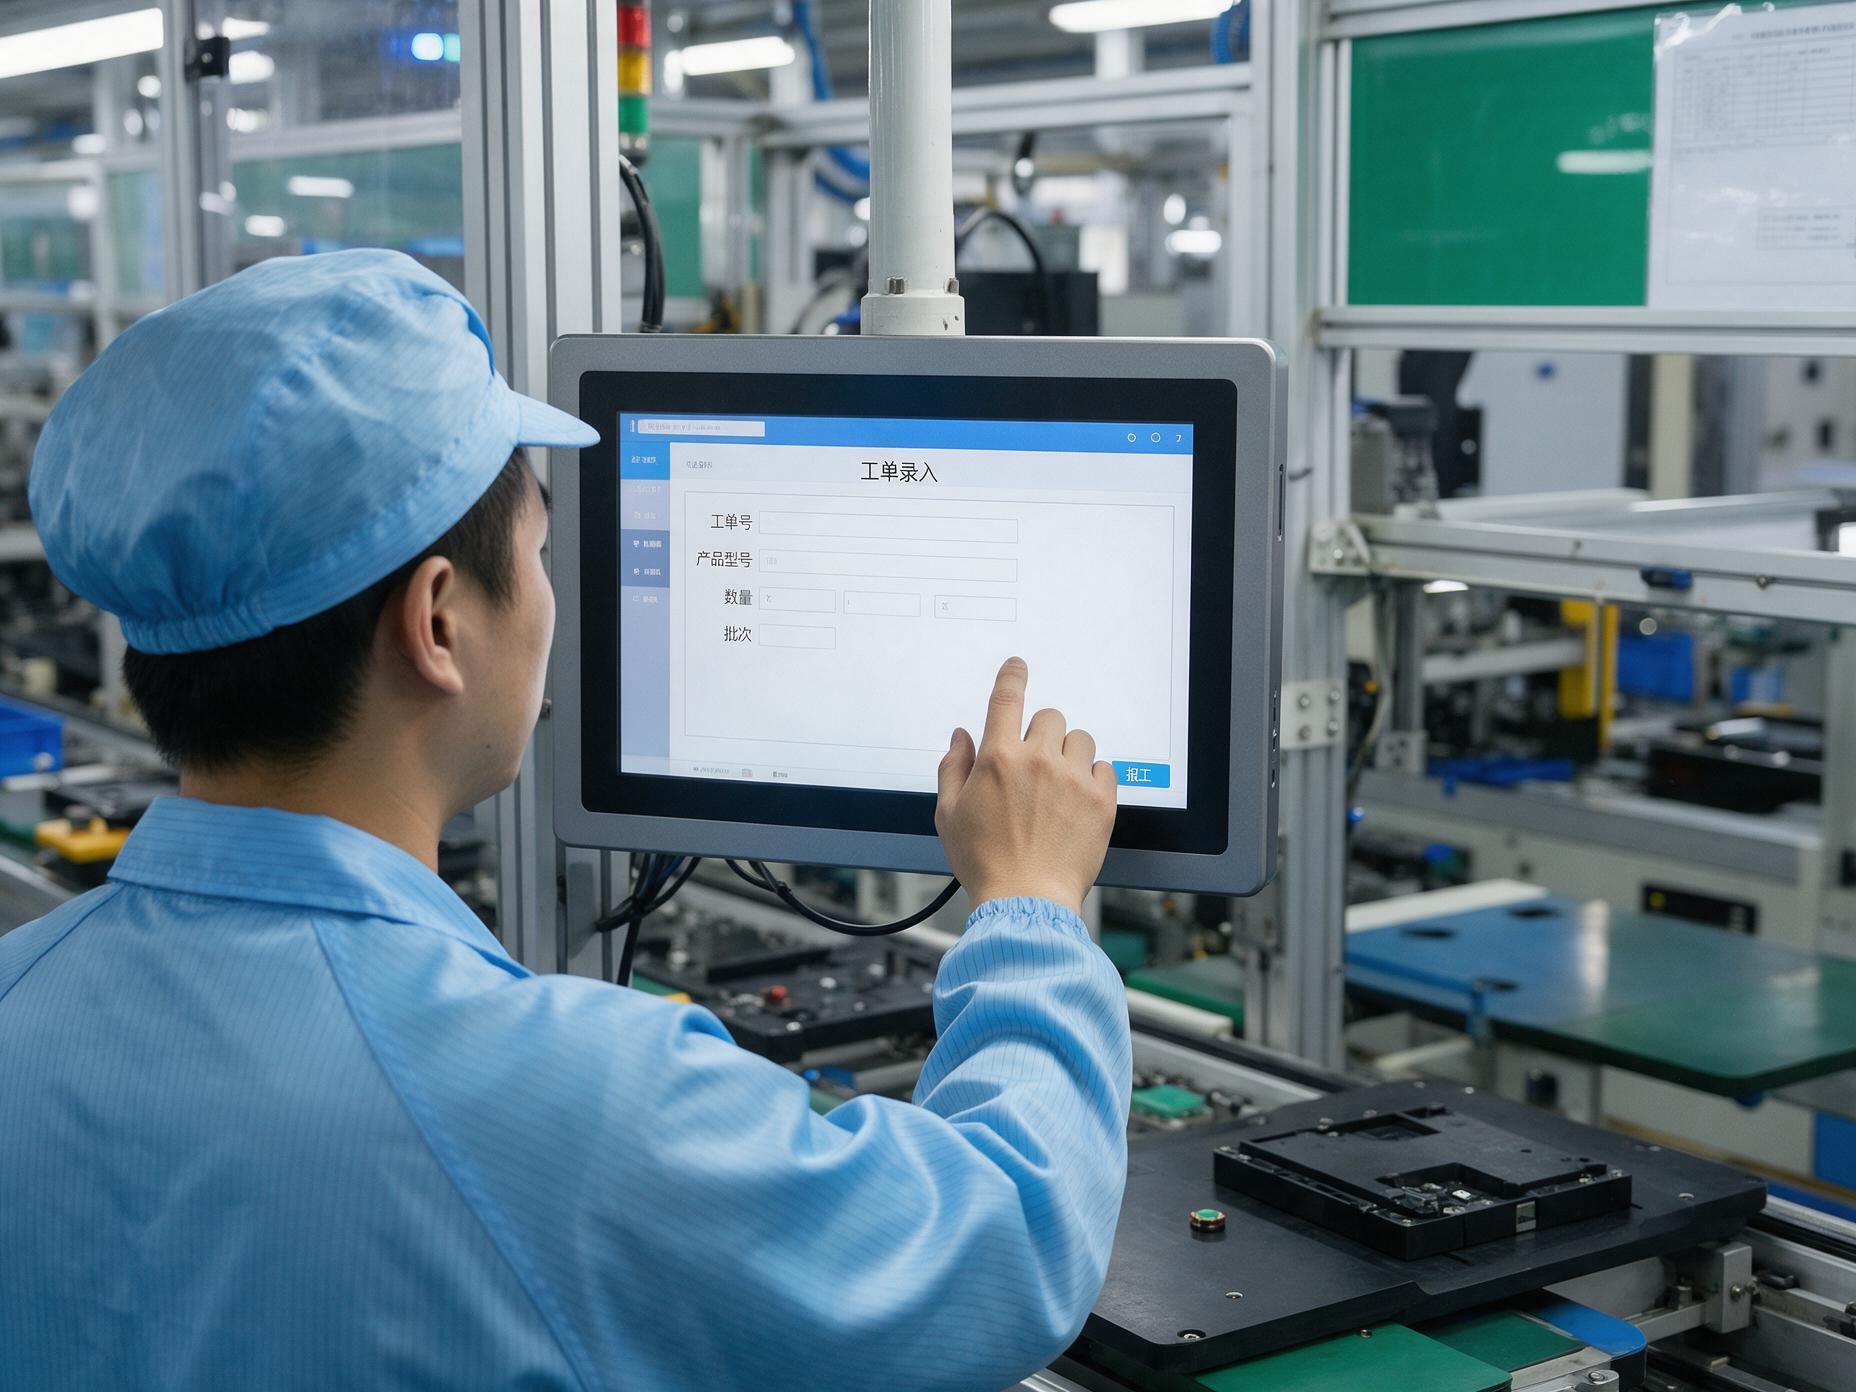
触控精度和亮度,比分辨率更影响产线效率
15.6寸屏幕在车间里最常见的故障,不是分辨率不够,而是触控漂移和画面看不清。变频器和伺服驱动器启停时产生的电磁脉冲,会让普通触控IC出现点位偏移——操作工明明点的是确认键,系统却跳到了别的选项。在MES报工、工单录入这类高频触控场景下,误触率上升直接拖慢节拍。控显科技在触控模块选型时,会把抗干扰等级和前面板电磁屏蔽设计作为必测项,而不仅仅看屏幕分辨率这一项参数。
亮度同样是容易被忽视的硬指标。普通商用显示器的亮度在250到350尼特之间,在办公室里够用,但拿到车间里就会被头顶的荧光灯和设备反光吃掉画面对比度。工业场景至少需要400到500尼特,半露天或强光区域要到700尼特以上。选型时要找厂家提供的面板实测亮度和功耗数据,而不是只看参数表上的峰值数字。一块1080P高亮屏的使用体验,会远好于一块2K低亮屏。
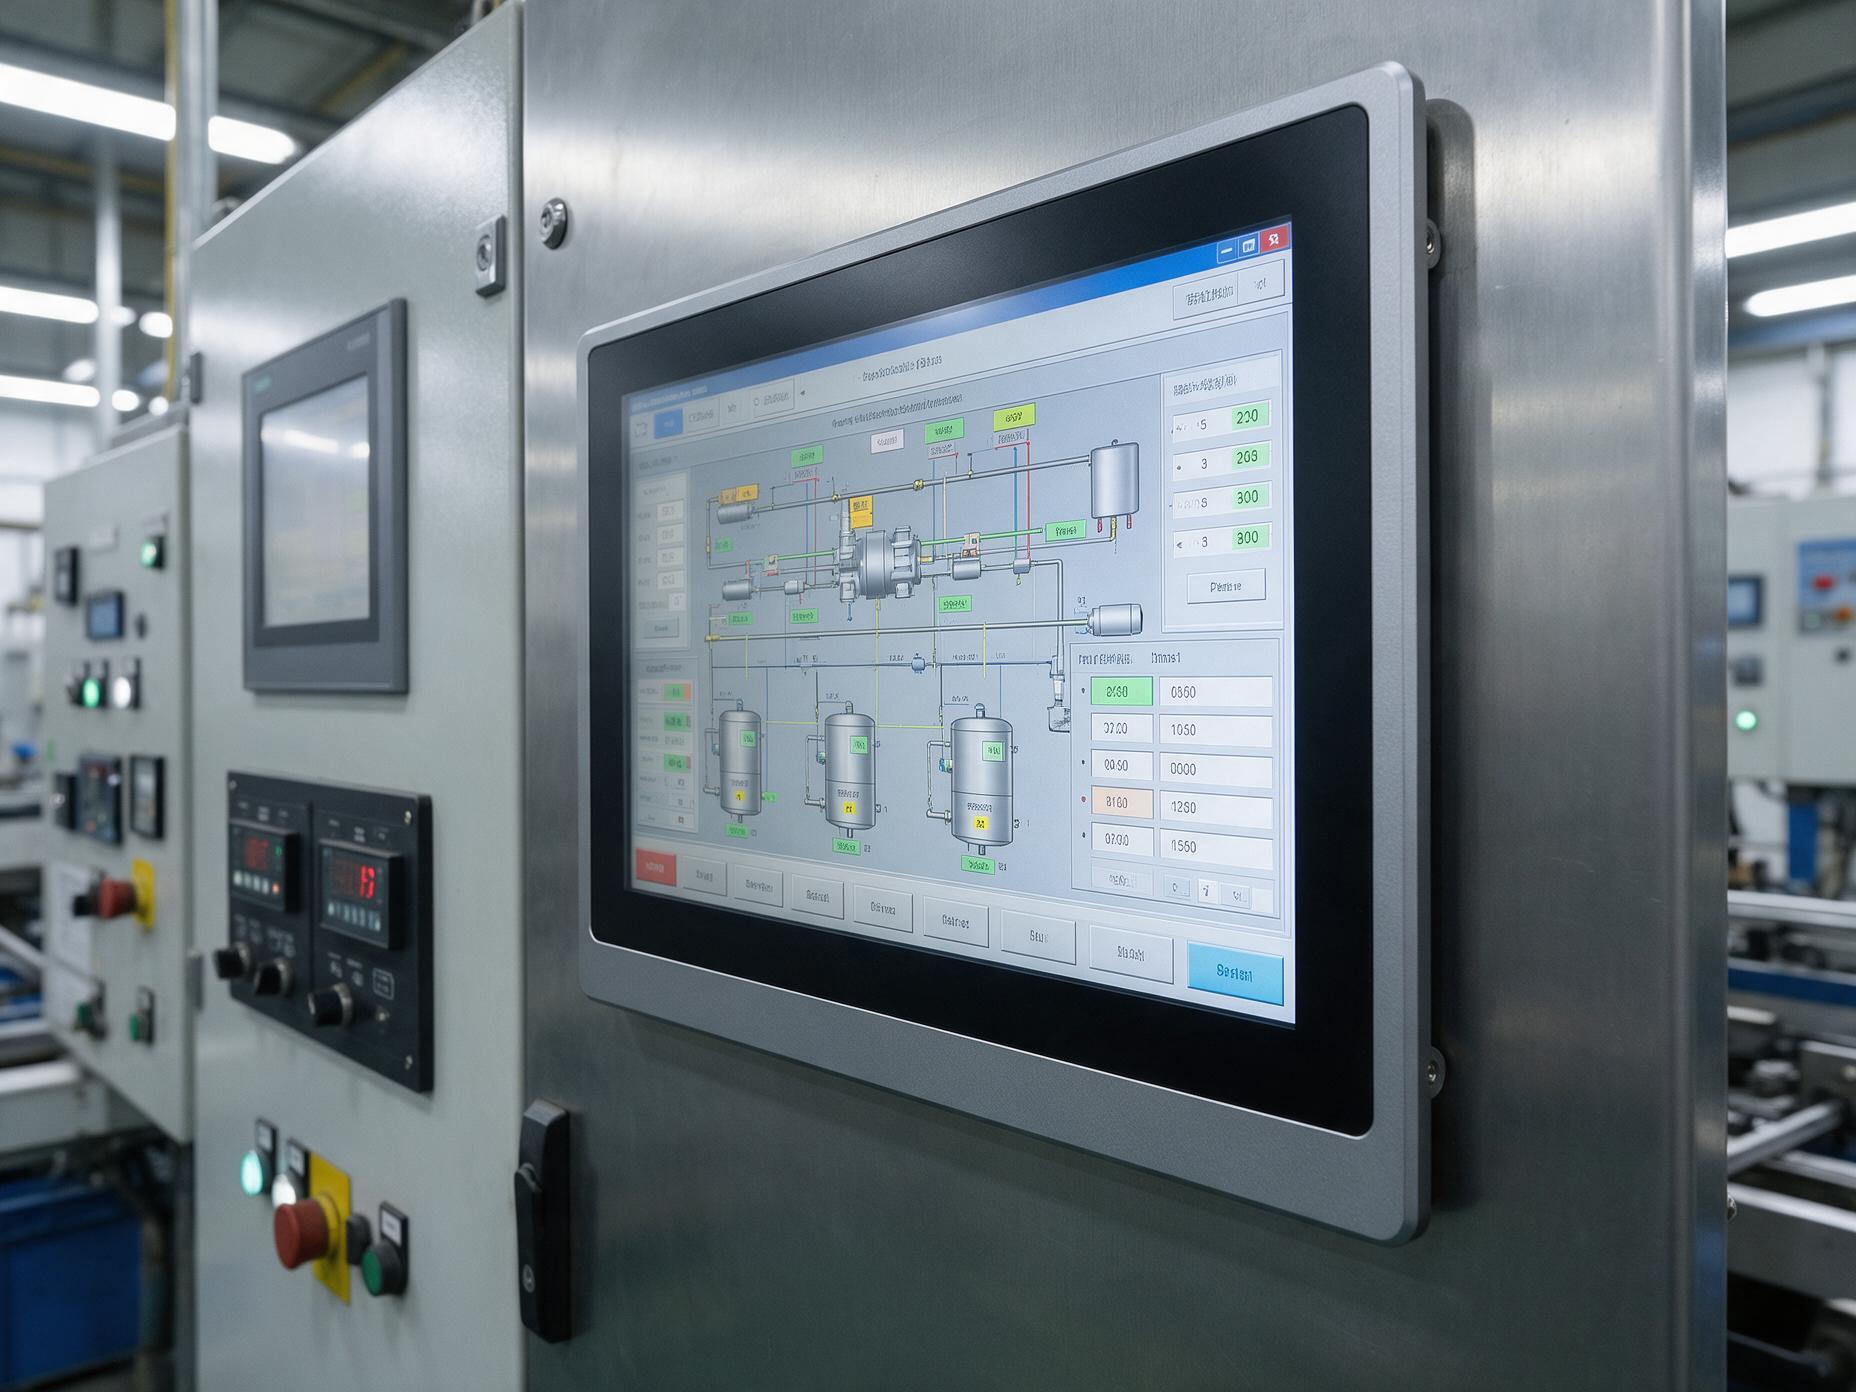
先确认工况,再定参数,不要反过来
15.6寸工业显示器的选型,应该从工况出发而不是从参数出发。先确认安装方式是嵌入式还是壁挂、操作工站在多远看、环境温度范围多大、需要对接哪些接口,这些现场约束确定了,分辨率和亮度自然就有了答案。围绕这类需求,控显G2A嵌入式工控一体机在15.6寸这一档上就采用1080P面板,搭配全封闭无风扇结构和宽温宽压设计,把工况适配而不是参数堆砌放在选型的优先位置。
选型清单还应该包括产品认证报告、触控IC抗干扰测试数据和面板亮度实测值,这些比参数表上单独的分辨率数字更能说明问题。控显科技在给集成商做方案时,常规做法是先把工位的观看距离、环境光照和接口需求列成清单,再对应到屏幕规格。
15.6寸显示器的选型,最终要回到工位本身
分辨率、触控精度、亮度、接口、散热——这些参数不是孤立的数字,而是要放到实际工位上一起看。一块1080P高亮屏配在正确的工位上,使用体验会好过一块2K低亮屏硬塞进强光车间。选型前先把工位环境核对清楚,参数才不会选错方向。