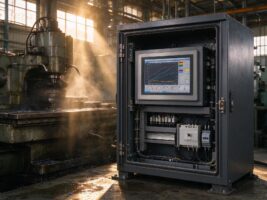
机加工车间的屏幕跳点常被归到油污,擦净后主轴启动又复发。11月3日《瞭望东方周刊》刊文介绍,通用技术集团已建设21条数字化产线及自动化制造单元,数据入口正向机旁延伸。11月6日西门子工业支持中心的故障讨论也提醒,稳定供电、进线滤波和屏蔽网线应与触控固件一起检查。设备主管需要先把工况和电气条件拆开。
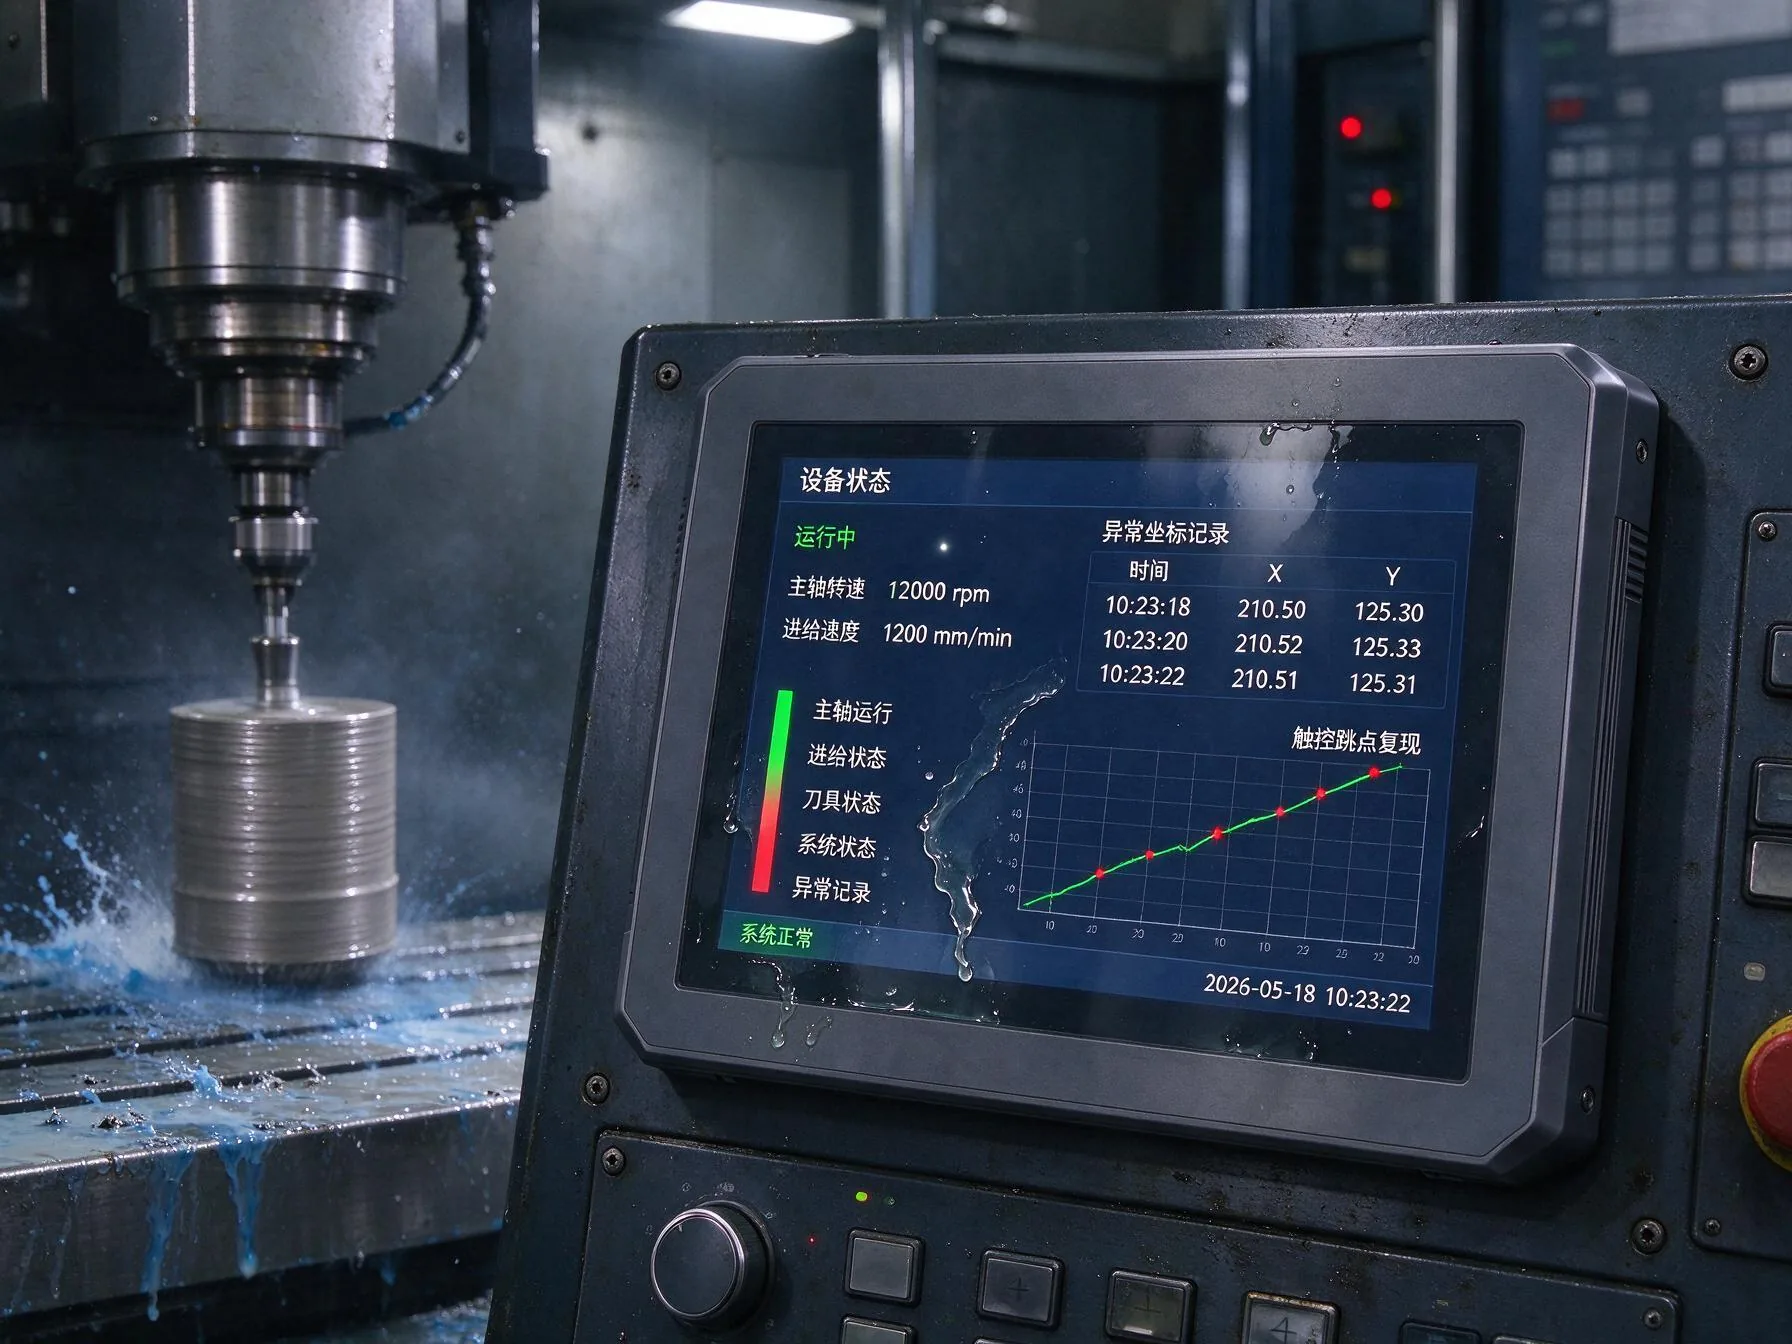
跳点跟着主轴走时,先别把故障算在屏体老化上
油膜和厚手套会改变电容触控的电场,却不必然造成自点。现场应记录主轴启停、变频驱动加载与异常坐标的对应时间。停机后依然漂移,再查盖板、排线与触控板;异常只在动力负载动作时出现,则优先检查供电、接地和走线。工控屏工业一体机的报修单还应保留负载状态、柜内温度和手套材质。
排查可在安全条件下分组。擦净屏面后用同一手套连续点按;机床静止与运行各记录一段坐标;外设逐个接入,观察异常是否随负载出现。每组只改一个条件,避免多项改动后无法判断有效动作。跨班次的记录更能暴露间歇性干扰。
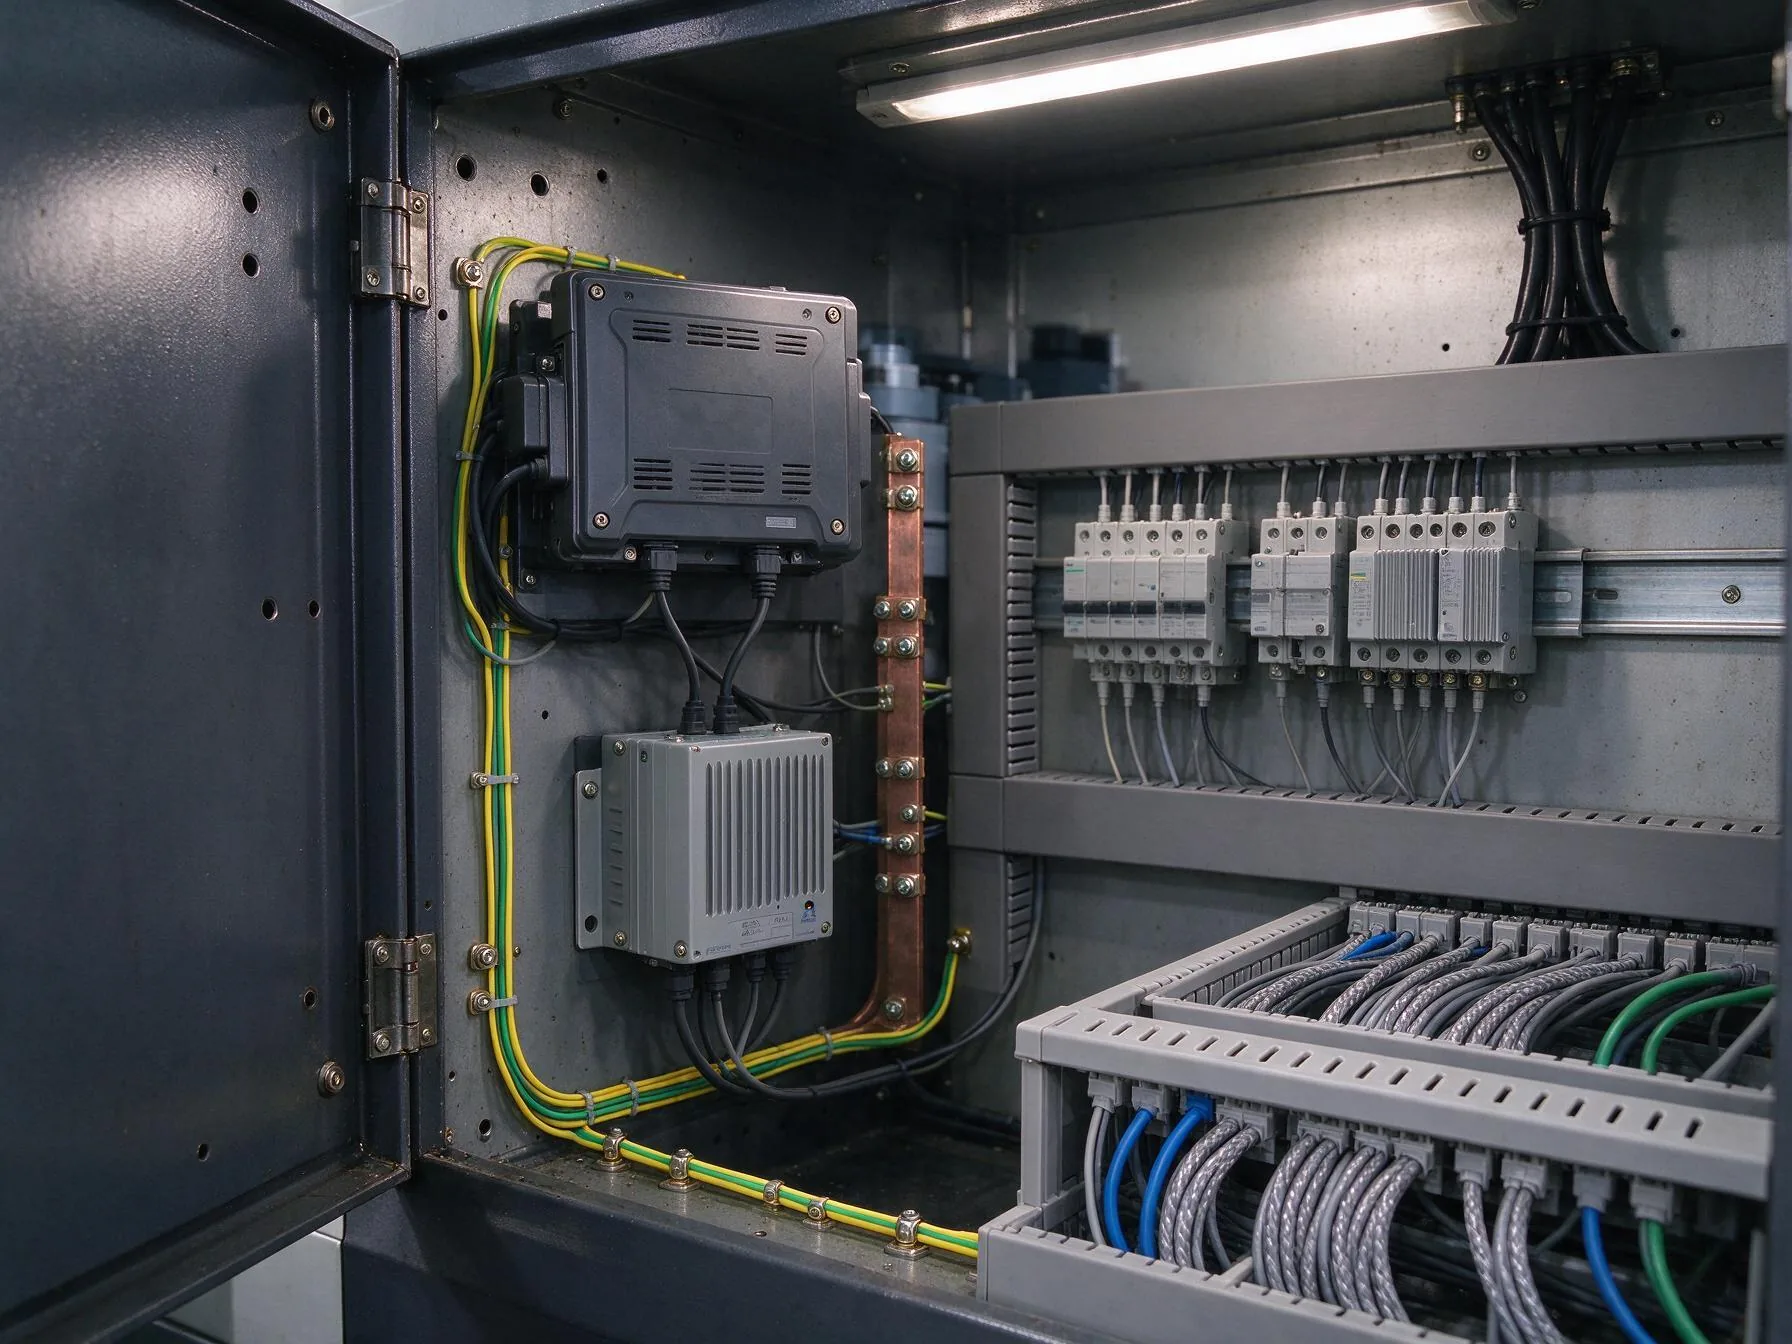
电源、地和线缆是连续路径,不是三张独立清单
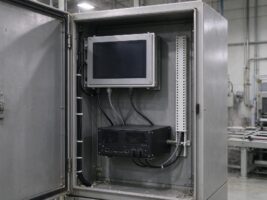
先测直流入口在空载和动力加载时的电压,确认终端未与大功率负载共用支路。再查保护接地、柜门与安装面板的等电位连接,屏蔽层按设计搭接,避免形成环路。网线和信号线避开动力线长距离并行。滤波器或磁环须针对测得的干扰路径选用,不能替代基础检查。
在机床终端的抗扰适配上,控显科技把整机结构、供电入口和触控参数放到同一工况核对。装机后带真实线缆复测,留存整改前后的电压波形、误触次数和软件日志。验收可按适用产品标准选用GB/T 17626系列方法,写清端口、工作模式和性能判据,不能只收没有工况说明的结论页。
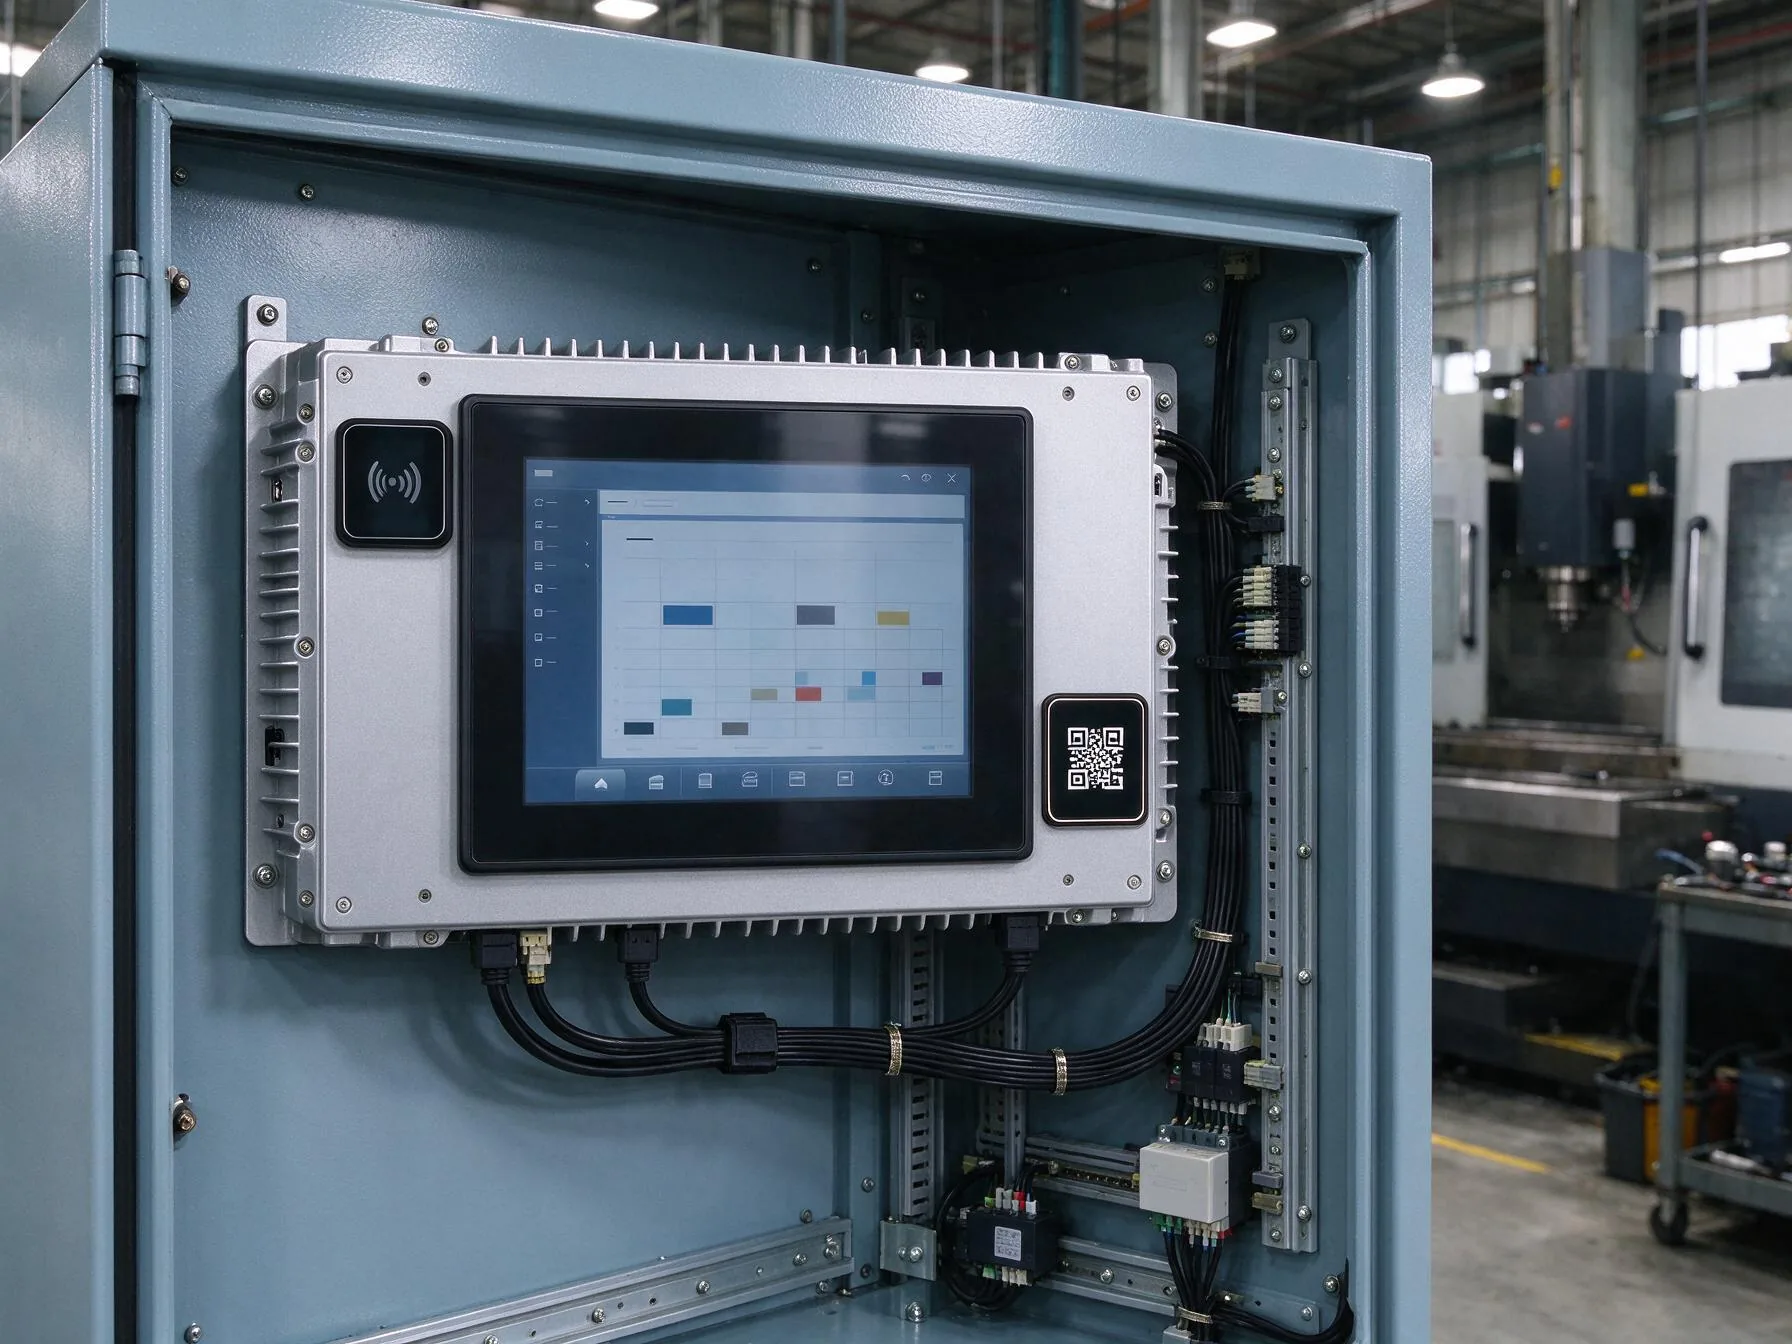
需要换机时,把柜体条件纳入整机验证
确认屏体老化或密封失效后再替换。工控屏工业一体机除了尺寸与触控路线,还要核对开孔公差、前框密封、柜门承重和外设负载。无风扇结构减少油雾进入,却不等于没有散热约束;高亮、算力与外设满载叠加时,热量仍要经过安装面和外壳导出。GB/T 4208对应的防护试验也应分清前框与整机边界。
嵌入机台面板的改造,可在样机阶段接入控显P1A嵌入式多功能工业触摸一体机,用实际工单软件、刷卡扫码模块和现场线缆验证交互链路。前置模块减少外挂转接点,但识读距离、接口占用与维护空间仍须画入点位图,不能把集成度当作免验收的理由。
样机测试要覆盖不利组合。戴常用手套连续点按,擦拭后复核坐标;运行实际加工程序并加载外设,记录误触和掉线;模拟允许范围内的供电变化,核对重启与未提交数据处理。结果注明硬件版本、触控固件、柜内温度与线缆布置,后续批次才有对照基准。
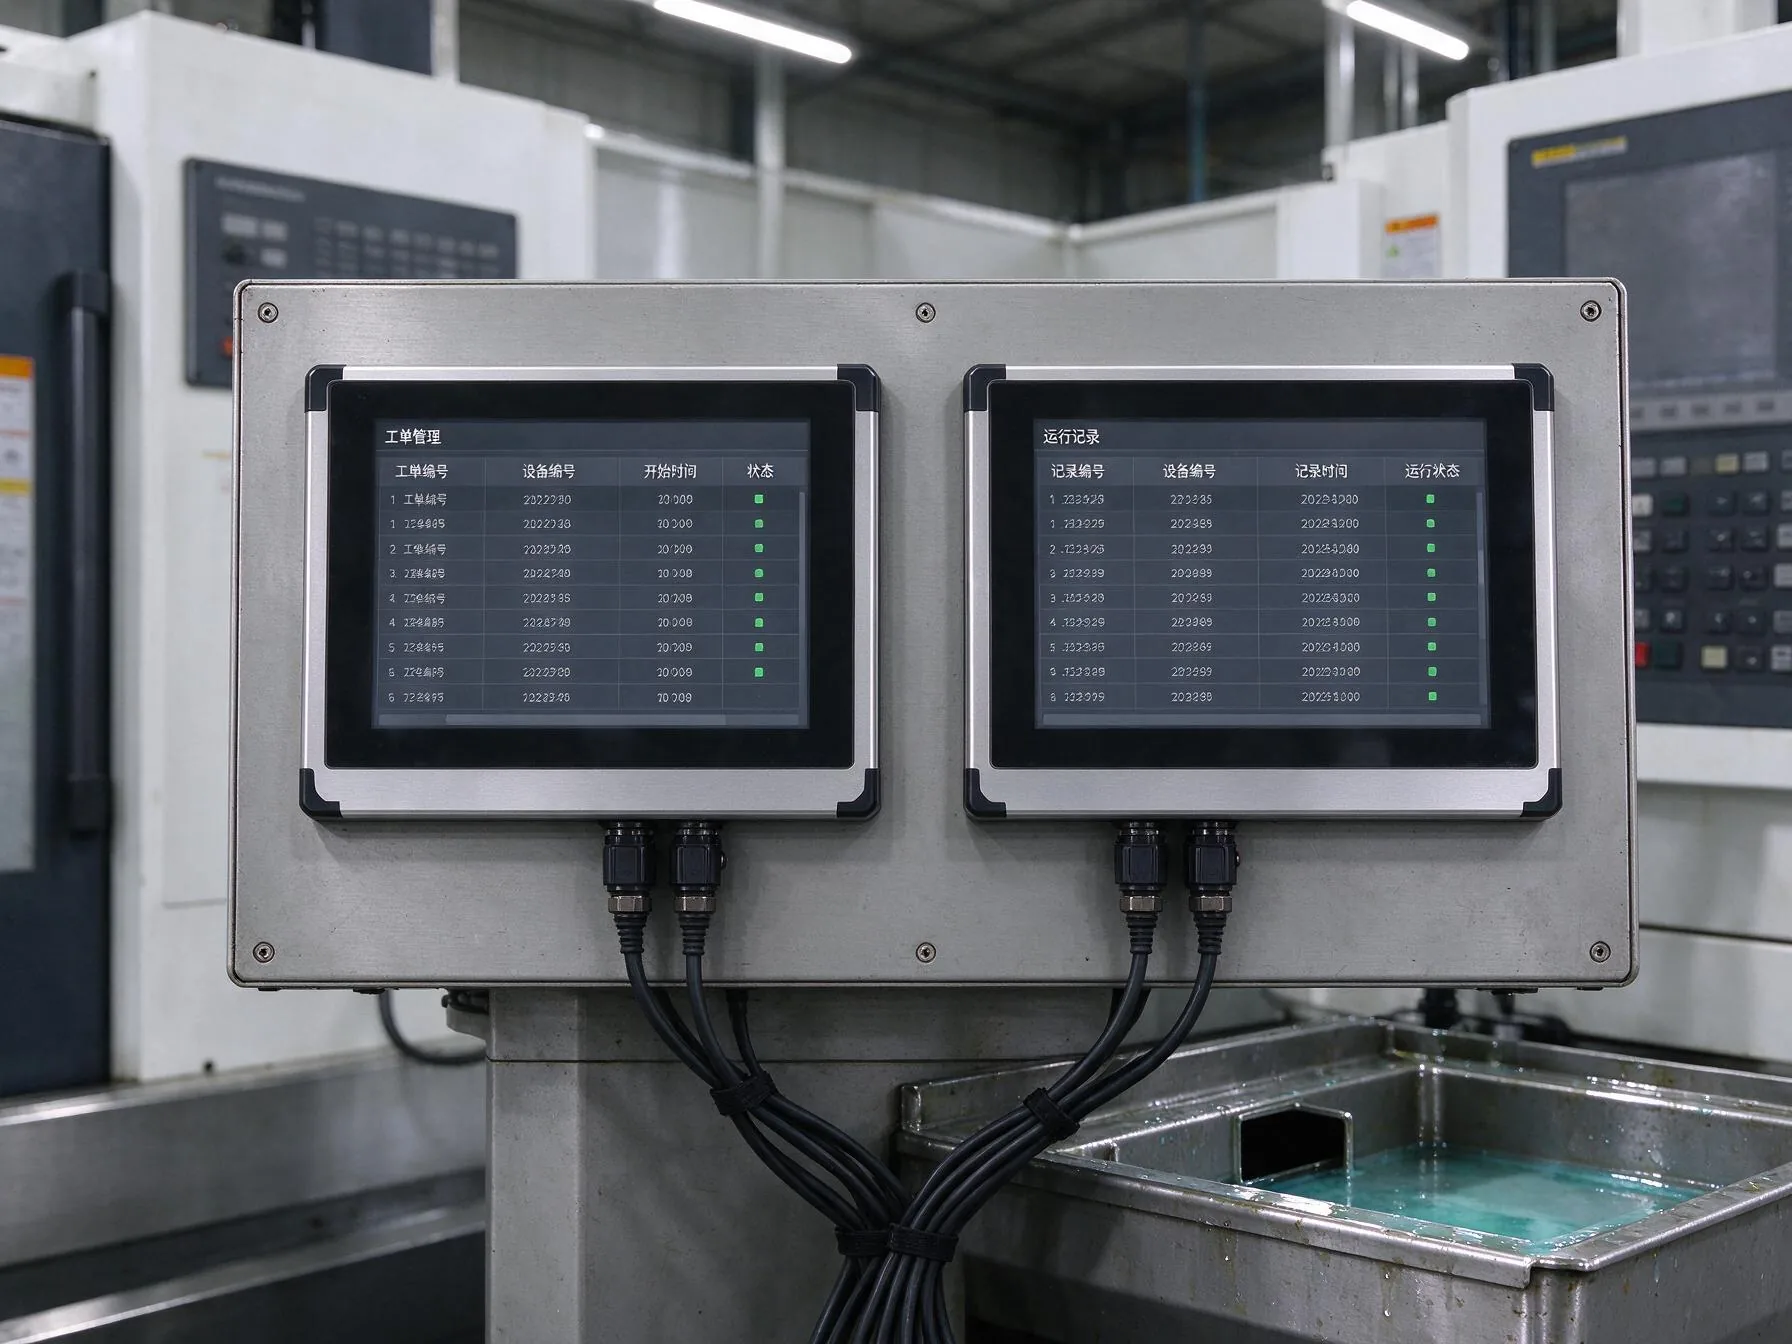
让样机先跑满一个验证周期,再安排整线复制
可在故障记录完整的点位安排三十天并行验证,按班次统计误触、重启、补录和清洁次数。整改供电接地后旧机恢复,就把布线要求纳入点检;换机后数据稳定,再按相同开孔、线缆和软件镜像分批复制。工控屏工业一体机的预算由此对应真实故障原因。
技术协议应附试验条件、开孔密封图、外设满载记录和日志导出方式。交付后把端子紧固、接地连接与屏面清洁列入保养,跳点时先调日志再拆机。机旁触控承担更多数据入口后,稳定性已难由单个零件解释。先分层定位再决定维修或替换,让改造留下验收依据。