湖南省工信厅10月28日发布的产业观察提到,激光装备正从比拼速度、功率转向智能评价与工艺协同。视觉识别和远程运维进入机床后,工控显示器不再只是画面出口,点位、接口与工况若未同步核对,新增功能越多,调试越容易被细节拖住。
先看操作舱动线,点位与开孔先于屏幕参数
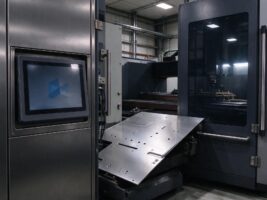
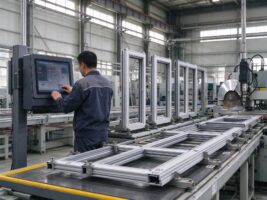
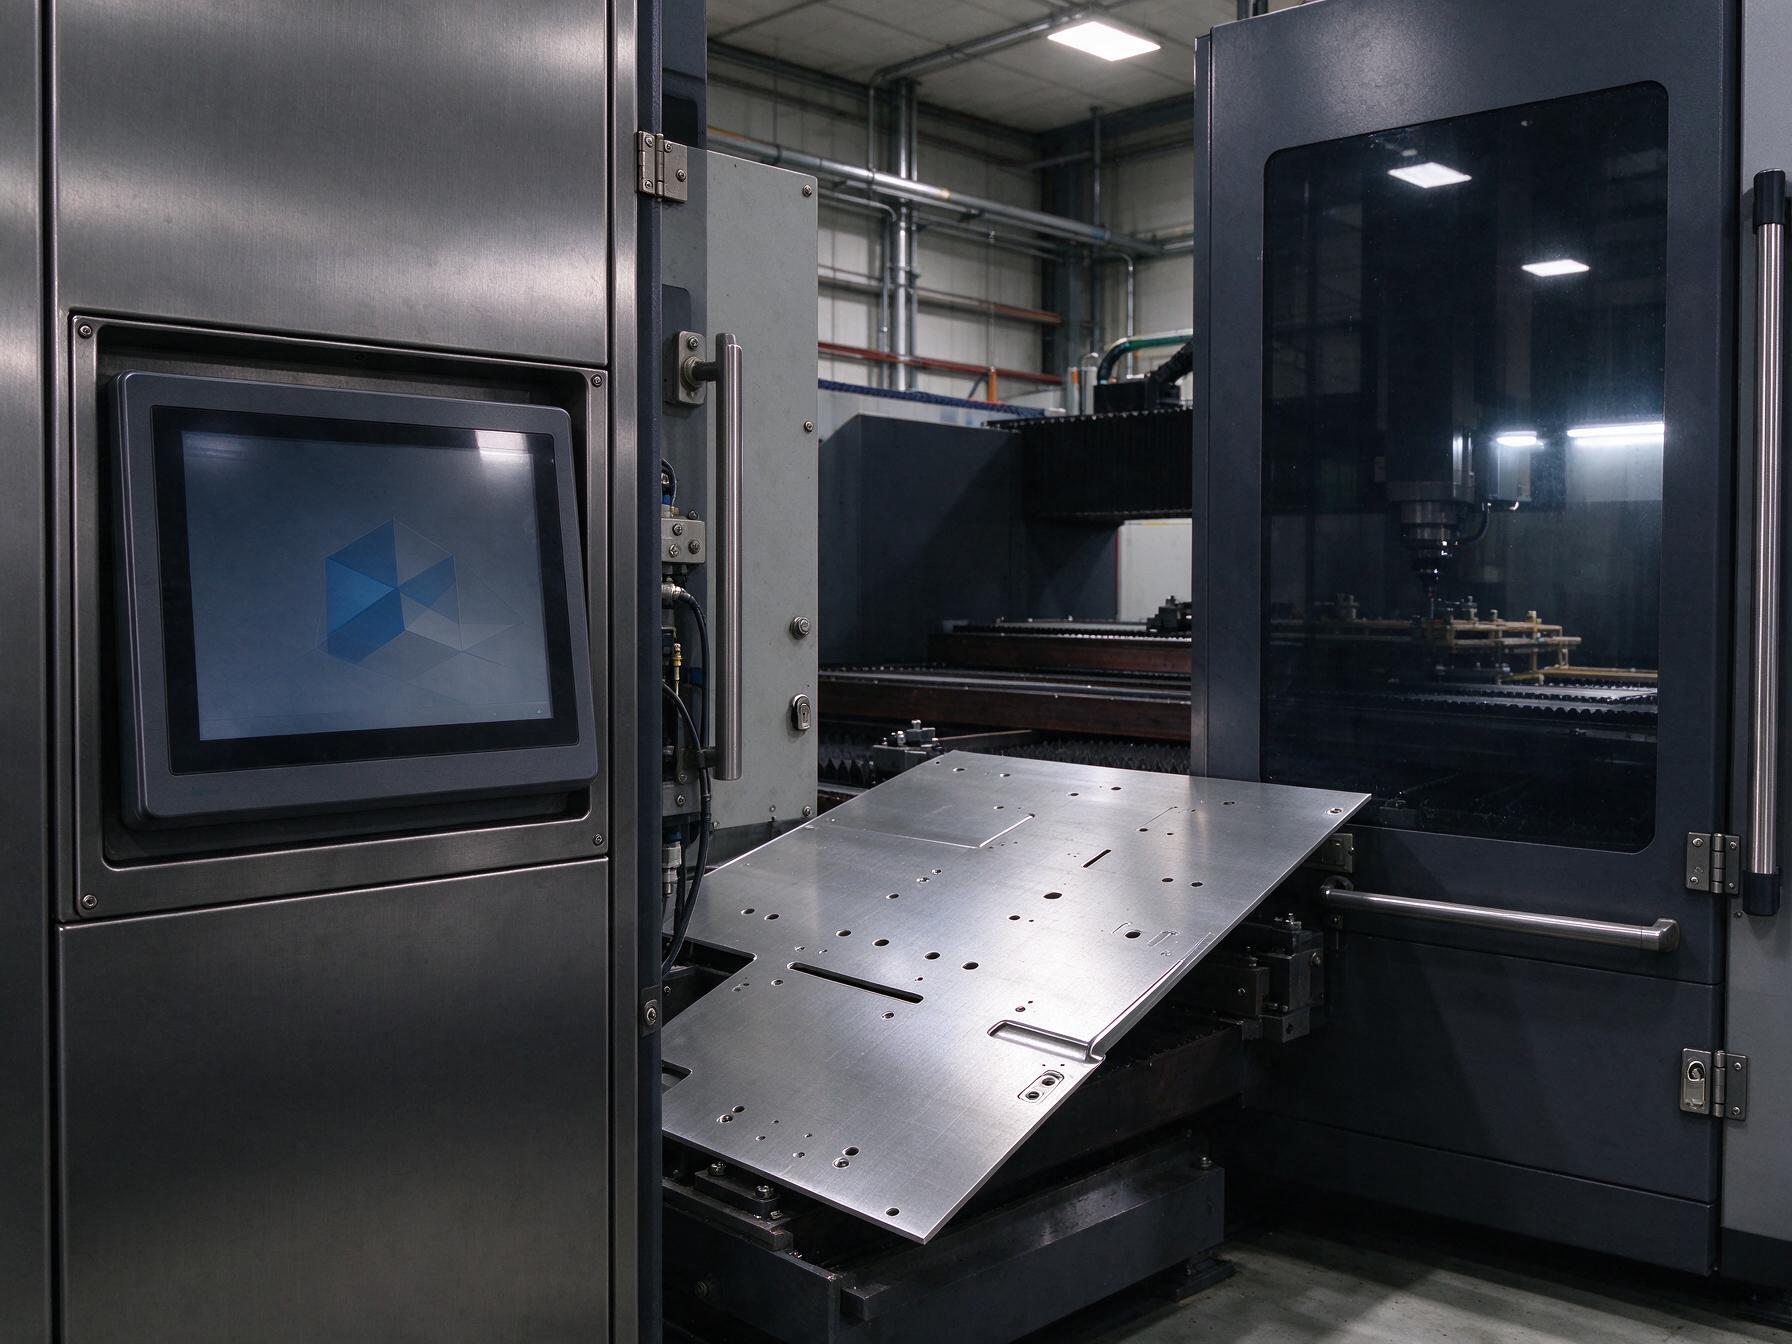
部署工控显示器要先看操作动线。上下料是否遮挡视线,戴防护手套能否触及常用按键,柜门全开会不会碰到悬臂,这些条件决定尺寸与安装方式。嵌入柜门须核开孔、边框收口和背部空间;悬臂安装则复核底座刚度、停留角度与线缆余量,不能拿外形尺寸代替开孔图。
在多品种钣金机床的配套适配上,控显科技通常把视距、开孔和主机位置画进同一张布置图,再确定显示尺寸与安装附件。这样能把柜体改孔、支架返工和线缆重走在打样前暴露,避免设备到总装才发现玻璃面伸出过多或背部插头顶住线槽。
视频触控供电分链核对,别在总装时猜接口
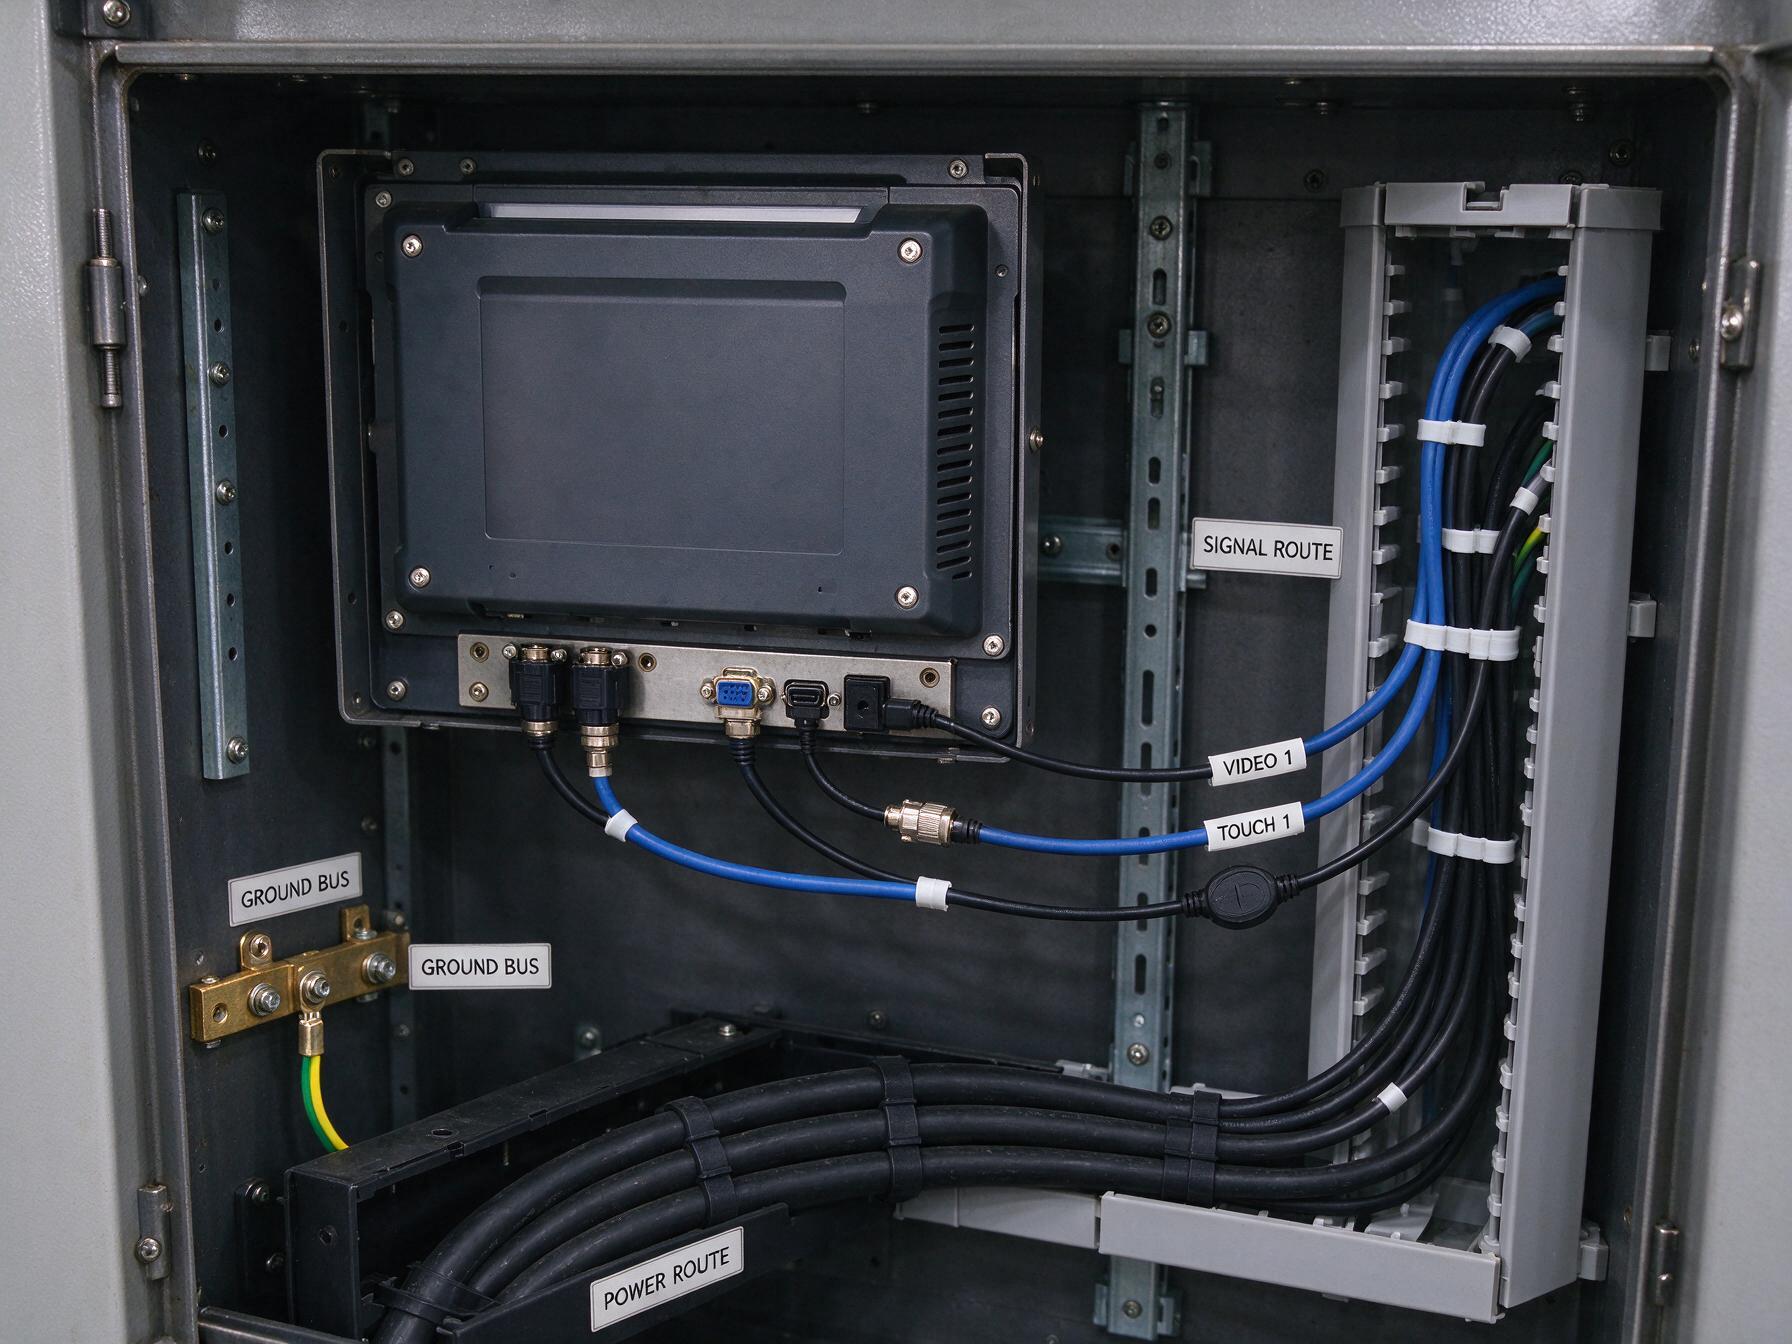
第二道判据落在链路表。工控显示器的视频输入要对接主机端口,分辨率与刷新率按输出固定,长线敷设留足信号裕量。触控走独立数据通道并确认系统免驱识别;两类线缆分开编号,经过拖链或旋转部位时按弯折半径选型,避免换屏后重新校线。
供电不能只看能开机。直流母线若与其他负载共用,要记录启动、暂降和恢复时的画面及触控状态,必要时独立布置电源。信号线与动力线分槽,屏蔽和接地按电气图施工,接插件保留防松与维护空间,才能把偶发黑屏、跳点变成可定位的链路问题。
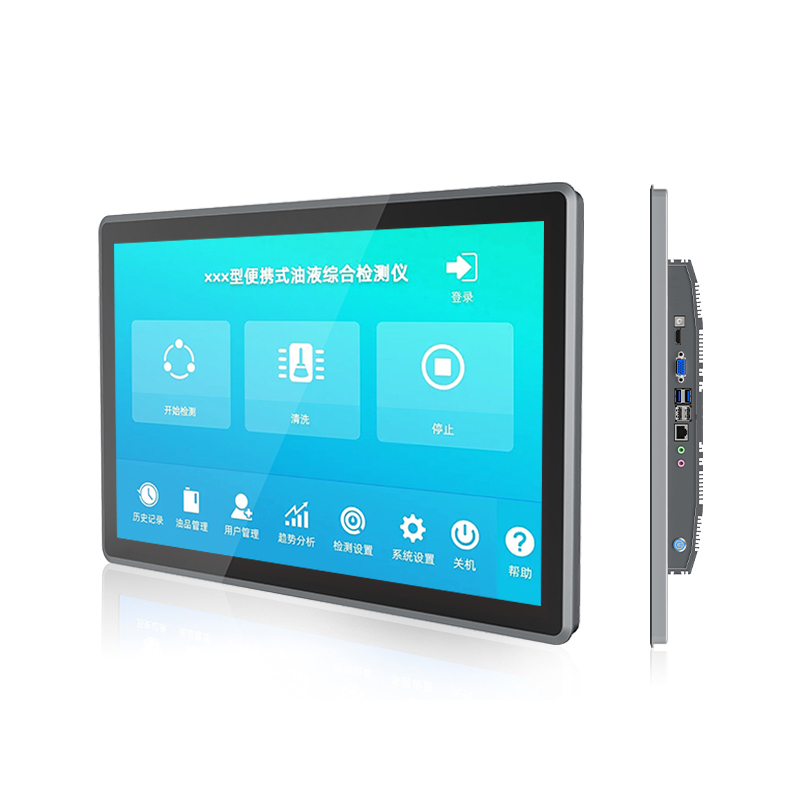
在存量机床保留独立主机的改造中,控显G1N外嵌式窄边框工业显示器可承担分体显示与触控交互,改造方按原机视频口、柜门开孔及维护方向选择配置,不必为换屏同步替换整套算力单元。
强光油雾振动同场出现,环境参数按整机核
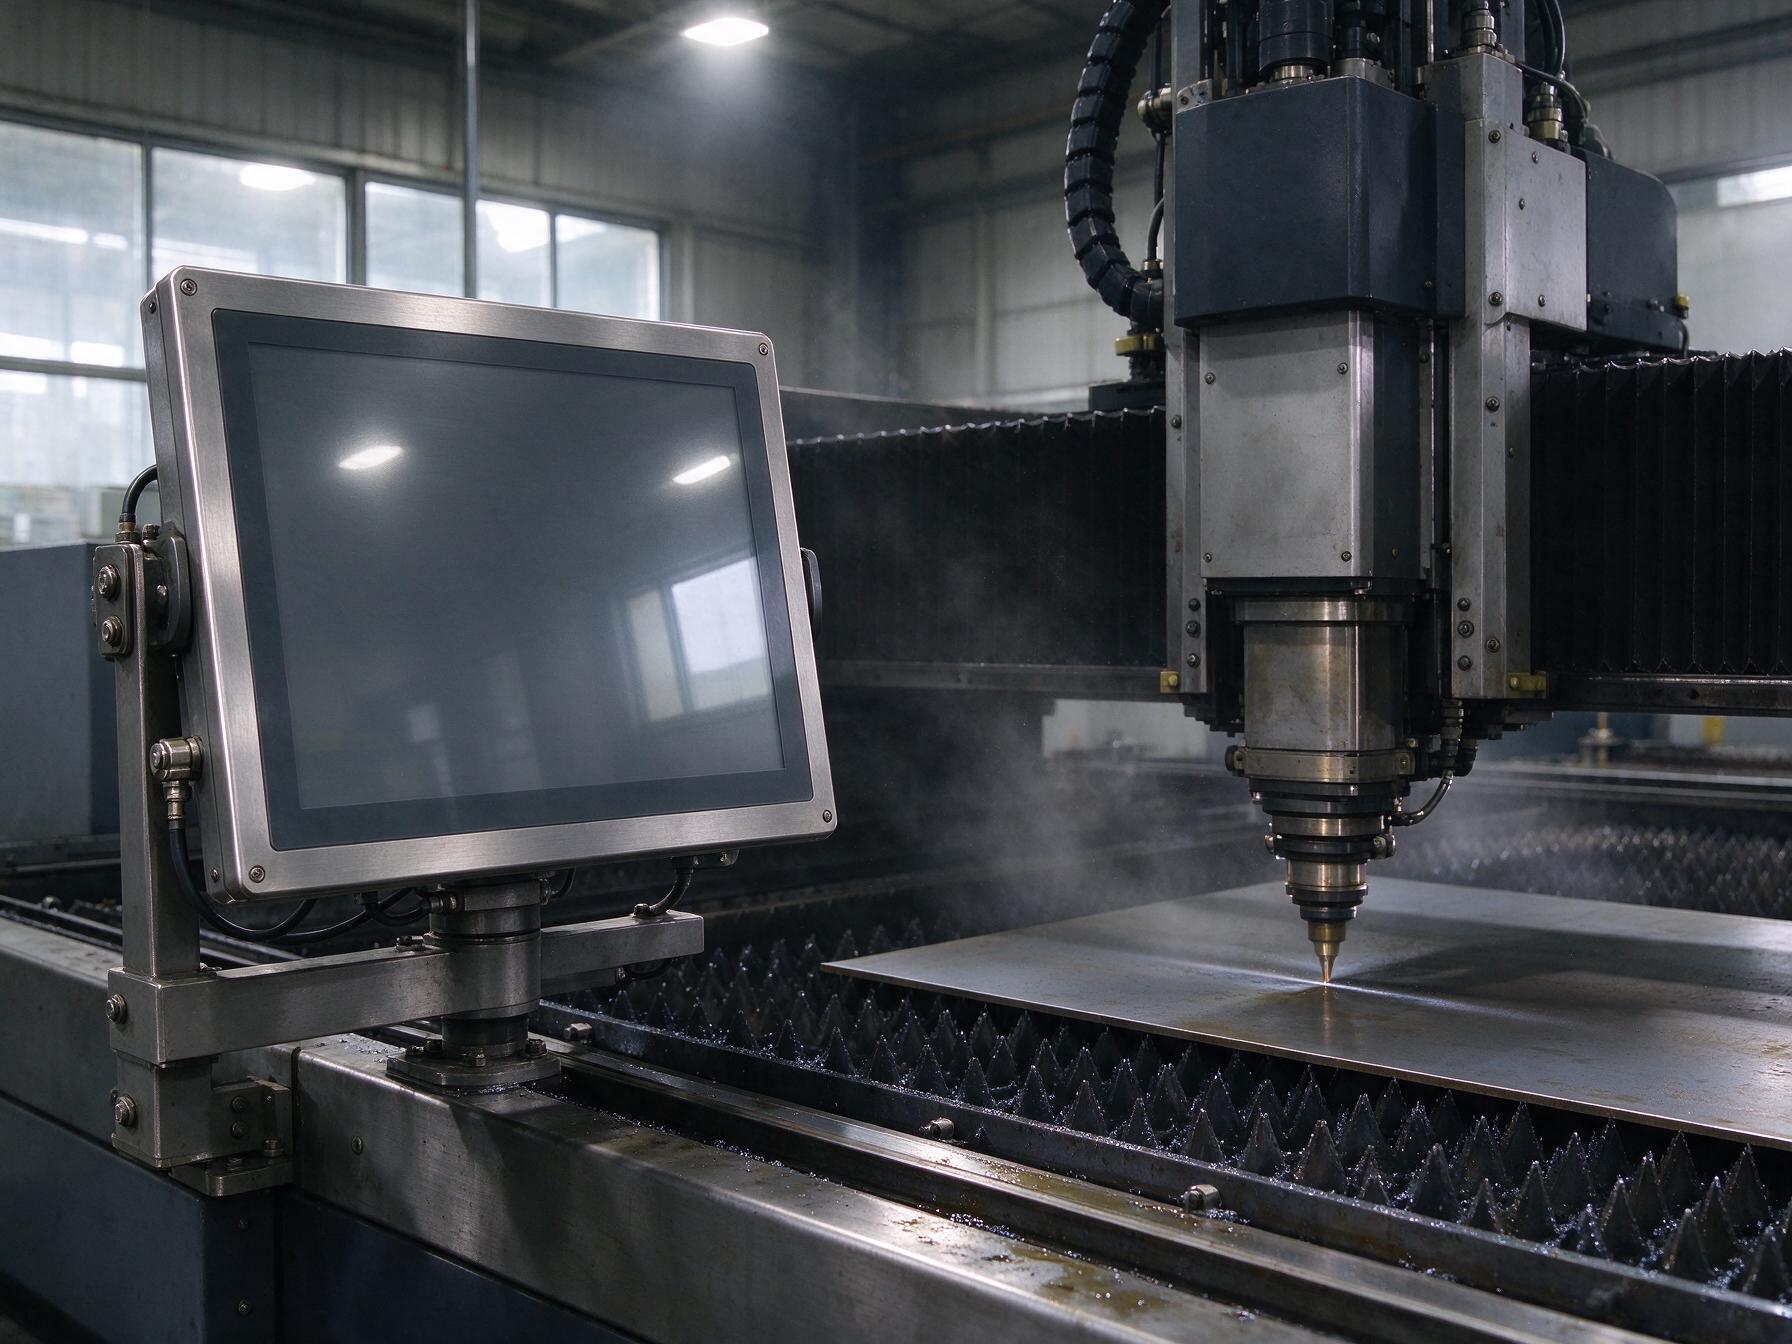
第三道判据是拆分环境。顶灯与观察窗反光影响读数,应结合视角、防眩和亮度调试;粉尘油雾工位核前面板密封及清洁方式;靠近切割机构的位置则看固定点、接插件与线缆防松。工控显示器的规格须对应实际安装姿态,不能用屏体模组参数替代整机结论。
验收可参照GB/T 4208核对规定部位防护等级,按GB/T 2423系列检查带电高低温与振动后的功能,并在连续加工时观察画面、触控和接口。报告须写清样品配置、通电状态、安装方式与持续时间,确保判据能复测,而不是只收一页没有工况边界的参数表。
换产高峰与维护演练,补上交付前的末道判据
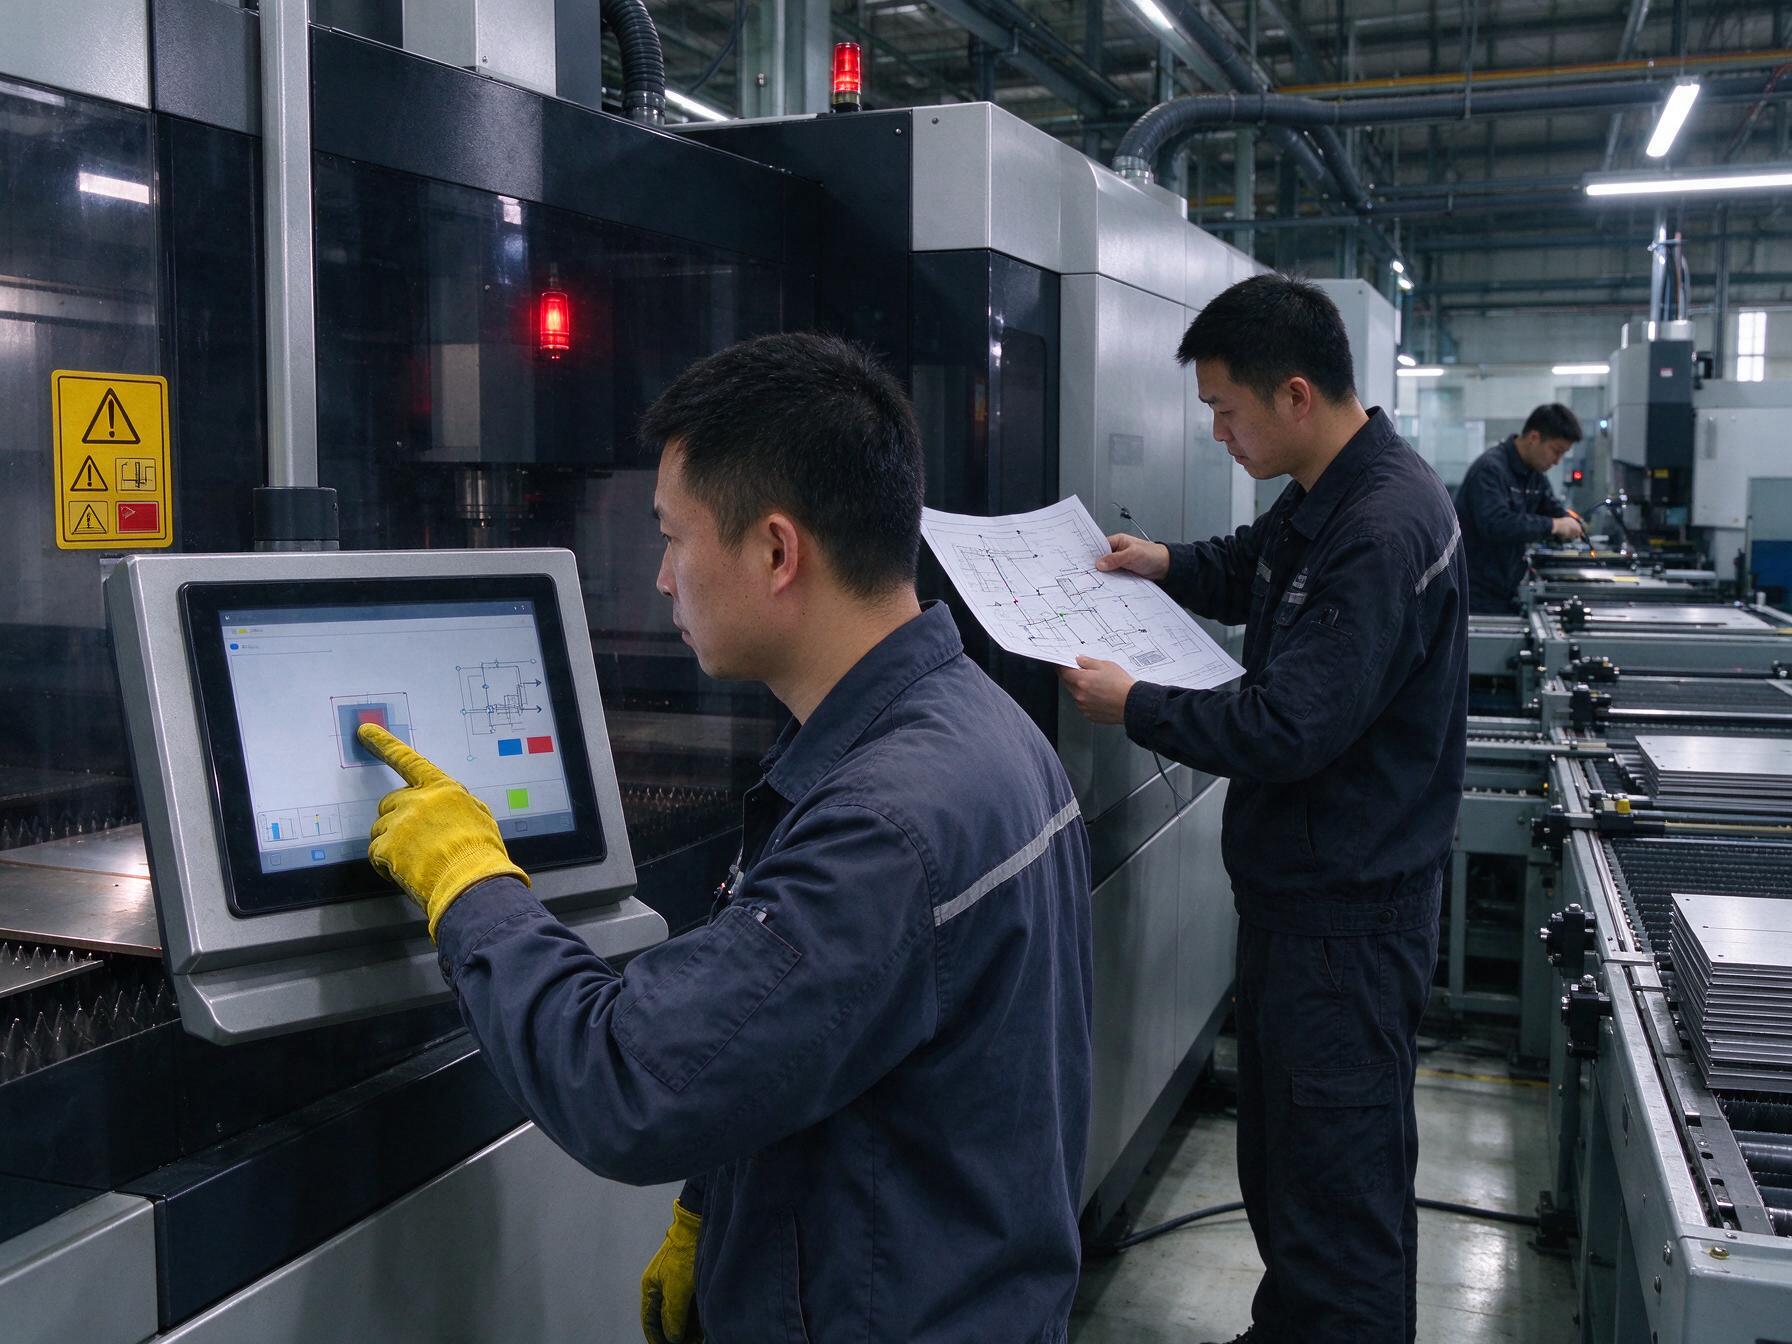
第四道判据面向真实班次。连续调用程序、切换工艺画面并操作外设,观察显示刷新与触控;再模拟主机重启和短时断电,确认恢复后分辨率、触控校准与通信不漂移。工控显示器若只通过静态测试,仍可能在换产高峰暴露兼容缺口。
交付清单应包含开孔图、线缆定义、备用接插件和更换后的校准步骤,并约定关键部件供货周期。批量机床尽量收敛尺寸与接口,试制机保留改型空间,存量改造优先复用主机和柜体。维护人员现场完成一次拆换演练,验证背插空间与停机窗口。
激光机床显示终端选型,本质是把操作动线、三条链路、环境边界和维护节奏连成部署清单。四道判据落到图纸、实测和条款,才能减少总装返工与偶发停线,让智能化升级有稳定的现场入口。