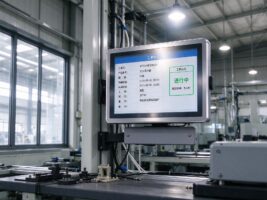
机床产业的数字化改造正在把数据入口压到每台机床旁边。10月28日,滕州日报报道当地机床产业依托工业母机重点突破工程,借助MES完成车间工艺与质量的全流程数字化管控,报工与设备状态都要在工位实时采集。入口设备大多是嵌在机床操作面板上的触控终端,而这块屏恰好落在工况最苛刻的位置:切削液飞溅、粉尘附着、戴防割手套操作,一旦失灵,报工就退回纸质单据。
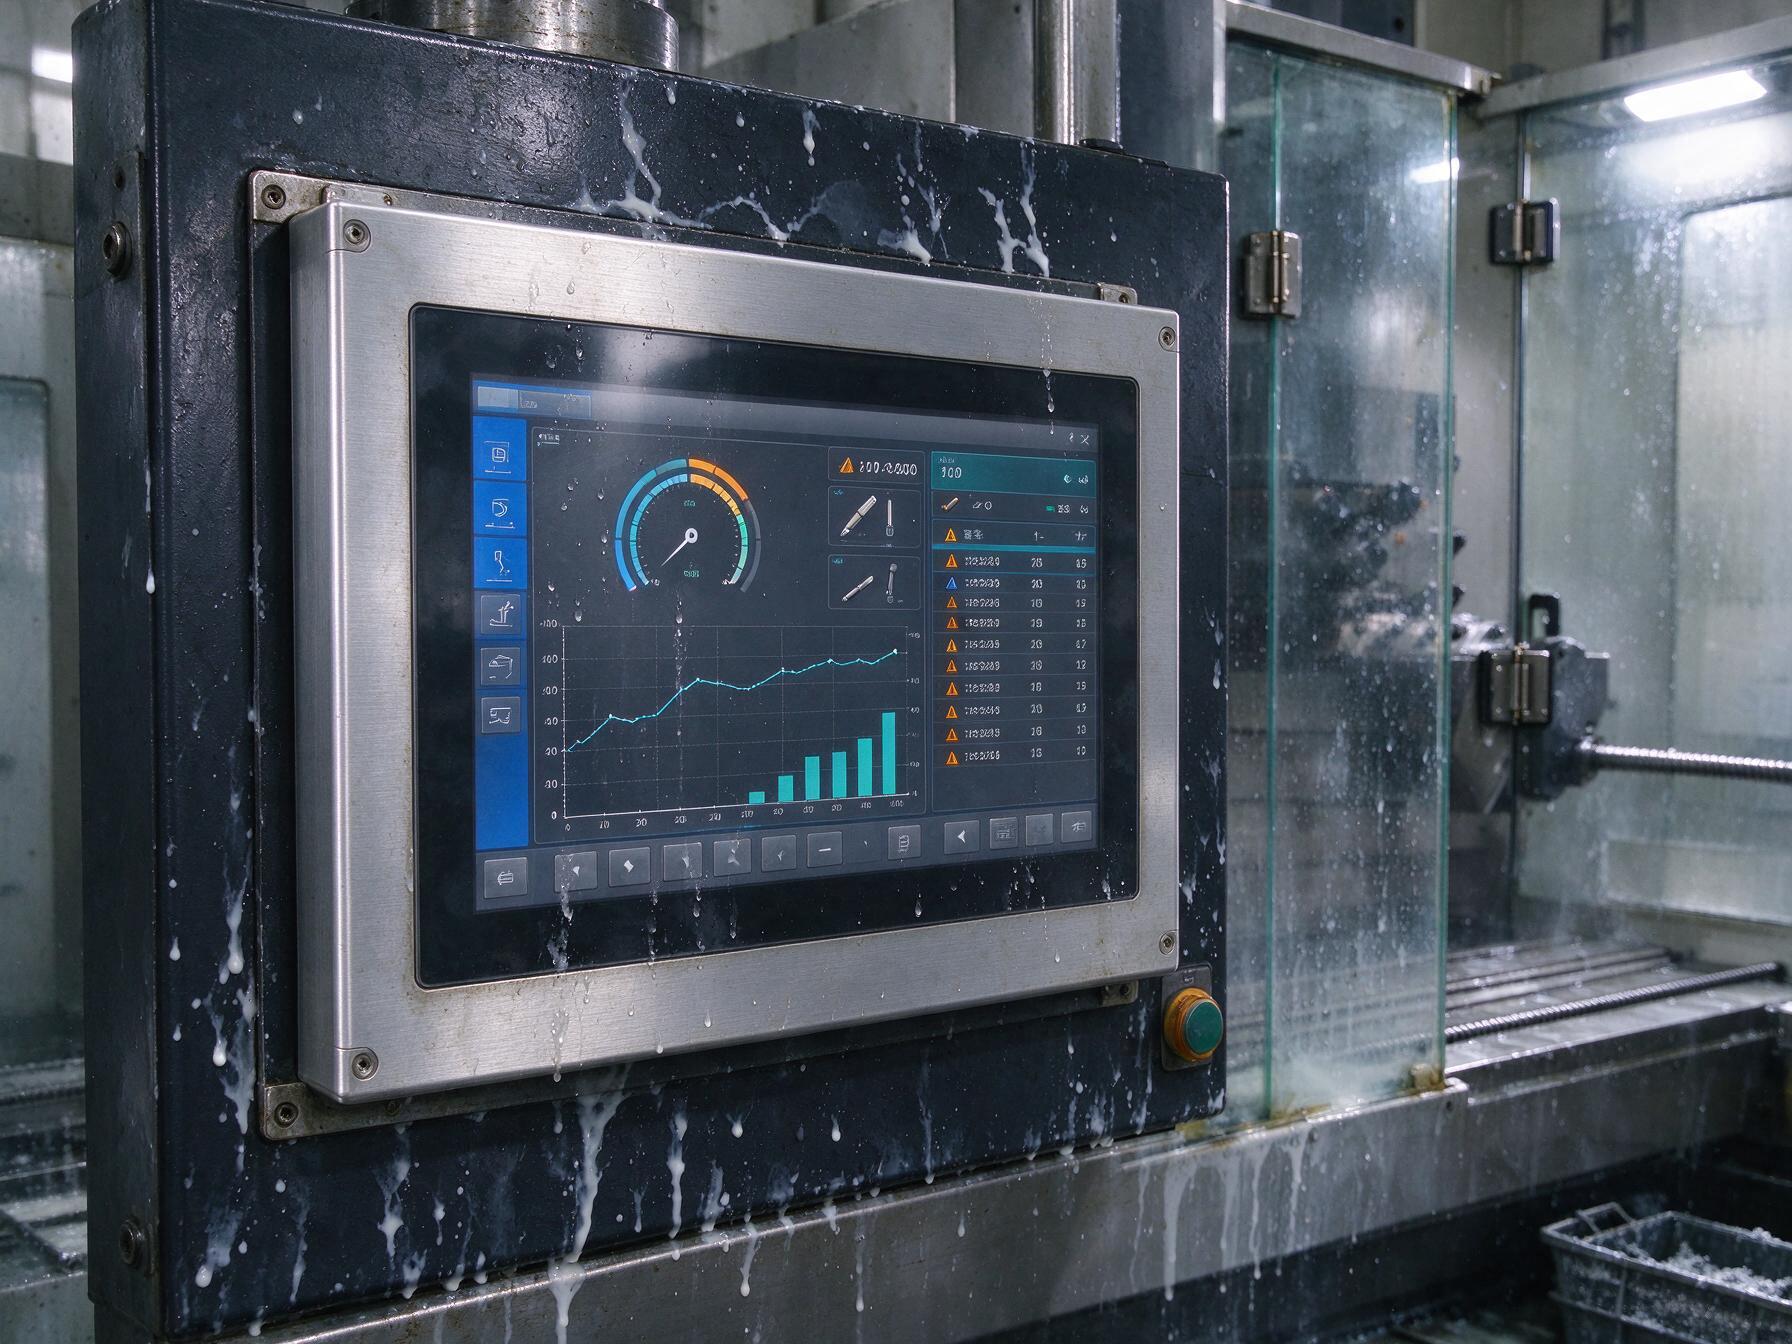
油污手套与飞溅叠加,触屏失效先从这三个环节开始
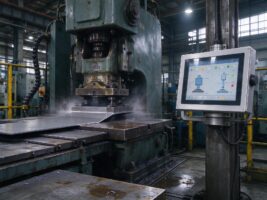
工控一体机触屏的失效链条通常按固定顺序展开。先是油膜与粉尘在屏面形成附着层,普通电容触控靠人体电流感应,附着层改变电场分布,光标开始漂移;接着切削液顺屏体边缘渗入,排线与驱动板受潮,误触进一步放大;最后轮到人的环节,戴手套点不动,操作工只能脱下手套徒手操作,把油污直接抹上屏面,形成恶性循环。未经工况适配的商用触控设备,往往两三个月就明显失准。
10月20日一份工业触摸屏厂家核对维度也印证了这一路径:电磁干扰、油污水渍、手套操作、切屑液、高低温、粉尘被列为必须同时成立的考验。
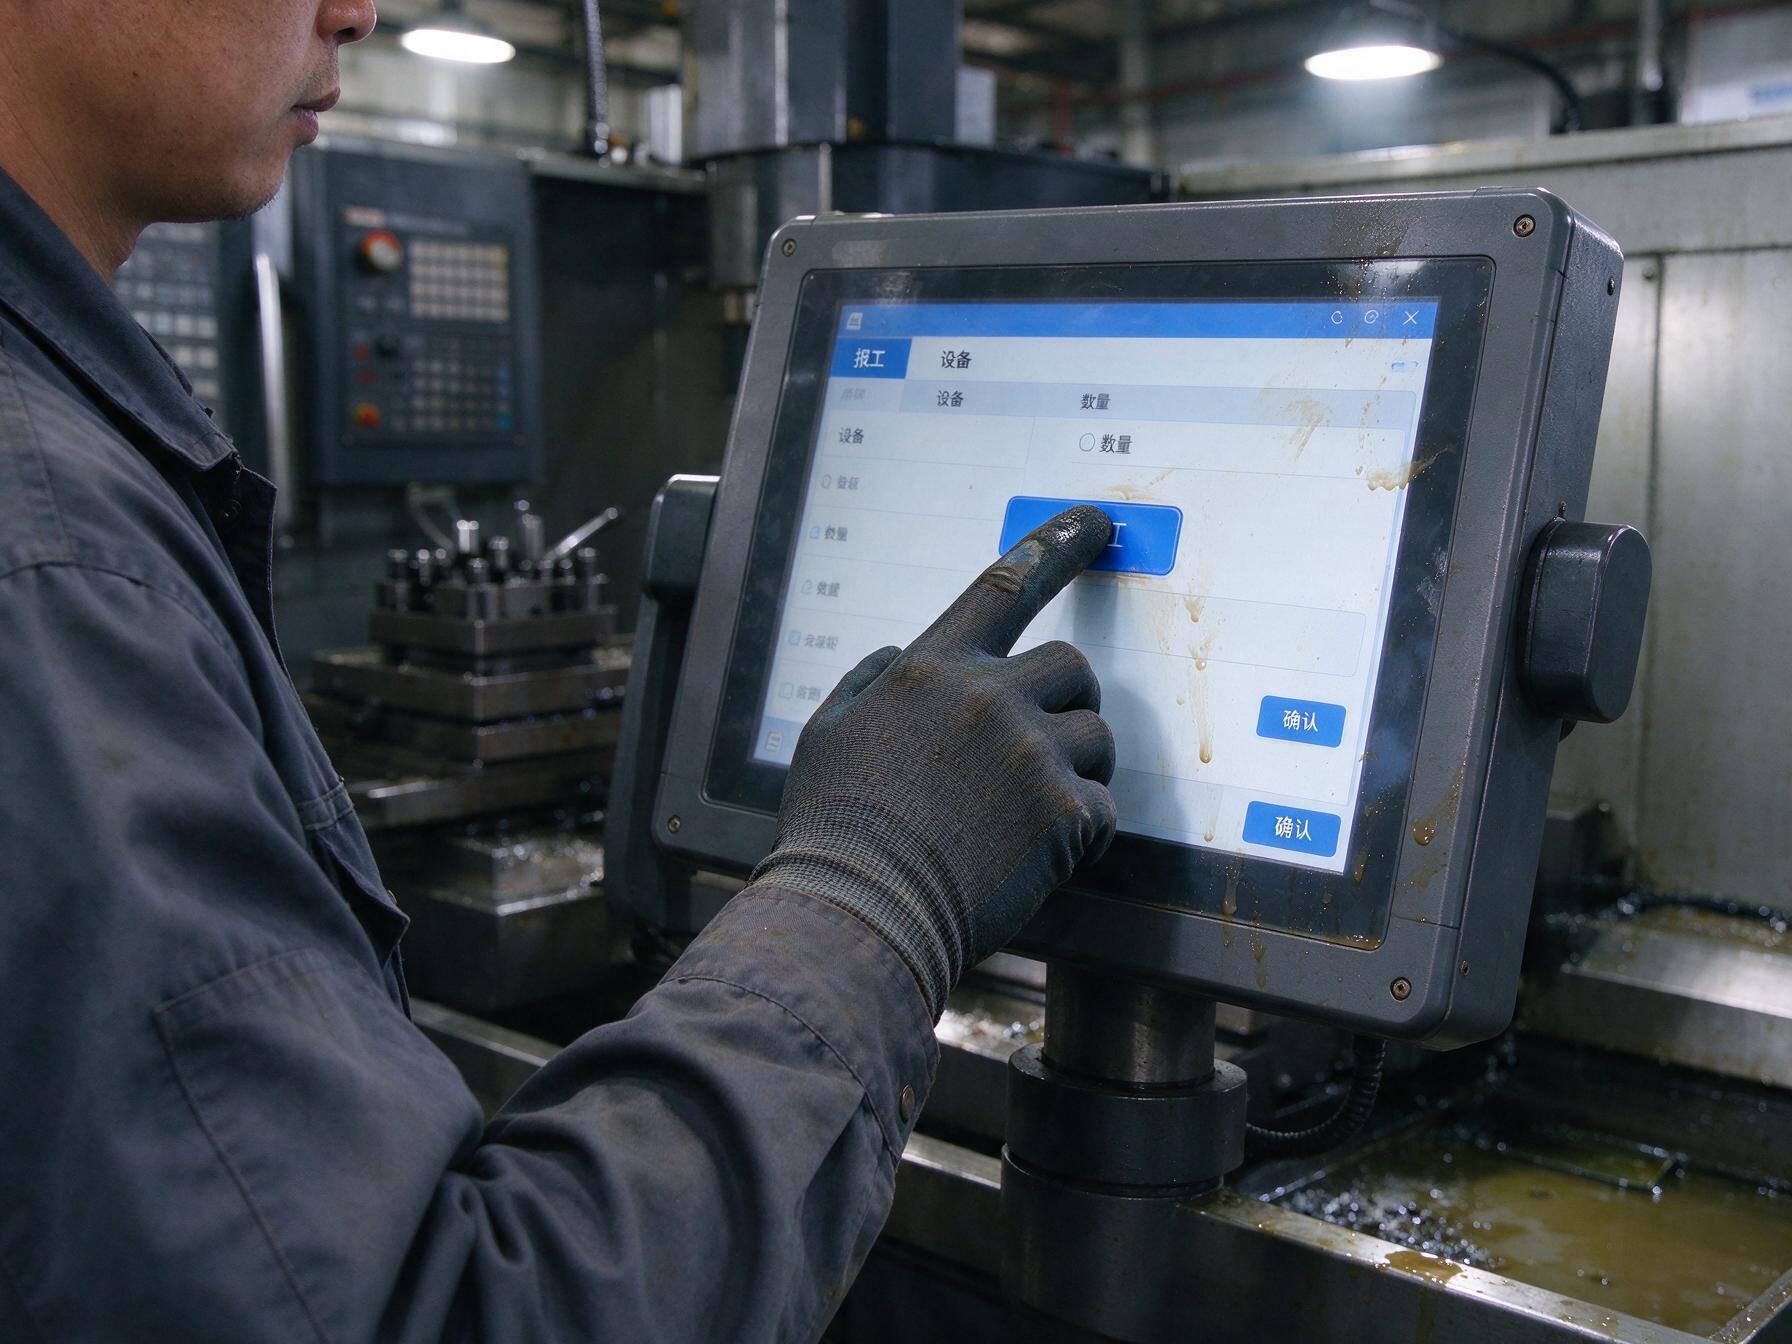
选型先定触控路线,再谈尺寸与算力
工控一体机触屏的选型顺序,应当先回答三个现场问题:是否戴手套、屏面是否有液体飞溅与油污、业务是否需要多点手势。洁净的装配检测工位,投射式电容屏响应灵敏、支持手势;机加工、注塑这类油污与手套叠加的工位,五线电阻屏靠压力触发,不挑介质,稳定性更直接;若要兼顾电容屏观感与湿手操作,须确认驱动芯片提供手套模式与湿手算法。在触控方案适配上,控显科技按工位工况提供电容与电阻双路线配置,并对油污工位做疏油处理与驱动调校。
路线定错的代价并不小。电阻屏表面是柔性膜层,划伤后精度下降;电容屏采用钢化玻璃,抗刮擦但碎裂后只能整屏更换。混合部署因此成为不少工厂的做法:油污重的入口工位用电阻方案,洁净工位用电容方案,两类机型共用开孔尺寸与安装件。
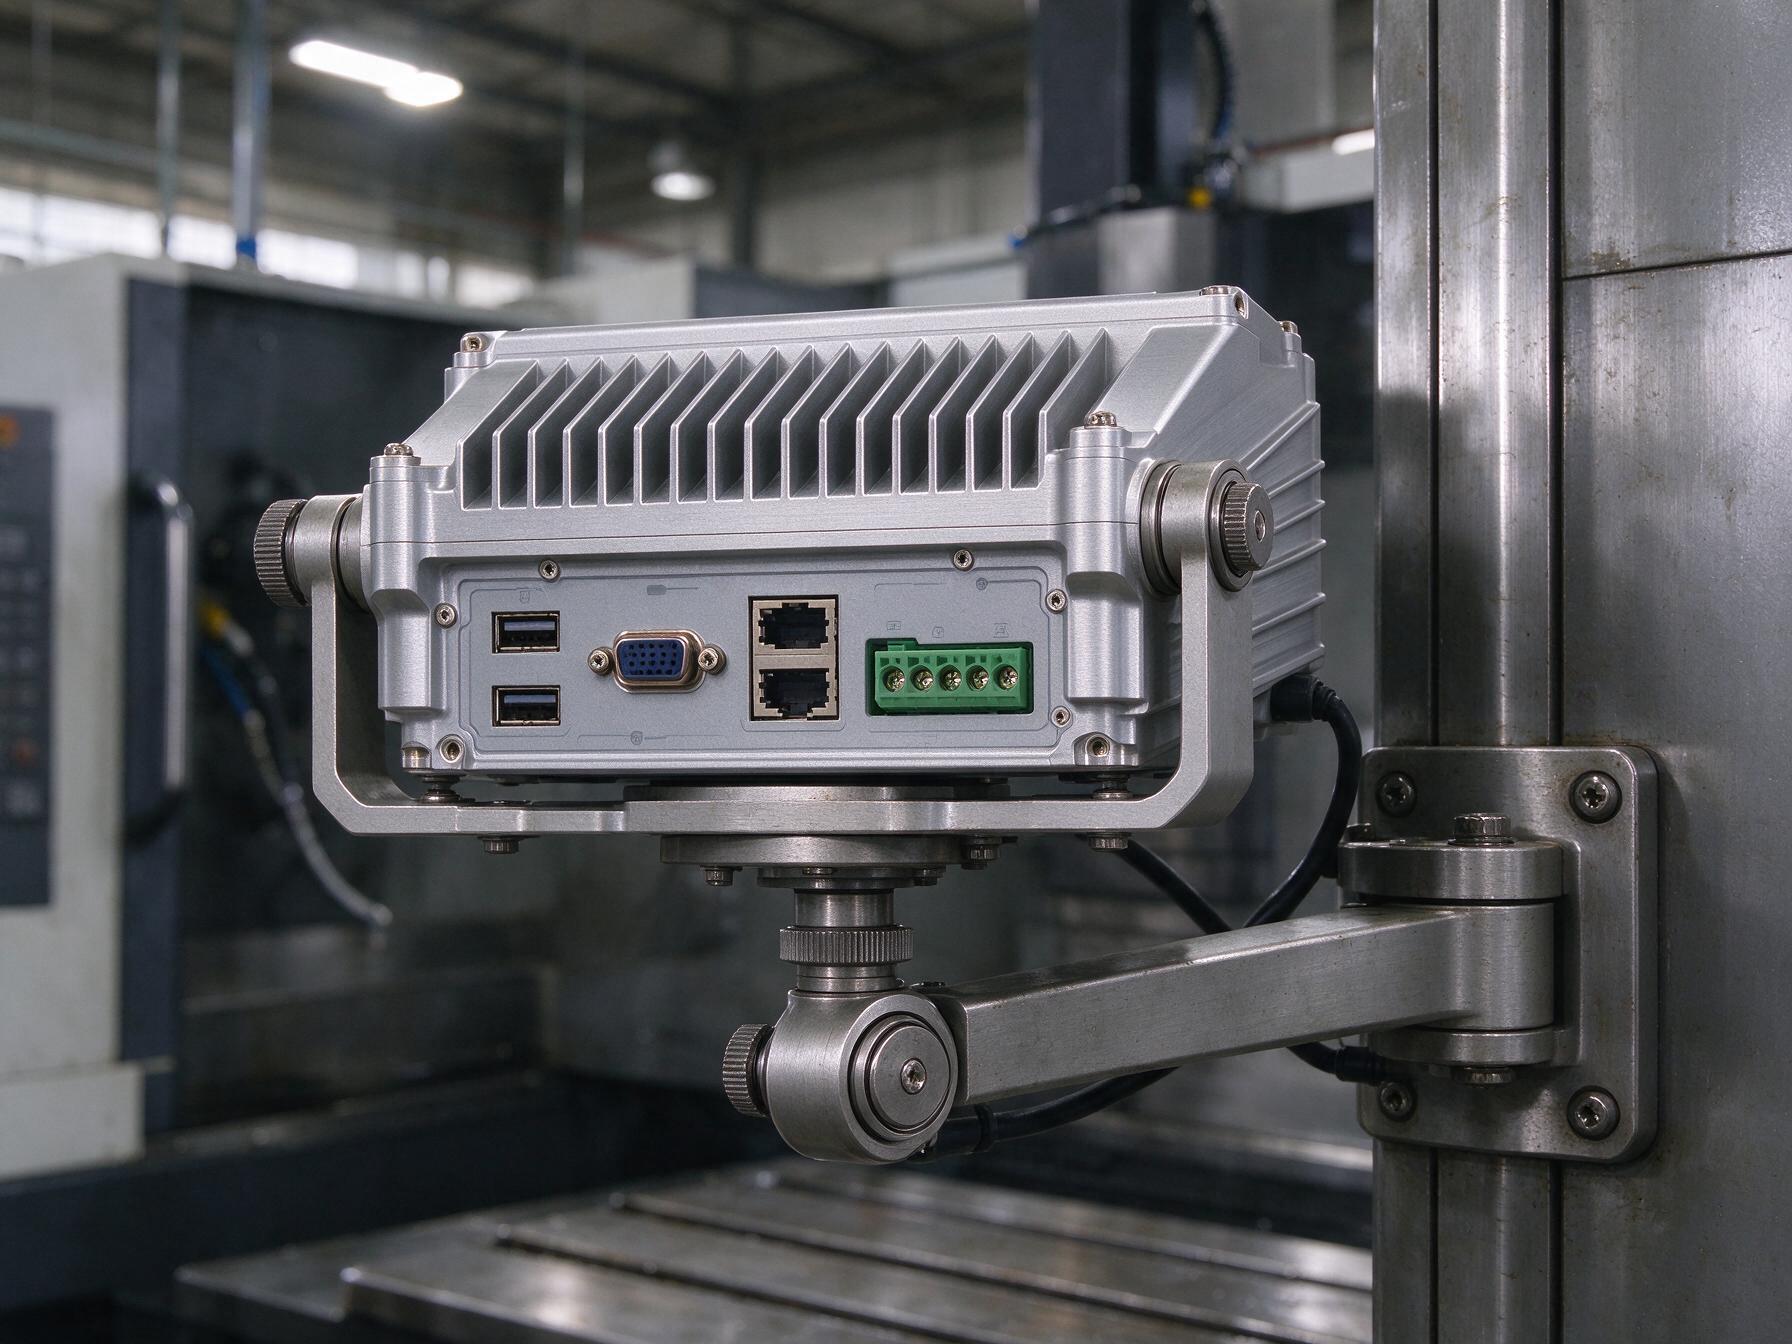
部署按点位安装接口三步走,图纸冻结前逐项对账
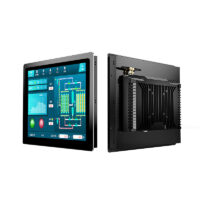
落地部署建议按点位、安装、接口三步推进。先按机床分布与动线定点位;再定安装形态,嵌入操作面板的机型要与柜体开孔图逐尺寸对账,悬臂与壁挂点位复核承重与走线。接口对账最容易返工:触控通道优选USB免驱,连接扫码枪、称重仪表的工位要预留串口与网口,供电选九至三十六伏宽压。针对嵌入机床操作面板的安装需求,控显G1嵌入式工业一体机采用全封闭无风扇结构与纯平触控面板,对应油污工位易积尘、需频繁擦拭的维护要求。
系统协同层面,触控终端多承担MES报工、图纸调阅与状态采集,选型时要一并验证上位机软件的驱动兼容性。
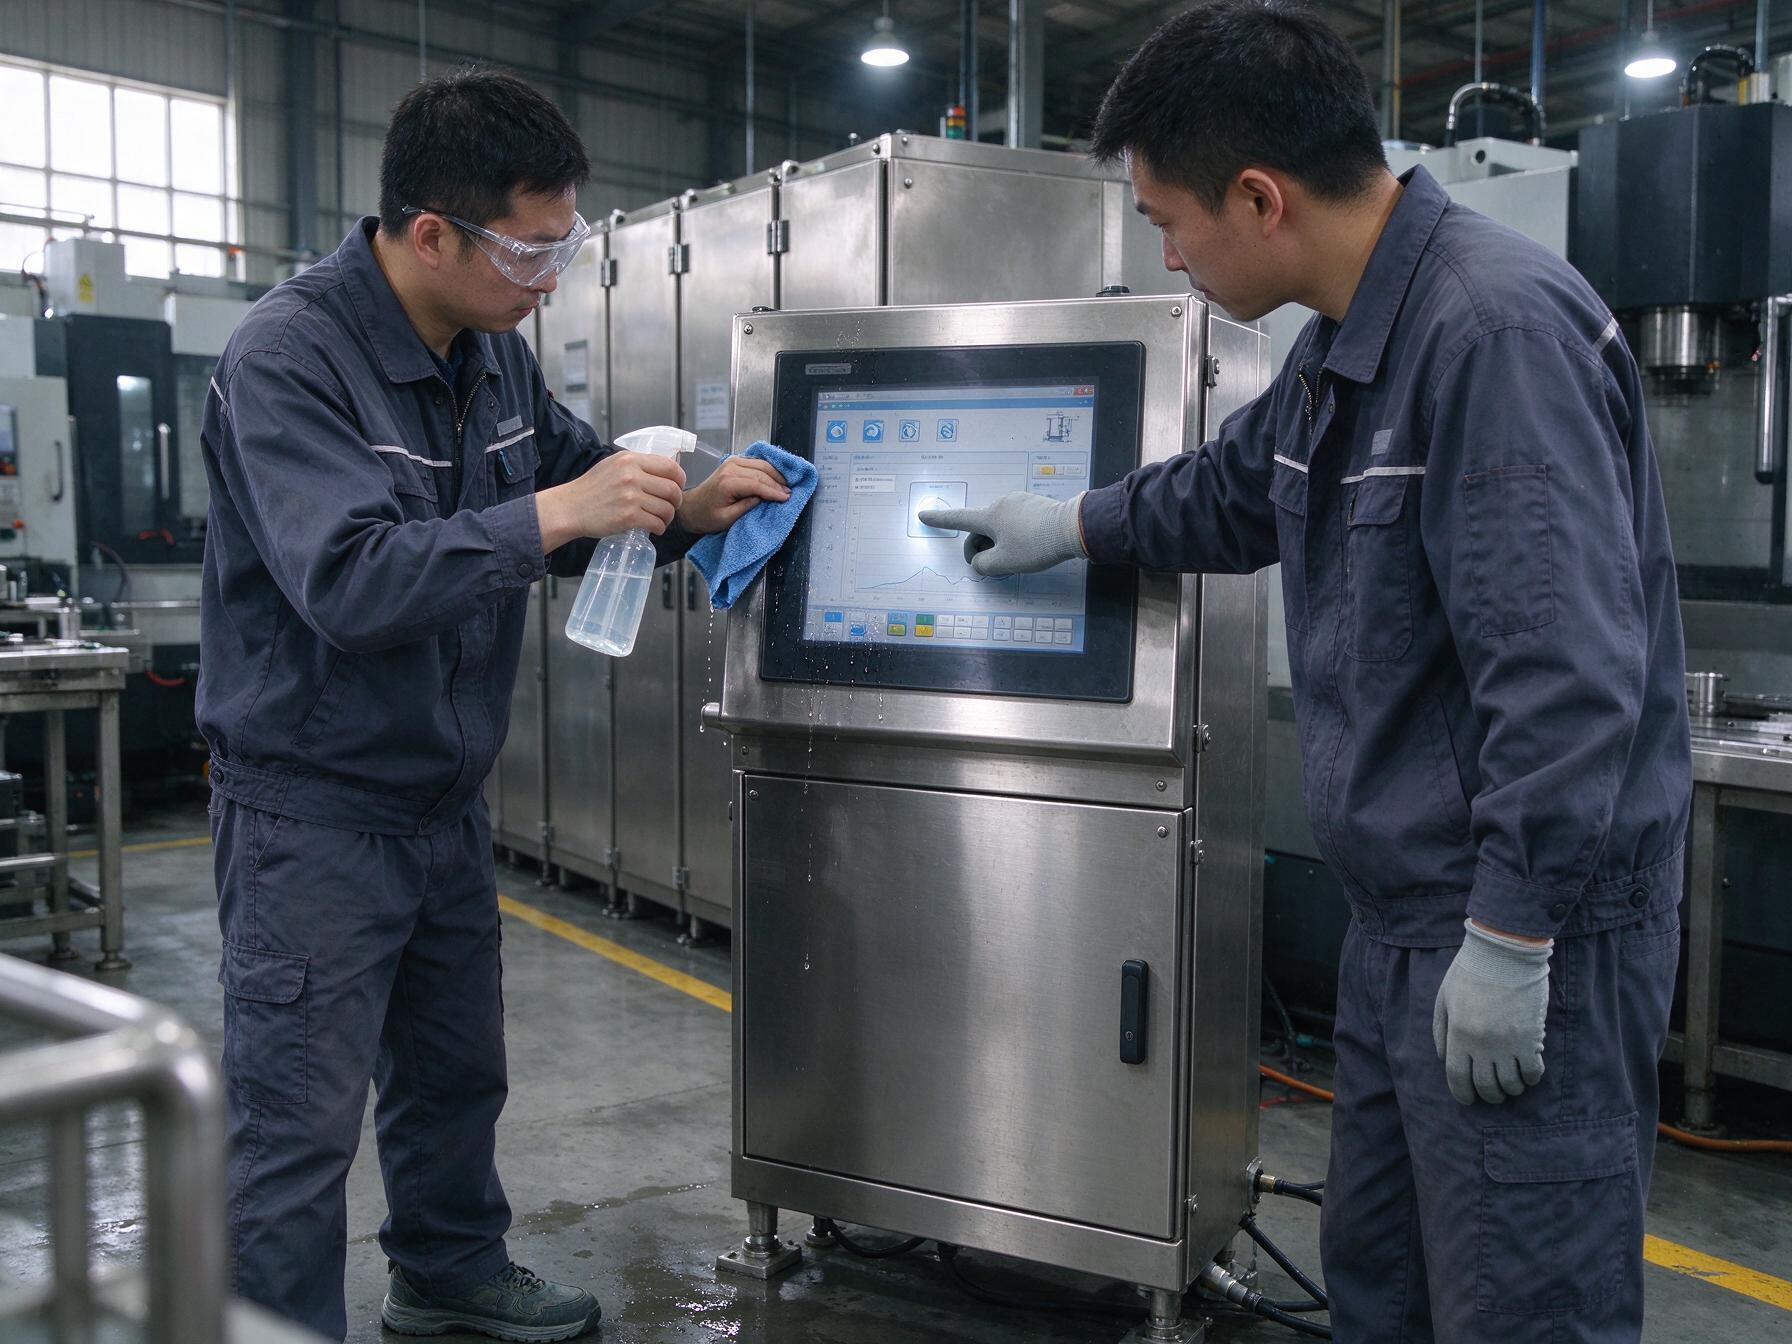
验收把实测前移,运维按同一口径备件
工控一体机触屏的验收,建议把三条现场测试写进合同附件:戴油污手套连续点按五十次记录误触次数,喷淋擦拭后立即验证湿手操作,换班高峰并发报工观察响应延迟;防护与抗扰按GB/T 4208防护等级与GB/T 17626系列抗扰度口径核对报告。在验收与备件条款上,控显科技按整机温区出具检测数据,支持同尺寸机型共用开孔图,方便批量替换与备件归一。
机加工数字化改造的竞争,最终落在每个工位的数据是否真实、实时、连续。把触控路线、安装接口与验收口径在图纸冻结前定清,远比上线后返工换屏来得省。