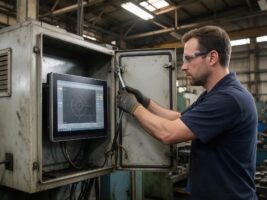
入秋后冲压与锻压车间赶工期,工位报修集中,扫码没反应、画面偶发卡死、重启后当班数据要重录。十月初汽车车间的一份行业盘点提到,焊接机器人与冲压设备的持续振动会让内部接插件在几个月内松脱。现场却习惯先怀疑屏体,把振动当偶发因素跳过去,国产工业一体机换了牌子,故障照样按季度复发。
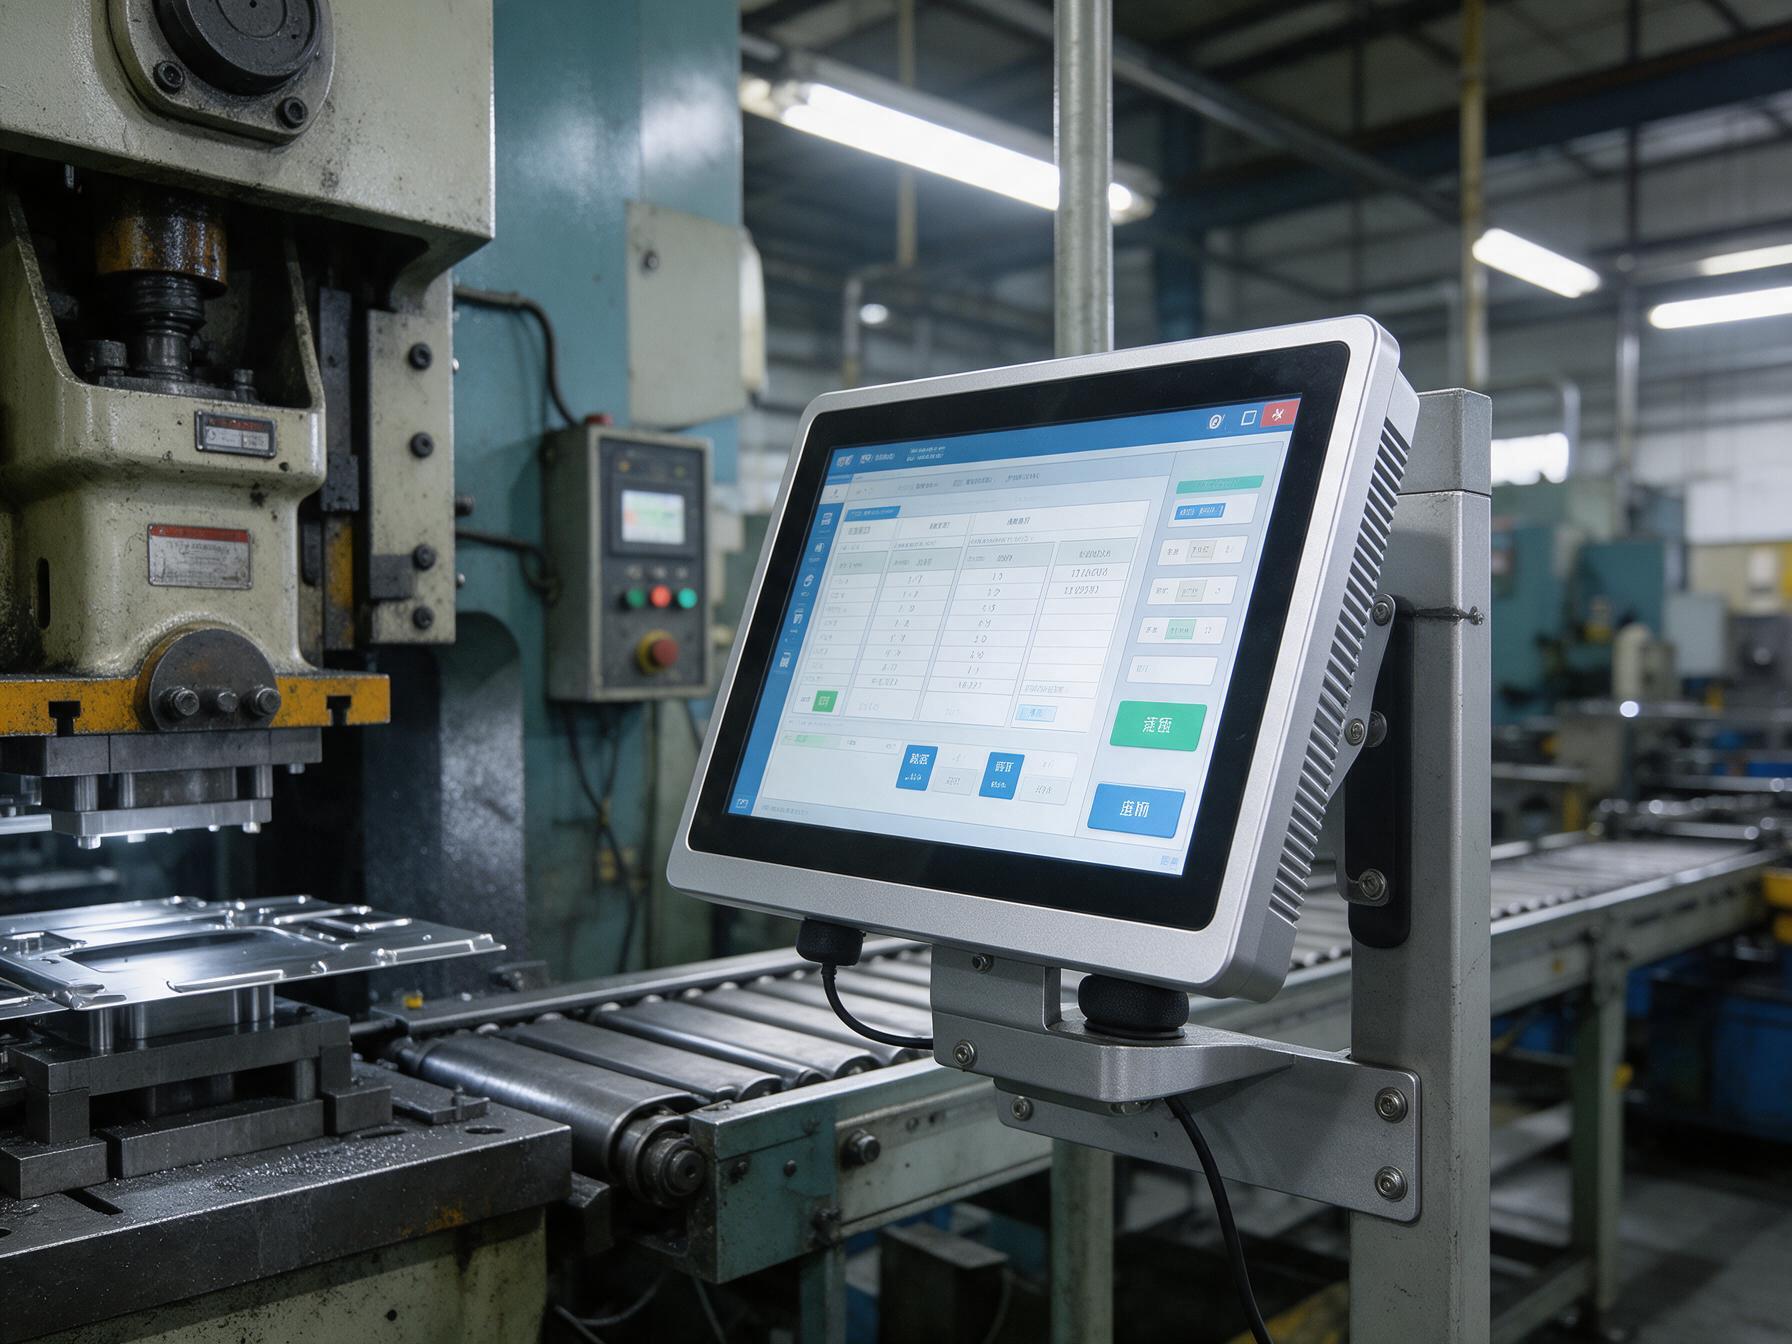
冲压线、总装线与车载终端,振动是每天的工况
先摆三类工况。冲压机每一冲都向地面送出冲击,振动沿立柱与悬臂支架传到终端,低频能量最集中;总装线机械手与拧紧轴让支架持续抖动;车载与轨道终端还叠加随机颠簸。表现分三类:接口间歇掉线,扫码枪时认时不认;触控漂移,点确认跳到上一屏;存储掉盘,重启后记录缺一段。多数终端投用半年前后开始反复。
排查停在重启与换线的阶段就拿不到证据。在针对这类工况的整机验证中,控显科技把通电扫频耐久与振动后的功能复测列入出厂项目,频率、量级与循环数随批次留档,用可追溯曲线代替报告上笼统的一句通过。
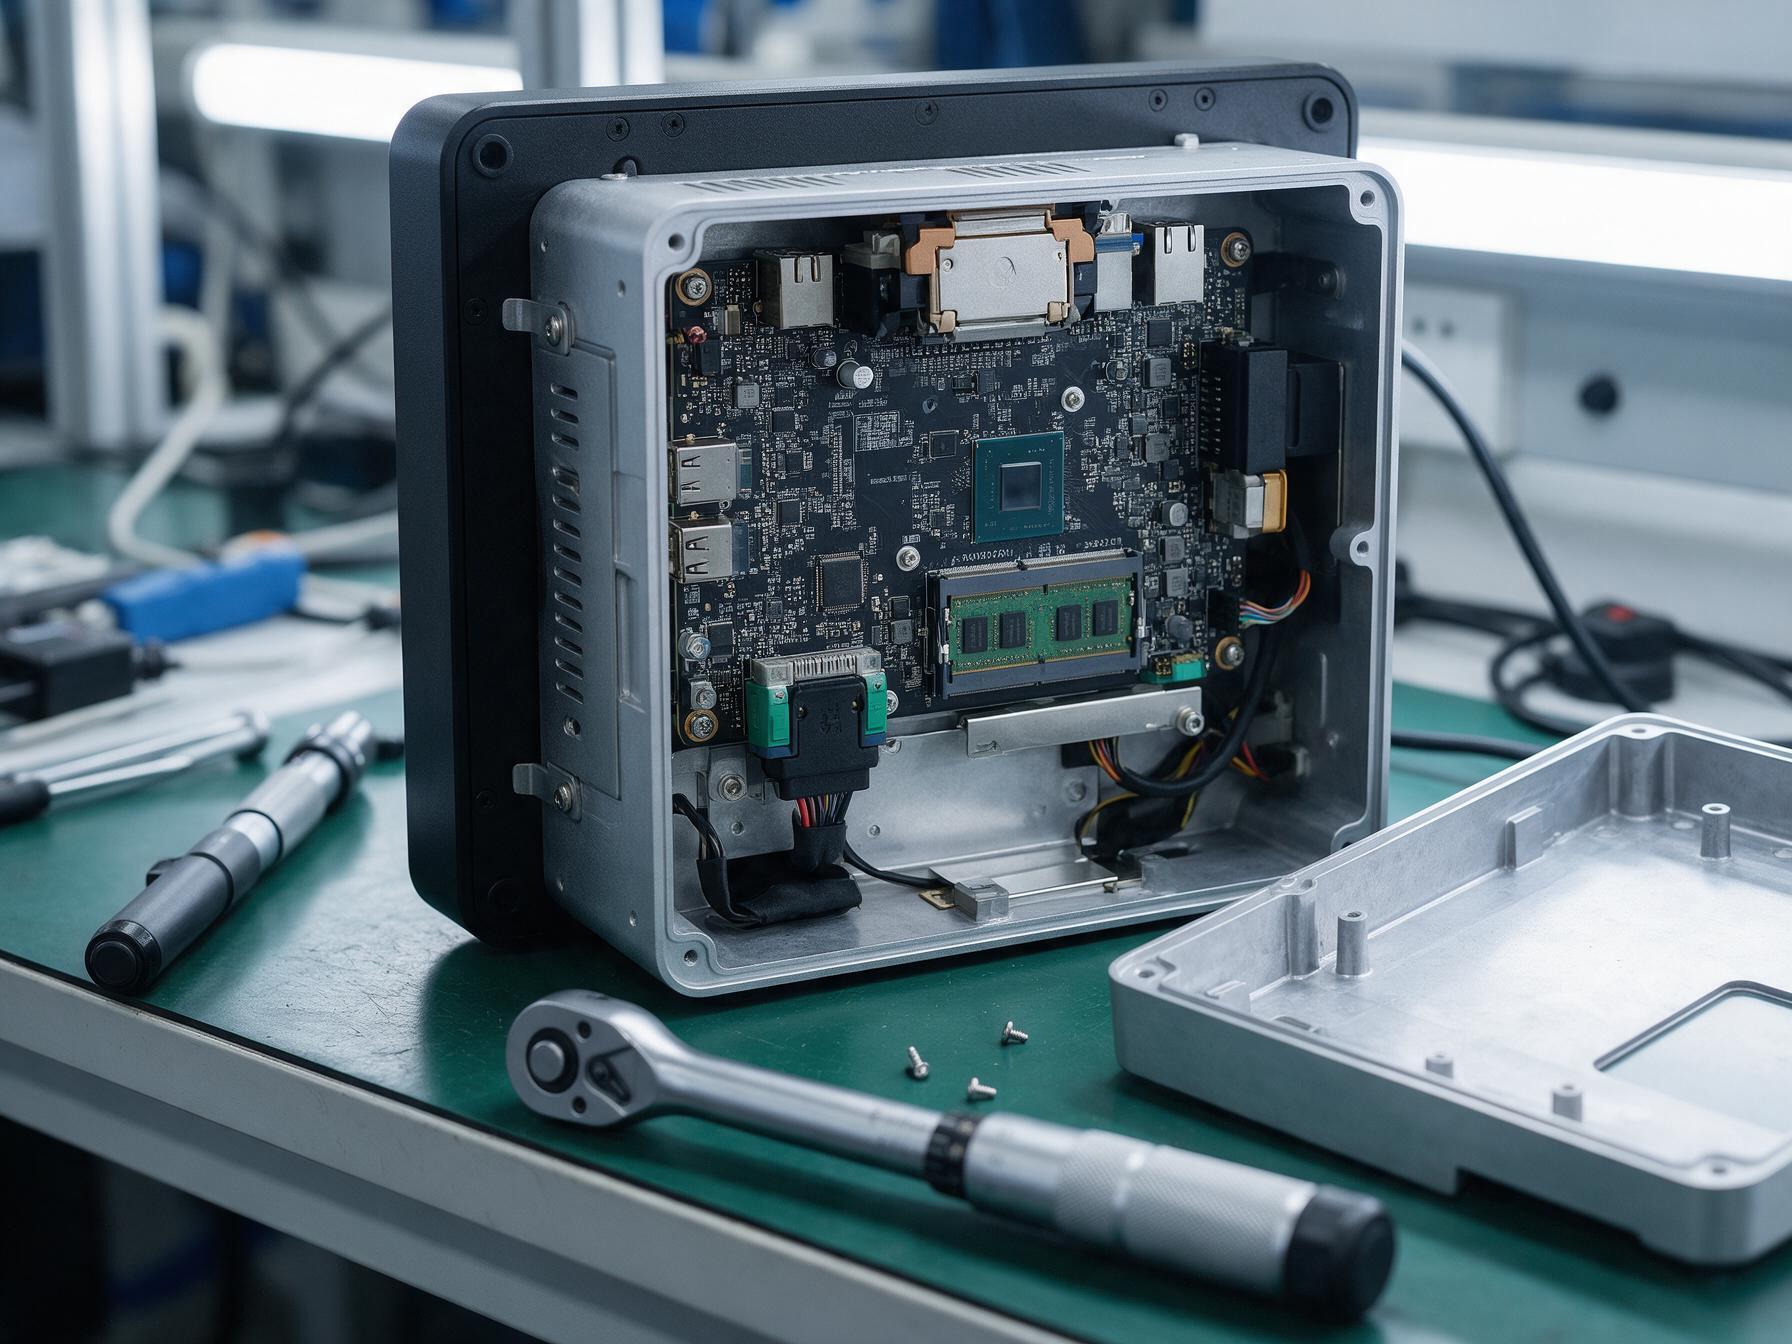
机理三条路径,共振、微动磨损与紧固松脱
失效链条拆成三段。头一段是共振放大,支架与机壳各有固有频率,激励靠近时振幅被放大数倍,焊点与引脚应力超额定工况。第二段是微动磨损,对插面在微米尺度反复滑动,接触电阻随之上升,链路上是误码与间歇掉线。第三段是紧固松脱,预紧力随振动衰减,内存条与扩展卡在槽内位移,表现为不认盘、花屏或重启。
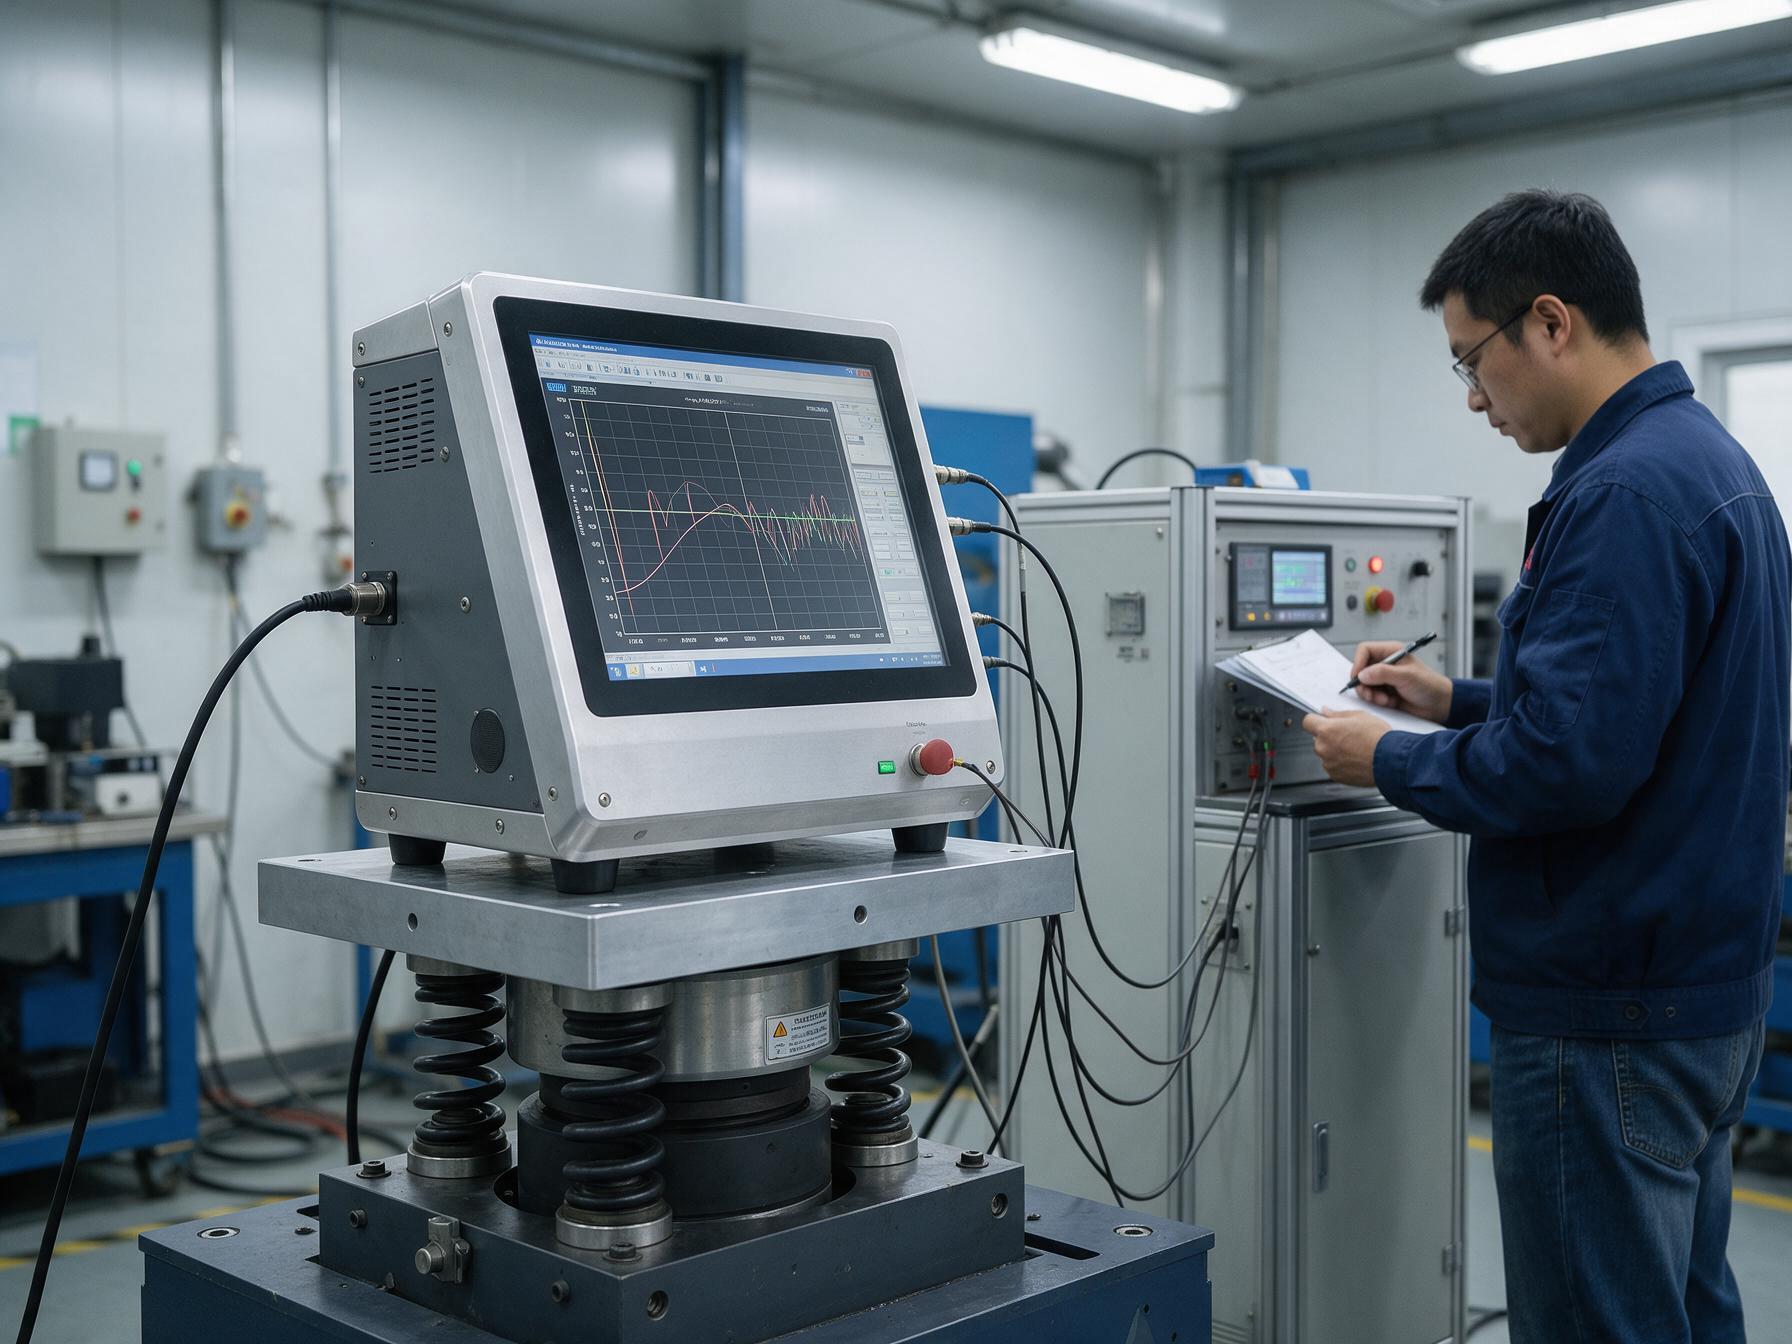
标准这一侧有尺子。GB/T 2423.10-2019 试验Fc对应正弦振动,等同采用IEC 60068-2-6:2007,先扫频找共振点,再用定频耐久把薄弱环节逼出来,车载与通用电子常落在10到500赫兹。九月底一份试验方案综述提醒,扫频速率与循环数要和实际环境对得上,且必须通电测试并做振后功能检查,只做断电运输振动的报告,装机照样出问题。
替代方案,把活动件与裸插头撤下工位
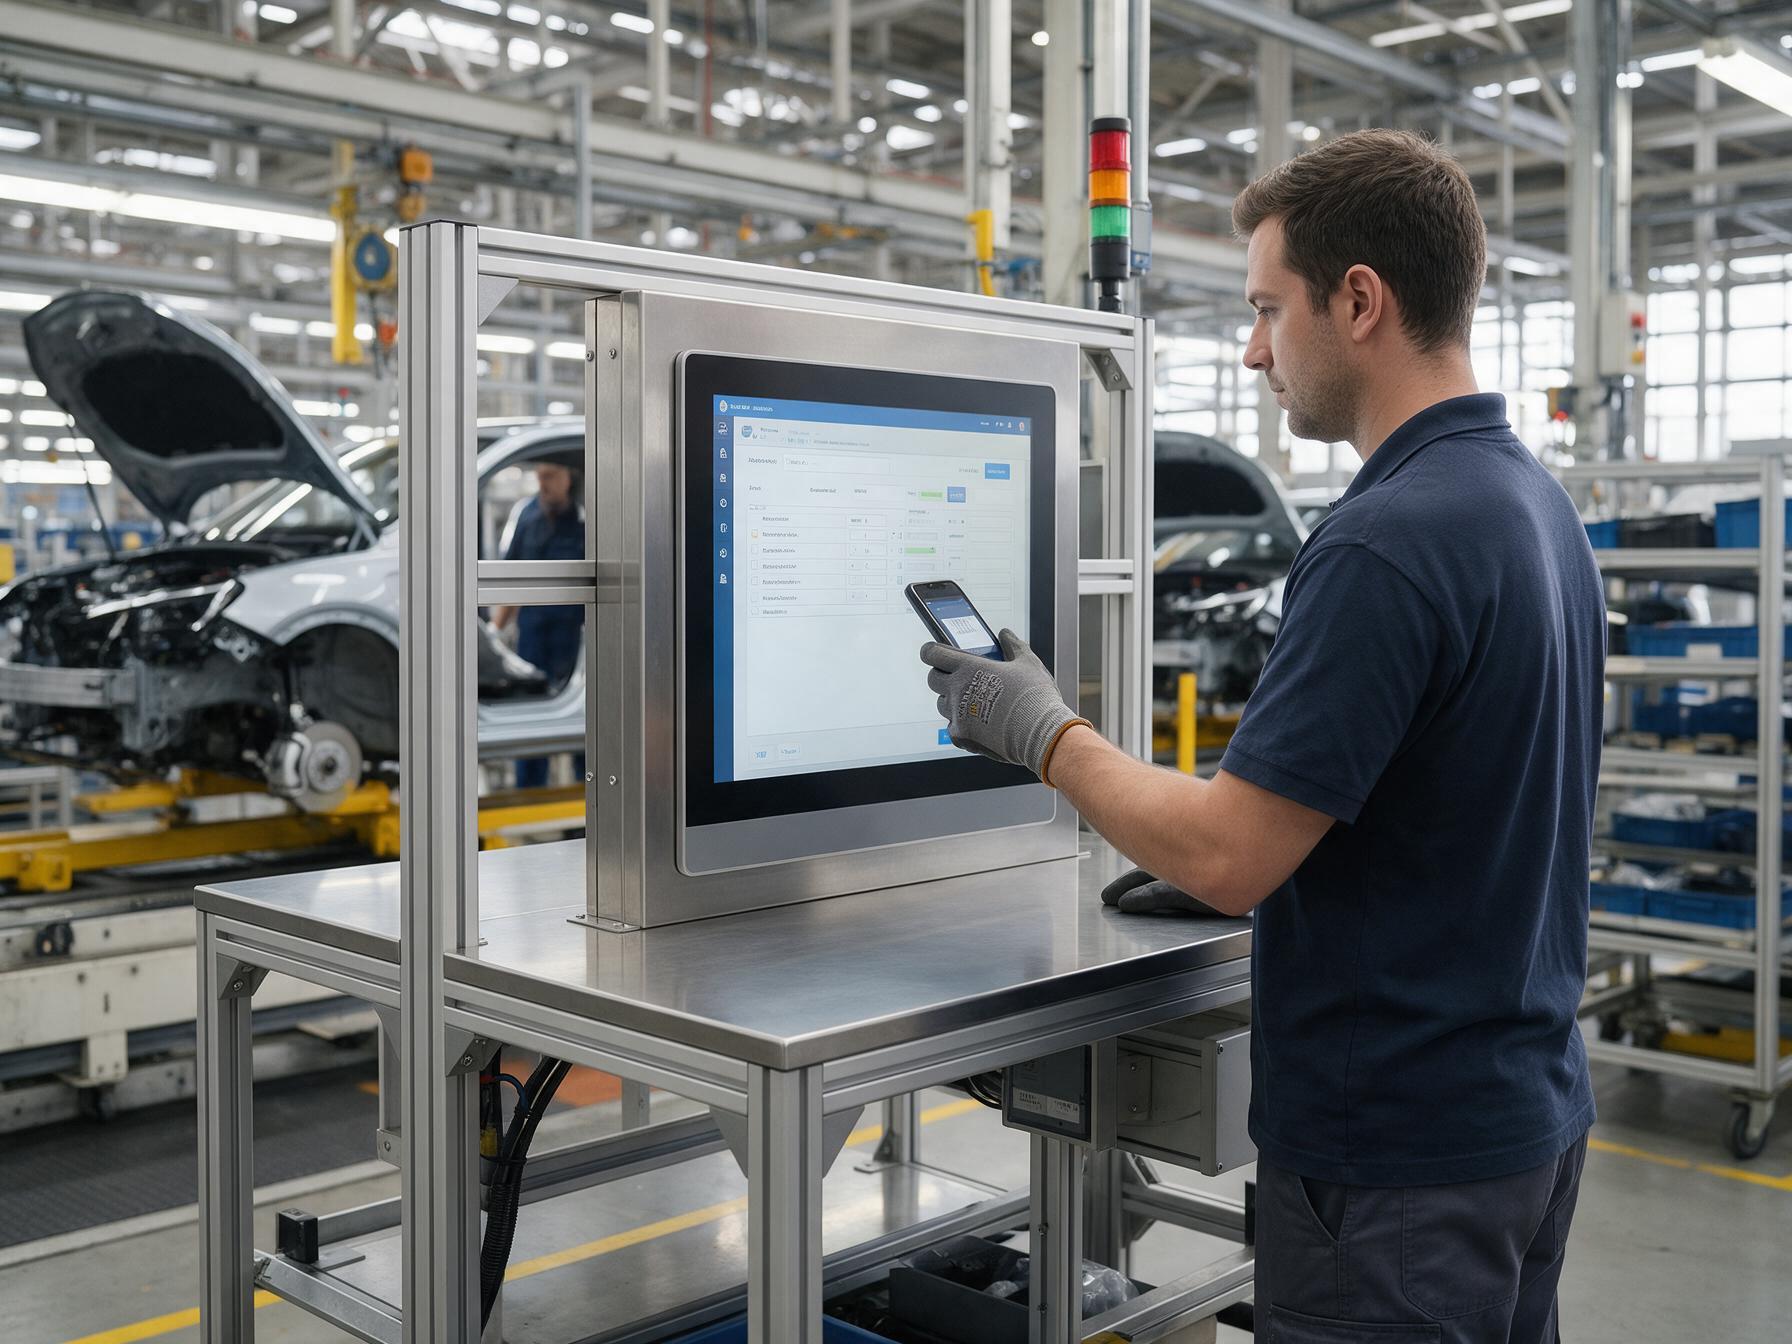
替代思路不复杂。分体方案由工控机、商用屏与延长线拼成,每多一个转接就多一个故障点;国产工业一体机把风扇这类活动件一次去掉,接口改用锁扣或螺纹锁紧,原生串口与网口直连外设。工位还要刷卡与扫码并行,控显P6A刷卡扫码多功能MES工位一体机把两类识别做进同一面板,报工不必再挂外接读头。
安装侧三条细节决定成败:机箱与支架之间垫减振垫,螺丝按同一扭矩拧紧,避免刚性连接把共振传进机身;线缆在箱内留固定点,不让重量压在插头上;存储选固态并用压条固定。外露接口优先带锁扣的型号,换型插拔也不把松动留给下班次。
验收前移,四条判据把振动风险挡在付款前
验收口径前移。四条判据写进技术协议:要通电扫频与定频耐久报告,注明频率、量级与振后结论;要抽两台样机装进真实工位跑满三十天,逐台记录掉线、漂移与重启;要核对减振垫与锁扣线缆是否随货;要约定同尺寸机型共用一副开孔图。在同类交付里,控显科技把开孔图与振后记录一并归档,扩线直接复用,国产工业一体机的批量交付才谈得上口径一致。
把振动当成偶发因素,报修就会按季度重复;把它当成每天都在发生的工况,选型与验收才有落点。共振、微动磨损与紧固松脱三条路径都能在试验里提前暴露,前提是要通电、要扫频、要振后复测,并把判据写进合同。终端要陪产线走很多年,国产工业一体机的抗振能力最终不看宣传参数,看能翻到原始记录的报告;现在多花的验证时间,最后都会变成少停的线和少录的数据。