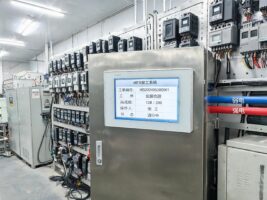
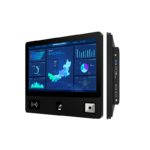
设备柜里的显示终端,选型窗口正在收窄。九月一份工控显示屏公开询价把交货期压在合同签订后三十五天,一份行业实测又把非标定制标在七到十五天之间,柜体排期冻结后,屏体到场晚一天,联调就顺延一天。15.6工业显示器放得下工单与状态曲线,又不挤占柜门面积,选型失误的代价随之放大。
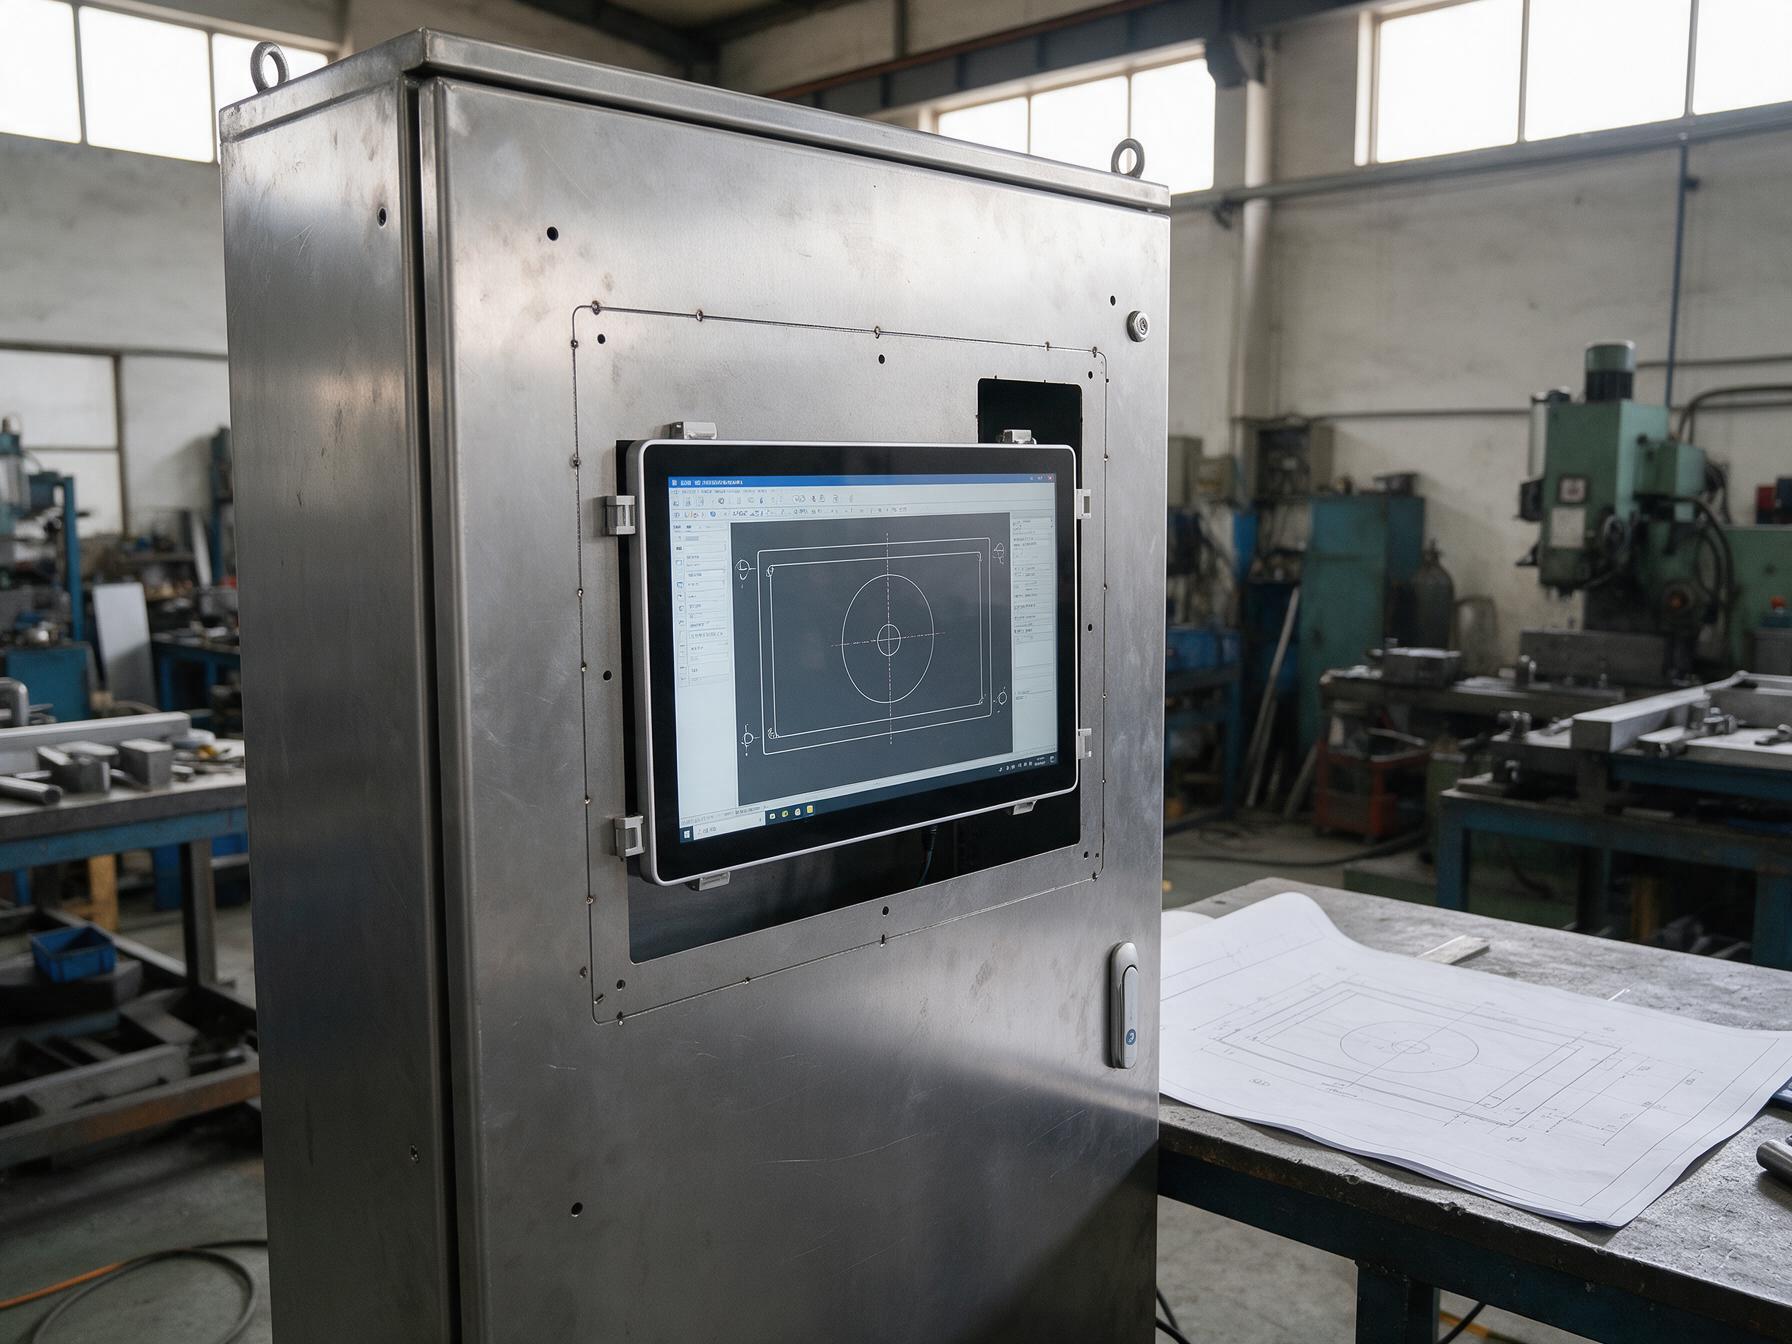
安装方式与开孔尺寸,先于屏体参数确定
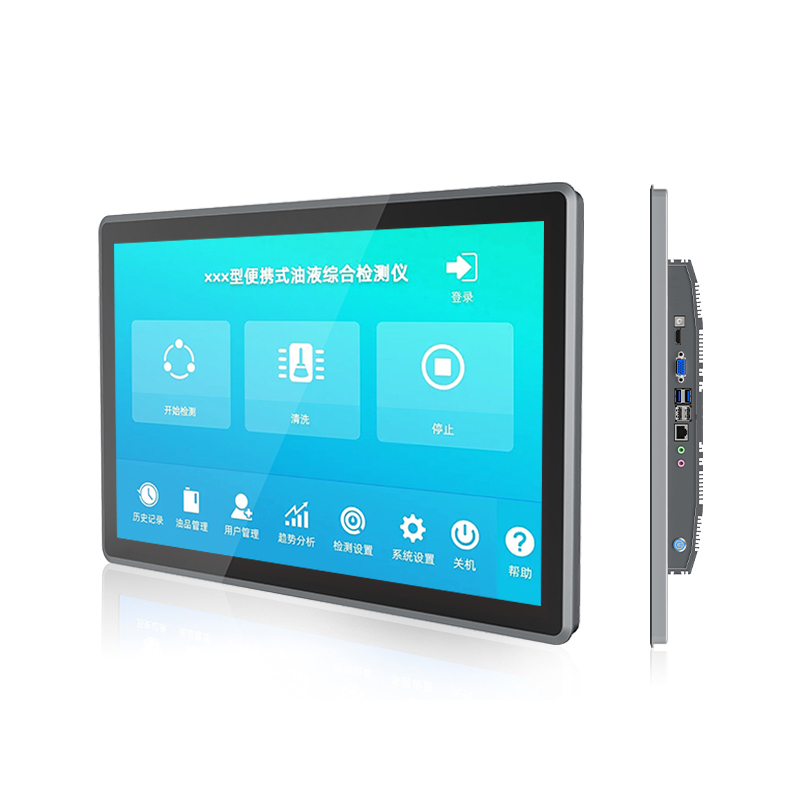
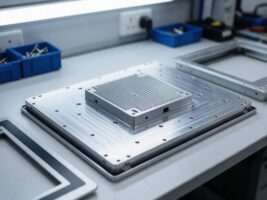
柜体结构决定安装方式,顺序反了只能补做钣金。设备面板走嵌入,前面板与柜门齐平,靠卡扣或挂耳锁紧;柜门较薄的场合走外嵌,边框压住开口边缘收口;背部孔位对应悬臂与立柱工位。九月初的行业盘点提到,同一台设备兼有嵌入与壁挂双路径已是供应端常见做法,为每种柜型单独备料的环节随之取消。
安装方式定了,开孔图纸还要隔一道样板柜才允许批量下料。开孔偏大,缝隙藏灰进水;偏小,硬敲会顶弯面板;深度方向不留线缆余量,端子排会顶到后盖。稳妥的顺序是随型号冻结15.6工业显示器的开孔尺寸与卡扣点位,样板柜按真实走线全装全拆一轮,核对四角受力与胶条压缩量后再下发批量图纸。
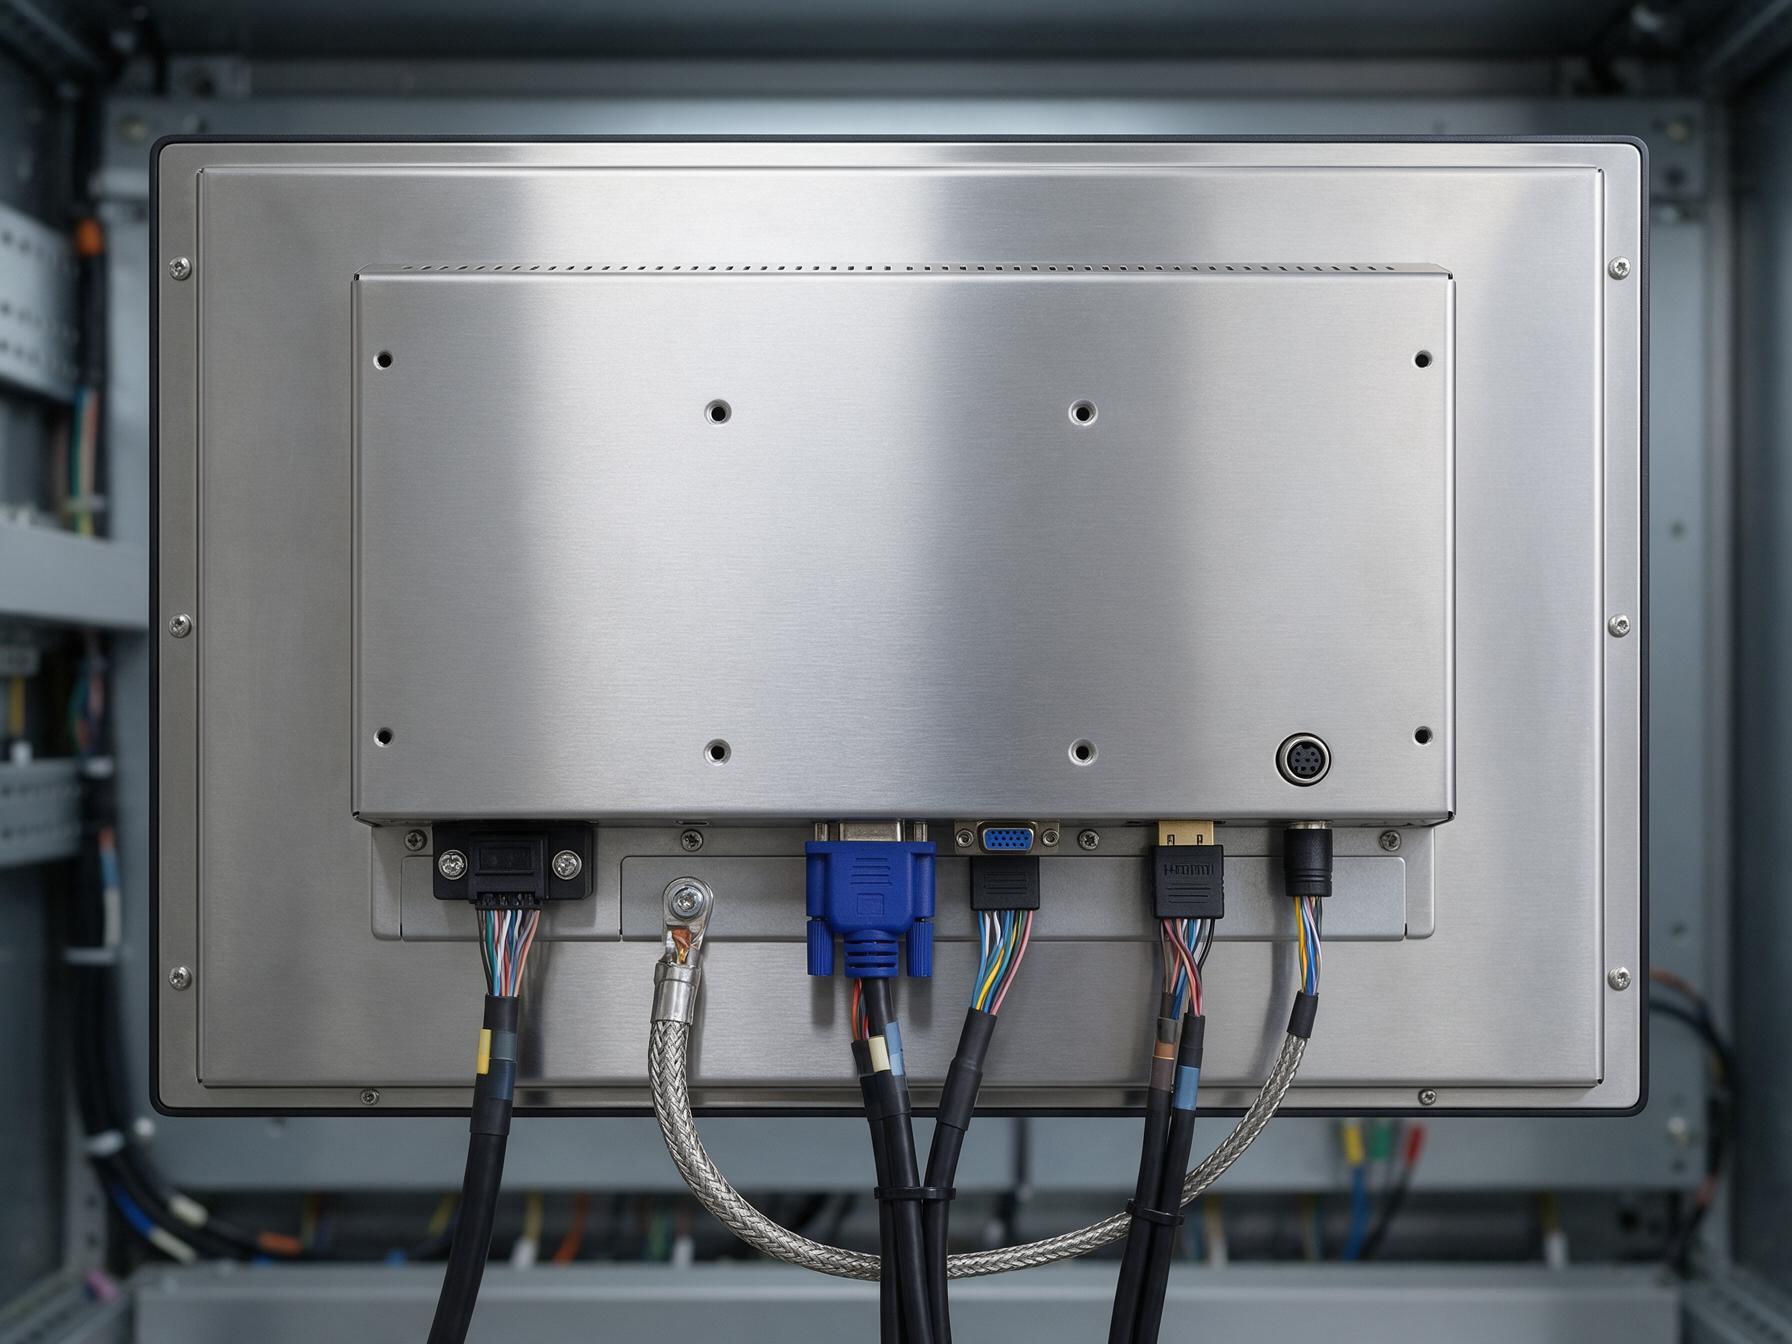
接口与触控通道,对着主机清单逐项对账
信号全靠主机给,接口错配是装调现场最常见的停工原因。主机输出可能是HDMI、VGA或DVI,屏端至少备两种输入;触控走USB还是串口、能否免驱,要在样机上确认;分辨率按一千九百二十乘一千零八十点对点输出,母线波动大的工位优先九至三十六伏宽压。设备配套场景中,控显G1N外嵌式窄边框工业显示器随型号附开孔图与卡扣点位,接口定义表一并交给整机厂。
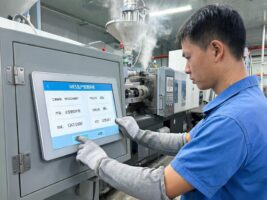
触控通道按工况分流:洁净装配工位用电容多点触控,戴手套、沾切削液的手感要在样机上试够;信号线与动力线分开槽敷设,屏蔽层单端接地,串口误码与触控跳点多数在联调初期就暴露。
工况条款写进技术协议,防护与宽温要落到整机
九月的行业实测报告给了一条硬提醒:抽样中出现同批次产品亮度偏差超过百分之十五的情况,标称值一致并不等于到货一致。为让标称温区装进柜体后依然成立,控显科技把屏体与铝合金机身放进同一轮高低温循环,出厂资料按整机状态给出数据,而不是只列屏体单体指标。
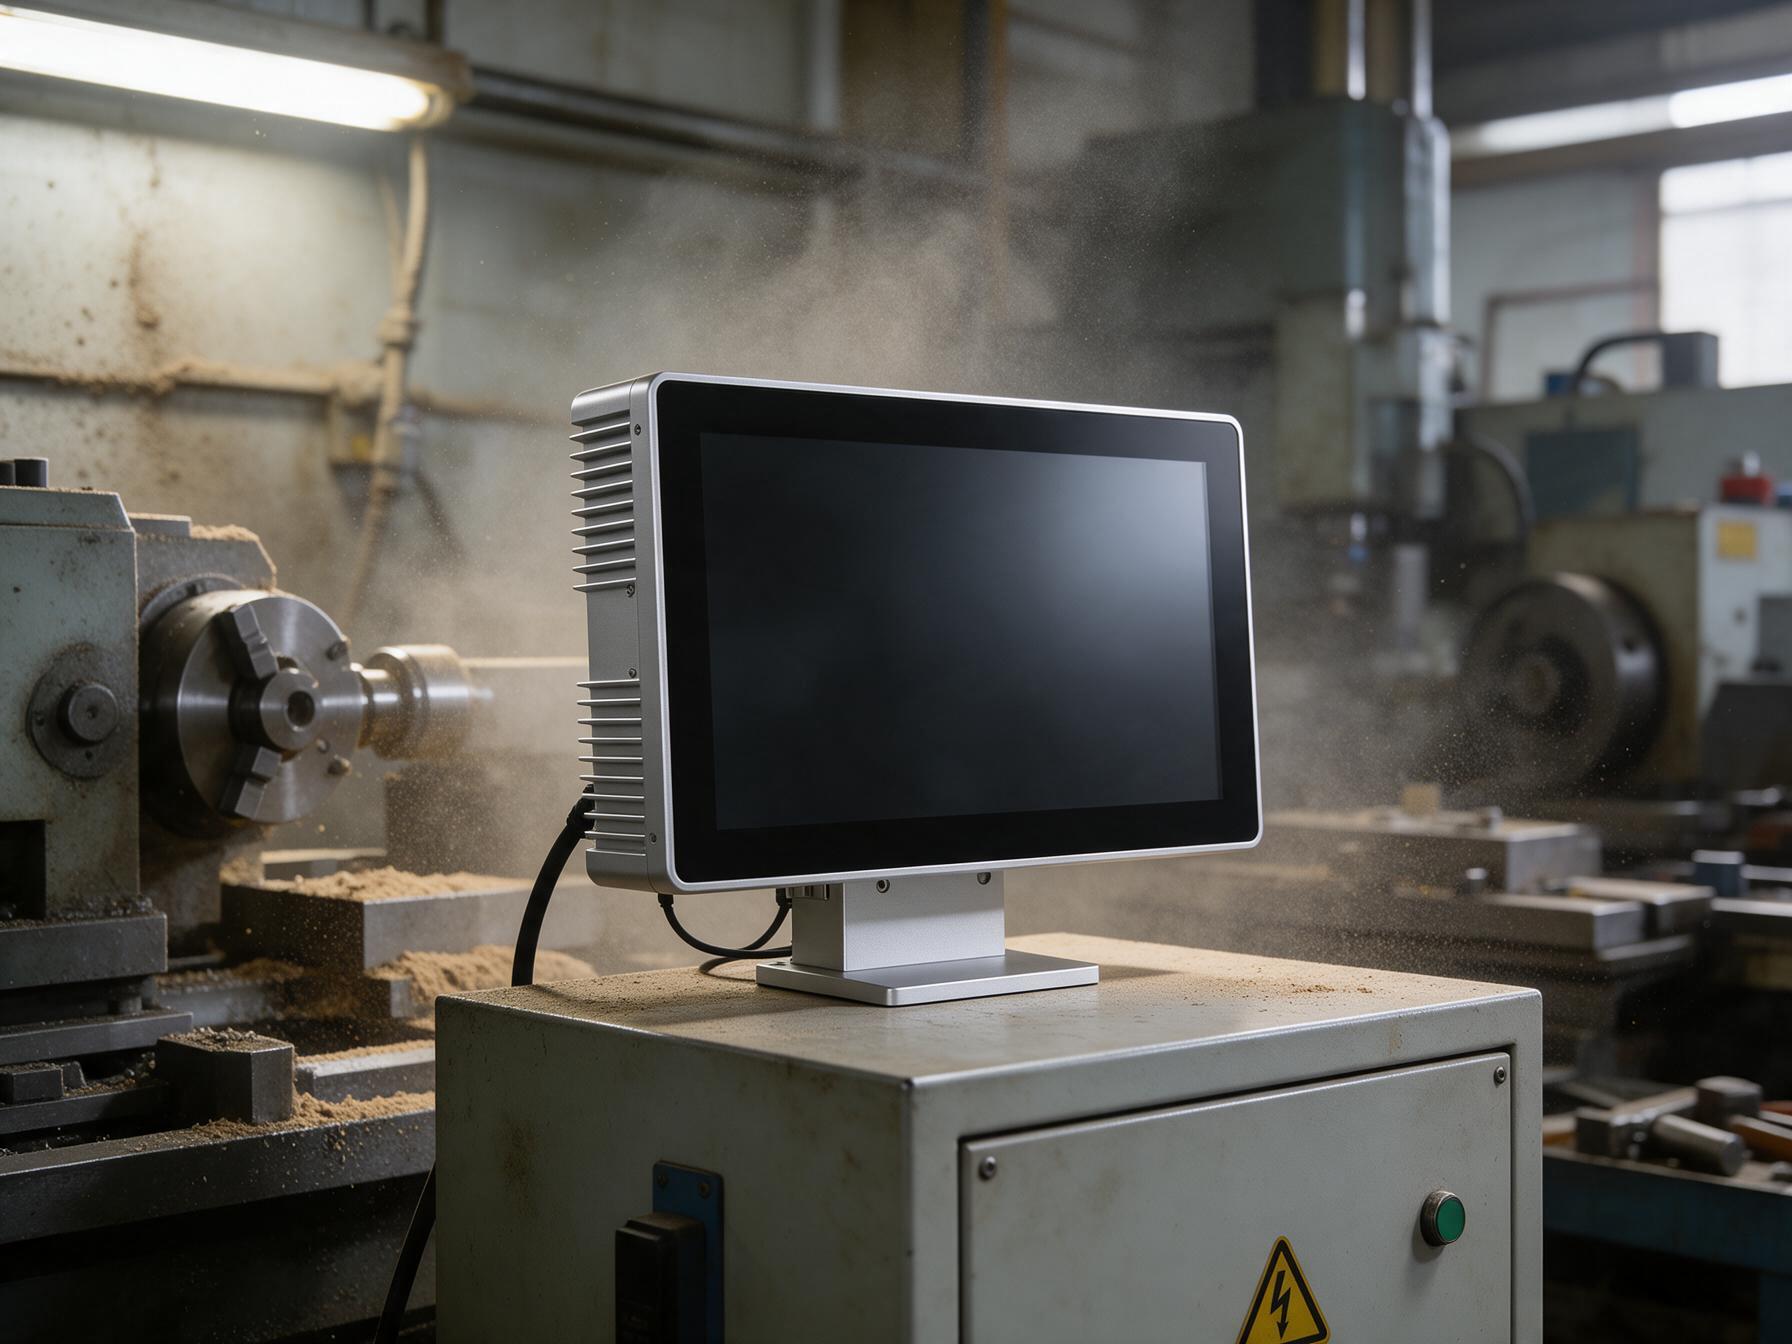
粉尘与油雾并存的机加工位,前面板密封与散热路径要一起看:面板纯平无缝,灰尘没有落脚的地方;机身被动散热不靠风扇直吹,积灰与噪音同步降下来。七月发布的GB/T 18910.31-2026又把亮度测量条件与温区保持时长拆成可复测条款,验收口径随之收紧。
交期、老化报告与备件承诺一起写进合同
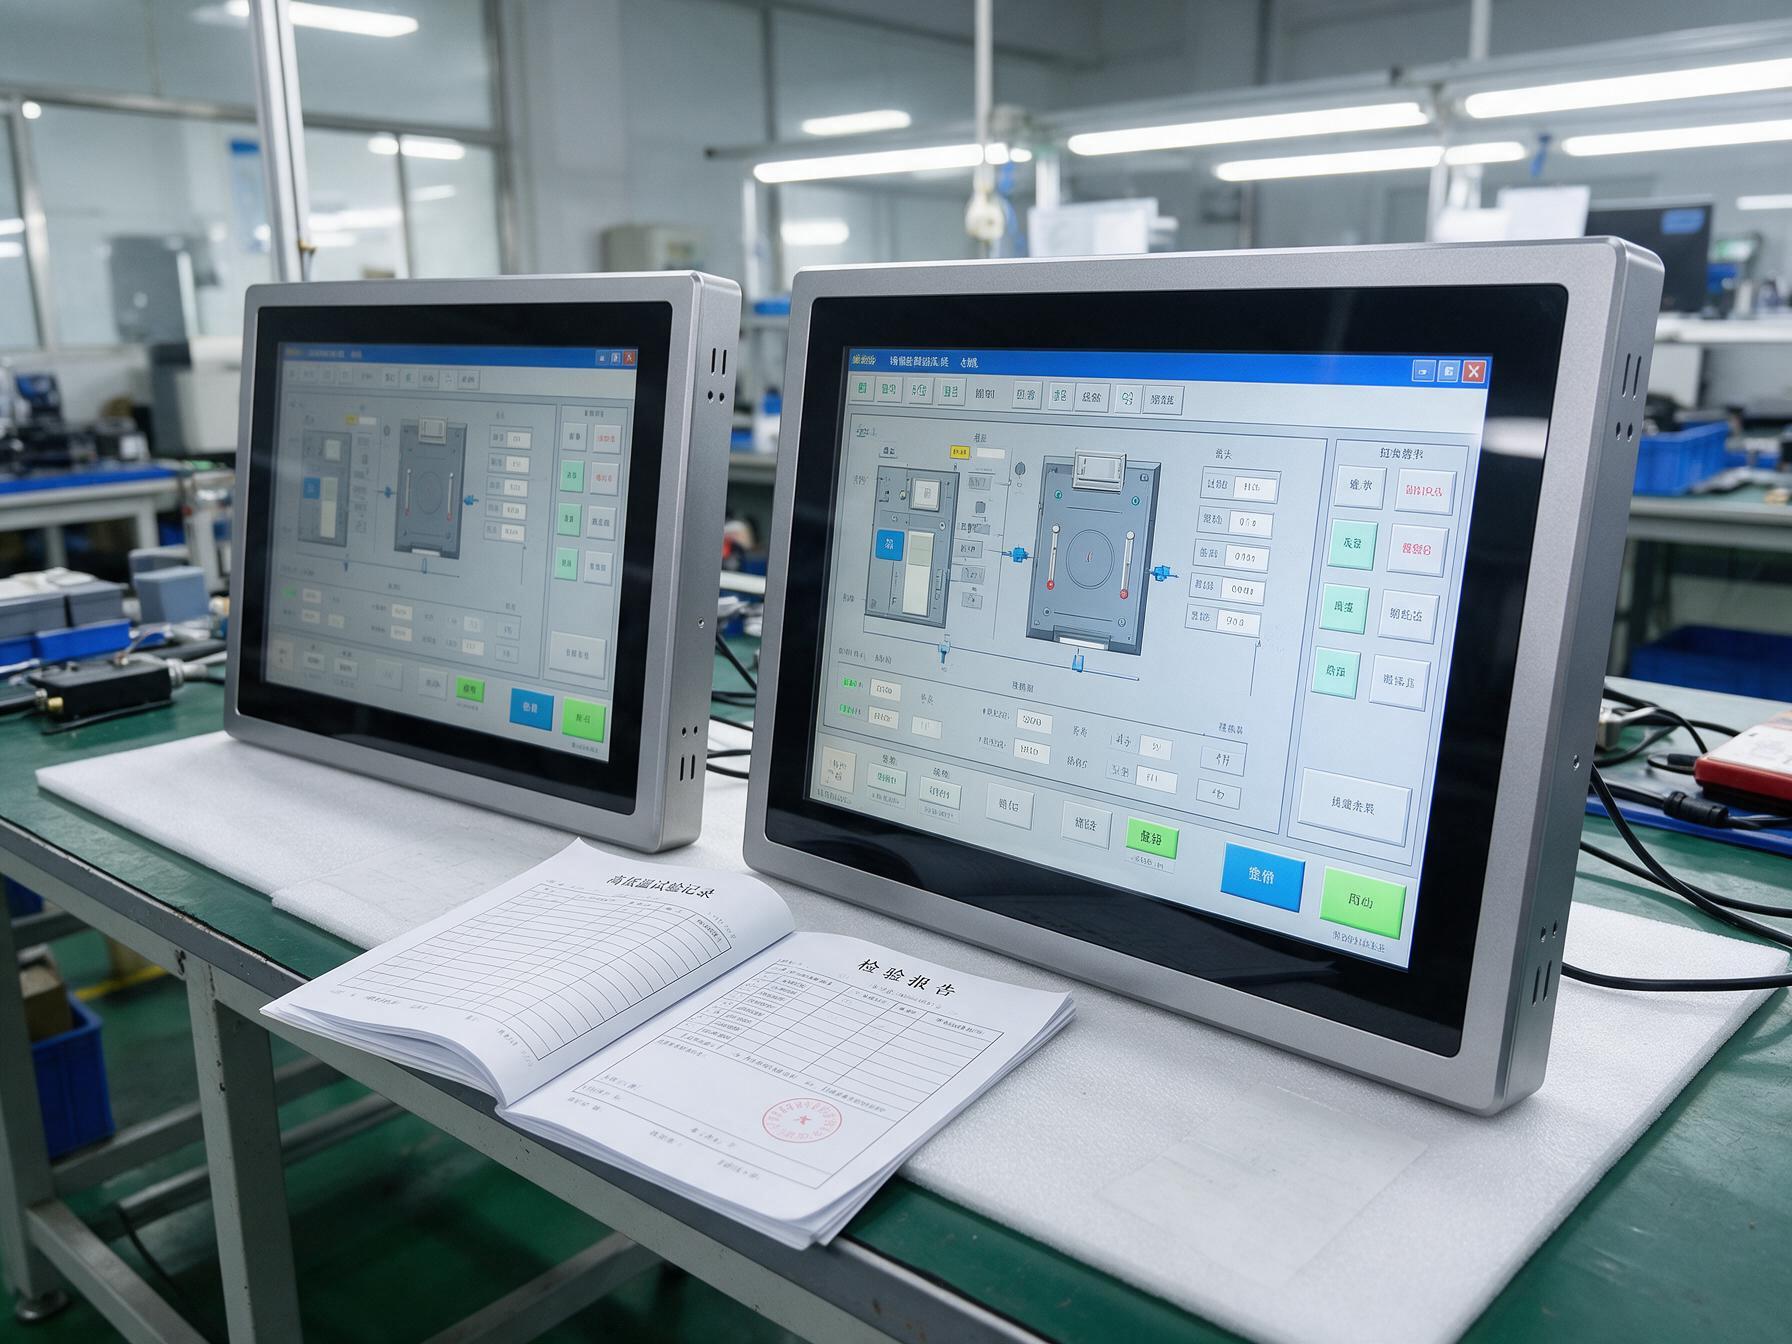
交期按公告口径核。九月的公开询价写明合同签订后三十五天内交货,非标开孔与改接口的15.6工业显示器定制给到七到十五天,叠加后排期要按五十天留量;未经完整高低温老化的小批量,现场故障率可达标准款的三倍,这一条同样要写进验收条款。
到货验收走三步:先点样机,点亮、触控、接口逐项过;再对报告,确认覆盖哪一组检验,编号可查;最后盘备件,背光模组与触控板的供货年限落进长期承诺,避免两年后维修等件。
柜体集成的选型,顺序比参数重要:先定安装与开孔,再对接口与触控,随后把工况与验收条款写进技术协议,最后用交期与报告约束交付。四道判据齐了,工期与故障率才有对账的基准。