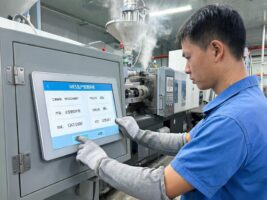
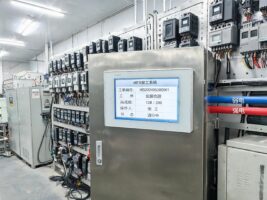
冲压线上的工位终端全年泡在振动里,早班开机正常,中班开始花屏、无故重启、触控不跟手。做国产工业一体机替代时,注意力常放在算力与价格上,装上才发现,决定机器能不能在工位上待住的,是振动这条最容易被跳过的工况。
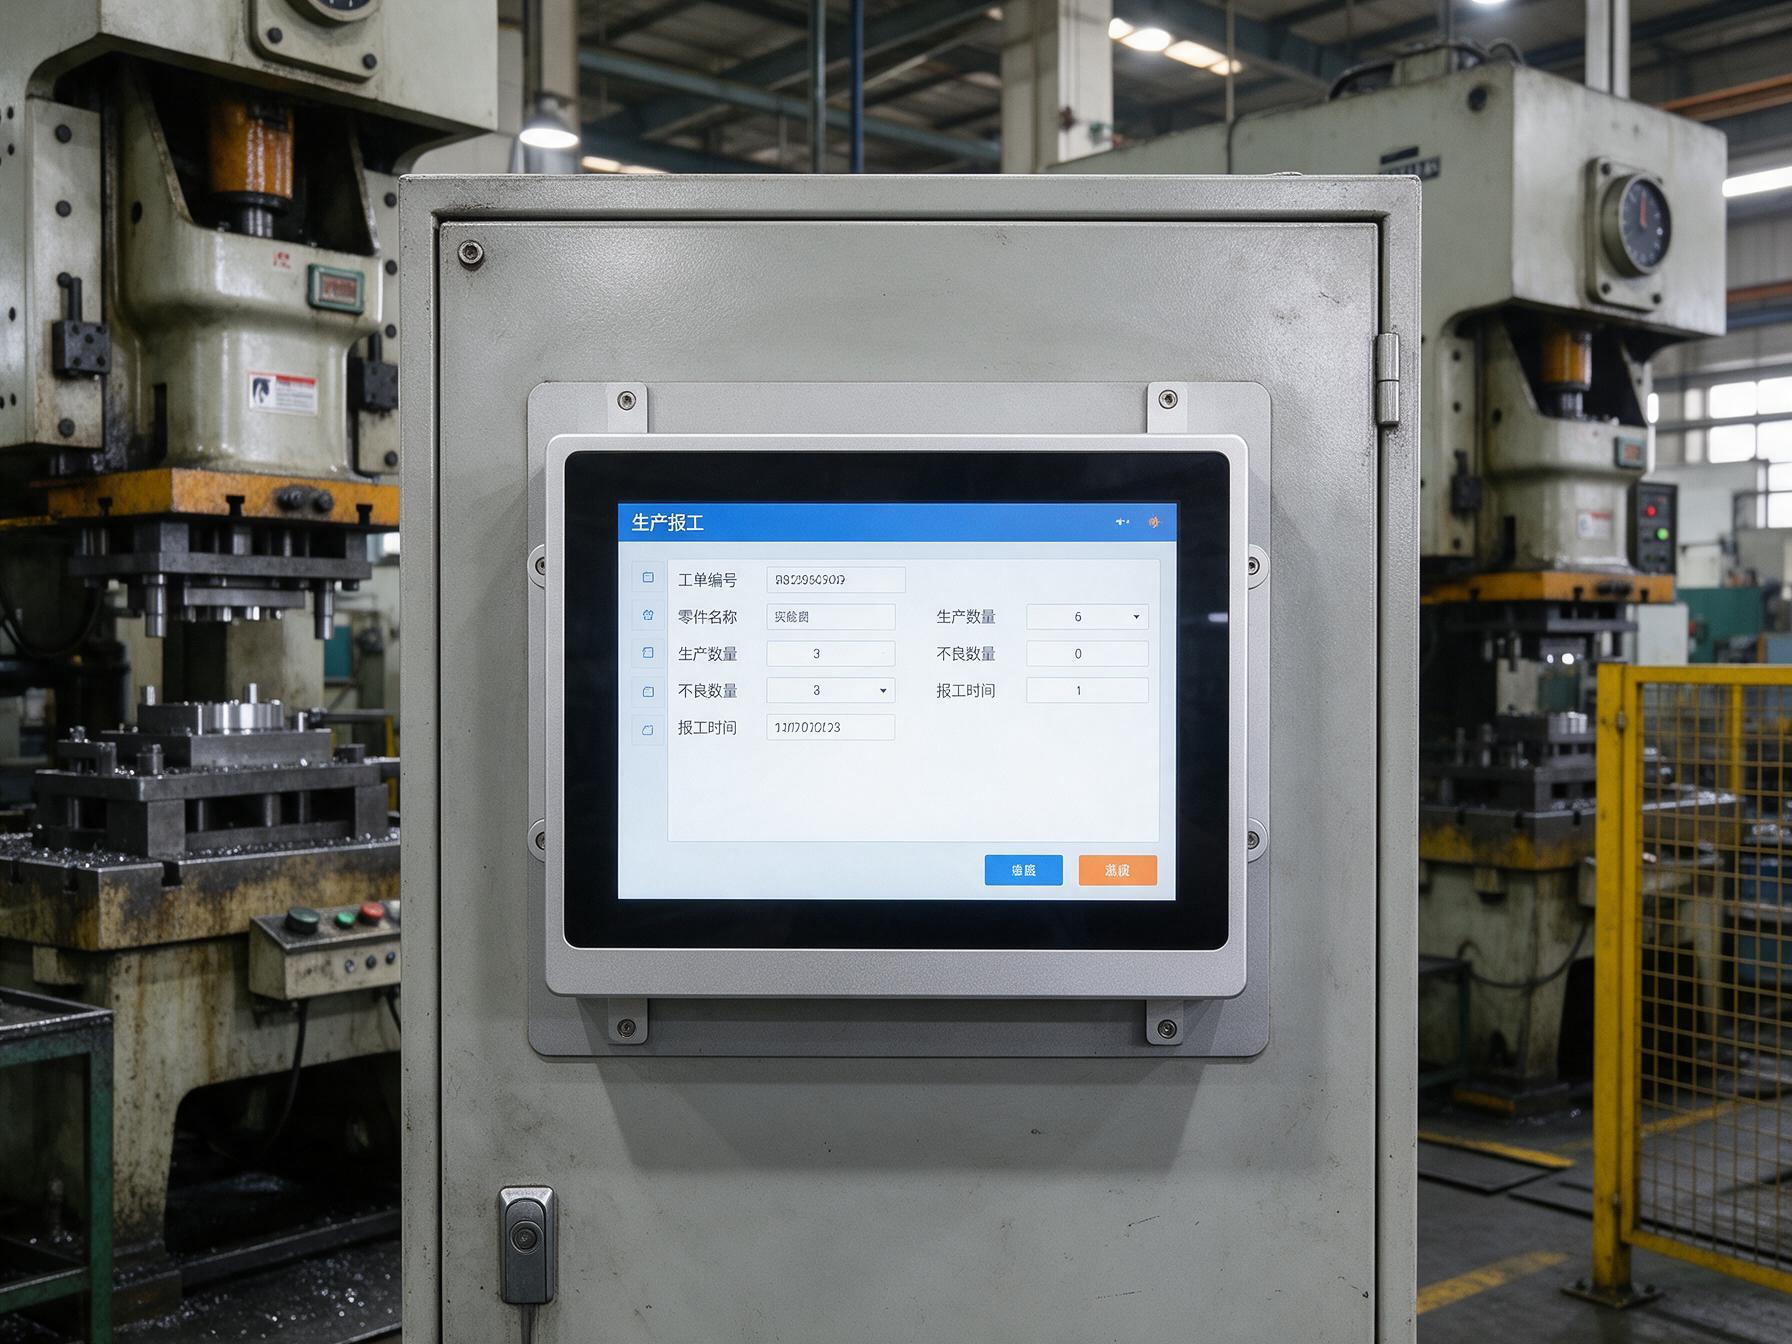
振动工位上最先冒头的现场症状
现场症状的出现顺序大体固定:接插件发黑、线缆外皮磨出印子,屏体螺钉松动、四角翘起,随后是偶发重启与数据包丢失,最后发展到一个班次复机数次。每次复机都要人工到场补录数据,停线损失按分钟累加。
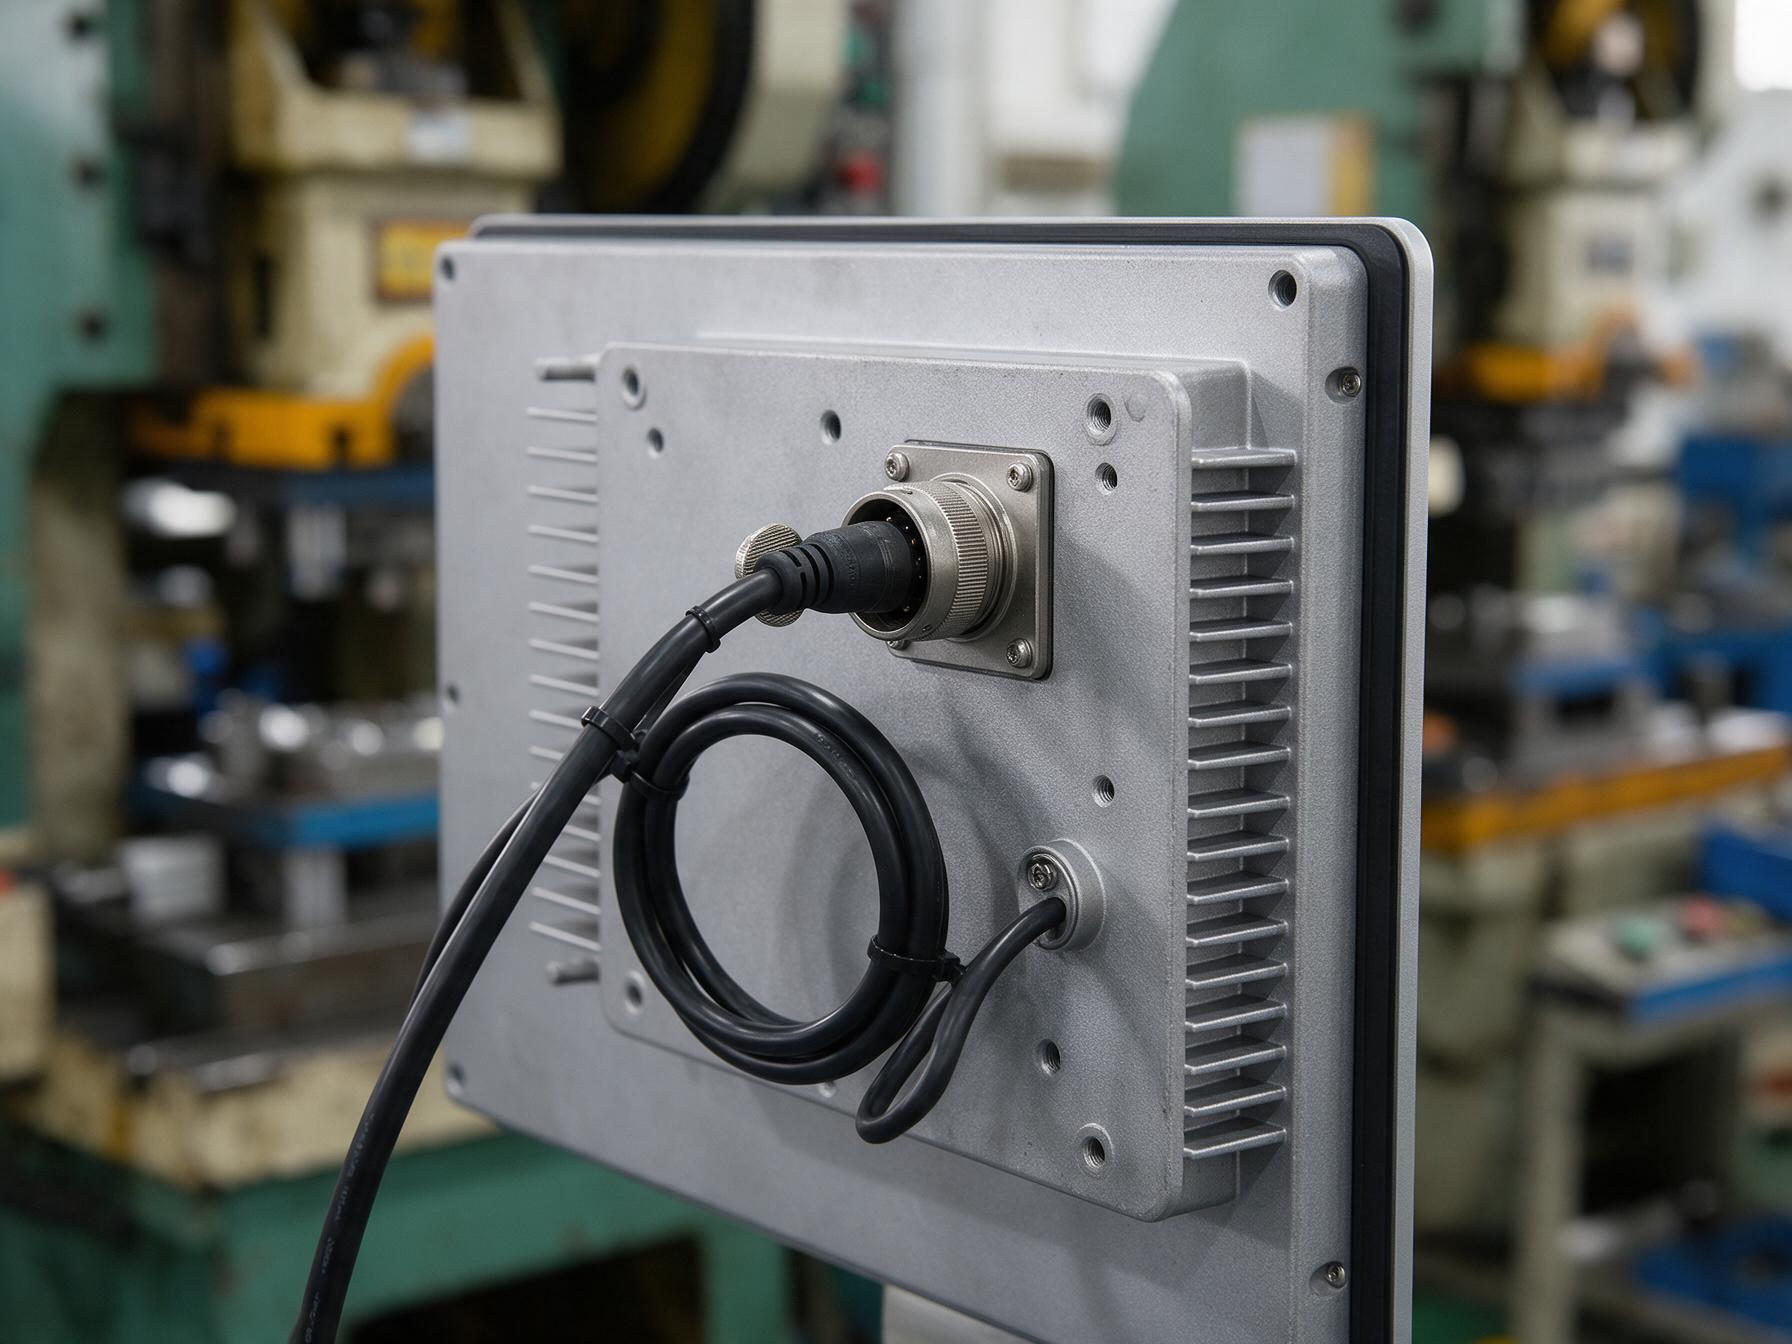
把三个月的维修记录摊开看,故障点集中在电源与信号接头、屏体螺钉和排线这三处,而它们正是振动能量最终汇聚的地方。在这类冲压与锻造工位上,控显P1A系列把锁固式接插件与应力释放走线做进结构,让振动在传到触点之前先被机身吸收。
从振动到停线的失效链条与标准对照
从机理上看,停线很少是被直接振坏的。冲压频率与支架固有频率一旦重合,振幅被放大数倍;接插件触点在微幅往复位移下发生微动磨损,接触电阻上升、总线误码率升高,系统表现为随机掉线;螺钉预紧力衰减后贴合层脱粘,触控坐标随之漂移。
验收不能只看一页参数表。正弦扫频振动可对照GB/T 2423.10的试验Fc,常见条件为十到五十五赫兹、零点三五毫米位移量级并按轴向遍历;静电与快速瞬变脉冲对照GB/T 17626系列;外壳密封对应GB/T 4208的防护等级。带判定准则的试验报告,远比合同里一句抗振可靠有用。
国产工业一体机替代实施的三个动作
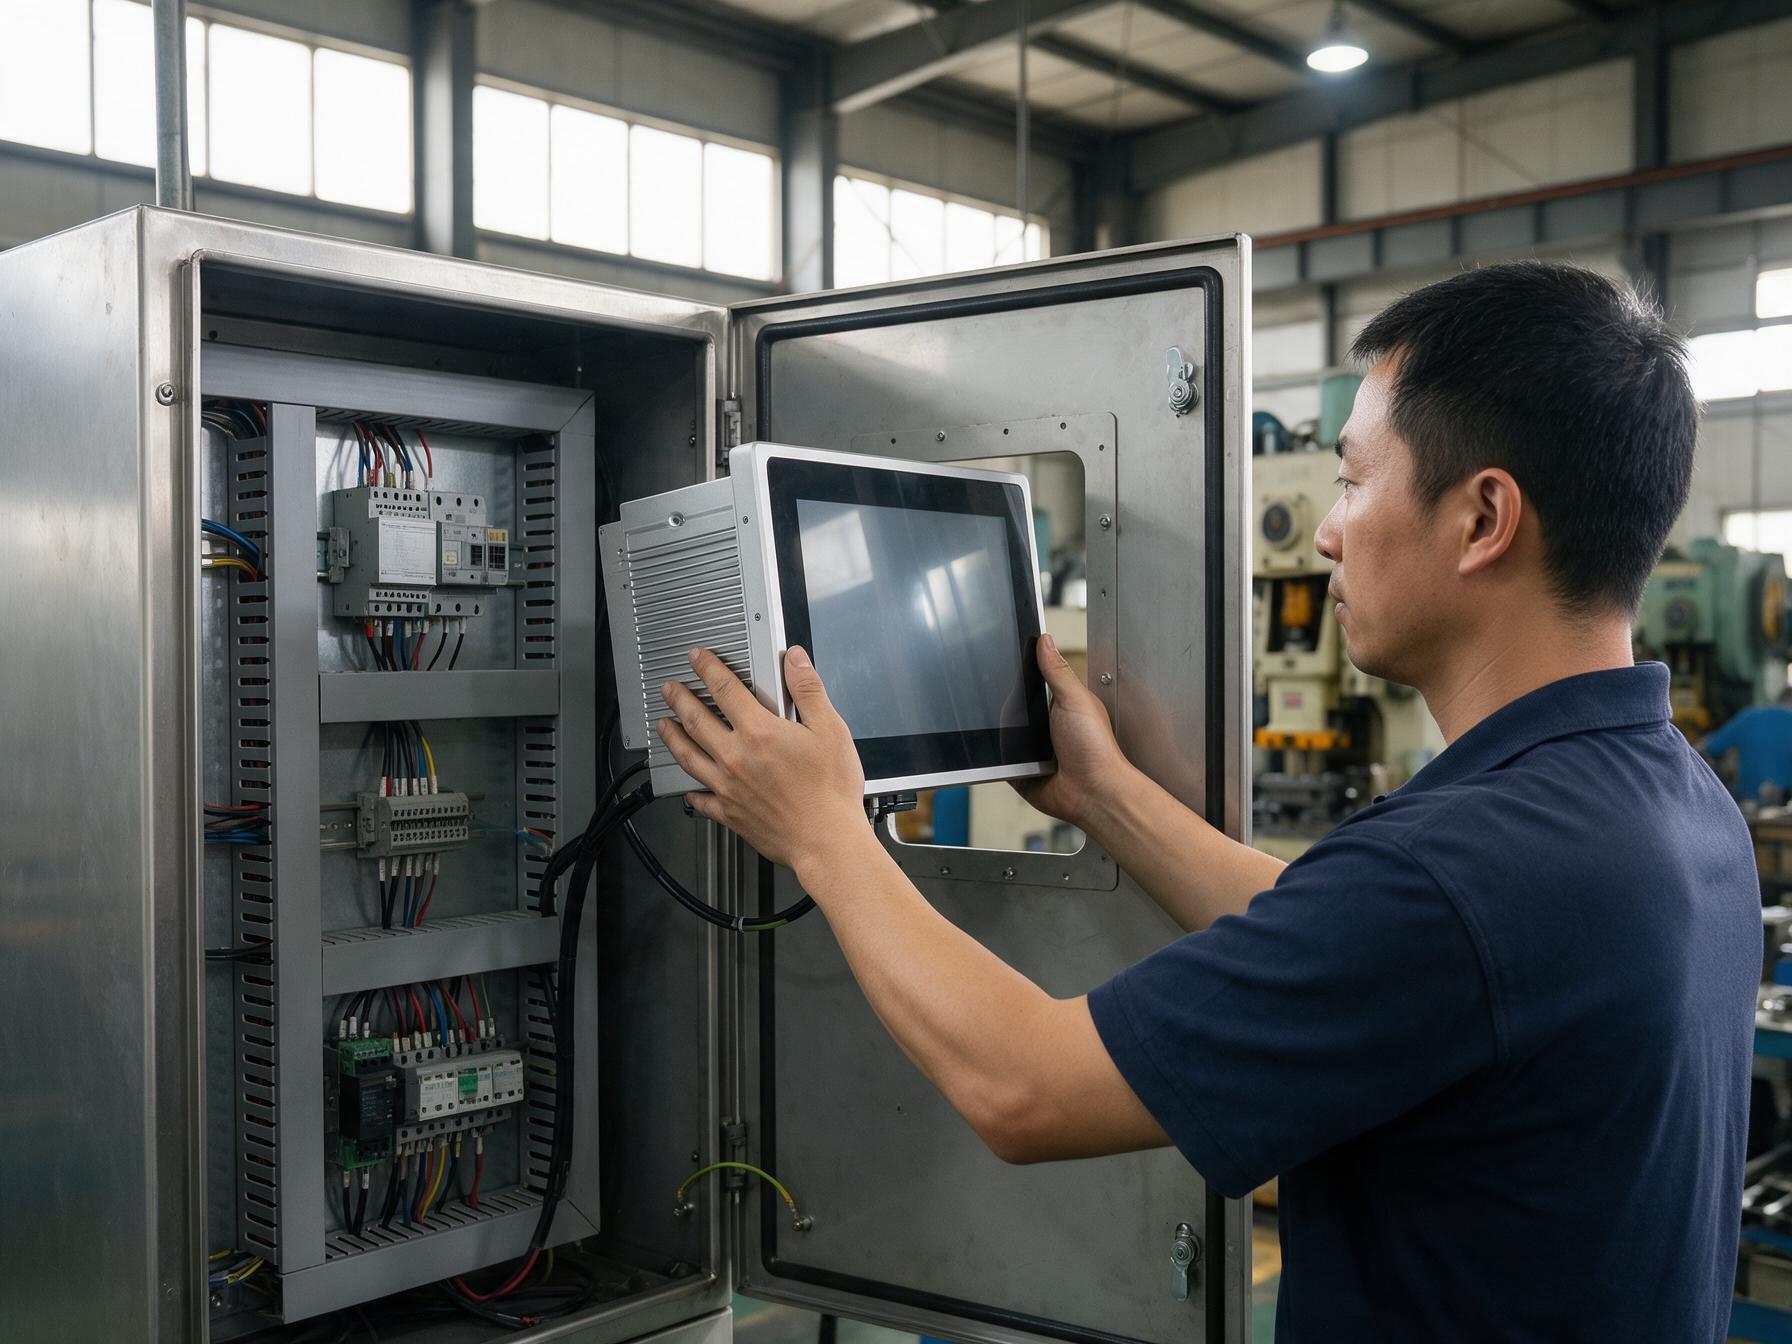
替代实施有三个动作要在停线窗口内做完:开孔尺寸与旧柜体逐项核对,接头换成带锁紧结构的型号,插头后预留松弛量做应力释放,信号线与动力线分开走槽。就嵌入式安装而言,控显P1A嵌入式多功能工业触摸一体机把刷卡、扫码与指纹收进纯平前面板,外接线缆只剩一根网线与一根电源线。
供货连续性是另一条隐形工况。九月二十二日,海光信息在深圳发布面向工业控制场景的嵌入式处理器;同月中旬的中国工业计算机大会上,飞腾讲了工控产品形态与生态适配升级。九月下旬一份行业分析显示,进口设备交货普遍四到八周,国产方案多为一到三周,国产工业一体机的换机时间账随之改写。
把振动条款写进验收单的四条硬指标
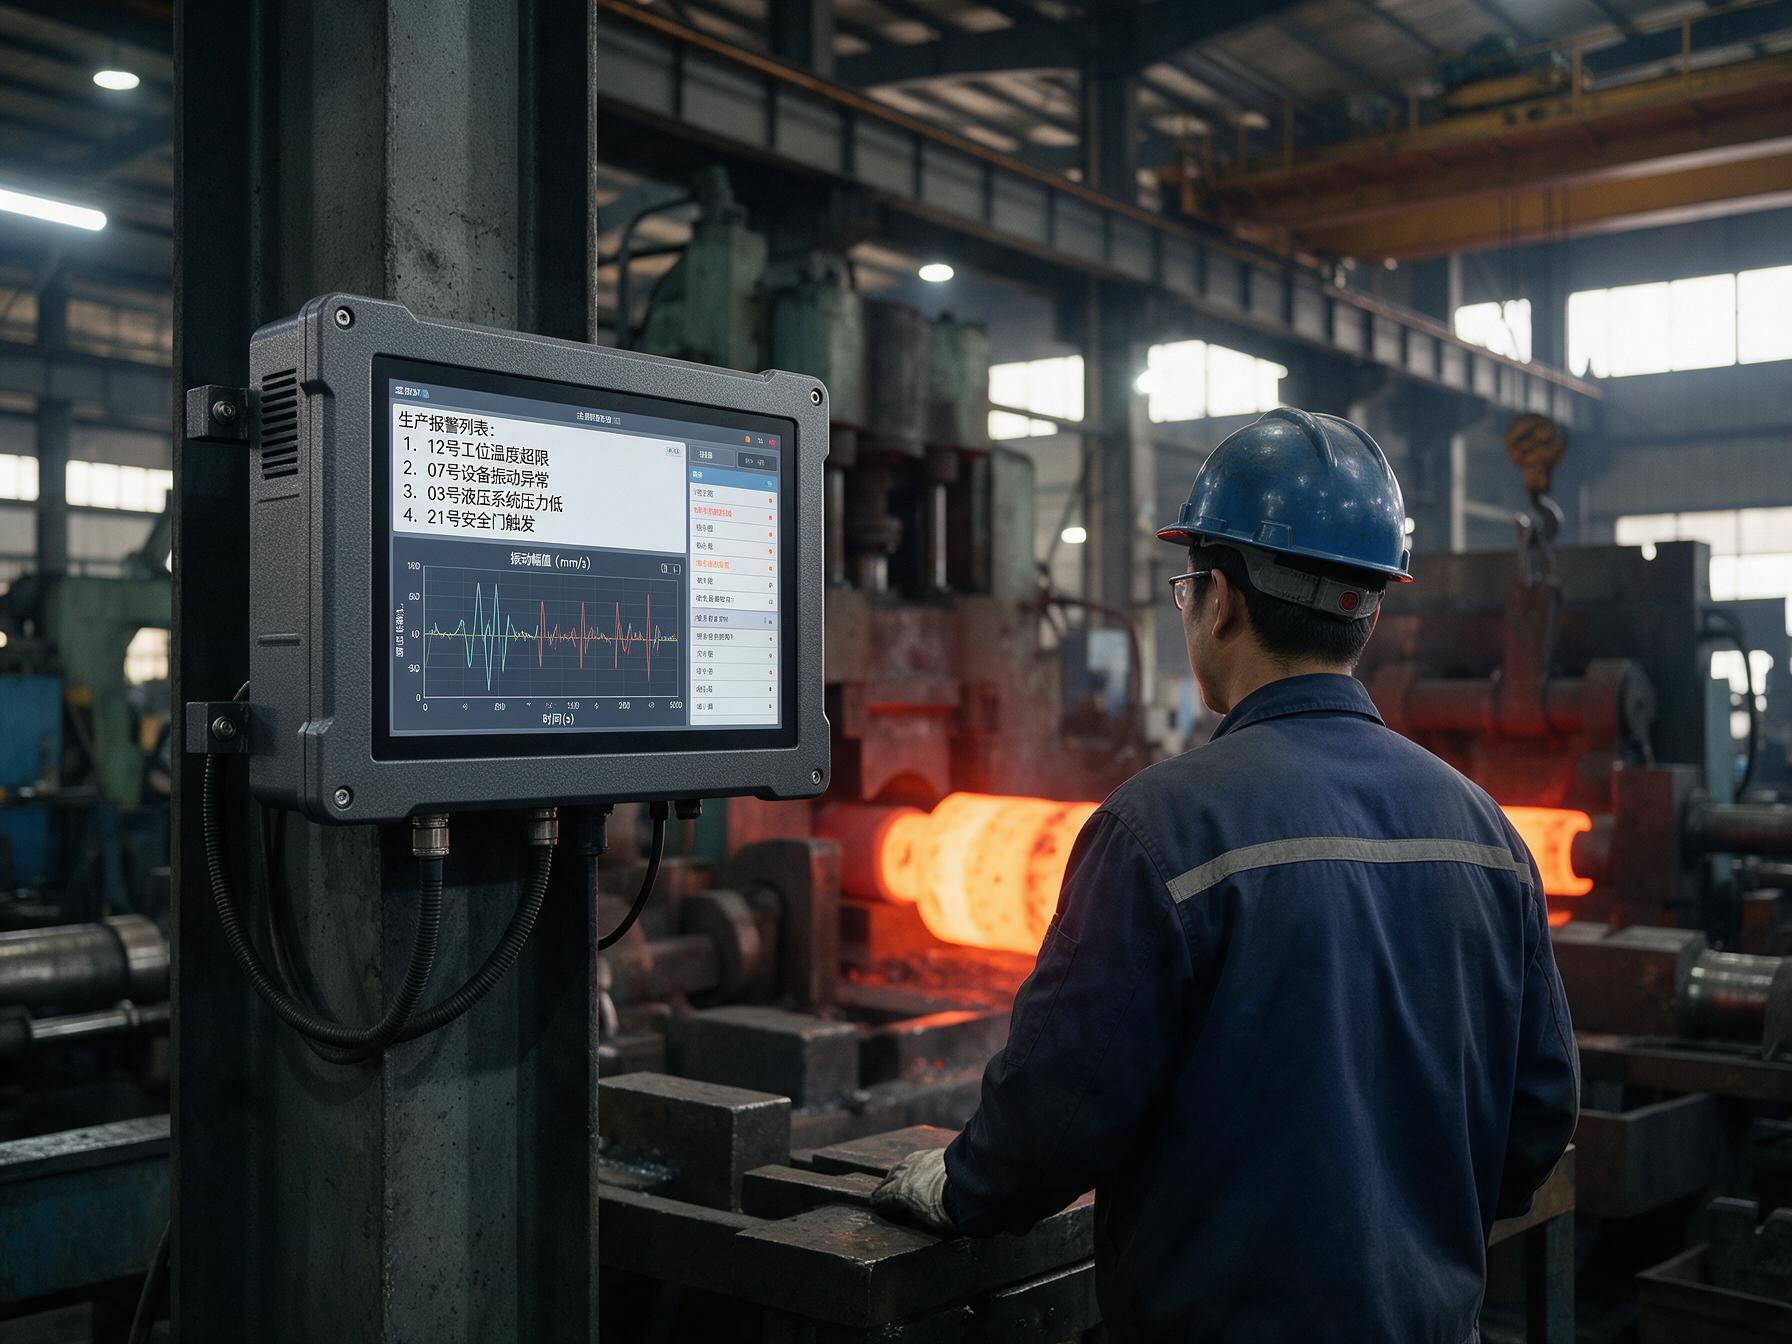
验收条款建议写成四条硬指标:试验条件写明标准号与量值;测点布置在支架与柜门两处,分三个轴向记录;判定准则写成无重启、无数据包丢失、触控坐标零漂移;试验后复测全部接口并留存报告编号。四条同时满足,才进入付款流程。
账算到这一步就清楚了:国产工业一体机的采购价差只是入场门槛,拉低总成本的是复机次数下降换回的产量。两台样机在冲压线旁六十天的连续记录显示,改用锁固接头与减振安装后,振动相关的复机次数压回原先三成。控显科技把抗振写进结构设计,说服客户靠的正是这类现场记录,而非参数页上的量值。
振动工况不会因为换了一台更贵的终端就消失。把工况测清楚、把标准号写进合同、把接头与走线的细节扣到位,终端在现场的稳定性才有可核对的依据。选型与验收的重心,终归要回到工位本身。