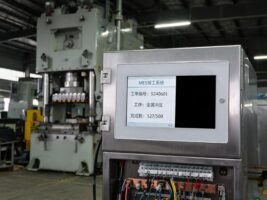
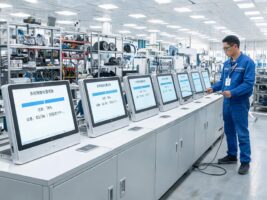
多品种小批量订单把换产频次从一周一次推到一天几次。9月20日汽车制造数字化分析指出,质量管控正从事后整改转向事前预防,过程追溯被摆到更靠前位置。产线切换越来越快,批量报废却仍集中在换产后的头几个小时,mes工位一体机正处在堵住缺口的关键关口。
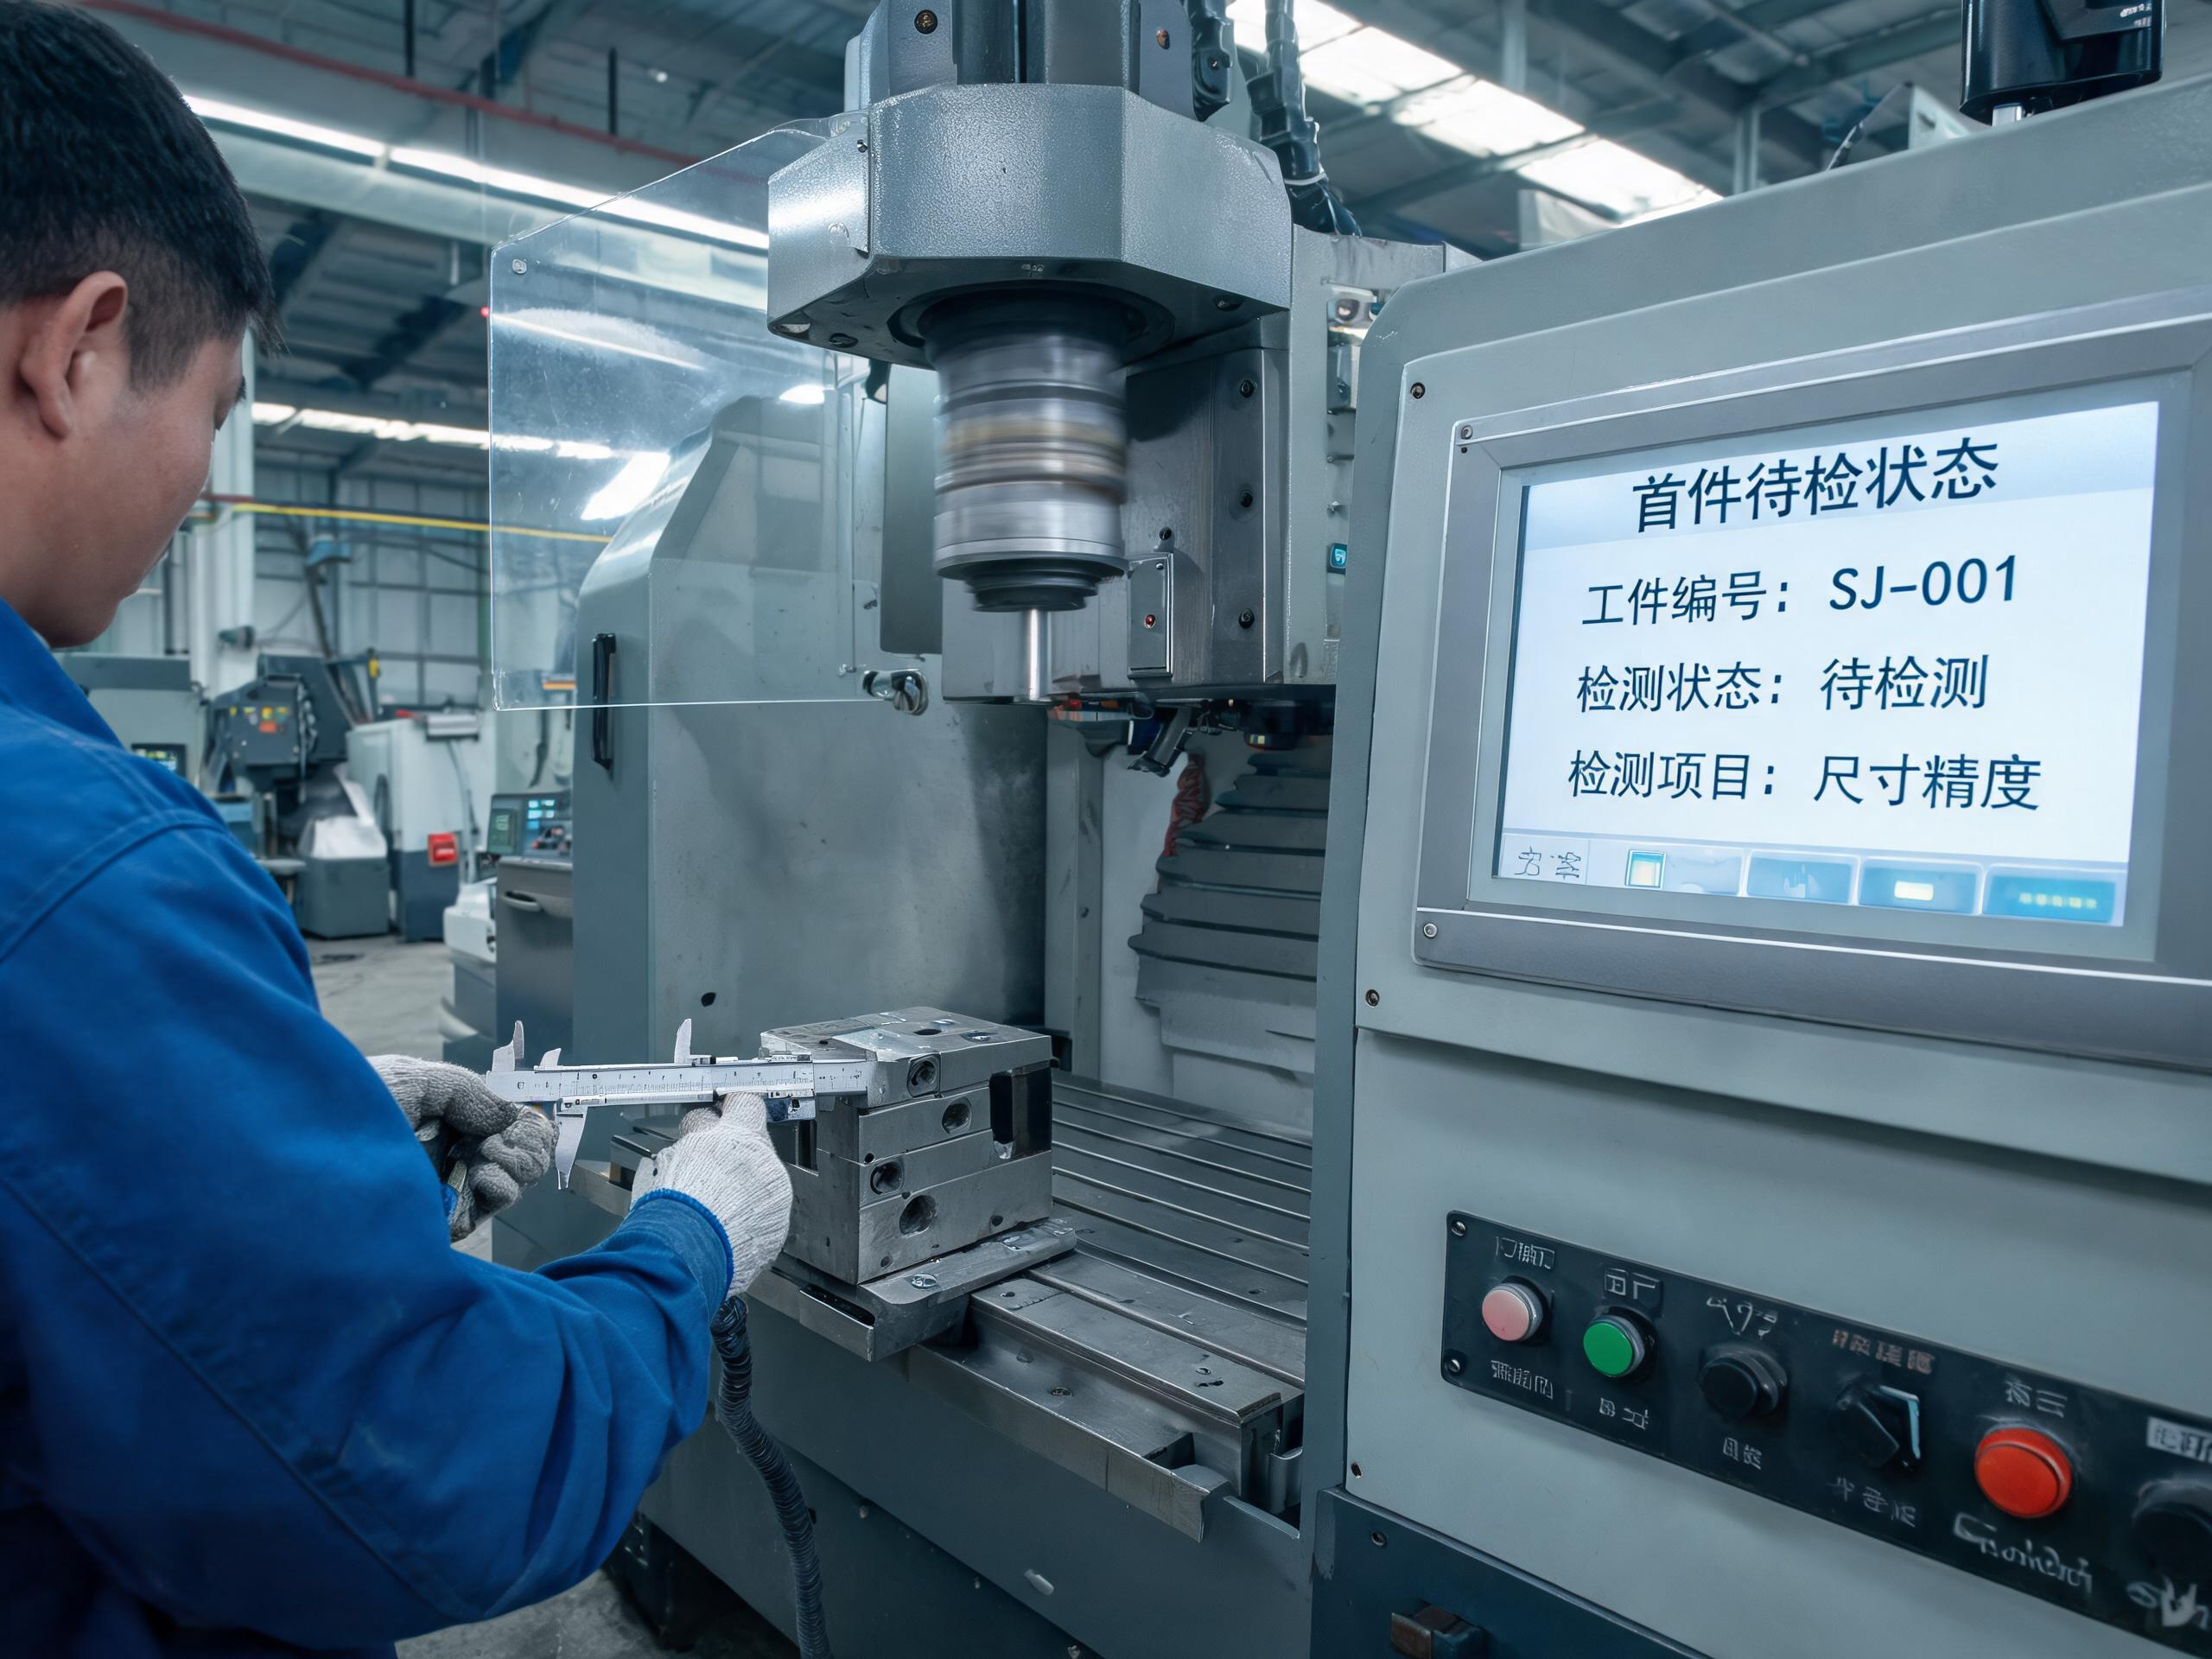
报废单上常写着操作者粗心,回到现场往往是另一条链路。调机后首件刚做完,专检还在另一头忙着,设备已按正常节拍往下跑,等签字回到工位,几十件偏差件早已混进合格品。问题看似出在人,症结却在流程缺少强制力,首件确认与工序放行之间缺一道硬门禁。
换产首班的报废,多半埋在首检空窗里
三类现场最典型。一类先干后检,首件与首批并行生产,检验变成事后追认;一类靠纸质流转单往返传递,质检员在别的工位,签字排队的十几分钟设备舍不得停;还有一类出在换班交接,上一班口头说看过,记录栏却空着。共同点是首件结果在mes工位一体机里查不到时间戳,也没有和工单绑定,事后追溯各说各话。
首检为什么会从控制点变成空摆设
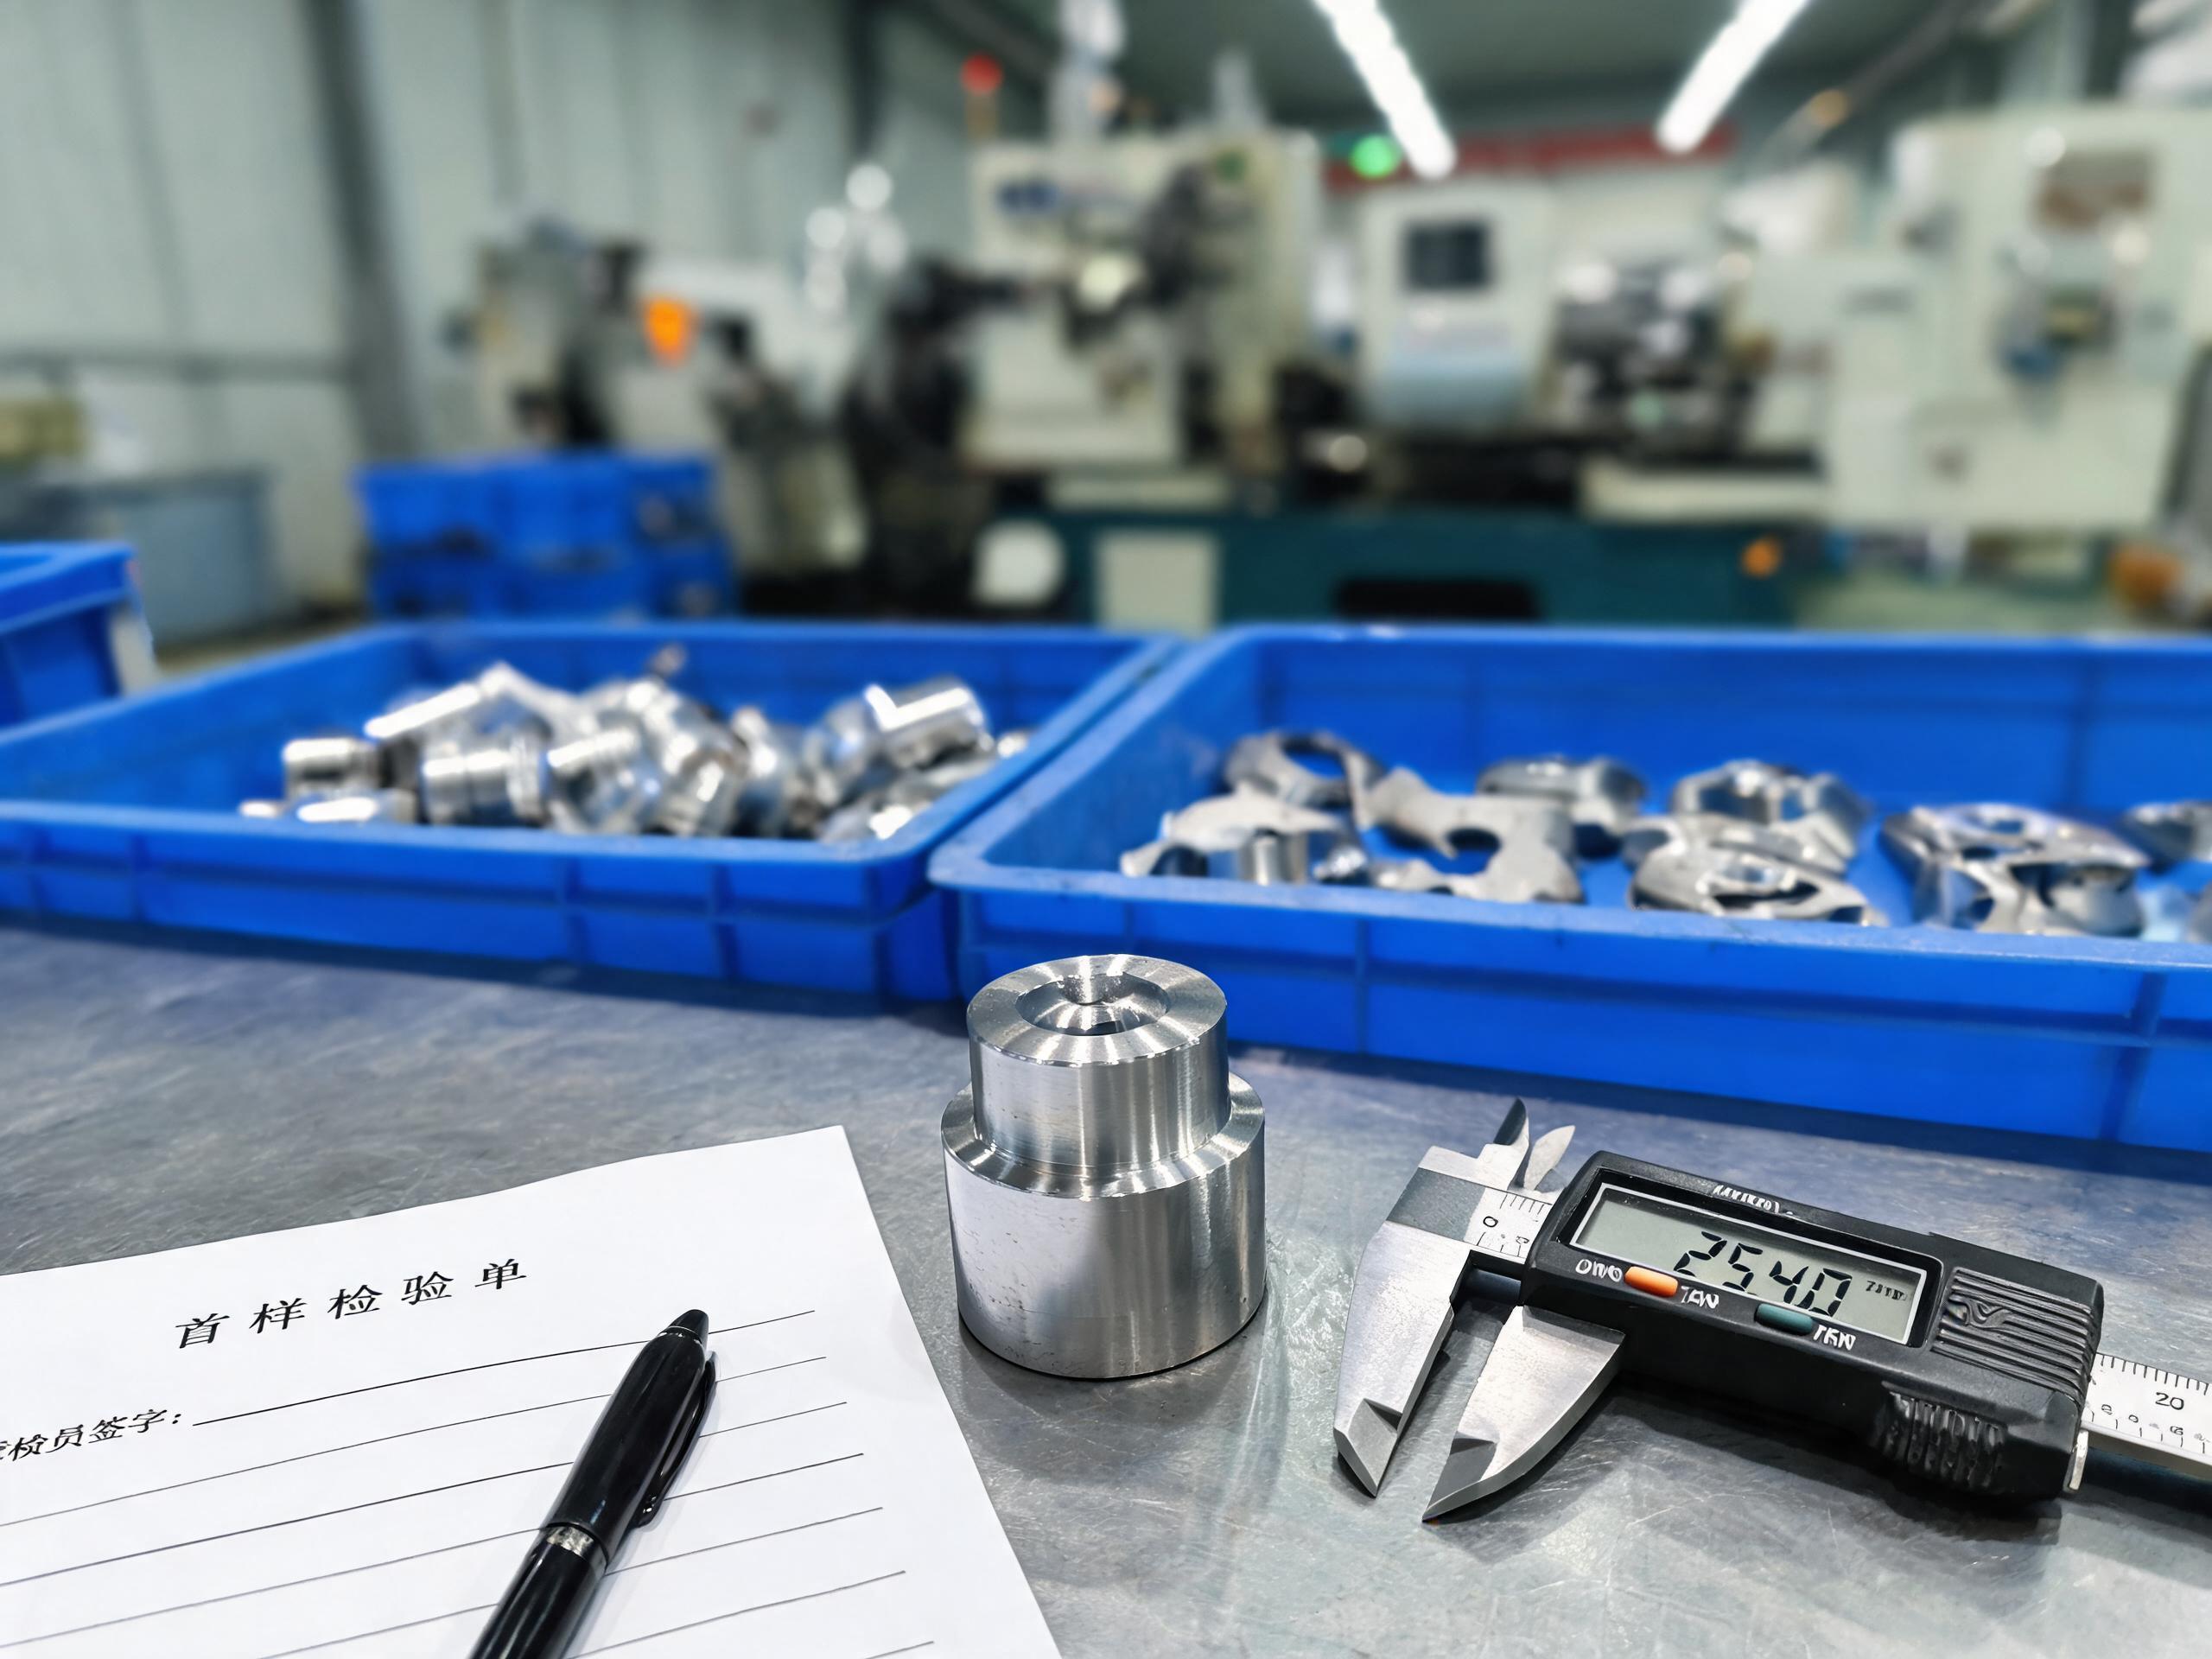
调机后的几件最不稳定,刀具补偿、定位基准与工艺参数都可能带着系统偏差,这正是首检存在的理由。汽车行业通行的过程控制规范对可追溯性有明确要求,9月11日刊发的汽车行业MES建设解读也强调,报工要与首末检联动,一次录入完成工序与质量的多维归集。首检只停留在纸面签字,对产线就只是建议而非门禁,偏差件按正常节拍流走,发现时往往已是批量。
帮集成商梳理换产流程时,控显科技通常先建议画一张换产时序图,标出调机结束、首件加工、检验判定、批量放行四个时刻。多数车间的空窗显现在第二与第三个时刻之间,差距不是谁慢了几分钟,而是信息靠人跑腿、放行靠口头确认,终端没承担起流程闸门的角色。
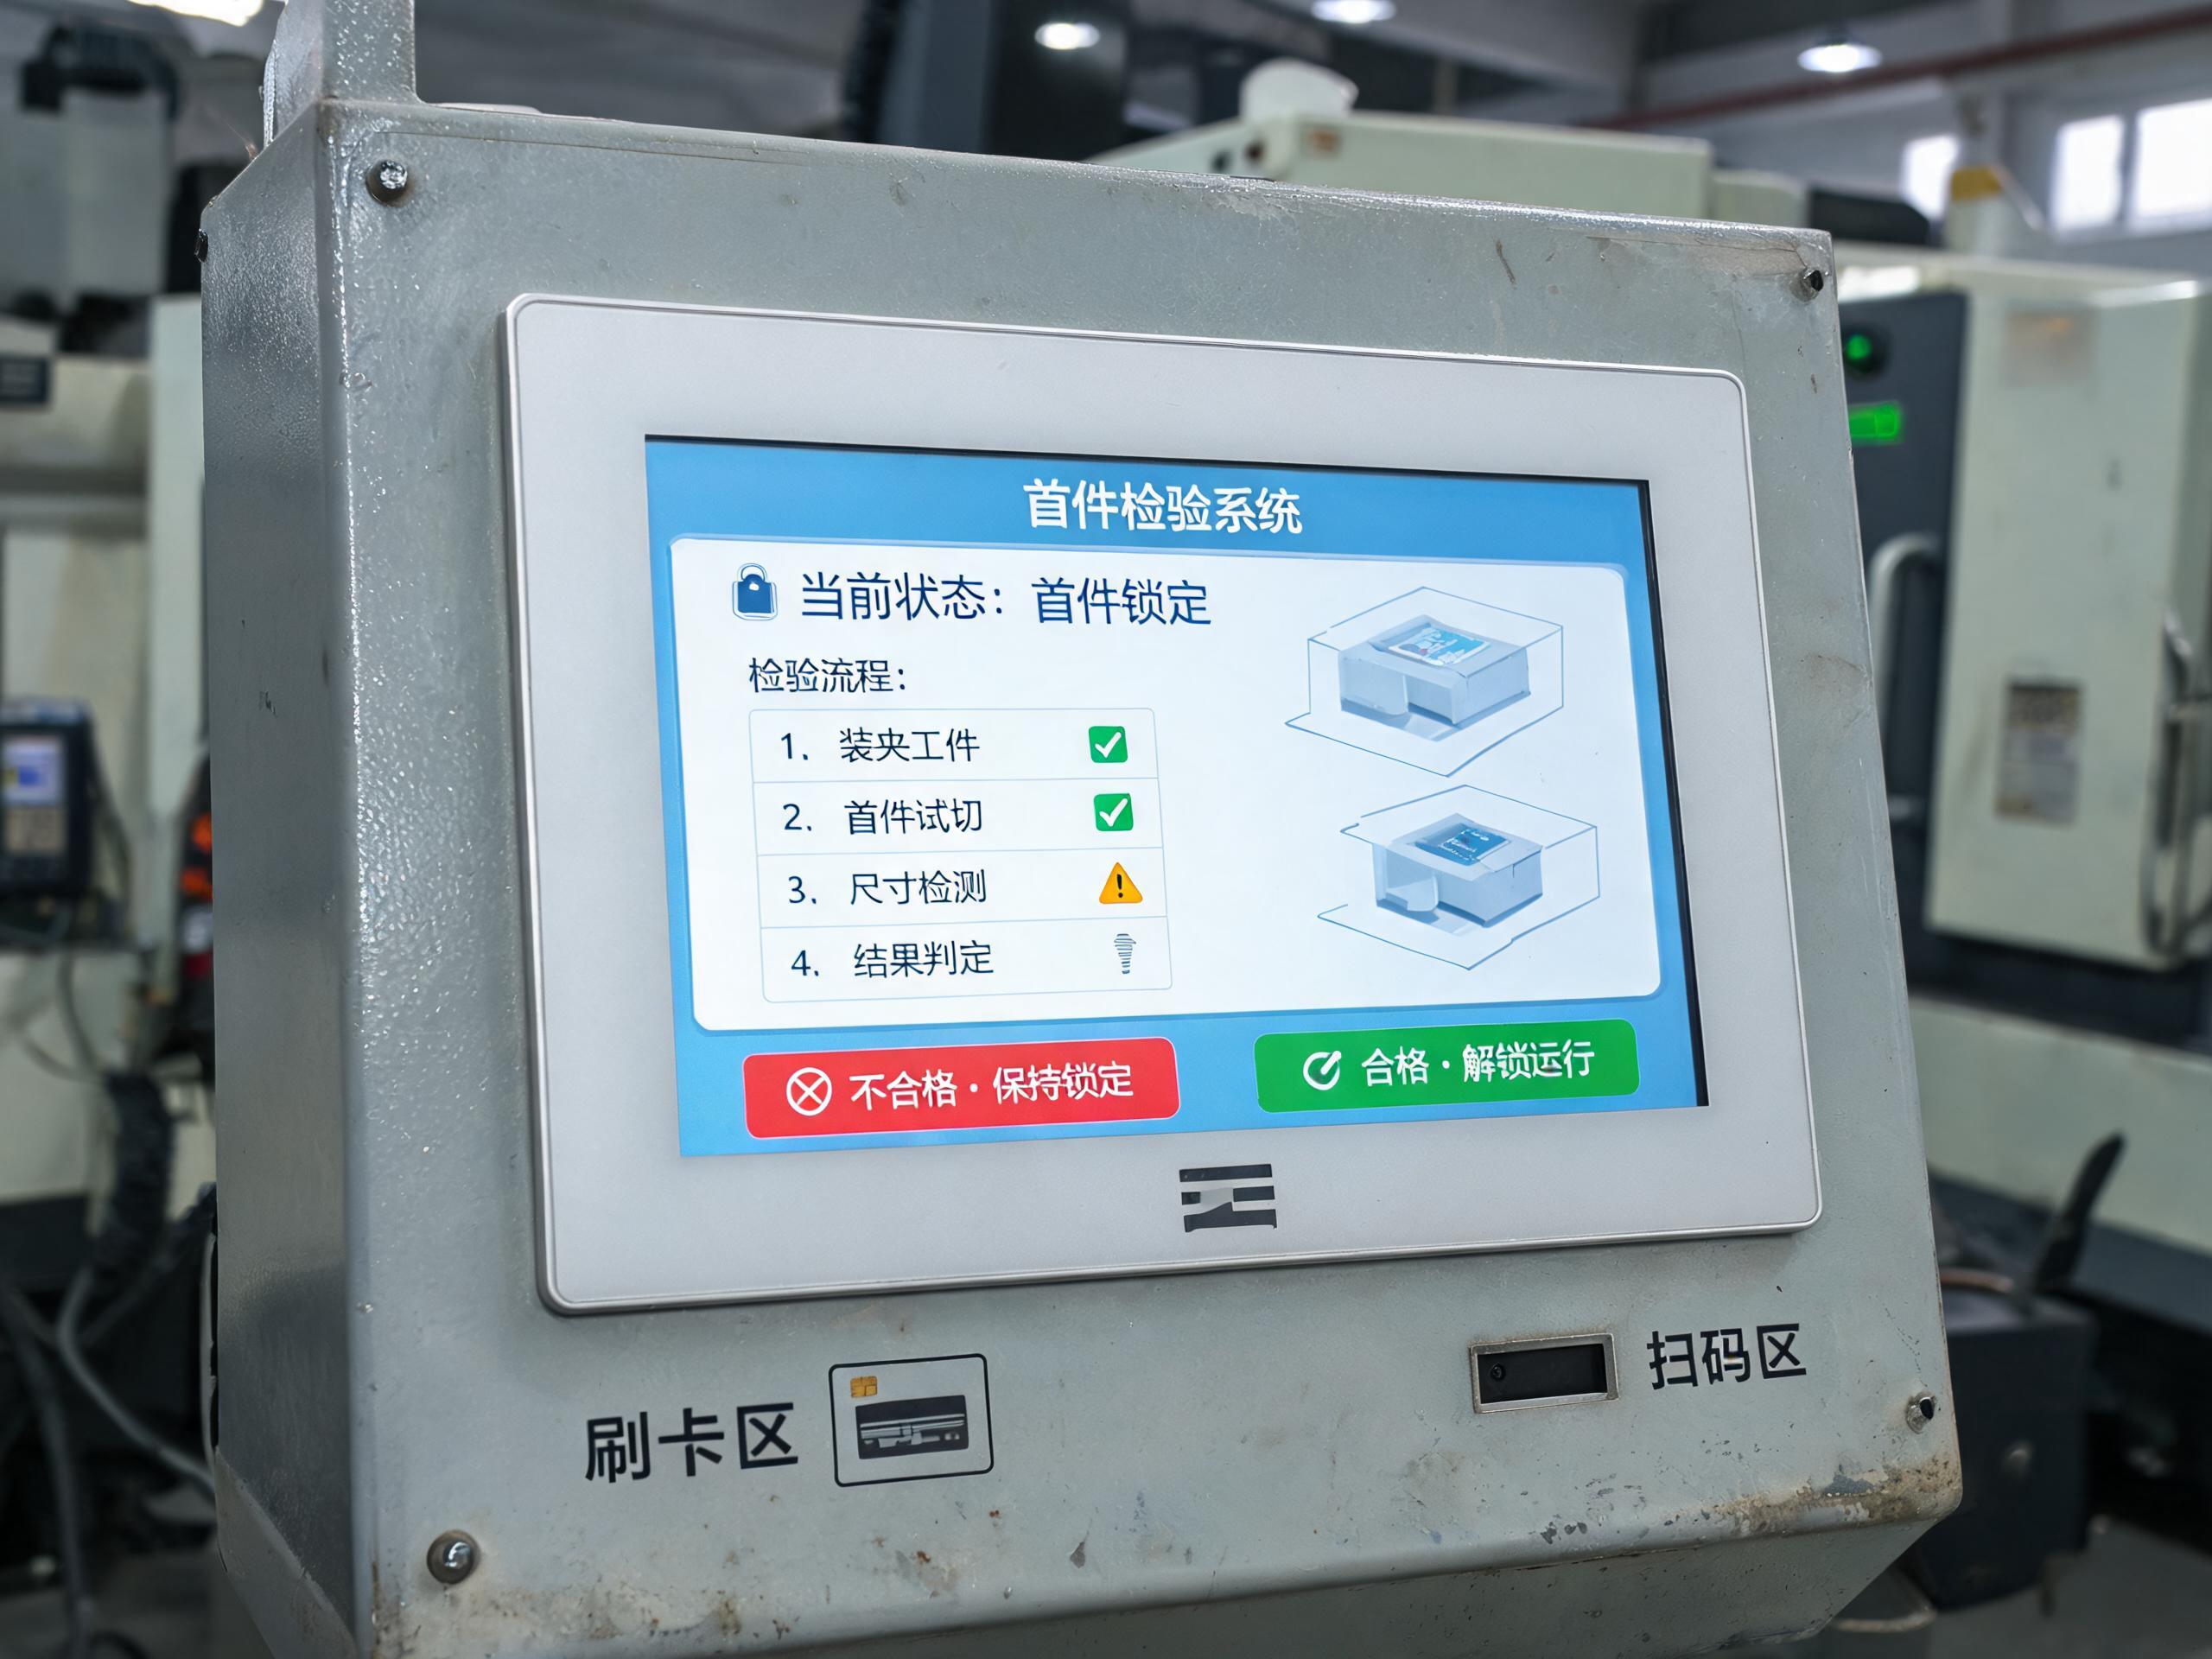
把首检判定焊进工序放行逻辑
改造关键是让mes工位一体机执行一条简单规则,首件未判合格,后续过站一律拦截。换产结束后终端调出首检任务,实测尺寸与外观结论现场录入,需要拍照的同步留档;合格则工单自动解锁,记下检验员工号与时间戳,不合格保持锁定并推送异常。再配上工位防重规则,同一时刻一名工人只能绑定一台设备,跨机台代签也被挡住。
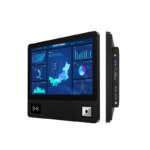
终端形态要贴着流程选。首检录入离不开身份核验与扫码过站,布局紧凑的工位可选用前置集成刷卡、扫码与指纹模块的控显P1A嵌入式多功能工业触摸一体机,0.2秒完成身份验证,检验责任直接落进记录,嵌入式安装贴近设备,无风扇机身适应车间油尘。硬件只是承载体,真正起作用的是把检验动作设为不可跳过的一步。
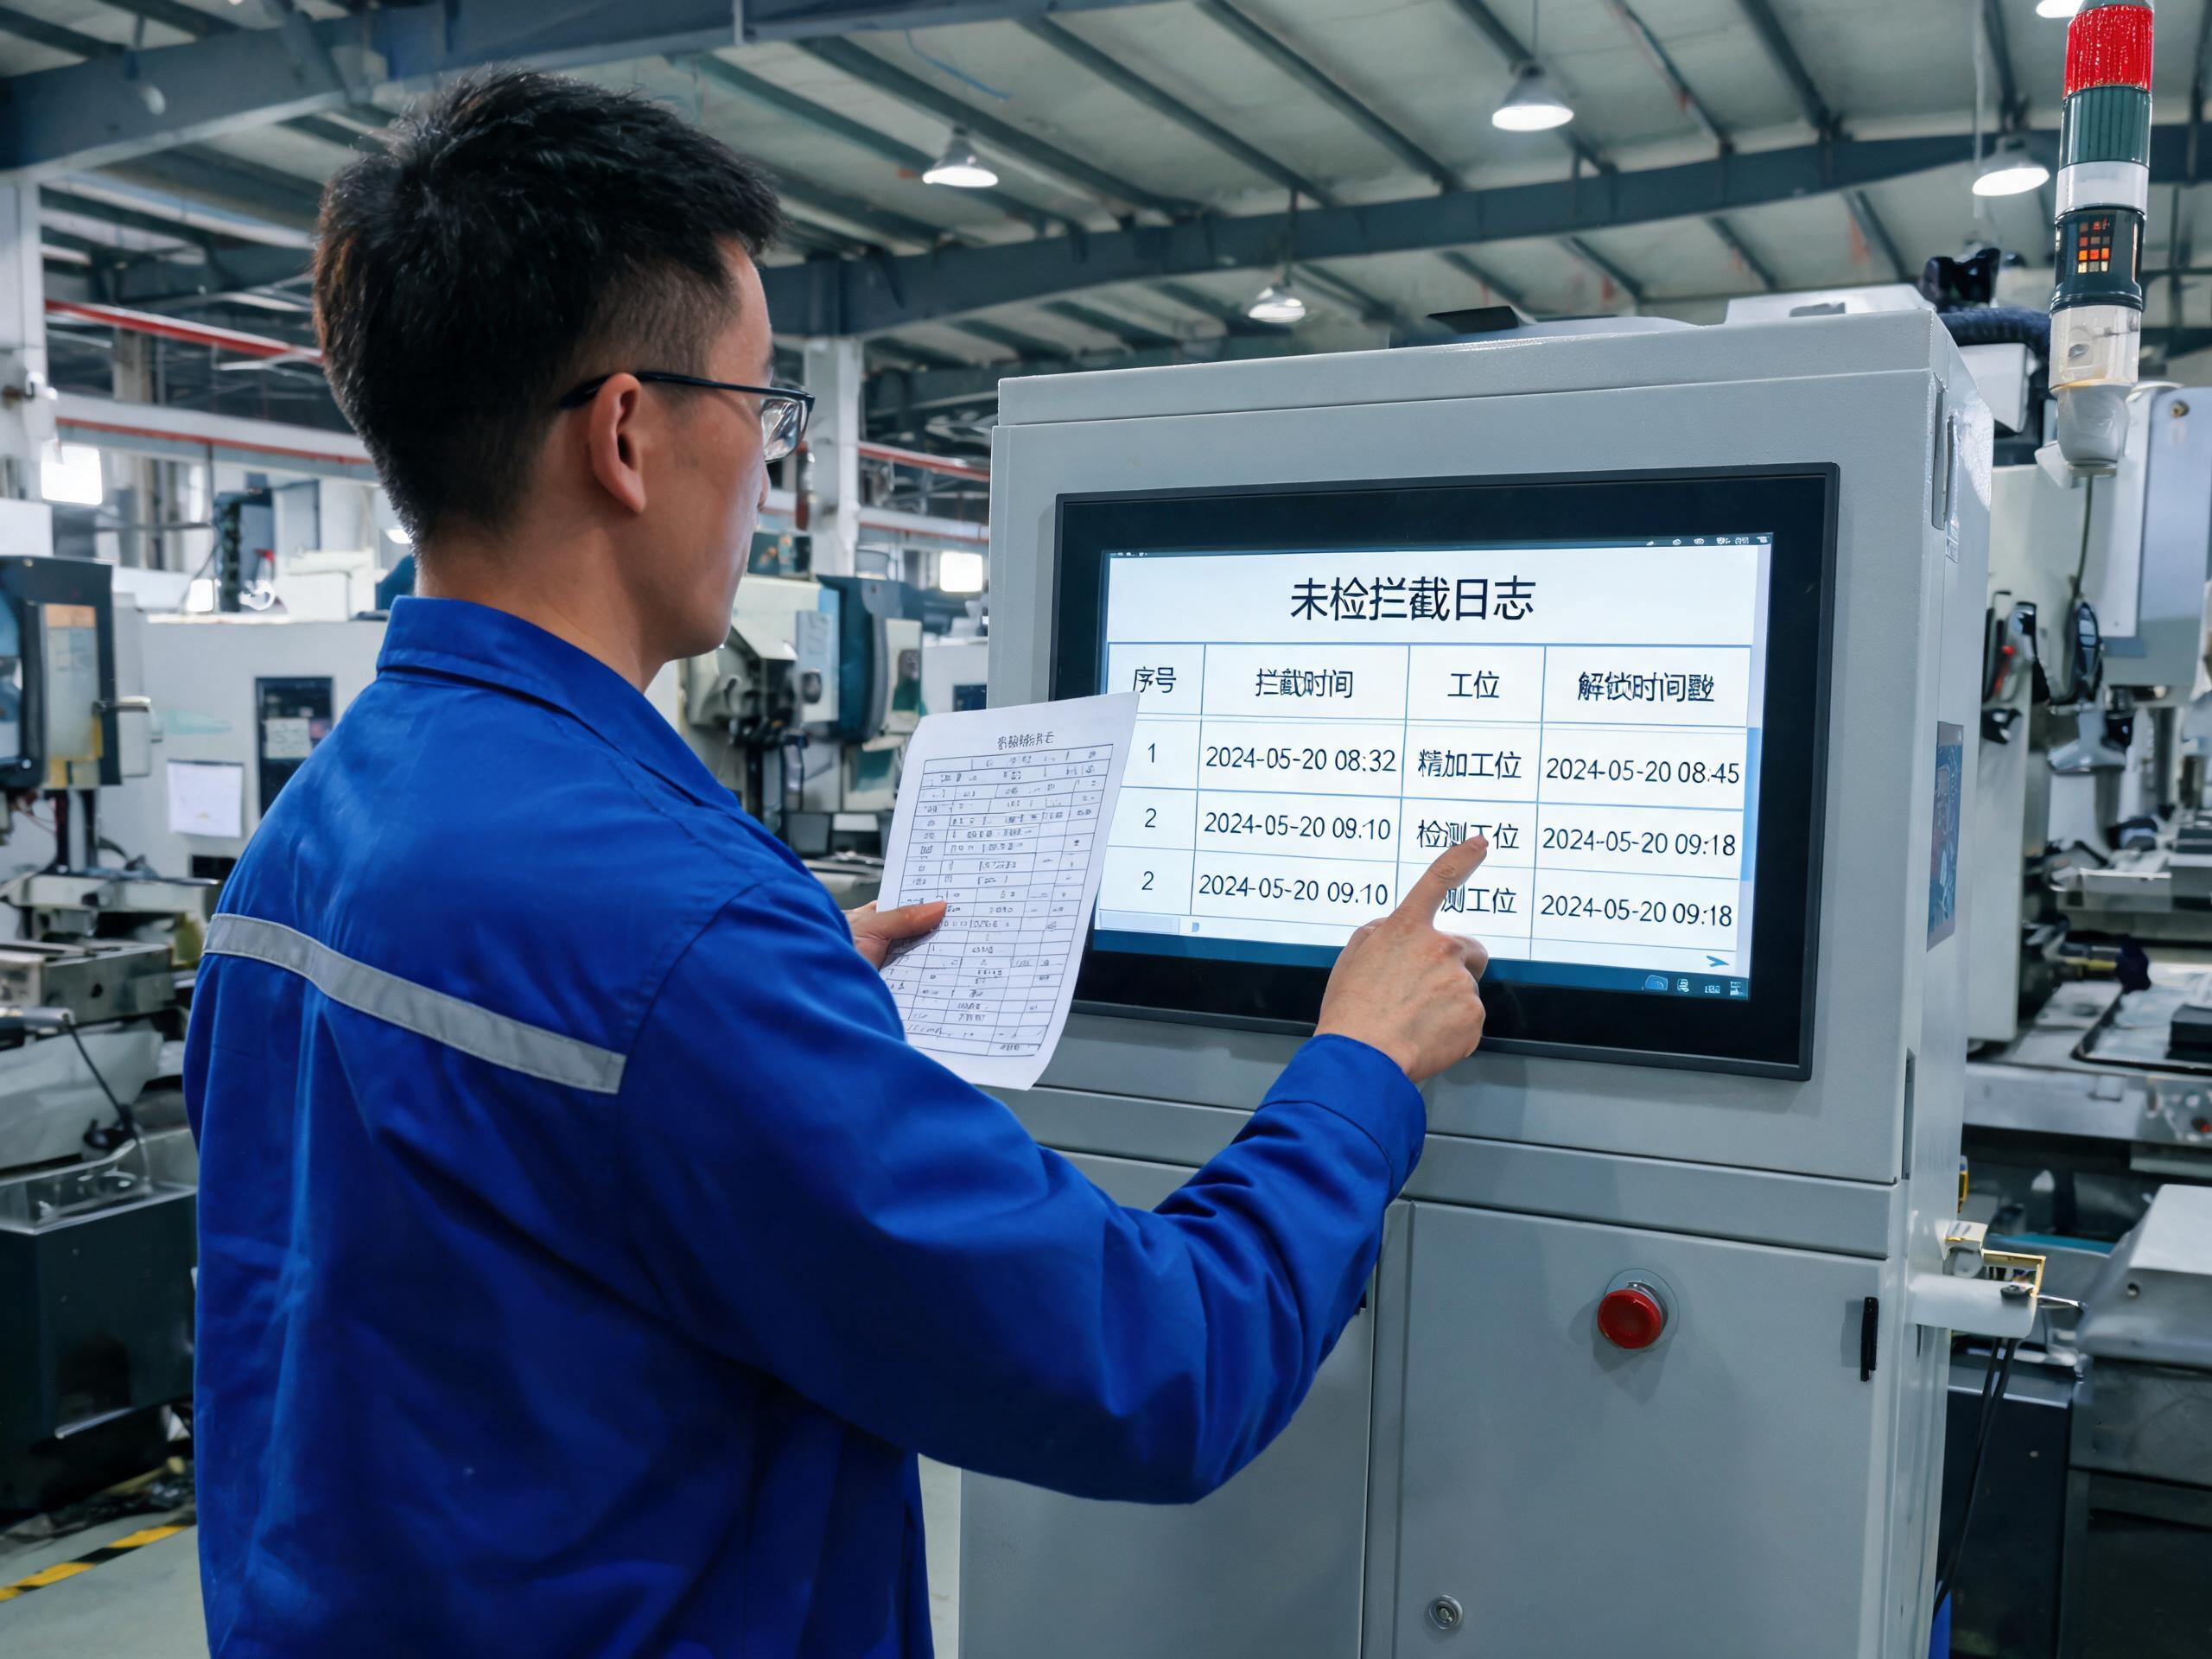
验收时把首检门禁当安全门来测
门禁有没有效,不能只看演示页面,要按故障场景逐条测。故意不录首检直接扫后续流转卡,终端必须拦截;用非授权工号尝试解锁,应当拒绝;断开网络再检一次,锁定状态在本地也要保持。9月9日的汽车零部件MES方案同样把报工与质量记录能否连续成链,当成系统落地与否的判断标准。
管理动作也要同步。首检规范与判定阈值随工艺文件下发到工位,换产时屏幕直接显示新版本,避免工人拿旧图纸对新工件。先跑稳一两条典型产线,确认报废数据下降后再复制,比一次性全厂铺开稳妥。
柔性产线的竞争,不只是换型几分钟,还包括换型后质量以多快速度收敛。把首检从纸面签字变成工位上的硬门禁,让每次放行都有据可查,换产首班批量报废才不会年年重复上演。