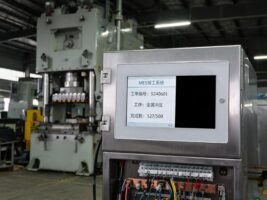
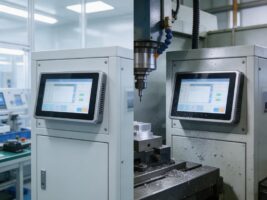
机加工车间的数字化正往机床旁走。新华社9月17日的智能工厂观察把数字孪生、毫秒级检测列为车间标配,工信部8月26日也把智改数转网联、建设智能工厂列为重点任务。系统上线后矛盾集中在最后一米,mes工位一体机承担工单下发与报工录入,操作工多半戴着手套点屏,屏面还蒙着切削液油膜。
用商用平板顶班的工厂,先点按没反应,再漂移误触,上报产量与实物对不上,班组退回纸质工单。问题不在系统,而在触控路线与工况错配。
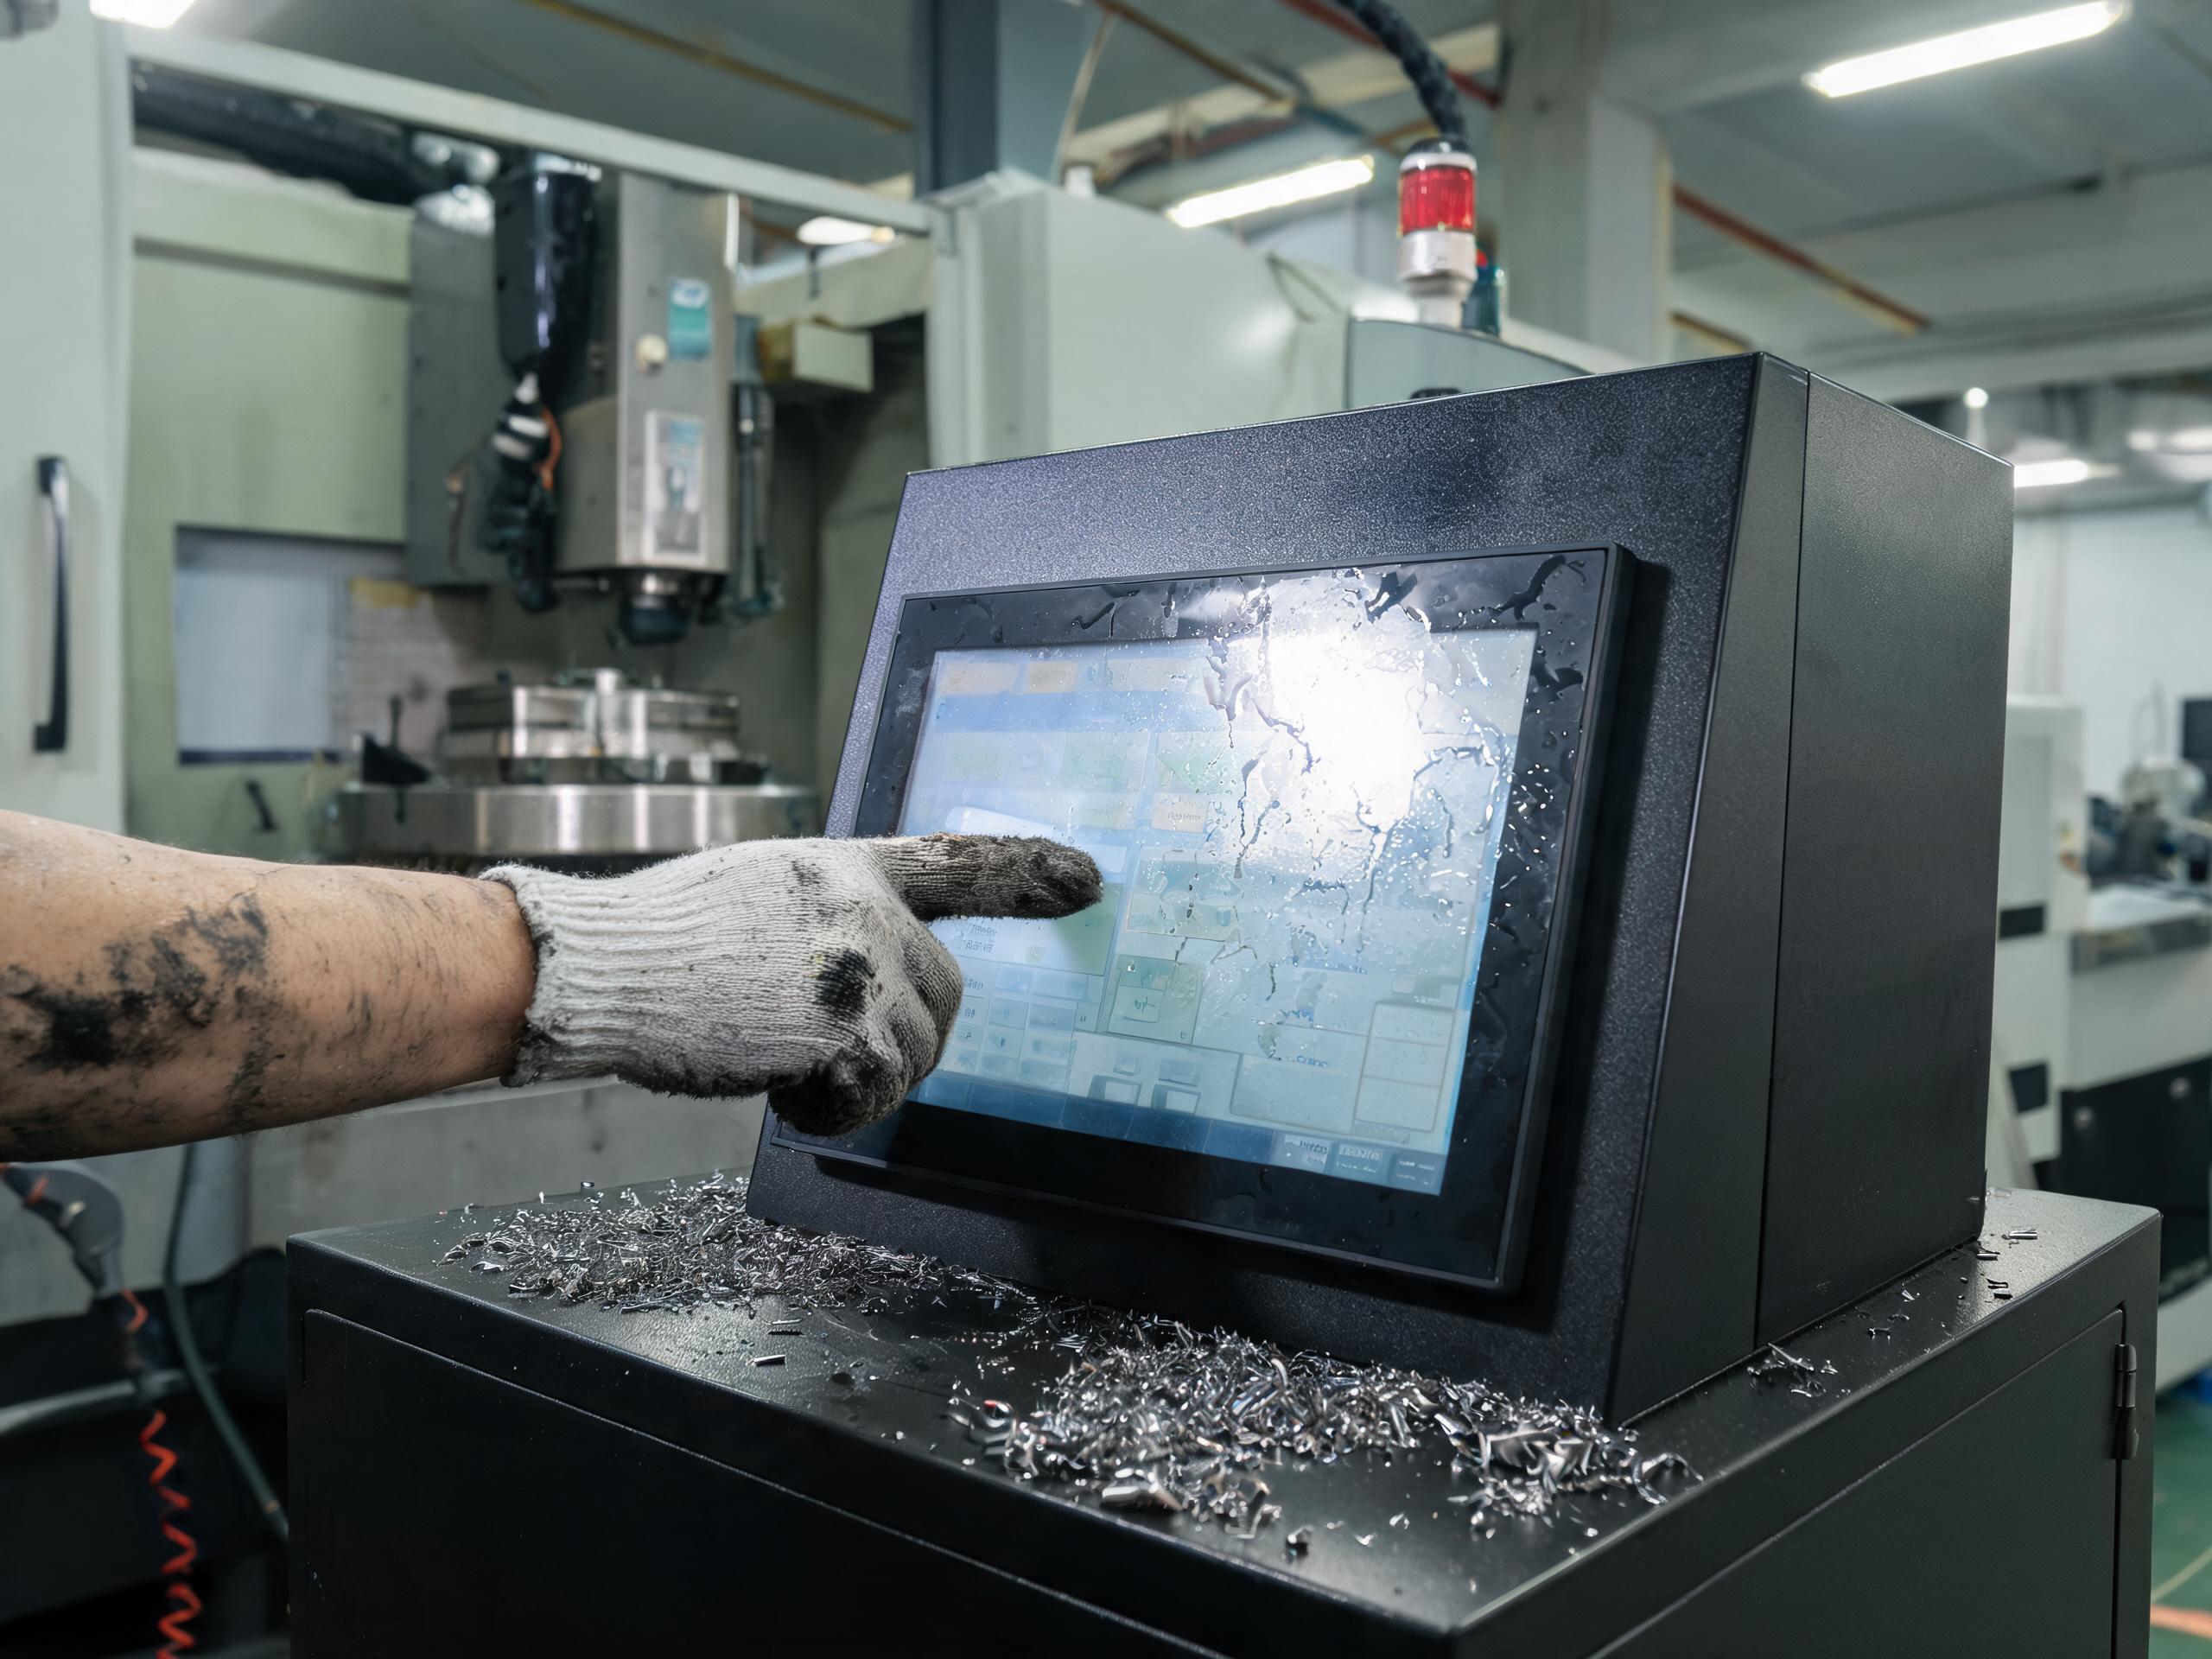
手套隔住电场油膜拉偏坐标,电容触控在机加工位这样失效
电容屏靠人体电场感应定位,劳保手套多为绝缘材质,信号被挡住后点按无反应或连点才触发。切削液与导轨油在屏面形成连续油膜,改变表面电容分布,触点坐标被拉偏,混入铁屑后还会边角误触。触控路线对照分析指出,面板常年带油、戴手套操作的工位,压力触发更直接,五线方案更耐高频点按。
本月中旬的行业观察指出,不少项目败在把商用终端搬进车间,粉尘油污、电磁干扰与三班不停机工况下,通讯异常与重启直接造成数据断档。mes工位一体机的触控路线必须在采购前由班次动作决定,而非装机后逼操作工适应。
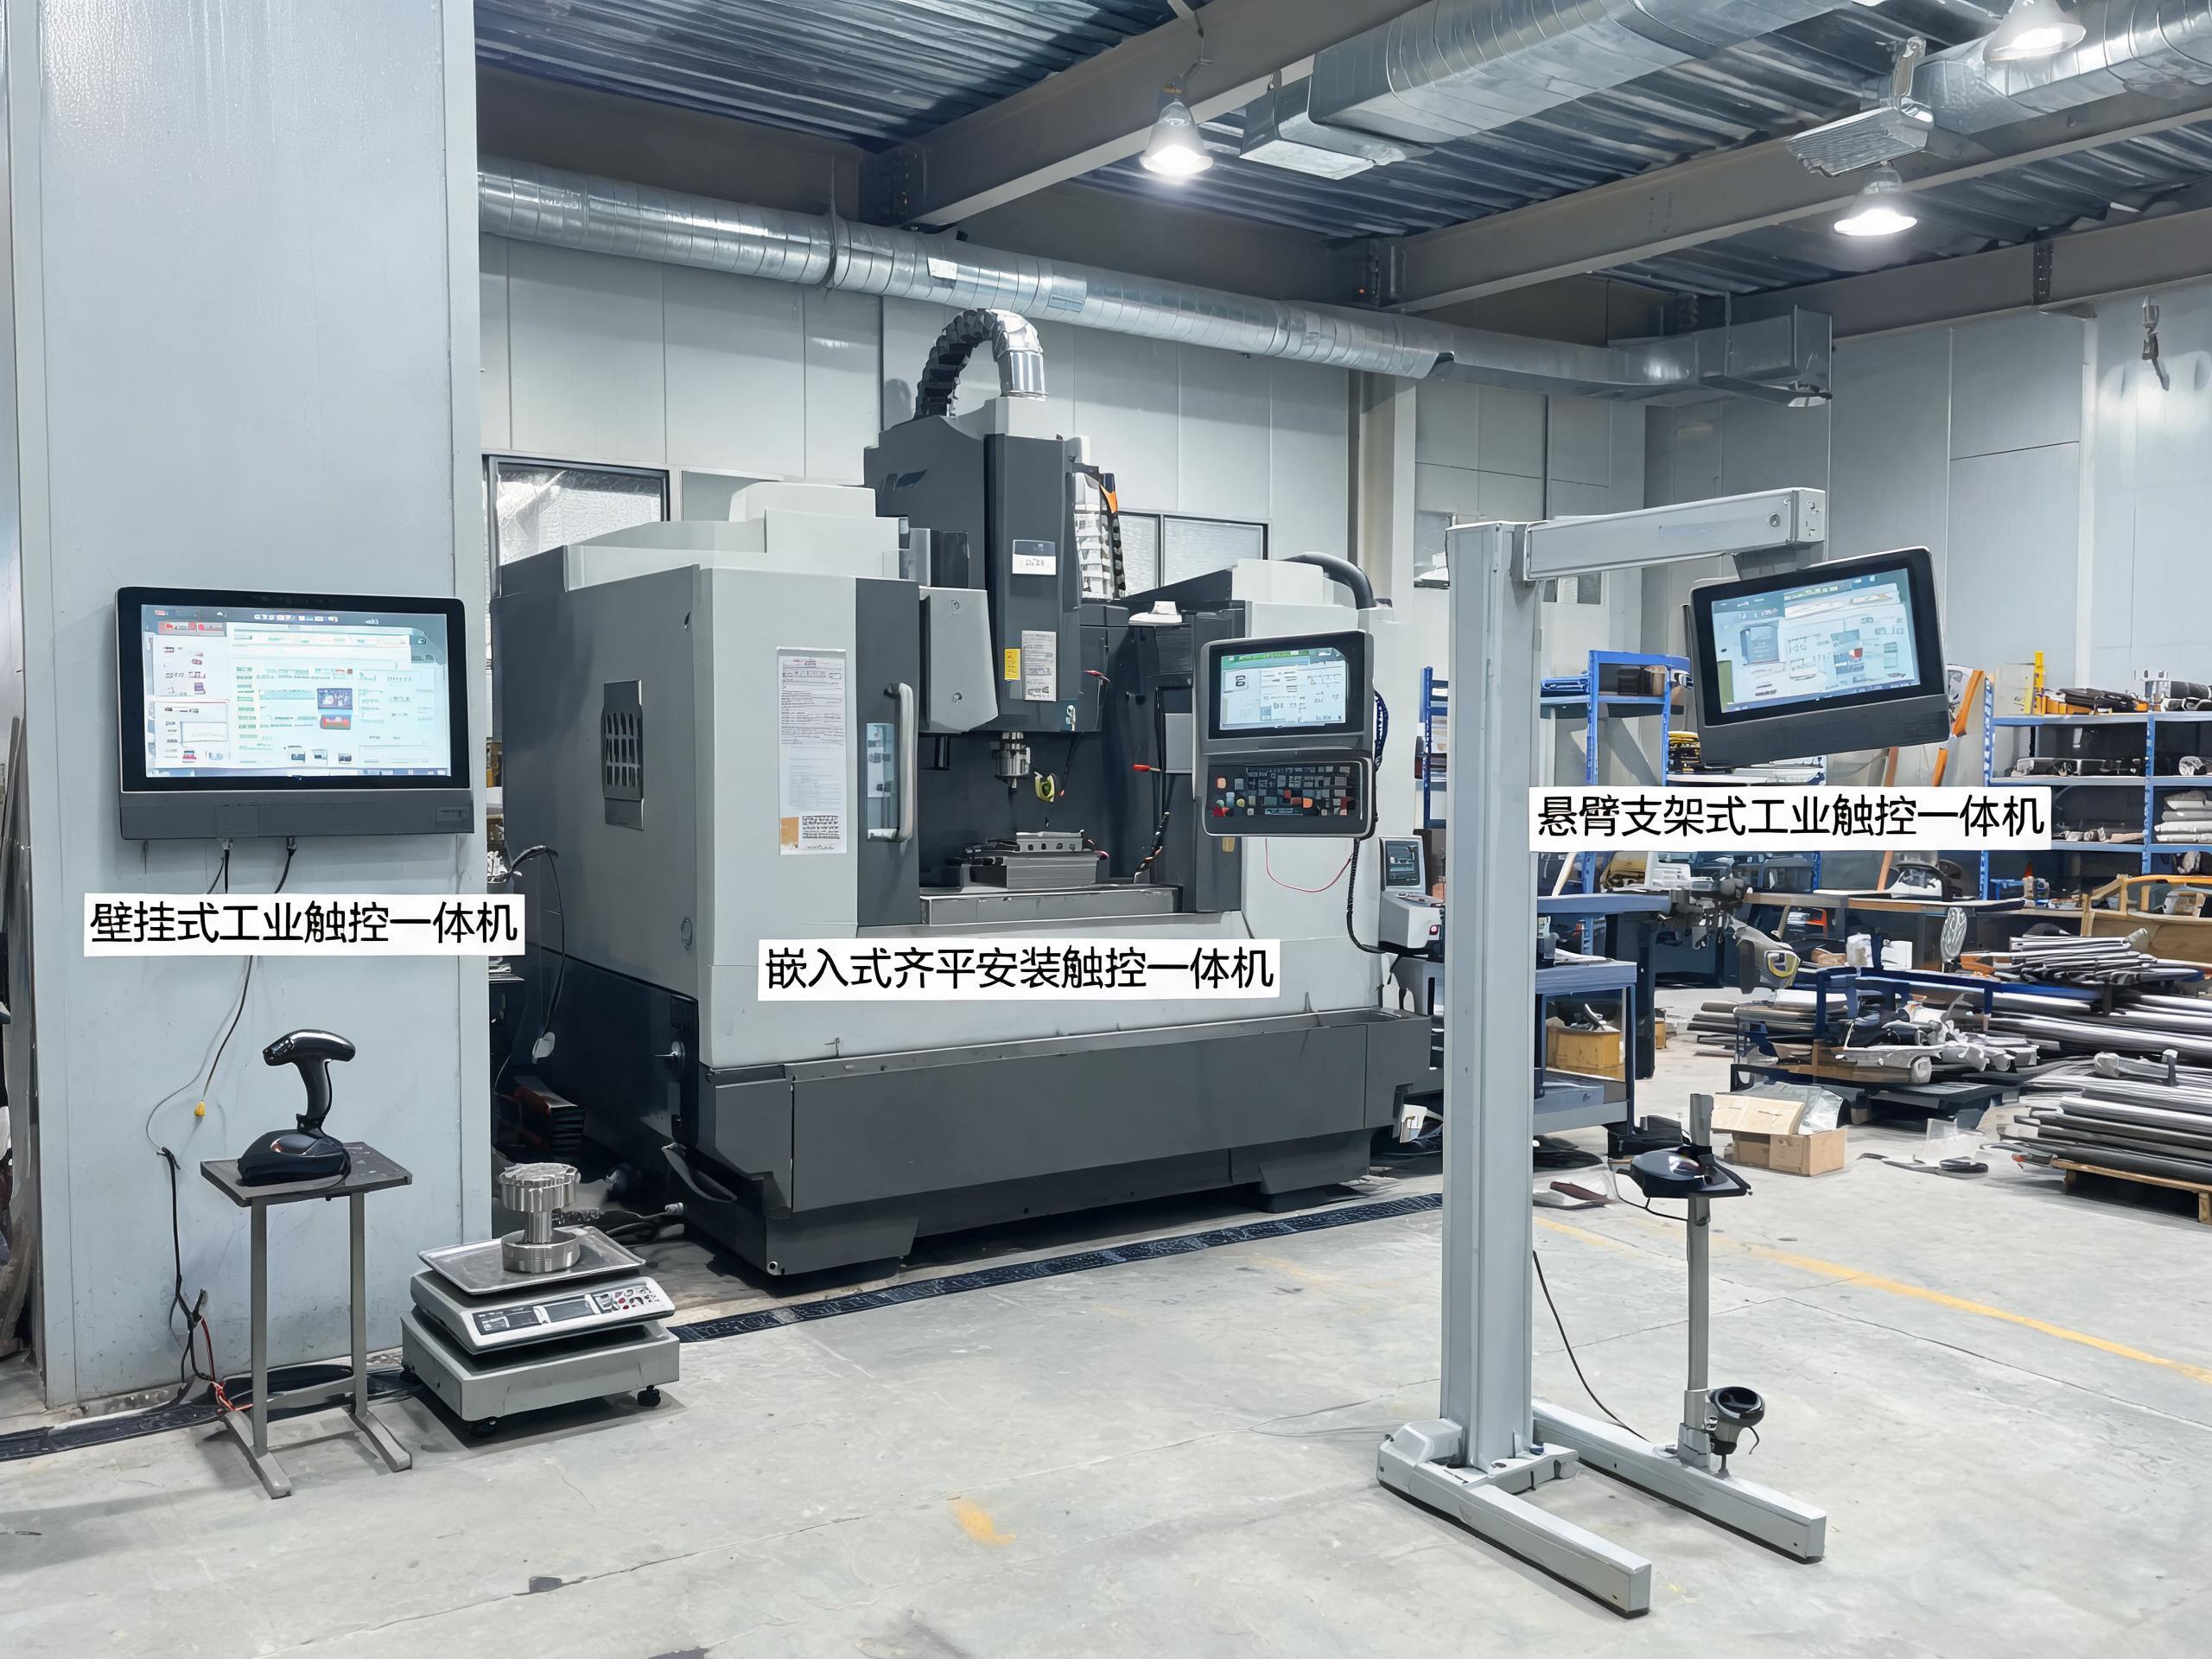
前两道关,触控路线跟班次动作,安装接口跟工位布局
第一关问清谁来点、戴什么手套、点多久。洁净工位可选带湿手模式的电容屏;长期戴厚手套、屏面带油的机加工与冲压工位,五线电阻屏或经阈值标定的工业电容屏更稳妥。第二关核安装与接口,进深不足选嵌入式齐平,通道侧用壁挂,多工位共用选悬臂;串口网口按扫码枪、电子秤与传感器清单倒推,不靠外接集线器添故障点。
在机床型号混杂的老加工车间,控显P2A二维码扫描多功能MES工位一体机把嵌入、壁挂、桌面、伸缩臂、立柱五种安装形态放进同一产品线,多串口多USB前置、扫描窗前置,老旧机床旁免焊支架即可落地。
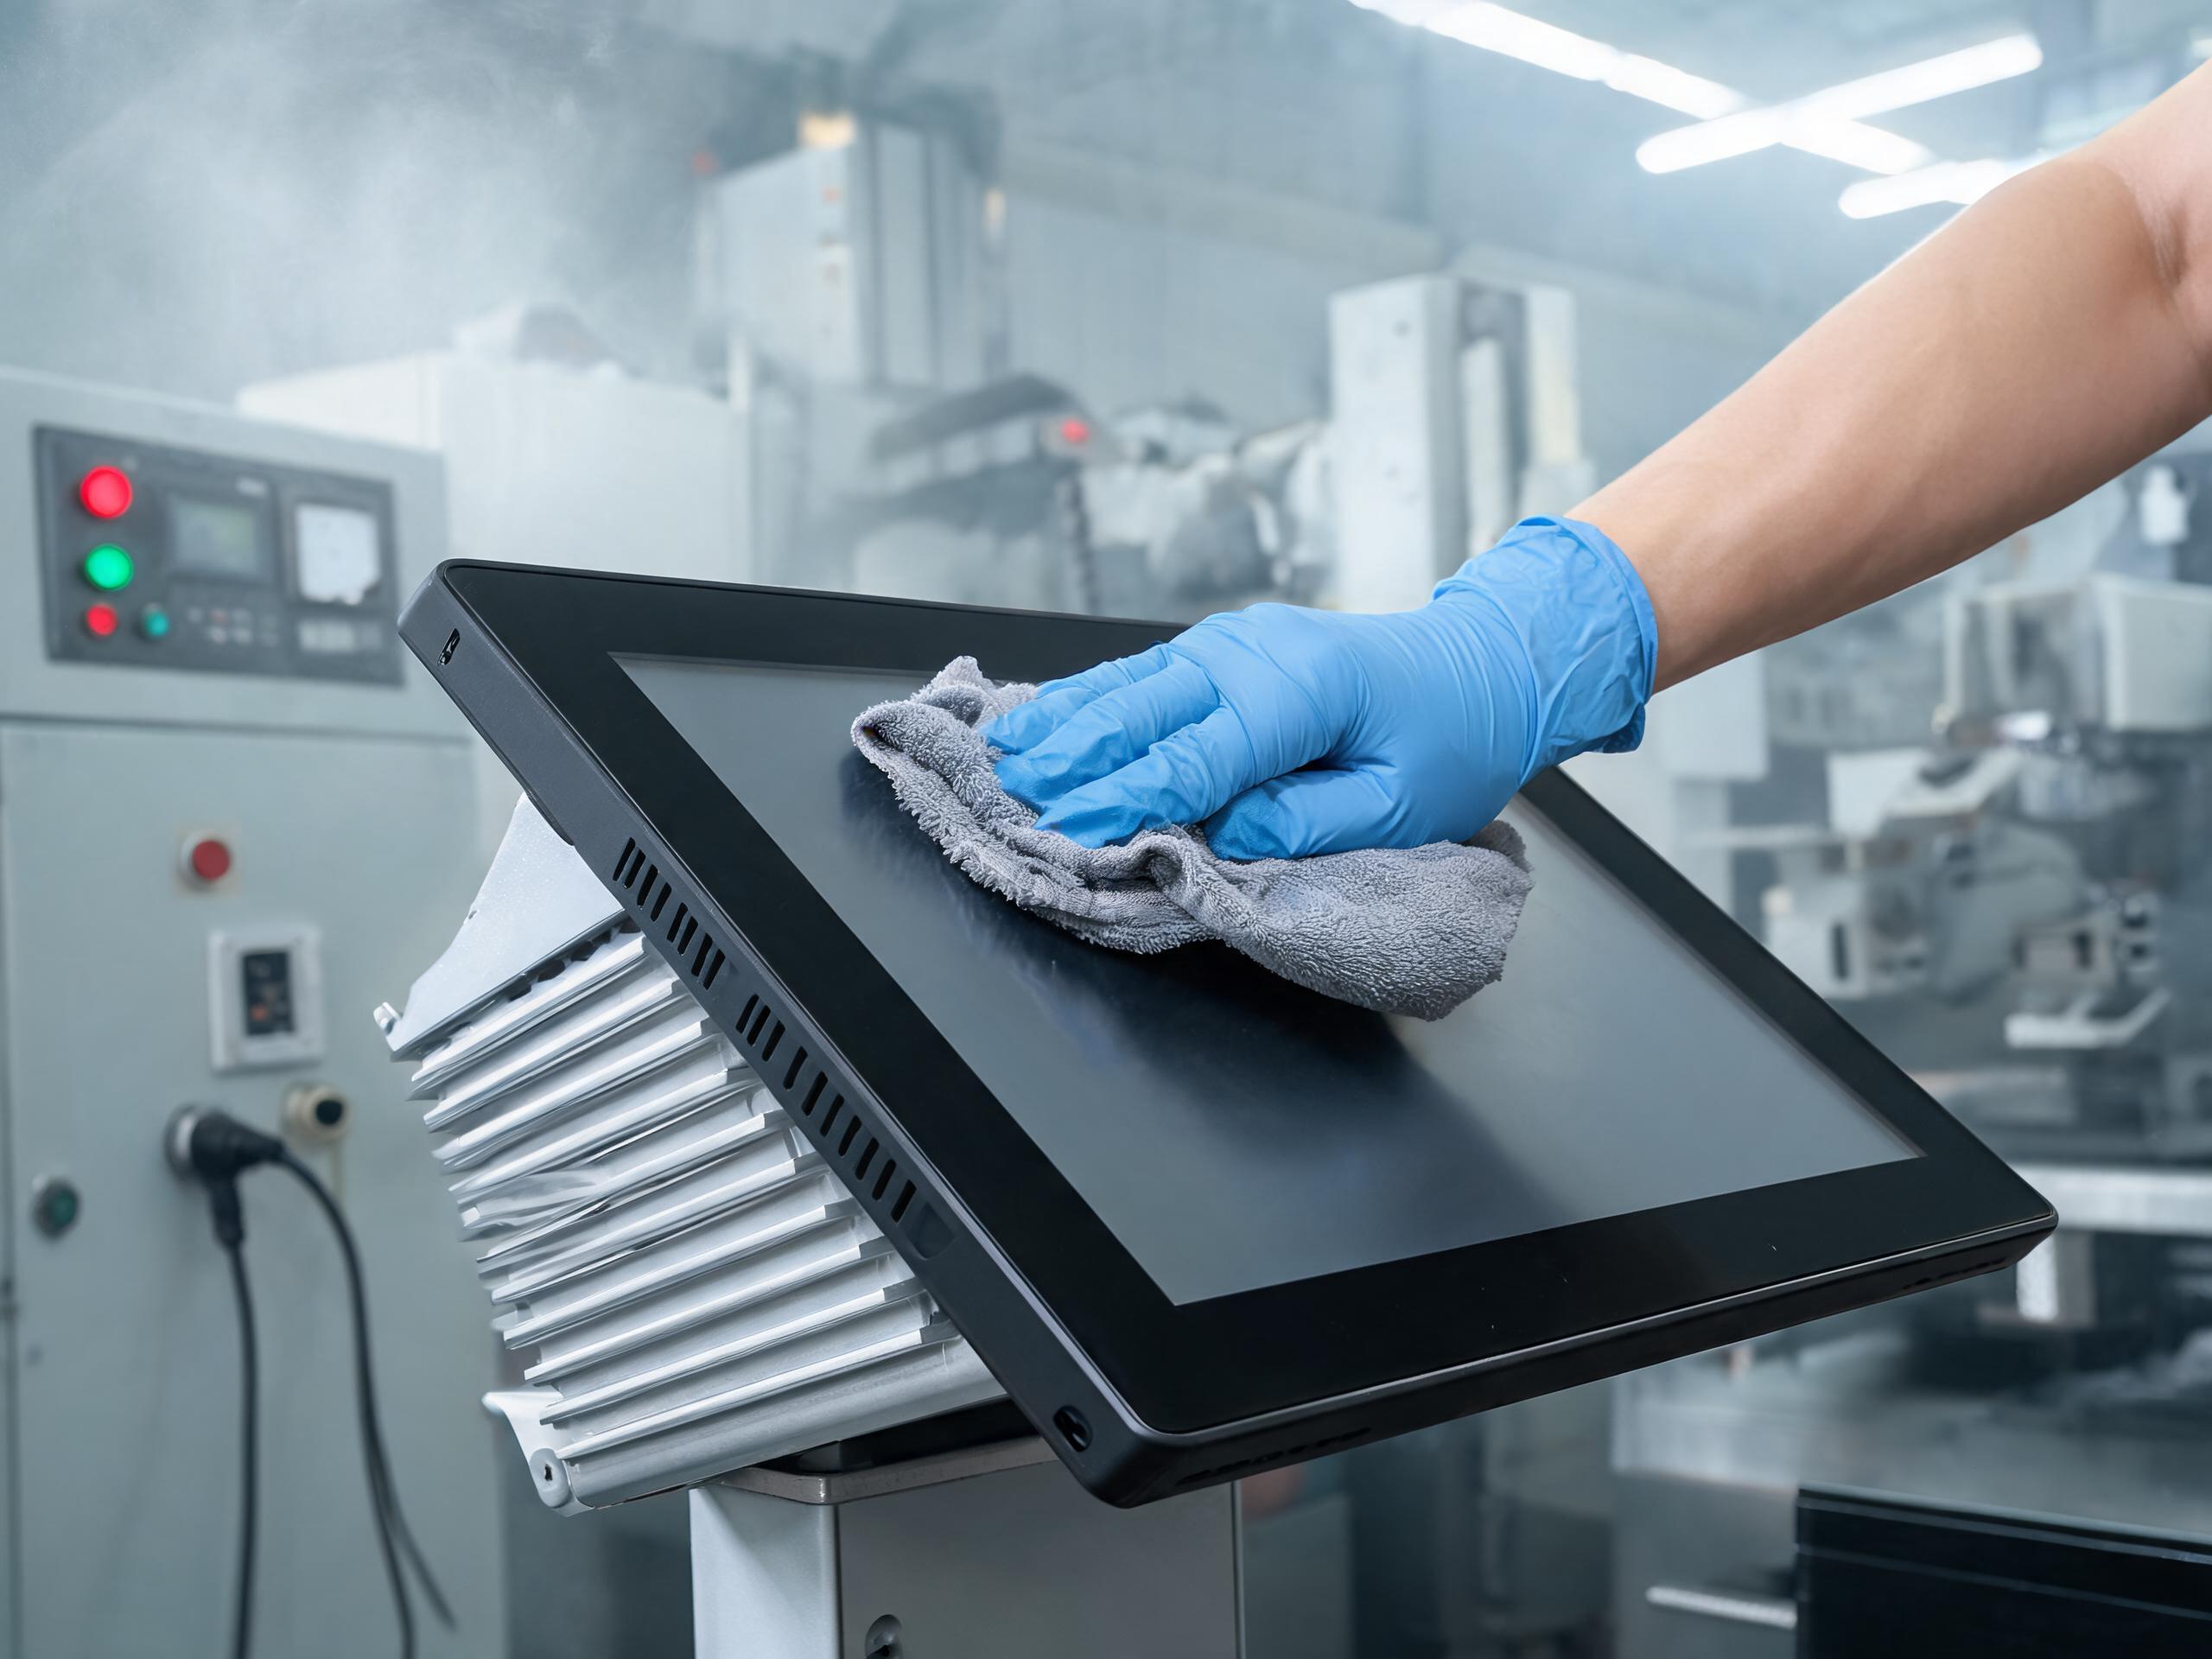
后两道关,面板扛住油雾擦拭,机身扛住三班不停机
第三关看密封。IP65前面板代表六级防尘与低压喷水,验收要看喷水记录而非只看证书;纯平面板无边框凹槽,沾油后一块抹布擦净,前置接口配防水盖。第四关看连续运行,机床旁粉尘混着油雾,带风扇机型吸入含雾空气后卡滞、散热逐年衰减,无风扇被动散热靠铝合金机身导热,从源头堵住进尘进油路径。
连续工况还要核对三组数字,九至三十六伏宽压扛住设备启停的母线跌落,固态存储抵抗冲压振动,工作温度覆盖车间冬夏极限。控显科技把宽压、固态存储与无风扇机箱作为同一套连续运行设计,三班倒产线上mes工位一体机每重启一次,丢掉的可能就是整段工单记录。
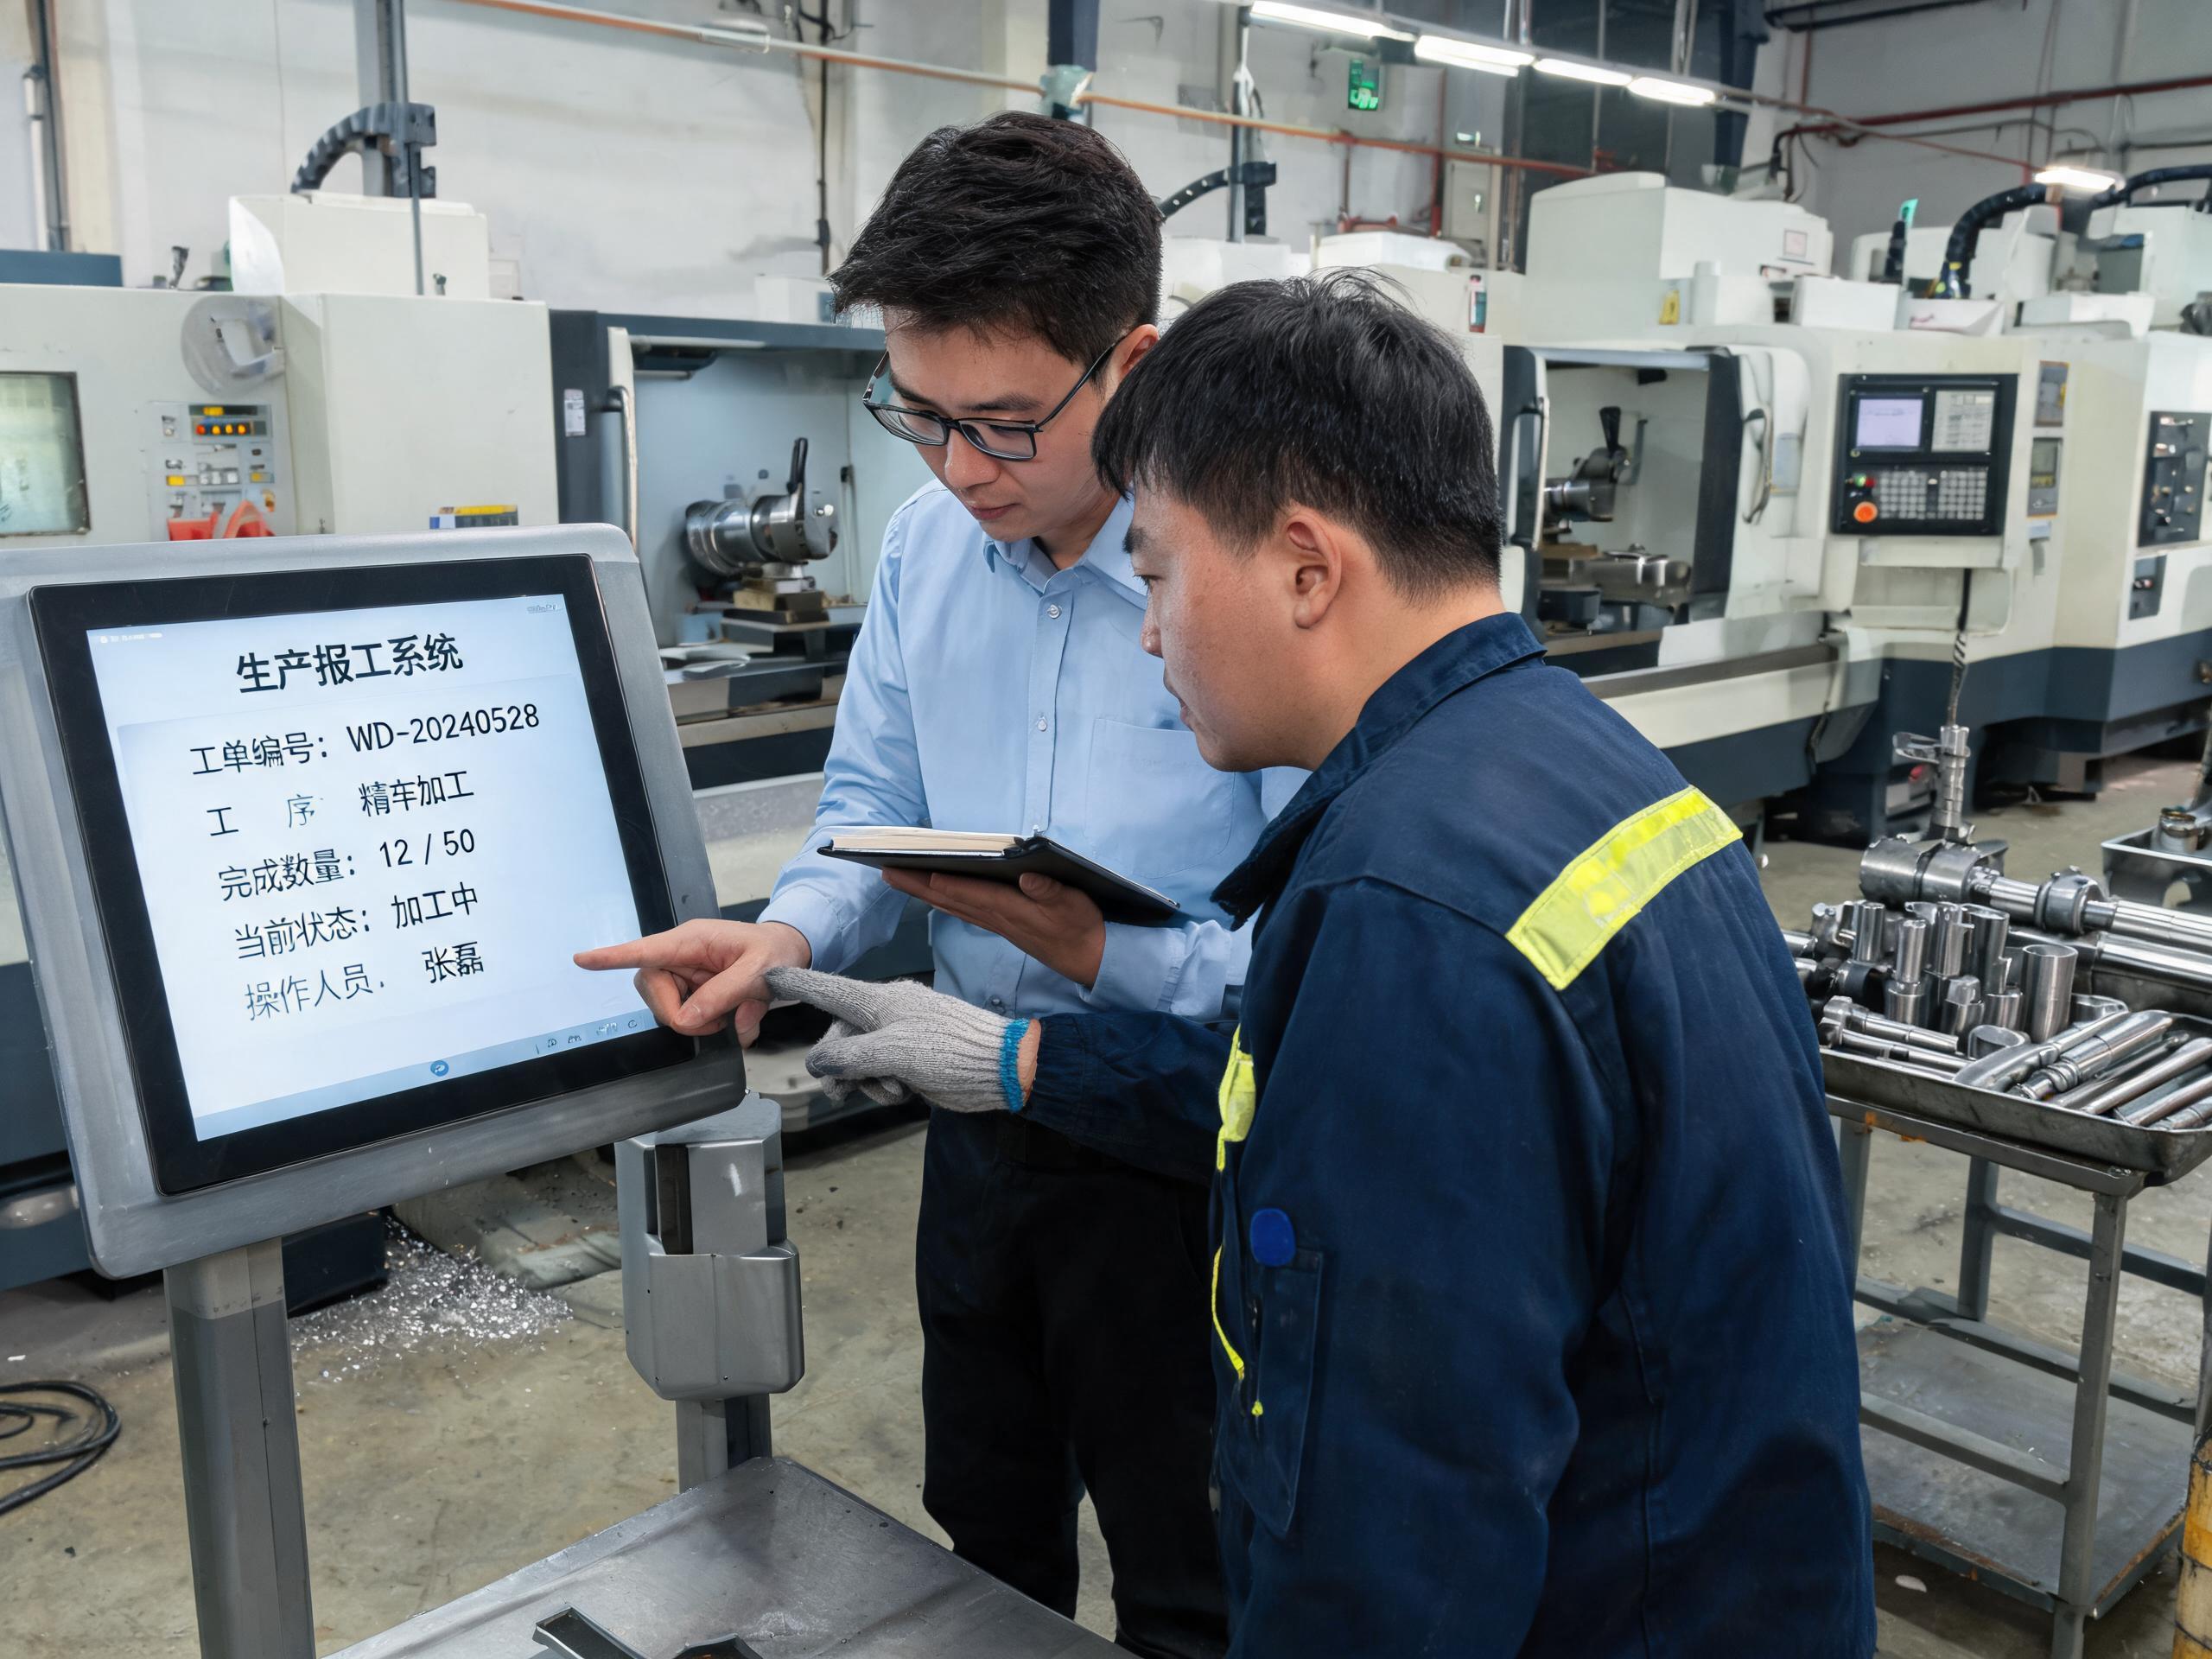
上线前留七天样机关,让油污最重的班次先点
比参数表更可靠的是现场试装。上线前在最苛刻的工位放一台mes工位一体机样机试用七天,由油污最重的班次试用,记录点按、误触与擦拭后的恢复情况,再模拟切削液飞溅核对边缘触控,样机阶段改问题,成本只是量产后的零头。
七天试机还要带真实工单走完全流程,报工、质检、打印与断网续传逐项跑通,观察终端与外设同跑有无冲突掉线。智能工厂的底座是可信的工位数据,终端在油雾与手套面前是否稳定,决定上层看到的是真实产线还是被美化的数字。
考核正在把数据采集点推向机床旁,选型逻辑也该改变。先问谁来点、环境多脏、怎样安装、能否不停机,再谈跑分与价格,机加工车间数字化的最后一米才不会反复返工。